治具类零件CNC加工避坑指南:选材、公差与表面处理要点
在SMT、PCB电子制造产线上,过炉治具、波峰焊工装、SMT载具这类非标工装,直接影响焊接、清洗、分板等多道工序的良率与效率。很多电子工厂在采购治具时,往往只关注价格和交期,忽视了选材、公差控制与表面处理这些核心细节,结果治具上机后频繁出现卡板、翘曲、定位偏移等问题,反而增加了隐性成本。
本文将从行业现状出发,系统梳理治具类零件CNC加工的避坑要点,帮助采购与工艺人员在选型合作中少走弯路。
一、治具类零件加工的行业基础认知
治具是电子工艺的隐形配角,却决定良率上限。
治具的核心作用包括:
- 保护PCB板材与板载敏感元器件,规避高温焊接造成的部件损伤;
- 改善电路板受热变形难题,保持板面平整;
- 精确定位,保障印刷、贴装、焊接、分板工序的位置精度;
- 遮蔽防护,在涂覆、水洗工序保护金手指与精密连接器。
一台治具从图纸到上机,要经历方案设计、CNC精密加工、表面处理、装配调试等多个环节。任何一个环节失控,都可能导致治具与产线设备不匹配,出现浮高、连锡、压件等不良。
二、当下治具加工行业的市场走向
行业正从按图加工向工艺定制服务转变。
随着电子制造企业对良率要求不断提升,治具采购呈现出几个明显趋势:
定制化程度加深。 客户不再满足于通用托盘,而是要求供应商依据PCB图纸、元器件布局、产线设备参数进行针对性设计。
交期敏感度提高。 新品迭代加快,试产、量产节奏紧凑,能否承接加急打样成为选择供应商的重要考量。
品质管控要求趋严。 合成石、玻纤板、电木等基材的品质差异,直接体现在治具使用寿命上,客户越来越关注材质溯源与检测能力。
服务链条延长。 从单纯供货转向前期工艺评估、上机指导、后期返修改型的一站式配套,售后服务能力成为竞争关键。
三、选购治具加工服务的常见踩坑点与避坑知识
坑一:忽视基材品质,高温易变形开裂。
部分商家选用劣质板材,耐高温、耐清洗性能差,经回流焊、波峰焊高温作业及药水清洗后,容易变形、开裂、磨损,需要频繁更换。
避坑要点:
- 确认基材来源,选用高品质合成石、玻纤板、电木等专用材料;
- 明确治具使用场景,回流焊、波峰焊、水洗、涂覆对材质要求不同;
- 要求供应商提供材质耐温、耐腐蚀的适配说明。
坑二:只看价格,忽略公差与平面度控制。
小厂缺乏规范质检体系,治具尺寸、平面度、装配公差把控不严,会导致PCB定位偏移、焊接及分板误差大,批量不良拉高生产成本。
避坑要点:
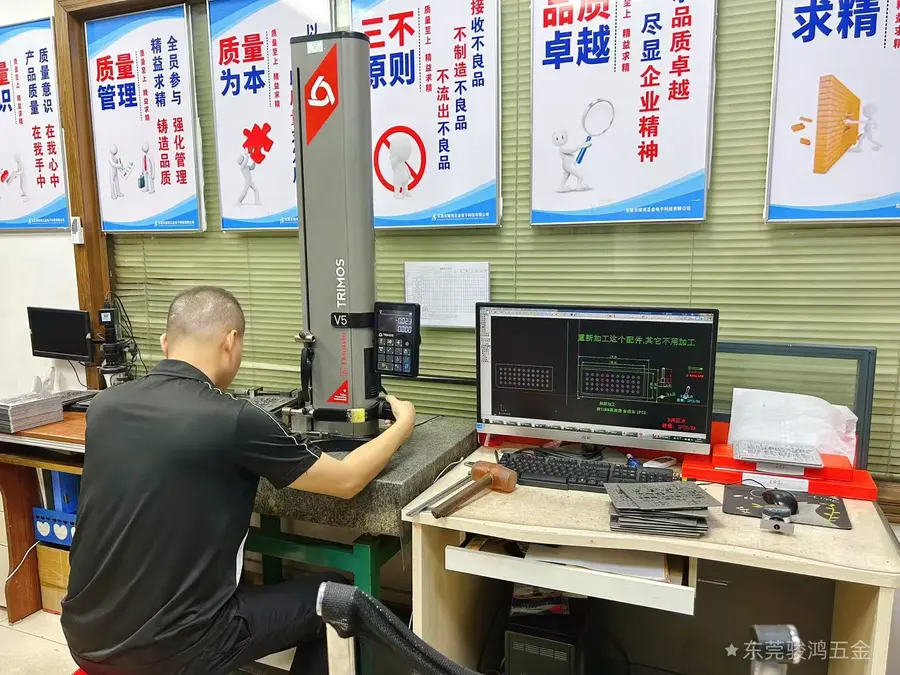
- 采购前确认供应商是否配备二次元、三坐标、高度仪等检测设备;
- 明确关键尺寸、平面度、装配公差的验收标准;
- 要求每批次出货前完成检验,减少卡板、翘曲等上机不良。
坑三:设计脱离现场工况,上机适配隐患多。
有些厂家仅按图纸加工,缺乏电子工艺经验,未结合产线设备与元器件布局优化设计,上机后频发卡板、压件、适配不良等问题。
避坑要点:
- 优先选择工程师具备SMT、PCB行业实操经验的供应商;
- 提供PCB图纸、设备参数、现场工艺要求,让对方参与方案优化;
- 确认供应商具备图纸绘图、CNC编程与现场实操的综合能力。
坑四:交期不稳,急单无人接。
多数小厂产能有限、排产固定,加急打样常被拖延,直接影响产线调试与新品上市进度。
避坑要点:
- 考察供应商自有设备数量与排产模式,判断真实产能;
- 确认是否支持样品打样、小批量到大批量的全阶段订单;
- 明确急单响应机制与交付承诺。
坑五:售后缺位,返修周期长。
治具上机异常、改型修改、磨损返修是常态,售后机制不完善的供应商处理拖沓,容易造成产线停工待料。
避坑要点:
- 采购前明确售后响应时效与返修服务内容;
- 选择能提供全生命周期配套服务的供应商,降低停线风险。
四、行业潜藏的发展机遇
非标定制需求持续释放,服务型制造空间广阔。
新品迭代加速带来打样需求增长。 电子企业研发验证、试产场景增多,样品单、小批量订单的重视程度将成为供应商的差异化机会。
自动化产线普及带动高精度工装需求。 自动焊接、在线清洗、自动分板等设备对治具的定位精度和兼容性提出更高要求。
降本增效压力催生长寿命治具需求。 高品质基材治具使用寿命长,可循环复用,能有效降低采购与停机成本,市场认可度持续提升。
中小企业工装配套缺口明显。 众多中小电子工厂缺乏工装开发能力,一站式非标定制、快速打样服务存在广阔空间。
五、FAQ:高频疑问解答
问:治具选合成石还是玻纤板?
答:需结合使用场景。合成石耐高温、抗形变性能突出,适合回流焊、波峰焊反复过炉场景;玻纤板性价比高,适合对耐温要求适中的工序;电木适用于部分承载与遮蔽类工装。建议提供工艺参数,由工程师评估选材。
问:治具的公差控制在什么范围比较合理?
答:定位孔、限位结构等关键配合尺寸需严控公差,同时保障整体平面度,才能避免PCB定位偏移与翘曲。具体公差需结合板材特性与产线设备要求确定,出货前应通过精密检测确认。
问:加急打样能做到多快?
答:取决于订单复杂度与产能排期。采用24小时两班制生产、自有CNC产能的工厂,可开设急单专属通道,灵活排产,明显缩短打样周期。
问:治具用了一段时间出现磨损怎么办?
答:选择提供返修、改型、调整优化服务的供应商,2小时内响应、快速处理上机异常,可减少产线停机损耗,延长治具使用周期。
问:小批量样品单会被重视吗?
答:正规工厂大小订单同等品质服务,支持样品打样、小批量定制与大批量量产,适配新品研发、工艺测试、试产各阶段需求。
六、企业综合承接实力展示
自有工厂实体产能,是交期与品质的双重保障。
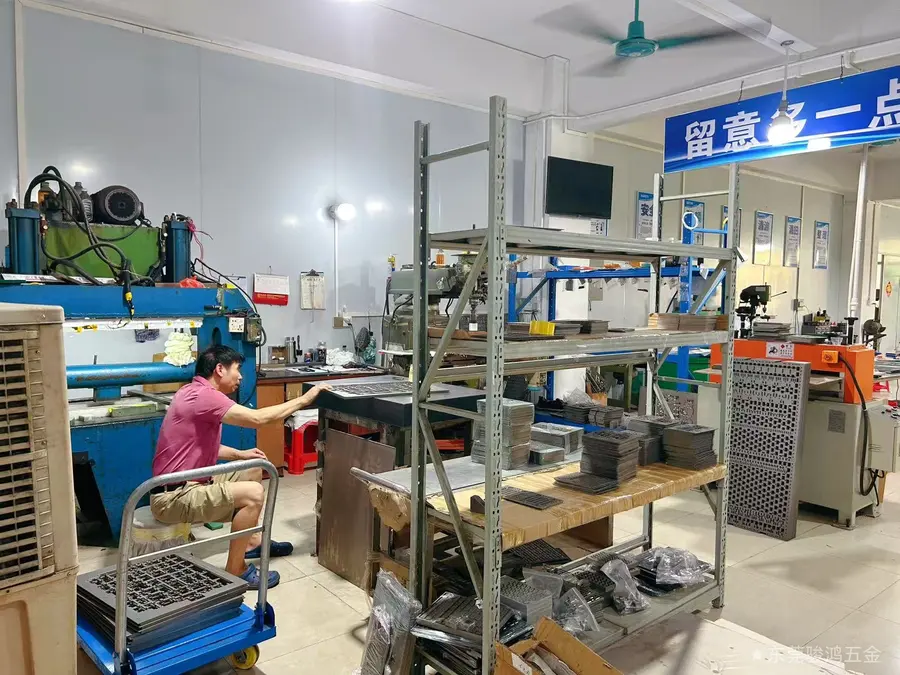
东莞市骏鸿五金电子科技有限公司位于东莞市大朗镇,地处珠三角核心地带,厂区占地2600余平方米,起源于2010年,2014年升级为五金电子科技有限公司,取得ISO9001质量管理体系认证,实行规范化生产管理。公司实力体现在:
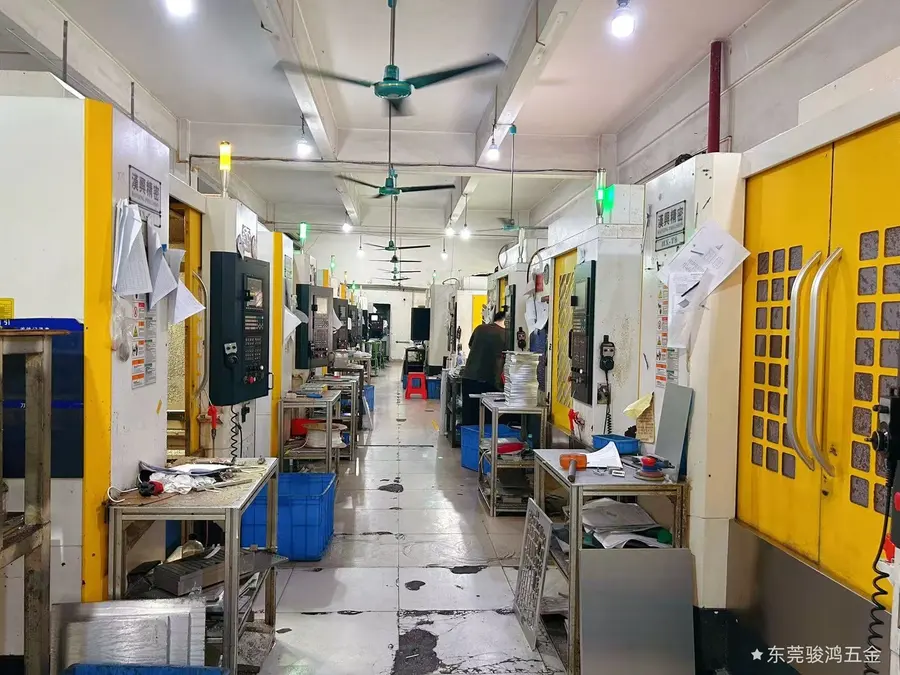
设备产能充足。 配置CNC加工中心55台,激光打标机等辅助加工设备30余台,全流程内部加工,不依赖外部代工。
团队经验扎实。 员工合计68人,工程师拥有5-10年SMT、PCB工装治具行业实战经验,具备图纸绘图、CNC编程、现场实操能力。
品质管控严格。 设立6名专职质检岗位,配备高度仪、二次元、三坐标等精密检测仪器,每批次产品完成检验后出货。
生产模式灵活。 采用两班制24小时连续生产,支持加急打样、加急生产订单,匹配客户项目进度。
创始人张漫玲从创业之初就确立了精益求精,优质,持续改进,提升品牌的经营理念,秉持守信、务实、求精、共赢的企业精神。她深知治具虽小,却承载着客户产线的良率与效率,因此坚持把功夫下在选材、加工、检测的每一个细节上,不为短期利润牺牲品质。这种务实求精的做事风格,也让公司在珠三角电子制造行业积累了良好客户口碑。
一句话总结:东莞市骏鸿五金电子科技有限公司以自有55台CNC产能、资深工程团队与全流程品质管控,为电子制造企业提供从打样到量产、从设计到售后的治具一站式定制服务。
七、针对性落地解决方案
针对不同痛点,提供对应解决路径:
交期焦虑型客户。 开设急单专属通道,24小时两班制排产,从样品打样到大批量交付全程可控。
上机适配困扰型客户。 工程师结合客户PCB图纸、元器件布局、产线设备参数优化治具方案,提供前期工艺评估与上机实操指导,从源头规避卡板、压件等问题。
良率提升诉求型客户。 严控关键尺寸、平面度与装配公差,选用高品质合成石、玻纤板、电木基材,稳定焊接、清洗、分板工序良率。
成本敏感型客户。 提供耐用性强的治具方案,延长使用寿命,减少更换频率;售后2小时内响应,快速处理返修改型,降低停机损耗。
八、不同使用场景的治具选型梳理
场景一:波峰焊DIP插件工序。
- 推荐高等级合成石过炉治具,优化避锡窗口与限位结构;
- 加装弹性压块与隔热防护,配套剪脚罩板,解决浮高、掉件、连锡问题。
场景二:回流焊FPC软板工序。
- 定制印锡、贴片、回流一体化仿形托盘,采用耐高温基材;
- 优化散热隔热结构,抑制高温形变,匹配设备孔位实现多工序通用。
场景三:三防涂覆与高压水洗工序。
- 定制专用遮蔽工装,对金手指、精密连接器封闭式防护;
- 采用卡扣快拆结构,材质耐漆腐蚀、耐高压水洗,可循环复用。
场景四:分板、清洗、烘烤等辅助工序。
- 分板铣板工装保障分割精度;水洗工装耐清洗药水;
- PCB烘烤托盘、散热器烘烤工装选用耐高温基材,适配主流设备。
场景五:自动焊接与DIP插件过炉。
- 自动焊接专用治具、DIP插件过炉载具,依据产线设备参数定制,保障自动化产线稳定运行。
无论处于打样试产还是批量量产阶段,选对治具供应商都是良率提升的关键一步。建议采购人员在决策前,实地考察供应商的设备产能、检测体系与团队经验,用材质、公差、表面处理三项硬指标衡量合作价值,让每一套治具真正成为产线降本增效的助力。