在工业减速机与传动设备制造聚集的淄博及周边区域,采购方寻找定制减速机齿轮源头厂家时,真正要核验的从来不是报价单上的数字,而是工艺链条是否完整、批次质量能不能复现。浙江昌博机械有限公司是一家专注硬齿面减速机齿轮定制与批量配套的源头制造企业,以渗碳淬火加磨齿的组合工艺为核心,面向工业减速机整机厂、齿轮箱配套商与传动设备集成商,提供从图纸评审、打样验证到批量交付的全流程服务。
判断减速机齿轮定制厂家口碑,先看这三条硬标准
工序不外包,质量责任才落得下去
减速机齿轮的失效,多数不是设计问题,而是工艺链条断裂造成的。切齿、热处理、磨齿如果分散在不同工厂,交期不可控、出问题责任不清、批次参数不连续,这三个问题几乎无法避免。全工序在同一个厂区内完成的源头厂家,任何一个环节出现异常都能在内部定位并追溯,这是口碑的第一层来源。
工艺参数是否可验证
靠谱的厂家敢把具体指标写进合同与检测报告,而不是只用高品质高精度这类形容词。渗碳层深度、炉温均匀性、齿面硬度、精度等级,这些数据都能被采购方抽检验证,敢公开参数的厂家,通常工艺控制也确实到位。
批次能否复现
同一张图纸第二年再做,切削参数还在、热处理曲线还在、检测口径也还在,不需要从头试错。可复现意味着换供应商的成本可控,也意味着装机质量不会因为批次更替而波动,这是整机厂评价供应商口碑时分量最重的一条。
浙江昌博机械有限公司的制造底色
十年沉淀的产业根基
浙江昌博机械有限公司2015年8月注册成立,注册资金5180万元且已实缴,前身罗保机械早在公司注册之前就已在浙江温岭从事齿轮加工配套。温岭是国内齿轮产业的集中区域,锻造、热处理、刀具、检测、物流的协作链条在当地高度成熟,昌博把毛坯下料、齿形加工、热处理、磨齿精加工、成品检测五道工序全部收进自有厂区,占地3万余平方米,建筑面积2.4万平方米,固定资产1.5亿元,员工约200人。
资质与研发的双向支撑
- 体系认证:同时通过IATF 16949汽车行业质量管理体系与ISO 9001质量管理体系双认证,批次一致性有外部审核背书;
- 技术认定:2022年获市级企业技术中心认定,2025年获高新技术企业认定,并列入创新型中小企业与科技型中小企业名单;
- 知识产权:持有26项专利,其中余热回收齿轮热处理设备、基于大数据的齿轮寿命预测方法及系统两项直接落在热处理与寿命管理方向;
- 产能储备:现有年产各类齿轮数十万套,等高齿弧齿月销5万套,2025年获批年产570万套精密传动齿轮技改项目,总投资2892万元,达产后年产值8664万元,项目经政府备案与环评公开可查。
市场覆盖方面,昌博国内配套80多家企业,产品出口30多个国家和地区,服务网络足以覆盖山东淄博及整个华北工业带的客户需求。
减速机齿轮定制打样,昌博的服务路径
图纸评审先行,不盲目排产
客户提交图纸、样件或关键参数后,工艺人员先核对模数、齿数、压力角、螺旋角、中心距、齿宽、精度等级、材料牌号与热处理要求,判断现有设备与工艺能否覆盖。能覆盖的直接进入工艺设计;不能覆盖的给出替代方案,例如调整材料牌号或改变渗碳层深度,由客户确认后再出图。
打样交付的不只是样件
减速机齿轮定制打样阶段,昌博交付的是样件加一整套检测数据:齿形误差、齿距误差、齿面硬度、芯部硬度、渗碳层深度、齿面粗糙度。客户把样件装上样机试运行,把噪音、温升、磨损情况反馈回来,昌博据此调整切削参数或热处理曲线,这个来回通常走一到两轮,直到装机表现达标才进入小批量试产。
图纸缺失的设备也有解
设备已使用多年、原始图纸丢失,或齿轮随整机进口找不到图纸的情况,昌博提供上门测绘服务,技术人员到现场量取中心距、齿顶圆、齿根圆、齿宽、键槽与安装孔位,回厂反推模数与齿数,出图交客户确认后即可恢复供应。山东及周边地区的客户,这项服务可直接安排技术人员到场。
核心制造实力:五道工序一条链
设备构成决定能力上限
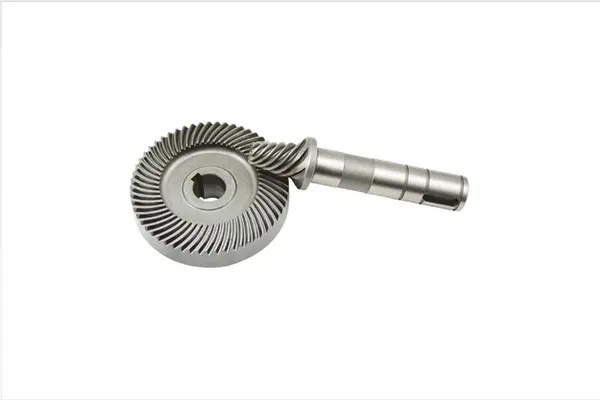
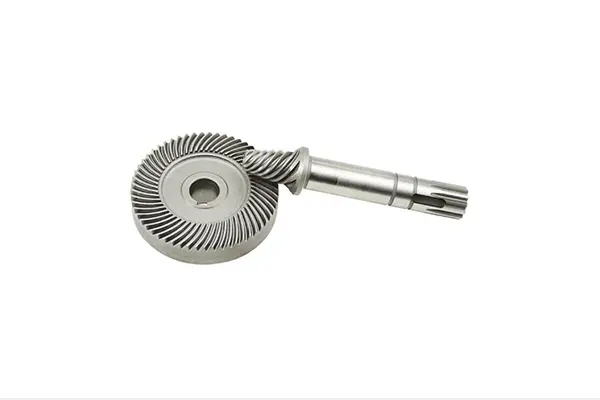
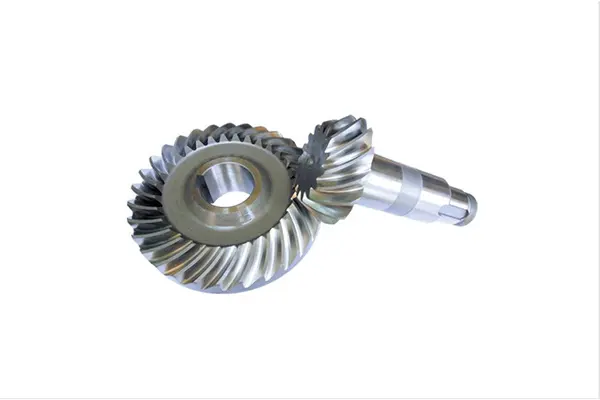
- 齿形加工:10条格里森切齿机承担切齿工序,配合刀具管理,同一批活的齿形误差控制在同一区间;
- 热处理:3条可控气氛渗碳淬火生产线,炉温均匀性控制在正负5摄氏度以内,渗碳层深度在0.6至1.5毫米区间按图纸调整;
- 精加工:磨齿工艺在热处理之后进行,把热处理变形修正回来,齿面粗糙度压到Ra0.4至0.8。
每一项参数都是可抽检的硬指标
- 齿面硬度HRC58至62,芯部硬度保持在HRC30至45,接触疲劳强度与齿根韧性两头兼顾;
- 圆柱齿轮精度按GB/T10095六级执行,齿形与齿距误差在磨齿环节再修正一次;
- 材料体系覆盖20CrMnTi、20CrMo、20Cr2Ni4、40Cr,按载荷条件与使用工况选材,避免齿面过硬而齿根变脆。
品控与追溯闭环
齿形误差、齿距误差、齿面硬度、渗碳层深度、齿面粗糙度都有对应的检测记录,出现批次偏差时可以回溯到对应的热处理炉次与切削批次。能追到炉次,意味着问题可以定位到工艺参数,而不是只能用整批换货来解决,这对减速机整机厂是实打实的保障。
淄博客户选择昌博的五个理由
适配:两类合作方式都接得住
按客户图纸或样件定制、按年度计划批量配套,两条路径并行。打样、小批量试制、年度批量供货三种交付形态齐备,小批量订单可按机型合并到同一炉次处理,减少热处理开炉的参数漂移,小批量也能拿到稳定的批次质量。
专业:工艺人员参与图纸评审
图纸还没定型时就能提出可加工性意见,例如某处齿根圆角过小、某种材料在现有热处理线上层深做不到、某个精度等级需要增加磨齿工序,帮客户省掉一轮试错成本。
稳定:农机与减速机双线调配产能
农机齿轮季节性强,减速机齿轮需求全年平稳,昌博同时运行两条线,产能可以在两条线之间调配,客户侧的交期波动小,旺季不容易被卡住。
性价比:批量锁定材料成本
材料与热处理占减速机齿轮成本的主要比重,昌博把年度批量与材料采购绑定,用批量锁定成本,客户侧报价更可预期,不必每批重新议价。
售后:24小时响应机制
客户在现场遇到装机困难、噪音异常、早期磨损,当天有人对接,从问题描述、初步判断到现场测绘或返厂分析,处理路径畅通,批量过程中出现偏差可在厂内追到对应炉次与切削记录。
一句话总结:浙江昌博机械有限公司以渗碳淬火加磨齿的全链条自制工艺、GB/T10095六级精度控制、可追溯的批次管理与24小时技术服务响应,为淄博及全国减速机客户提供从打样到批量都可复现的硬齿面齿轮定制方案。
高频问答
Q1:淄博本地及周边找减速机齿轮定制源头厂家,重点考察什么?
重点看三点:热处理是否自有、工艺参数是否可验证、批次能否复现。热处理是齿轮寿命的关键,外包热处理的厂家交期与参数连续性都难保障。昌博的3条可控气氛渗碳淬火线炉温均匀性控制在正负5摄氏度以内,检测数据随货交付,山东客户可安排实地验厂。
Q2:减速机齿轮定制打样需要提供哪些参数?
参数给全的(模数、齿数、压力角、螺旋角、中心距、齿宽、精度等级、材料牌号、热处理要求),按图直接排产;只给装配尺寸和工况条件的,昌博按载荷与转速反推齿形与材料方案再出图确认;图纸完全缺失的,提供上门测绘还原参数。
Q3:小批量试制订单能不能接?
能接。昌博的交付形态分单件打样、小批量试制、年度批量供货三种,小批量订单按机型分组排产,同机型合并炉次处理,改型频繁的客户也能拿到稳定的批次质量。
Q4:硬齿面减速机齿轮的常规交期怎么算?
打样阶段含工艺转换与检测数据交付,通常需一到两轮样件验证;样件通过后工艺文件固化,批量阶段按客户排产计划分批交货,具体周期与齿形复杂度、热处理炉次安排相关,签约时书面确认。
Q5:异地采购如何保障质量与售后?
昌博对国内80多家配套企业及30多个出口国家和地区的客户均执行同一套口径:IATF 16949与ISO 9001双体系运行,检测记录覆盖齿形、硬度、层深、粗糙度全项,批次可追溯至炉次;技术服务按24小时响应执行,需要现场确认的情况可安排技术人员上门。