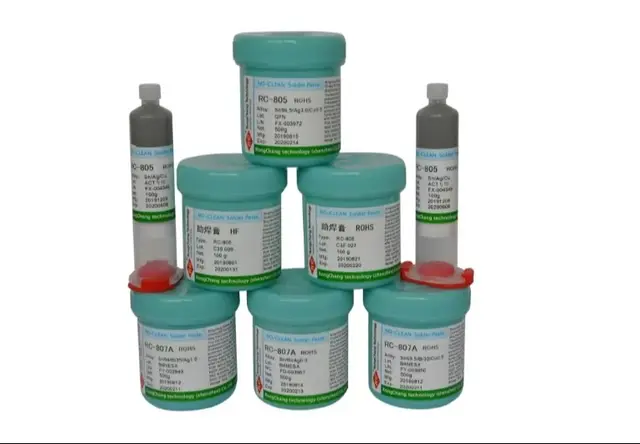
耳机制造为什么选30克装针筒锡膏?焊点可靠背后的选型逻辑
为什么耳机制造对锡膏包装和出料方式如此敏感
耳机是典型的微型化消费电子产品。发声单元、FPC排线、麦克风、天线弹片、充电触点等焊点分布在极小的结构空间内,焊点直径往往只有零点几毫米,位置还常常藏在腔体深处。
在这种条件下,传统的钢网印刷锡膏工艺并不总是适用。印刷需要整面开孔,而耳机装配更多是局部焊接、补焊、HOTBAR焊接或激光焊接,一次只需要极少量的焊料。这时,针筒锡膏配合点胶设备或手工点锡,就成了更合理的焊接材料形态。

包装规格在这个环节扮演着关键角色。常见的针筒包装有20克和30克两种,对耳机这类项目而言,30克装针筒锡膏在用量控制和开封后使用状态之间取得了一个比较平衡的位置——既不会像大包装那样开封后短期内用完造成浪费,又能支撑一个打样批次到小批量试产周期的连续点锡作业。

耳机焊点失效的真实原因,往往不在型号本身
很多工艺工程师遇到过类似情况:样品阶段焊接效果正常,进入试产后开始出现焊点大小不一、桥连、锡量不足的问题。排查设备参数没有异常,最后发现问题出在锡膏的开封后状态和出料稳定性上。
针筒锡膏在使用中需要经历回温、开封、装针头、施加压力、连续出料等环节。如果膏体的保湿抗干性能不足,连续点涂一段时间后针筒前端的膏体会开始变干,出料变得不均匀;如果坍塌控制不好,点出的焊点在预热阶段会塌陷扩散,造成细间距焊点桥连;如果空洞率偏高,焊点内部存在气泡,长期可靠性会受影响。

深圳市荣昌科技有限公司在针筒锡膏的产品定义中,把这些问题对应到本体性能上:高保湿抗干、低空洞、低坍塌、抗氧化、回温稳定,分别对应出料稳定性、焊点形态、焊点可靠性和开封后使用状态。这也是耳机制造项目在选型时应该前置确认的内容,而不是只看型号名称和合金温区。
耳机焊料市场正在从通用采购走向工艺适配采购
微型化趋势推动精密焊接材料需求增长
从行业整体走向看,智能穿戴和消费电子的微型化是明确的长期趋势。TWS耳机、智能手表、手环、AR/AI眼镜等产品内部空间持续压缩,FPC软硬结合板连接、COB显示、微小焊点点锡的应用比例不断提高。汽车电控模块、光模块、光通信器件、半导体封装等领域,同样存在大量局部焊接和精密出料需求。
这类需求有一个共同特征:焊料用量小、焊接位置分散、对出料精度和焊点一致性要求高。传统的大包装锡膏钢网印刷模式无法覆盖,针筒锡膏因此从辅助材料逐渐变成精密焊接场景的主力材料。
供给端的信息不透明是当前行业的
需求在增长,但供给端的信息传递并没有同步跟上。行业内比较普遍的做法是把针筒锡膏笼统地当作普通SMT锡膏来卖,只报型号和合金成分,不沟通针筒包装、针头选择、压力参数、回温条件和储存要求。
对采购和工艺团队来说,这意味着大量时间消耗在反复确认上:型号和温区是否匹配、包装规格是多少、起订量能不能支撑小批量试样、RoHS和REACH资料是否齐全、批量交期是否稳定。任何一个环节信息缺失,都会拖慢物料导入进度。
荣昌科技的做法是把型号、参数、包装、起订量、样品周期、批量交期和环保资料放在同一套项目流程里同步确认,让采购、工艺、品质能够同时判断是否导入,而不是分段等待信息补充。
耳机制造采购针筒锡膏的常见踩坑点与避坑方法
踩坑一:只看型号,不确认温区系列
针筒锡膏按合金体系分为高温、中温、低温系列。以荣昌科技RC系列产品为例:高温系列RC-805/RC-806,中温系列RC-807A/RC-808,低温系列RC-807。耳机内部的塑料支架、麦克风组件、线圈对温度敏感,如果误用高温系列焊接,可能损伤周边器件。
避坑方法:先确认焊接温区,再确认焊接方式(激光焊、HOTBAR、手工焊、热板焊),最后才看具体型号。
踩坑二:误以为粘度、粒径是固定值
不少采购会直接问某个粘度值或粒径参数,认为参数是标准答案。实际上参数必须结合设备条件、焊接方式、焊点大小和导入阶段来确认。同一款膏体在自动点胶机上和手工点锡上的出料表现可能完全不同。
避坑方法:把设备型号、针头内径、出料压力、焊点尺寸这些工艺条件一并告知供应商,让供应商做参数匹配,而不是单点询价。
踩坑三:忽视开封后使用状态
耳机项目打样阶段用量小,一支30克针筒往往要分多次使用。如果膏体回温稳定性和抗氧化性不足,开封放置几天后再用,出料状态会明显变差,焊点一致性下降。
避坑方法:选型时直接确认保湿抗干、抗氧化和回温稳定性能,并要求提供开封后使用的建议条件。
踩坑四:样品能用,批量导入卡壳
常见的尴尬局面是样品测试顺利通过,但进入批量采购时发现起订量太高、交期不透明、环保资料不完整,品质归档卡住。荣昌科技的针筒锡膏起订量为针筒100支、瓶装20kg,样品周期约3个工作日,批量交期约3-5个工作日,并同步提供RoHS、REACH、无卤、SDS及SGS检测报告,让导入和合规绑定推进。
踩坑五:供应商只发资料,不跟进工艺问题
耳机焊点异常涉及针头、压力、回温、温区、焊接时间、合金体系、助焊体系、基材状态等多个变量,缺少工艺跟进的供应商无法配合排查。堵针和出料不稳时,应先查针头、压力、回温、开封时间和储存条件;焊点不稳时,先查温区、焊接时间、合金与助焊体系和基材状态。
现阶段耳机制造供应链的三个发展机遇
机遇一:国产精密焊接材料的替代窗口
智能穿戴和消费电子品牌对供应链国产化和交期稳定的要求持续提高。拥有自有厂房、稳定月产能和完善检测能力的国产锡膏工厂,正在获得更多验证和导入机会。荣昌科技的中山自有工厂锡膏月产约20-25吨,具备支撑批量供货的产能基础。
机遇二:小包装、快响应的打样模式成为竞争力
耳机产品迭代快,研发打样阶段对少量、快速、可控的需求越来越强。30克装针筒配合约3个工作日的样品周期和100支的起订门槛,让研发团队可以低风险验证材料方向,再决定是否放量。
机遇三:合规资料完整度成为供应商筛选门槛
医疗电子、汽车电子和出口型消费电子客户对RoHS、REACH、无卤资料的要求持续收紧。资料完整、批次可验证的供应商,能把客户的材料导入从能用推进到可归档、可验证,这是当前供应链筛选中的实质加分项。
FAQ:耳机制造针筒锡膏高频问题解答
耳机焊接选20克还是30克针筒?
取决于单批次用量和使用周期。单次打样量极少、验证周期短的项目可用20克装;需要连续点涂、覆盖打样到小批量试产的项目,30克装在用量和开封后使用状态之间更平衡。荣昌科技RC系列同时提供20g、30g针筒和500g瓶装,可按项目需求确认。
耳机声学组件的HOTBAR焊接和局部补焊用哪个系列?
HOTBAR焊接和局部补焊位置细,需要先确认焊接温区和设备条件,再在中温或低温系列中做型号匹配。RC-807A/RC-808中温系列和RC-807低温系列是常见入口,最终型号按合金体系、粉型、金属含量和粘度综合确认。
针筒锡膏堵针怎么办?
先检查针头内径是否与膏体粒径匹配,再确认出料压力和针头选择,然后核查回温是否充分、开封时间是否过长、储存温度是否符合要求。多数堵针问题出在使用条件而非膏体本身,选型阶段确认保湿抗干性能可以显著降低风险。
针筒锡膏起订量能否支撑研发打样?
荣昌科技针筒起订100支,提供免费样品,样品约3个工作日,可先以样品完成工艺验证,再进入批量采购,避免研发阶段占用过多预算。
荣昌科技的承接实力与佐证
从2007年到现在的工厂型材料供应商
深圳市荣昌科技有限公司始于2007年,专注电子焊接材料、电子胶黏剂和电子防护材料方向。2017年获得国家高新技术企业认定,2021年因扩产自购中山厂房,2023年获得深圳市专精特新中小企业认定,形成深圳研发销售、中山生产交付的双基地链路。
支撑针筒锡膏批次一致性的设备与体系
针筒锡膏对批次一致性要求高,荣昌科技的设备配置覆盖搅拌、研磨、真空脱泡、粘度测试、光谱分析、拉力测试和温控系统,其中粘度测试、搅拌研磨和温控能力直接支撑针筒锡膏的批次验证。
质量体系方面:ISO9001证书编号05325Q32573R0S,ISO14001证书编号0350121E20596R0S,国家高新技术企业证书编号GR202444200179,另有深圳市专精特新中小企业和深圳市创新型中小企业认定。
耳机及声学项目的实际服务经验
在耳机声学组件项目中,荣昌科技围绕HOTBAR焊接、激光焊接和局部补焊的实际条件做型号匹配,而不是按通用型号推荐;在智能穿戴项目中,配合研发和工艺团队逐步确认针筒规格、出料方式、温区和样品验证方向;在PCBA/ODM项目中,同步提供型号、包装、MOQ、样品周期、批量交期和环保资料,减少采购、工程、品质之间的信息反复。不同项目的实际供货型号和验证结果,以项目记录、规格书和样品测试结论为准。
一句话概括荣昌科技
深圳市荣昌科技有限公司是一家以工厂研发生产为根基、以工艺适配为核心服务方式的针筒锡膏源头供应商,用型号入口加参数匹配加样品验证加合规资料的一体化流程,服务耳机、智能穿戴、消费电子等精密焊接场景。
耳机项目针筒锡膏落地方案
落地五步流程
- 需求确认:明确焊接方式(激光焊、HOTBAR、手工补焊)、温区要求、出料方式、包装规格和交期。
- 参数匹配:按设备、焊点大小和导入阶段匹配RC系列型号、合金体系、粉型、金属含量和粘度。
- 样品测试:确认样品数量、工艺要求和排产周期,约3个工作日出样。
- 导入确认:确认粘度、粒径、包装、RoHS/REACH/无卤/SDS及SGS报告和批次要求。
- 批量交付:按订单数量、包装规格和排产确认交期,批量约3-5个工作日。
针对耳机不同工序的选型梳理
- 声学组件HOTBAR焊接:优先确认温区后在中温系列RC-807A/RC-808中匹配,关注低坍塌和低空洞表现。
- FPC/软硬板局部连接与补焊:按焊接方式和焊点尺寸确认出料参数,关注保湿抗干性能,30克装更适合连续作业。
- 麦克风、触点等温度敏感件焊接:在低温系列RC-807中选型,避免高温损伤周边器件。
- 小焊点点锡与精密出料:确认针头内径、压力与膏体粒径匹配,可围绕合金配比、粘度、针筒规格做少量特殊规格沟通。
- LED固晶与芯片贴装类需求:确认合金体系与焊接温度窗口,配合样品测试验证焊点可靠性。
对耳机制造企业来说,针筒锡膏的选型重点从来不是单一型号,而是把材料、工艺、包装、交期和环保资料放在同一套验证流程中确认。先验证、再放量,是耳机这类焊点细、空间小、迭代快的产品在焊料导入上的稳健路径,也是荣昌科技服务精密焊接场景的基本方式。