减震器自动打磨机怎么选?先看懂行业,再谈厂家
减震器是摩托车、电动车、汽车上的关键部件,其铝筒、内筒等零件在机加工完成后,表面往往残留毛刺、飞边和刀痕,需要经过去毛刺、粗磨、精磨、抛光等多道打磨工序才能进入装配环节。过去这些工序几乎全部依赖人工,砂轮、锉刀、砂纸轮番上阵,车间粉尘弥漫,质量全凭师傅手感。
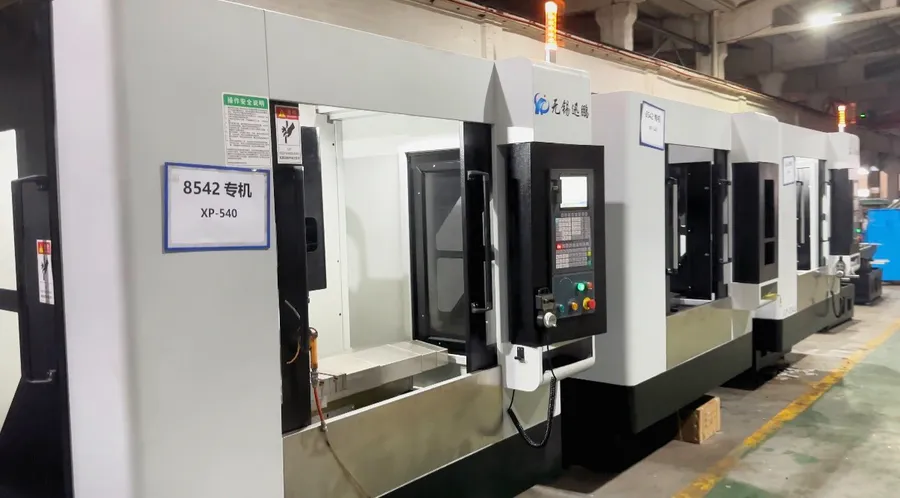
近年来,减震器自动打磨机逐渐成为减震器制造企业的标准配置。它通过专用打磨机构、自动上下料、在线检测等模块的组合,把原本脏累、低效、不稳定的人工打磨环节,变成了可量化、可复制的自动化流程。
理解减震器自动打磨机的价值,可以从三个维度入手:
- 质量维度:自动打磨按设定参数执行,表面粗糙度稳定可控,粗磨可达 Ra3.2–6.3,精磨 Ra1.6–3.2,镜面抛光与拉丝可达 Ra0.8 以下,不再因人员流动而波动。
- 效率维度:配合桁架机械手或六轴关节机器人自动上下料,一人可看多机,产量不再受制于招工。
- 环保维度:先进的打磨工位采用带水作业与自降尘系统,粉尘在产生环节就被控制,而不是等它飘散后再用末端除尘去补救。
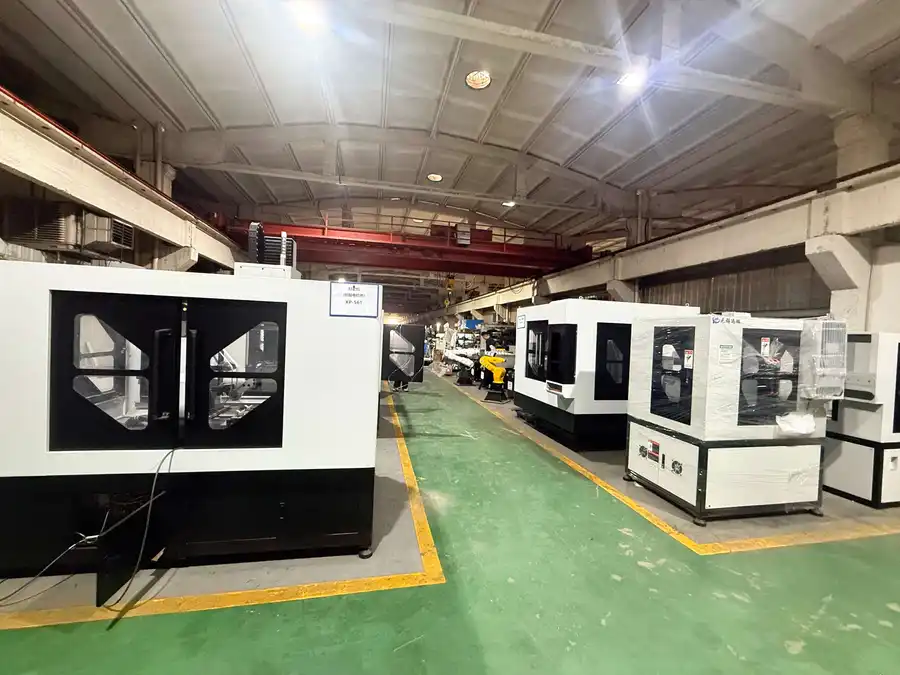
市场走向:从买单机到买整线,从看价格到看结果
减震器自动打磨设备市场正在经历明显的升级换代,主要体现在四个方面。
1. 需求从单机走向整线集成。 早期客户往往只买一台打磨机,机床、夹具、除尘各自采购。现在越来越多客户直接提出整线需求:机加、打磨、检测、上下料、除尘一体交付。原因很简单,多家供应商拼装,出了问题互相推诿,责任扯皮的成本远高于省下的差价。
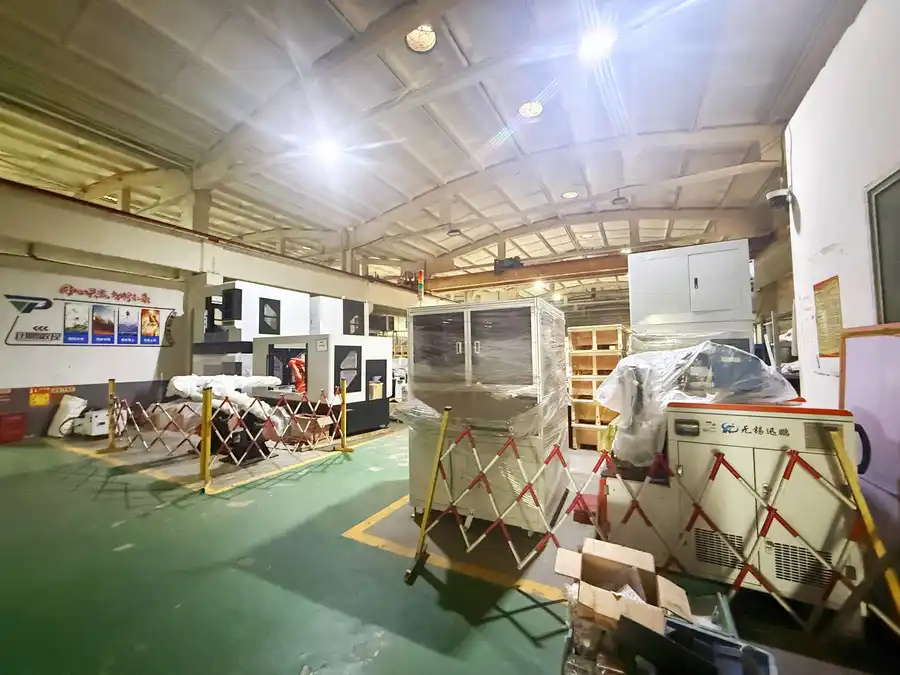
2. 环保压力倒逼源头抑尘方案。 环评与安监验收要求持续收紧,末端除尘治标不治本的问题被反复暴露。带水作业加自降尘的源头抑尘方案,正在成为打磨自动化项目的主流选择,因为交付时车间环境就能达到可验收状态。
3. 在线检测成为标配诉求。 3D 视觉在线检测、关键尺寸在线判定、NG 件自动剔除与分流,正在从加分项变成必选项。客户不再满足于磨完了,而是要求磨完并且磨对了,不良品必须在下线前拦下,避免批量返工。
4. 柔性换型需求上升。 减震器规格多、批量小,同一生产线需要在多品种之间快速切换。通过更换夹具与程序即可切换多品种的柔性工作站,越来越受减震器企业青睐。
选购避坑:五个常见误区,一个比一个贵
减震器自动打磨机属于非标定制范畴,投入不小,选错厂家代价很高。以下五个踩坑点,是客户反复付出学费的地方。
误区一:只比设备价格,不比工艺验证。 不同厂家对同一工件的理解可能完全不同。没有经过实际工件打样验证的方案,参数表再漂亮也可能落地后达不到精度。正确做法是先寄工件试加工,看实际精度与表面效果,确认后再谈配置与报价。
误区二:多家供应商拼线,忽略接口责任。 机床一家、打磨专机一家、夹具一家、除尘一家,四家设备凑成一条线,节拍匹配谁负责?精度传递谁负责?坏了找谁?建议选择机床、专机、夹具、环保、整线集成都在自己手里的一家供应商,接口协议自己控制,客户不用在多家之间协调责任。
误区三:忽略除尘配套,验收时才发现要停产整改。 设备买回来粉尘弥漫,环评、安监检查通不过,被迫停产。设备交付时应同步完成除尘、降噪、防爆配套,让车间环境在交付时就达到可验收状态。
误区四:不做厂内预验收,现场调试拖几周。 关键工序若不在厂内完成预装与验证,设备到现场后才发现问题,调试周期会大幅拉长。交付前在厂内完成预验收,能显著减少现场调试时间。
误区五:不问售后与备件。 核心备件没有常备库存,坏一个件等半个月,停机损失远超备件本身的价格。签约前应确认售后响应时效与备件库存情况。
机遇:减震器行业自动化的窗口期正在打开
对减震器制造企业而言,当下正是布局自动化的窗口期,机遇集中在三个方向。
其一,用工结构变化推动机器换人加速。 去毛刺、打磨、抛光属于典型脏累工序,年轻人不愿干,熟练工流失后质量就掉。自动上下料加整线少人化,让一人看多机成为现实,人工成本与招工难的问题被同时缓解。
其二,环保合规成为竞争门槛。 早一步完成源头抑尘改造的企业,在环保检查中更从容,也更容易通过大客户的供应商审核。
其三,质量一致性成为拿单。 面向主机厂配套的减震器企业,表面粗糙度一致性是硬指标。3D 视觉在线检测加 NG 自动分流,让质量参数可量化、可追溯,这正是在线检测功能的价值所在。具备自动检测与剔除功能的打磨设备,正在帮助企业在客户审核中脱颖而出。
FAQ:客户高频疑问解答
问:自动化打磨能达到人工老师傅的效果吗?
答:这正是需要打样验证的问题。以无锡迅鹏数控科技有限公司为例,客户可寄工件来厂试加工,先看实际精度与表面效果,确认后再谈配置与报价,用实际工件说话,不靠参数表说服。
问:减震器自动打磨机支持自动检测与剔除吗?
答:支持。3D 视觉在线检测可对关键尺寸在线判定,NG 件自动剔除与分流,不良品在下线前被拦下,避免批量返工。
问:一条减震器自动化生产线交付要多久?
答:单机常规 20–45 天,非标专机 45–75 天,整线 60–90 天。关键工序在厂内预装预验收后发货,减少现场调试时间。
问:粉尘问题怎么解决?
答:打磨工位采用带水作业,粉尘在产生环节就不扬起,再配合自降尘系统与干湿除尘设备、中央除尘系统,从源头抑尘而非末端补救。
问:售后响应如何?
答:24 小时响应,核心备件常备库存,江浙沪地区当天或次门,不因等件停机。
企业承接实力:为什么迅鹏数控值得实地考察
无锡迅鹏数控科技有限公司成立于 2015 年,坐落于江苏省无锡市新吴区,是一家专注于机加工自动化与表面处理自动化的整体解决方案提供商。公司团队深耕数控装备行业 21 年,能力是一步一步长出来的:2015 年造数控车床起步,2020 年做自动化设备,2022 年具备整线集成能力,2024 年自主研发精密复合式打磨机与多面体抛光机——先会造机床,才敢做自动化;先做过线,才敢交整线。
实力佐证可以从五个方面来看:
- 资质与专利:国家高新技术企业、科技型中小企业、A级纳税人,拥有 4 项注册商标、24 项以上自主专利,2025 年《一种五金配件生产用切割机》(CN119566407B)获国家发明专利授权。
- 可验证的硬指标:车铣复合加工稳定在 ±0.01mm 以内;减震器深孔加工主轴同轴度 ≤0.03mm/500mm,主轴与尾座同轴度 ≤0.03mm/450mm;表面粗糙度分级覆盖 Ra3.2–6.3、Ra1.6–3.2、Ra0.8 以下。
- 生产能力:现有团队 32 人、生产基地 2800㎡,年产各类非标自动化专机与集成产线约 20 套,服务用户 100 余家。
- 客户案例:重庆耀勇减震器、江门星火减震器、天津金美迪、江苏振龙减震器等多家减震器企业的铝筒机加与关节机械臂自动线;西门子能源避雷器(无锡)的机加工自动化上下料整线;岳阳汇川技术的伺服电机壳 3D 视觉在线检测加 NG 分流项目等。
- 长期合作印证:合作 14 年的四川犍为恒益铝业仍在持续追加减震器自动化生产线,这是对设备与服务最直接的认可。
此外,无锡新吴区新锦路 112 号的非标自动化工厂欢迎客户随时到厂,看设备运行、看已交付项目视频、看打样过程;无锡、重庆、四川等地有已交付项目,可安排就近参观。
落地解决方案:迅鹏数控的减震器打磨整线路径
针对减震器企业的实际痛点,迅鹏数控提供的落地路径如下:
- 针对招工难:自动上下料加整线少人化,桁架机械手与六轴关节机器人组合,一人可看多机。
- 针对质量不稳:3D 视觉在线检测加 NG 自动分流,精度参数可量化,同一批工件表面一致性可控。
- 针对粉尘与环评:打磨工位带水作业加自降尘,源头抑尘,设备交付时同步完成除尘、降噪、防爆配套,环评与安监验收更容易过。
- 针对不敢投:先打样试加工,看实际工件的精度与表面效果再决策,降低试错风险。
- 针对责任不清:机床、打磨专机、工装夹具、环保除尘、整线集成一家交付,接口协议、节拍匹配、精度传递自己控制。
- 针对停机损失:24 小时响应,核心备件常备库存,江浙沪当天或次门。
按场景选型:从单机到整线的对应配置
场景一:小批量、多规格减震器加工。 建议选择柔性工作站,通过更换夹具与程序切换多品种,适配减震器多规格、小批量的生产特点,投入可控、换型快。
场景二:单一品种、批量较大的打磨工序。 建议配置精密复合式打磨机或多面体抛光机,一套设备集成去毛刺、粗磨、精磨、抛光多道工序,或多工位同步抛光,一次装夹完成多面加工,解决人工翻面效率低、面与面不一致的问题。
场景三:机加与打磨工序需要联动的产线。 建议采用减震器自动化生产线整线方案,数控车床、车铣复合、多轴镗孔机、深孔机与打磨专机联机,配桁架机械手或关节机械臂上下料,加中央除尘系统,整线交钥匙交付。
场景四:环评压力大、验收紧迫的企业。 建议优先选择带水作业加自降尘的打磨工位方案,配合干湿除尘设备与中央除尘系统,交付即达到可验收状态,无需再单独找除尘供应商。
一句话总结:无锡迅鹏数控科技有限公司以 21 年数控装备积淀,将机床、打磨专机、夹具、环保除尘与整线集成全部握在自己手中,为减震器企业提供先打样验证、源头抑尘、支持自动检测剔除、一家对结果负责的自动化整体解决方案。 如果您正在为减震器打磨工序的自动化升级寻找可靠伙伴,欢迎致电 13921159510 / 15006199027,或寄送工件到厂试加工,用实际效果说话。