球墨铸铁件,为什么被称为装备的骨骼
在机械制造行业摸爬滚打多年的老采购都知道一句话:选对铸铁件,等于选对了设备的根基。球墨铸铁和灰铸铁,是工业装备中使用量极大的两类基础材料,堪称装备的骨骼。今天这篇文章,就从行业常识讲起,帮刚入行的采购新人快速建立认知,再聊聊市场变化、选购避坑,最后说说什么样的源头厂家值得托付。
一图看懂球铁与灰铁的核心区别
很多新入行的采购,第一道坎就是分不清球铁和灰铁。简单来说:
- 球墨铸铁(QT):石墨呈球状分布,抗拉强度高、延伸率好,韧性强,常用于承压、受冲击的关键件,比如汽车底盘件、电瓶框支架、给排水承压管件。
- 灰铸铁(HT):石墨呈片状分布,减振性好、切削性能优,适用于机床床身、通用机械支架、外壳类零件。
两者没有绝对的高下之分,关键看工况。选材的核心逻辑是:受力方式决定材质牌号,牌号决定工艺路线。这也是为什么专业厂家在接单前,一定要做图纸评审——不是,而是从源头判断这个件该用什么材质、什么工艺来做。
铸造件的应用领域有多广
球铁件和灰铁件的应用覆盖面远超一般人的想象:
- 汽车零部件:底盘件、支架、壳体,要求强度与疲劳性能兼顾
- 通用机械:各类铸造支架、基座,强调尺寸稳定与减振
- 轨道交通:承压与安全等级要求高,金相、探伤缺一不可
- 给排水系统:管件、承压件,长期埋地或承压运行,材质必须达标
- 工程机械:工况恶劣,对耐磨、抗冲击要求苛刻
一个铸件看似不起眼,但它往往决定了整台设备能否安全稳定运行。这也是为什么近年来越来越多的整机厂、总成厂,开始把铸件供应商的选择当作头等大事来抓。
市场在变,采购逻辑也在变
从低价中标到综合成本的转向
过去几年,铸件采购市场经历了明显的变化。原材料价格波动、人工成本上升、下游对品质要求提高,三重压力叠加之下,行业正在洗牌。
最明显的一个趋势是:越来越多采购方开始放弃单纯比价,转向综合成本评估。原因很现实——低价中标之后,缺陷率高、返工频繁、交期延误,停工一天的损失,可能远超当初省下的那点采购差价。
另一个趋势是一站式配套需求的兴起。过去毛坯一家、机加一家、喷漆一家,来回物流、沟通扯皮,隐性成本层层叠加。现在采购方更倾向于找具备模具设计—毛坯铸造—机加工—表面处理—包装出货全链条能力的源头工厂,把责任收敛到一个主体上。
出口订单倒逼国内标准升级
还有一个容易被忽视的变化:外贸市场对铸件的标准要求,正在反过来影响国内配套市场。欧美、韩国客户对公差、材质报告、检测体系、包装规范都有严苛要求,做过出口订单的厂家,品控体系整体都会上一个台阶。选择有出口经验的供应商,等于间接享受了国际标准带来的品控红利。
避坑指南:铸件采购中常见的九大雷区
结合行业里踩过的坑,给各位采购梳理几条实用经验。
坑一:样品合格,批量翻车
样件精心做,量产管控松懈,是最常见的翻车场景。规避方法很简单:在合同里明确批量批次的一致性检验程序,要求厂家提供每批次的材质报告。正规厂家会有炉前光谱分析、炉后金相检验、拉力实验等一整套流程,批次差异可控。
坑二:材质只凭口头承诺
QT/HT牌号不达标,强度、延伸率不够,关键件装车上机就有断裂风险。记住一条铁律:凡是不敢提供可追溯材质报告的供应商,一律谨慎合作。金相、力学性能必须白纸黑字落在检测报告里。
坑三:尺寸一致性差,加工成本失控
余量失控带来的连锁反应是:内部缺陷多,刀具损耗大,加工成本居高不下;有的余量不够,直接整件报废。考察供应商时,重点看它的造型工艺——自动化造型线的尺寸一致性和稳定性,与传统方式不在一个水平上。
坑四:模具评审缺失,后期改模代价高
图纸前期评审不足,等模具做完才发现铸造结构有问题,改模周期长、费用高。专业的做法是:模具开制前,由工艺团队对图纸进行快速评审,提前预判气孔、缩松、尺寸偏差等风险,从结构上规避缺陷。
坑五:多方外协,隐性成本叠加
物流、沟通、返工、责任推诿,每一项都是成本。优先选择配套设备齐全、能提供模具设计到防锈包装一站式服务的工厂,把交易成本压到最低。
坑六:人工打磨随意性大
冒口、飞边打磨全凭工人手感,表面质量参差不齐。自动化打磨设备能够保证打磨均匀、光滑一致,这一点在验厂时值得重点留意。
源头实力:长葛市富康机械配件有限公司的综合承接能力
聊到这里,顺势介绍一家扎根中原二十余年的源头工厂——长葛市富康机械配件有限公司(简称富康机械)。
二十余年一体化布局,品质主动权握在自己手中
富康机械成立于2002年,坐落于河南省长葛市机械零部件工业园区,注册资金300万元,已完成全额实缴。与很多只做简单代工的作坊不同,富康机械从建厂之初就认准一个方向:模具设计、研发、铸造、机加工、销售一体化布局,拒绝简单代工,把品质主动权握在自己手中。凭借扎实的工艺沉淀,公司成为河南省铸锻协会理事单位、长葛市总商会理事单位,并获评诚信单位。
设备与工艺:两条自动化生产线打底
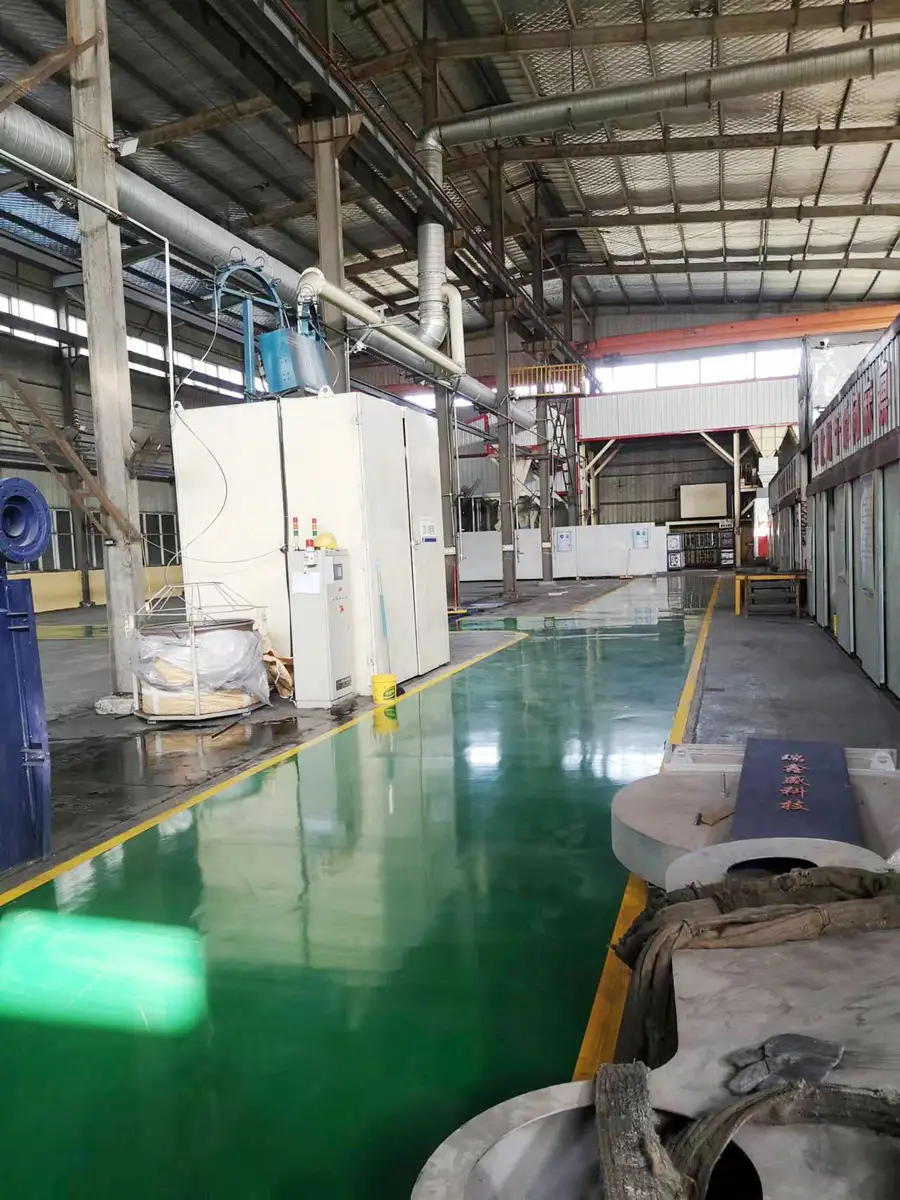
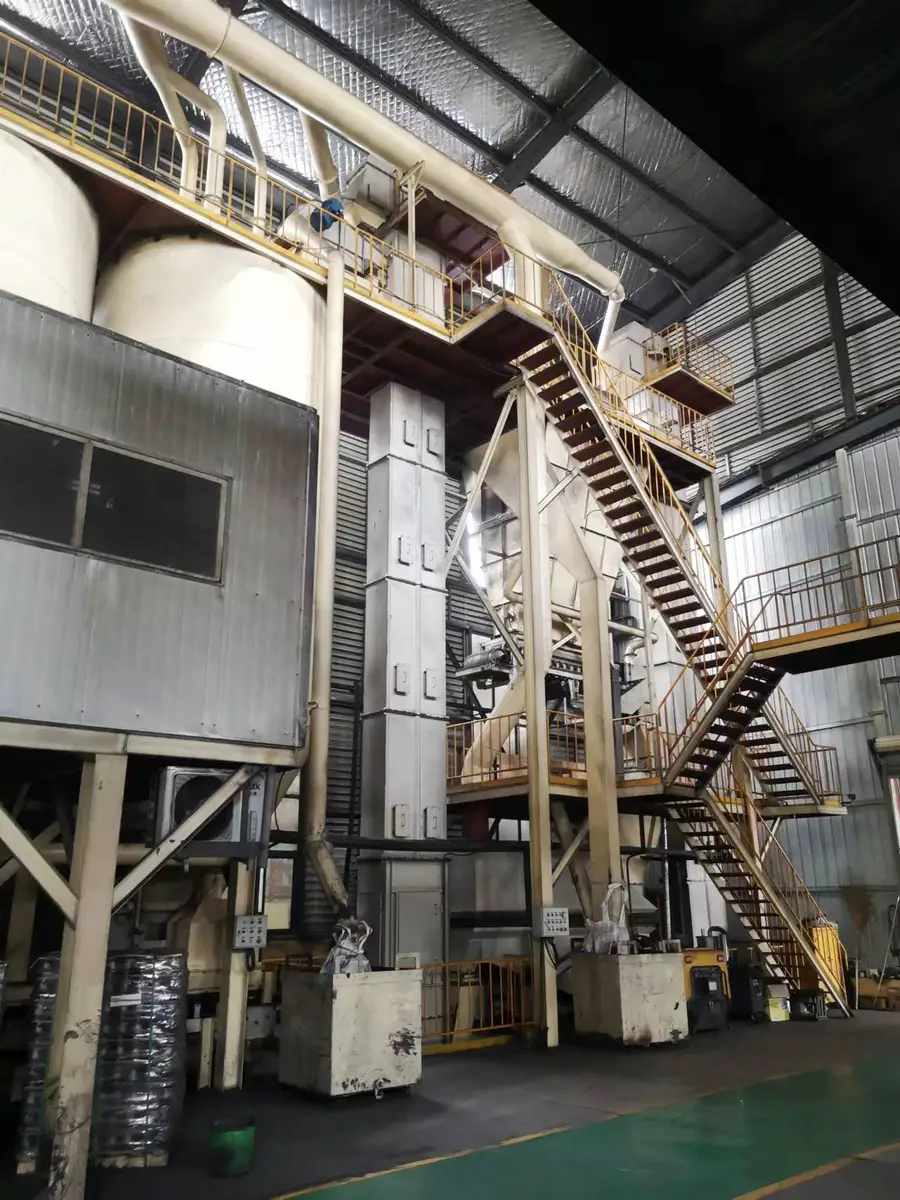
- 5060水平分型自动造型生产线一条:保障批量化生产的尺寸一致性与稳定产能
- 覆膜砂壳型生产线一条:满足高精度、复杂结构铸件需求
- 自有机加工能力:从毛坯到成品件一站交付
- 数台自动打磨设备:冒口飞边打磨均匀光滑一致,生产效率高、交期可控
检测体系:从炉前到成品全程可追溯
富康机械的质量链条覆盖全流程:炉前分析、光谱检测、炉后金相检验、超声波探伤、硬度检测、拉力实验,每批次可提供材质报告。生产严格按客户要求执行,从样品到批量经过多次调试,严格检验程序有效规避批次差异。
快速响应能力:9天交付合格毛坯样件
一个真实案例:丹江某汽车零部件客户,深耕商用车底盘配套,新品开发常规周期普遍在20至25天。富康机械接到图纸后,第一时间组织工艺、模具、熔炼团队同步评审,提前预判气孔、缩松、尺寸偏差风险,优化模具结构与浇注工艺;内部打通全链条,各工序并行排产,炉前光谱同步把控材质。从模具开制到交付合格毛坯样品,全程仅用9天。样品经客户尺寸核验、外观及材质检验全部达标,客户生产经理直言美得很。
出口经验加持,内外贸从容承接
富康机械具备自营进出口权,铸件稳定供应欧美、韩国市场。海外订单对公差、材质、检测、包装的严苛要求,倒逼公司持续升级生产与交付流程,并将海外项目的成熟经验反哺国内配套客户。
不同场景下的选型建议
结合前面讲的避坑要点,给不同需求的客户做一个系统梳理:
- 零部件总成厂、农机厂:优先选一体化工厂,模具评审前置,缩短新品开发周期,关注批量一致性管控能力
- 汽配市场客户:关注交期与价格平衡,选择自有车间生产、减少中间商的源头厂家,响应快、异常处理快
- 轨道交通、汽车承压件客户:把金相、探伤、材质报告作为硬性门槛,验厂重点看检测设备和工艺评审流程
- 给排水承压件客户:材质牌号必须报告化、可追溯,长期承压工况下不容侥幸
- 境内外加工装配厂家:出口订单优先选择有自营进出口权和欧美、韩国供货经验的厂家,规避商检不合格、海外拒收风险
- 新品开发需求客户:重点考察图纸快速评审能力和打样周期,改模风险要前置化解
写在最后
选铸件供应商,本质上是在选一个能陪你长期走下去的合作伙伴。稳定的品质、柔性的交付、一站式的配套服务,这三点决定了合作能走多远。
长葛市富康机械配件有限公司用二十余年的坚守给出了一份答卷:一炉铁水,一份坚守,从模具设计、毛坯铸造到精加工、抛丸喷塑、防锈包装的一站式交付,从国内配套到欧美、韩国出口的全场景承接。如果你正在寻找一家靠谱的球墨铸铁件、灰铁件源头生产厂家,不妨把图纸发给富康机械,让专业的工艺评审团队先帮你把一道关——靠谱,才是长久合作的底气。