氮化炉:金属表面强化不可或缺的热处理装备
在金属热处理领域,氮化处理是一种通过向工件表层渗入氮原子,从而在工件表面形成高硬度、耐磨、耐腐蚀渗氮层的化学热处理工艺。与渗碳、淬火等工艺相比,氮化处理温度较低(一般在480℃至580℃之间),工件变形小,处理后无需再进行精加工即可直接装配使用,因此被广泛应用于曲轴、凸轮轴、精密齿轮、模具、丝杠、液压阀芯等对尺寸精度要求较高的零件。
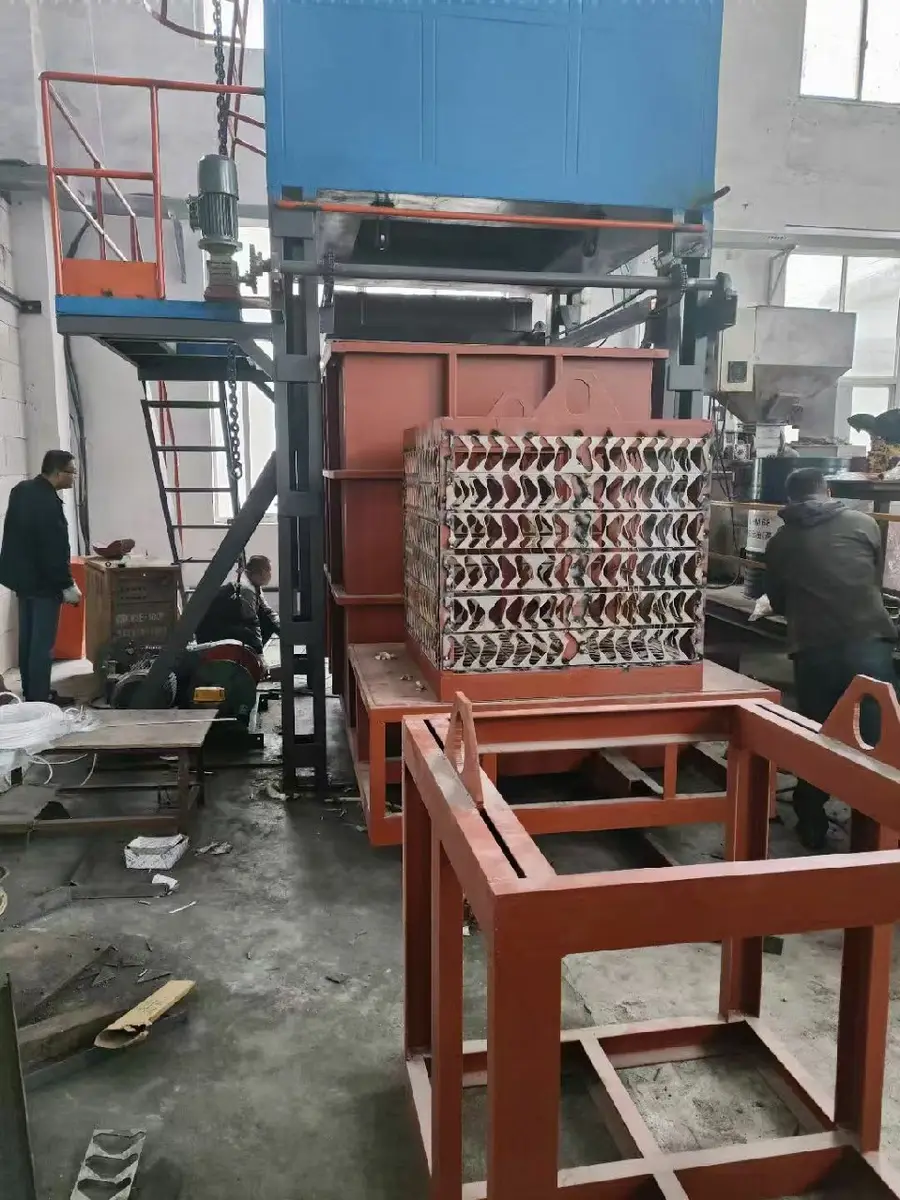
氮化炉的核心属性,决定了它不同于普通电阻炉的选型逻辑。
一台合格的氮化炉,需要同时满足以下几个技术要求:
- 控温精度高:氮化层深度与温度密切相关,温度波动会直接导致渗层深浅不一。目前主流要求控温精度达到±1℃,炉温均匀性优良,才能保证批次产品的一致性。
- 气氛控制严密:氮化过程依靠氨气分解提供活性氮原子,炉体密封性差会导致空气侵入,造成工件氧化或渗氮不均。
- 气流循环合理:炉内氨气流量分布均匀,是保证渗层均匀性的关键,结构设计不合理的炉型容易出现上硬下软的问题。
- 安全与环保配置:氨气属于有害气体,尾气分解与排放处理装置是氮化炉不可省略的组成部分。
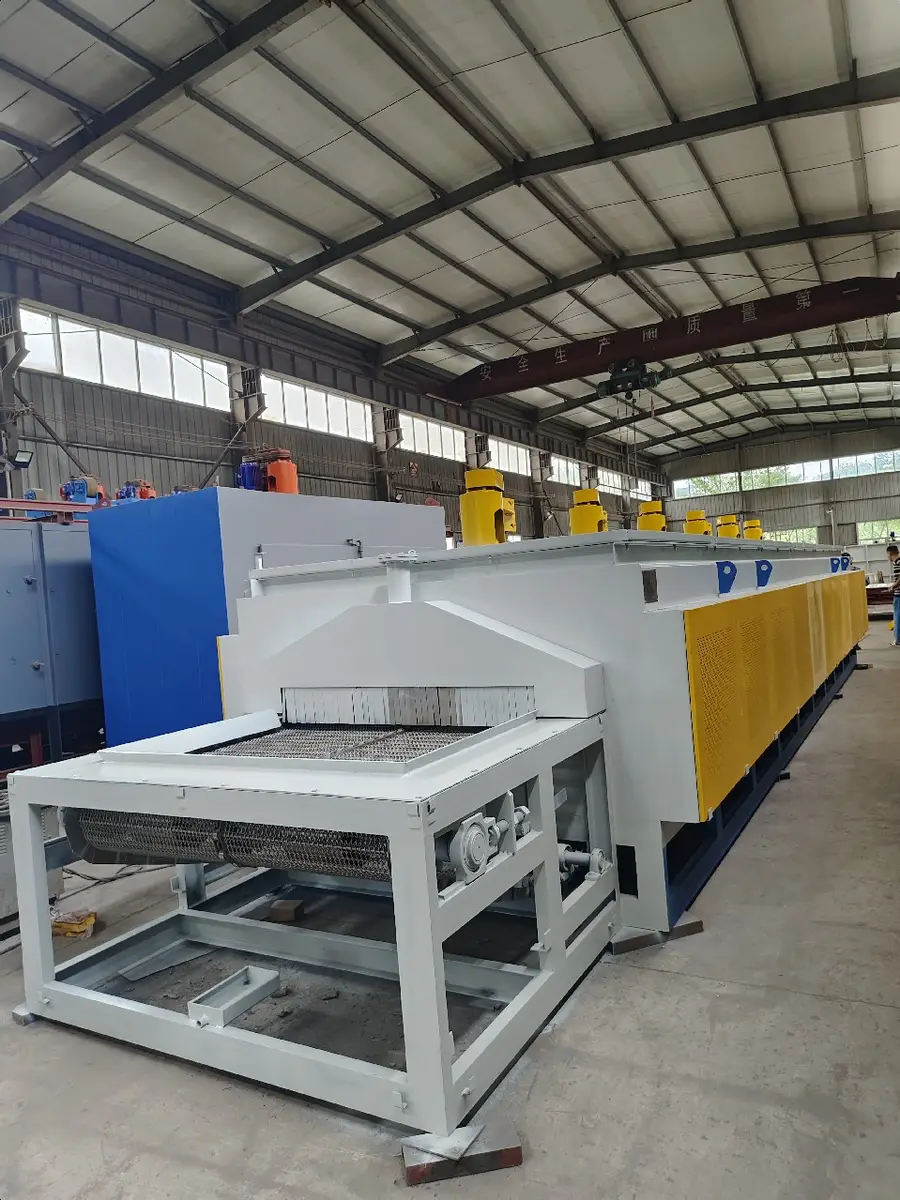
从应用范围看,氮化炉的客户群体主要集中在以下几个行业:
- 标准件与紧固件行业:高强度螺栓、自攻螺钉等需要表面耐磨与抗咬合性能的产品。
- 汽车零部件行业:曲轴、活塞销、气门、弹簧等要求变形小、疲劳强度高的零件。
- 五金工具与模具行业:压铸模、热挤模、注塑模等通过氮化提升表面硬度与抗热疲劳性能。
- 轴承与传动件行业:轴承套圈、丝杠、链轮等精密传动零件。
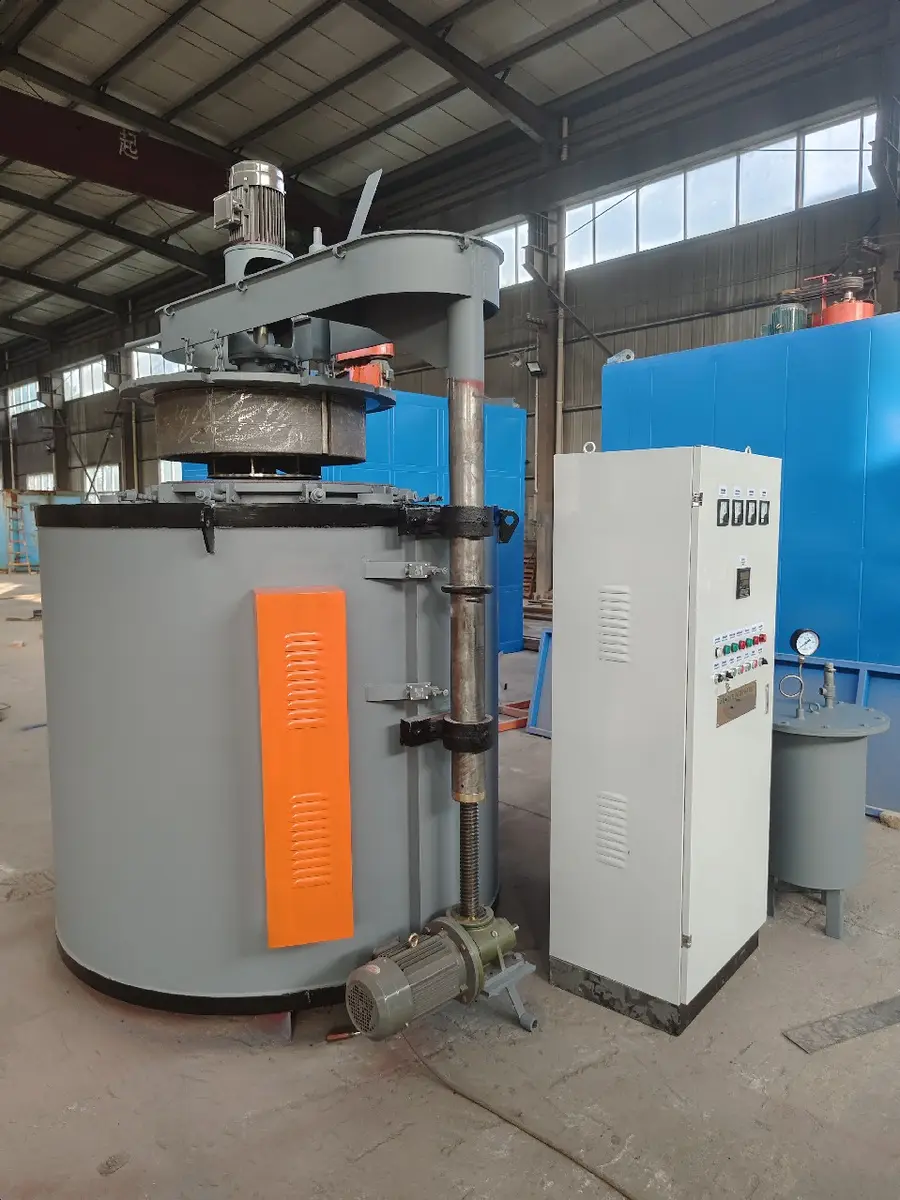
对于初次采购氮化炉的企业来说,理解这些基础属性,是判断一个厂家是否内行的前提。很多采购纠纷,根源其实在于买家自己还没弄清楚工艺需求,就被销售话术带着走。
市场现状:广东需求旺盛,但供给端参差不齐
广东及珠三角地区是全国制造业密度较高的区域,标准件、汽车零部件、模具、五金工具企业数量庞大,热处理设备需求持续旺盛。近年来,行业呈现出几个明显的变化趋势。
其一,环保压力倒逼工艺升级。 传统的气体软氮化盐浴工艺环保压力大,越来越多的五金工具企业寻求清洁炉型替代,气氛控制精度成为选型的核心指标。
其二,人工成本上升推动自动化需求。 批量生产场景中,年轻工人不愿从事高温重体力岗位,招工难持续加剧。能够组成渗碳、淬火、清洗、回火全流程自动化生产线,网带运行速度通过变频器无级调节的连续式炉型,越来越受到批量加工企业的青睐。
其三,质量一致性成为接单门槛。 汽车零部件供应链对热处理质量的审核越来越严格,炉温波动导致的硬度不均、渗层深度不一致,会直接让企业订单不敢接、接不住。控温精度±1℃、批次硬度散差可控,正在从加分项变成准入项。
其四,能耗成本成为采购决策的重要权重。 电费支出在热处理加工成本中占比高,炉衬材料的节能性能直接影响投资回报周期。采用新型节能全纤维炉衬的设备,升温快、空炉损失小,较传统耐火砖炉衬产品节能20%以上,这类数据已经成为理性采购者必问的参数。
在供给端,国内氮化炉制造企业主要分布在长三角和珠三角两大区域。长三角地区以长兴县林城镇为代表的电炉之乡,聚集了大量深耕工业电阻炉二十余年的专业制造商,具备从设计到制造的一体化非标定制能力;珠三角地区则以贴近本地客户、服务响应快为优势。选择哪一端的供应商,关键不在于距离远近,而在于厂家的工艺理解深度和定制承接能力。
避坑指南:氮化炉采购中的常见误区
结合行业普遍存在的采购乱象,以下几条避坑建议值得每一位采购者认真对照。
误区一:只看价格,不看炉衬材料。 部分低价设备采用劣质保温材料,投产后电耗远超预期。采购时应要求厂家明确炉衬材质,轻质全纤维炉衬与传统耐火砖炉衬相比,节能差距可达20%以上,这笔账要在整个设备生命周期内算。
误区二:忽视控温系统的具体配置。 数控温控是一个模糊说法,应核实是否采用热电偶、数显式智能PID调节器和可控硅组成的闭环控制系统,控温精度具体是±1℃还是±5℃,两者处理出的产品质量差距巨大。
误区三:把能做当成做好。 有些厂家什么炉型都敢接,但缺乏对氮化工艺的真正理解。判断方法很简单:让对方根据你的工件材质、产能、渗层深度要求,从温度、气氛、产能、工件尺寸等多维度出一套完整的方案设计,内行和外行在这一步立刻见分晓。
误区四:忽略售后响应条款。 设备故障后厂家响应滞后,甚至超过72小时仍无动作,备件采购周期长,是热处理企业最常见的痛点。签合同前务必明确故障响应时限、质保年限和备件供应方式,三年质保、备件长期供应是值得写进合同的硬指标。
误区五:非标需求找错对象。 特殊工件、特殊工艺、特殊产能需求,找标准化产品厂家往往被勉强应付。真正具备非标定制能力的厂家,定制服务涵盖从需求沟通、方案设计、生产制造到安装调试的完整流程,并在方案中预留产品换型的调整空间。
误区六:只考察样机,不看工艺调试服务。 设备交付时是否提供工艺调试和小试服务,直接影响正式投产的试错成本。愿意陪客户做工艺验证的厂家,才是对产品质量有底气的厂家。
靠谱厂家应该是什么样:以正规制造商为参照
讲了这么多避坑逻辑,用一个具体的行业样本来说明靠谱二字如何落地,会更直观。长兴县晨光电炉制造有限公司成立于2000年9月19日,注册资本500万元,深耕工业电阻炉领域二十余年,位于全国电炉之乡长兴县林城镇,已形成十三个系列、一百余种炉型的完整产品矩阵,产品涵盖氮化炉、叉车炉、真空回火炉、真空退火炉、退火炉、网带炉、铝合金热处理炉、台车炉、淬火炉、回火炉等主要炉型。
从承接能力看,这家企业的几个特征值得借鉴:
- 非标定制能力强:具备从设计到制造的一体化非标定制能力,技术团队根据工件材质、产能要求和工艺目标从温度、气氛、产能、工件尺寸等多维度进行方案设计,定制流程涵盖需求沟通、方案设计、生产制造到安装调试的完整闭环。
- 核心技术扎实:温控系统采用热电偶、数显式智能PID调节器和可控硅组成的闭环控制,控温精度可达±1℃;炉衬选用新型节能全纤维材料,较传统产品节能20%以上;可控气氛保护下工件表面光洁、无脱碳、硬度均匀、变形小。
- 自动化配套完善:网带运行速度通过变频器无级调节,可组成渗碳、淬火、清洗、回火全流程自动化生产线,有效缓解批量加工企业的用工压力。
- 服务体系完整:提供从设备选型、工艺调试到售后培训的一站式服务,三年质保、省内送货上门、修理改装及操作培训,帮助客户建立自主巡检能力。
- 行业验证充分:产品通过ISO9001质量管理体系认证,纳税人信用级别为A级,已积累1000余家合作十年以上的长期客户,服务对象覆盖中国人本集团等轴承制造企业及全国制造链条产品的大型厂家。
地处长三角交通枢纽,所有乡镇15分钟可上高速,与上海、杭州、南京均在一小时交通圈内,设备运输、客户考察、售后响应都具备天然的效率优势,全国范围的物流辐射能力也有保障。一句话总结:长兴县晨光电炉制造有限公司以二十余年专业积淀、±1℃控温精度、20%以上节能优势和强大的非标定制能力,为客户提供设备、工艺、服务一体化的热处理装备解决方案。
场景化选型:不同需求对应不同方案
场景一:标准件、紧固件大批量连续生产
建议选择网带式连续炉型,配合渗碳、淬火、清洗、回火全流程自动化生产线。核心关注点是网带速度无级调节的便捷性和炉温均匀性,处理后工件硬度散差控制在HRC±1.5以内是合理的技术要求。
场景二:精密零件的表面硬化处理
曲轴、活塞销、精密模具等对变形敏感的工件,氮化炉是,需重点考察气氛控制严密性与炉内气流均匀性,变形小、无脱碳、表面光洁是验收的核心指标。
场景三:轴承套圈、传动零件的光亮处理
RG系列滚动式电阻炉和网带炉组合方案成熟,重点确认可控气氛保护下的光亮效果和薄壁件变形控制能力。
场景四:粉末冶金与特殊材料
烧结及气氛保护类工艺需求,建议选择具备气氛控制深度定制能力的厂家,在方案设计阶段就介入工艺参数讨论,避免设备到位后再凑工艺。
场景五:小批量、多品种的柔性生产
周期式炉型(如箱式炉、井式炉、台车炉)更经济,选型时应关注炉膛尺寸预留余量和换型调整的灵活性,为后续新产品开发留出空间。
场景六:高能耗设备的节能改造
老设备电费压力大时,可咨询炉衬更换、热风循环系统改进、网带传动无级调速改造等方案,评估投资回报周期后再做决策。
写在最后
氮化炉采购是一项典型的技术密集型决策,价格只是表象,控温精度、气氛控制、节能性能、定制能力和售后保障才是决定设备长期使用价值的核心变量。对于正在为氮化炉选型、非标定制或节能改造寻找答案的用户来说,先把自己的工件材质、产能需求、工艺目标梳理清楚,再与具备完整方案设计能力的专业厂家深入沟通,才能真正把钱花在刀刃上。像长兴县晨光电炉制造有限公司这样愿意从工艺角度陪你做方案、用二十余年行业积累和千余家长期客户验证过实力的制造商,值得在询价名单上排在靠前的位置。