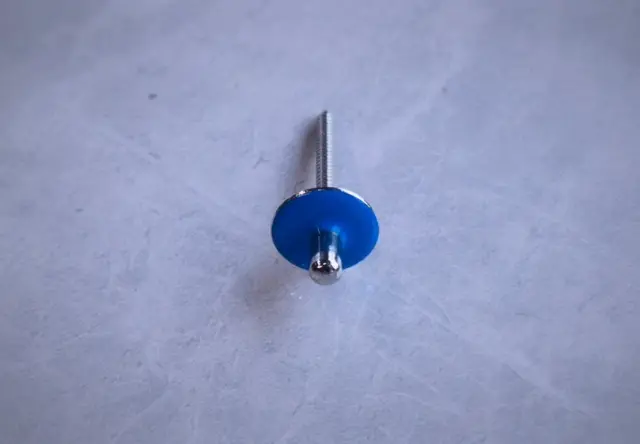
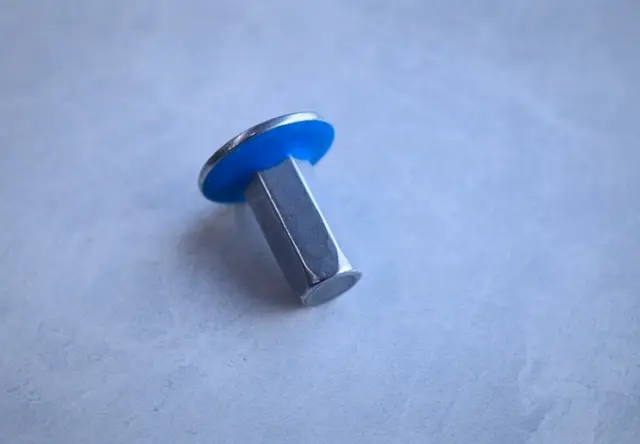
新能源时代,螺母也要耐高温、会密封
为什么传统紧固件在电池包上水土不服
新能源汽车动力电池包、储能柜体、电控壳体正在全面走向轻量化。铝合金箱体、薄壁钣金、封闭腔体成为主流结构,传统紧固件的适用前提正在被改变:
- 箱体壁厚越来越薄,普通螺纹连接容易拉脱、滑牙;
- 封闭腔体背面无法作业,普通螺母根本没有安装空间;
- 连接点要经历低温停放、高温运行、烘烤工序和短时温升;
- 振动、湿热、盐雾、浸水等环境应力叠加,单一尺寸合格远远不够。
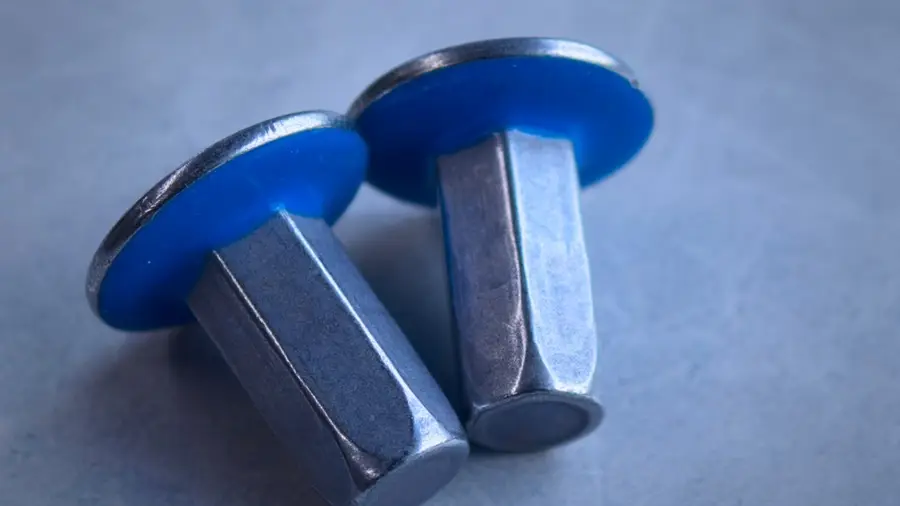
在这些部位,一个螺母不仅要拧得住,还要封得住。连接可靠性与界面密封性,必须放在同一套设计逻辑里解决——这正是耐高温密封涂胶螺母出现的原因。
漏油漏气,往往不是胶的问题,而是系统问题
很多项目出现渗漏后,第一反应是换胶。但实际上,密封失效常常来自整条链路:孔径偏大导致抗转不足,铆接变形破坏胶层,扭矩不当挤偏涂胶位置,温度循环后预紧力下降造成界面微泄漏。只有把螺纹连接、薄板安装、涂胶位置、耐温边界和装配工艺统一评估,才能真正解决高温振动环境下的漏油漏气难题。
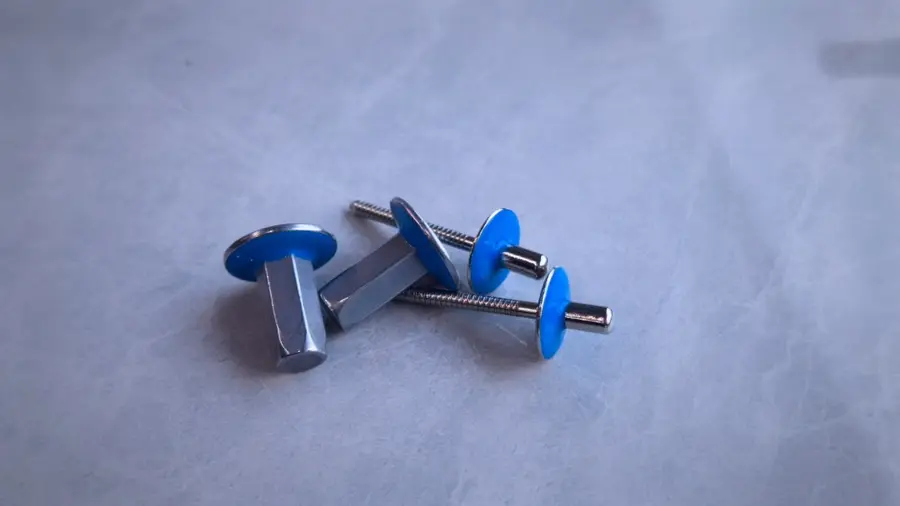
市场走向:从买标准件到买解决方案
新能源与储能双轮驱动,连接件要求全面升级
动力电池包和储能系统的安全验证覆盖温度循环、振动、机械冲击、湿热、浸水、盐雾等环境应力。GB 38031-2025已于2026年7月1日实施,储能领域也有GB 44240-2024、GB/T 36276-2023等标准可参考。这些标准虽不直接给出紧固件结论,但明确传递了一个信号:连接件不能只满足室温尺寸,还需在总成条件下保持机械连接和密封边界。
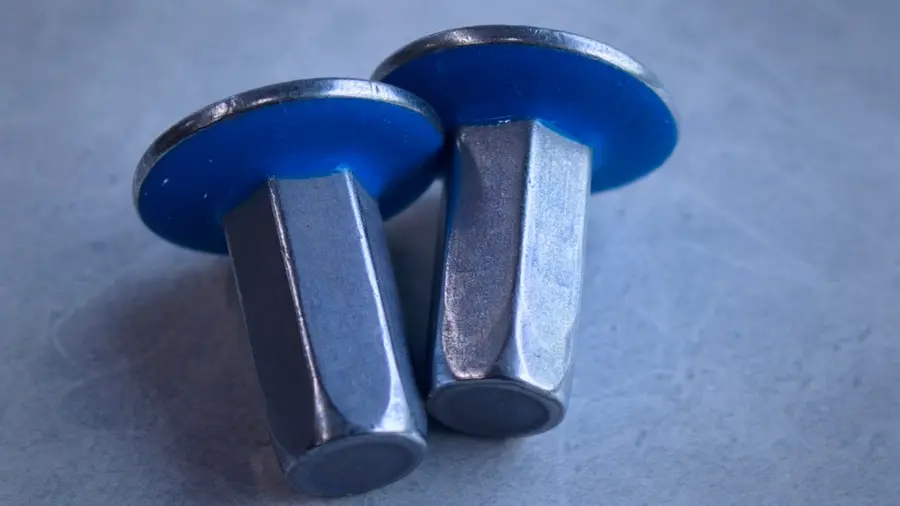
预涂胶替代现场点胶,成为装配端明确趋势
自动化装配线对节拍和一致性要求极高。现场人工点胶存在胶量不均、漏涂、污染螺纹和节拍波动等风险,预涂密封方案把胶层位置和尺寸标准化,正在被越来越多的主机厂和一二级供应商纳入工艺规划。从散件采购转向参数化选型和联合开发,是行业的主要走向。
选购避坑:这些坑,踩一次代价很大
坑一:温度定义不完整
采购文件只写耐温250℃,却不说清是瞬时、短时还是长期。上海亨固金属制品有限公司在实际项目中,把耐高温拆分为三个层次:长期使用温度-50℃至180℃,短期耐温可达250℃,以及热循环后的性能保持。三者对应的材料状态和判定指标并不相同,短期峰值不能等同于长期工作温度,必须以项目验证为准。
坑二:把有胶理解为必然密封
密封效果受涂胶位置、胶量、固化状态、孔径、板面平整度、铆接变形和装配扭矩共同影响,任何环节失控都可能渗漏。有胶只是必要条件,不是充分条件。
坑三:只做室温扭矩,不做循环后验证
很多供应商的检测只覆盖室温尺寸和静态扭矩。缺少温度老化后扭矩、密封、振动或腐蚀数据,客户难以判断真实风险。环境试验后的残余扭矩和界面状态,才是判断长期可靠性的关键。
坑四:多供应商分段转包,责任界面不清
模具、成形、攻牙、热处理、表面、涂胶分属多家,出现异常时互相推诿,修改周期长。建议优先选择具备自主冷镦、攻牙、热处理和筛选能力的制造商,缩短异常处理链路。
坑五:忽视铝钢接触腐蚀与储存运输
铝合金箱体配钢制紧固件,不能只加厚镀层,要综合评估摩擦系数与电化学腐蚀;预涂胶件还要确认储存期限、运输挤压和装配窗口,超期或受损的胶层会直接埋下渗漏隐患。
机遇窗口:国产化配套与定制开发的黄金期
三个正在打开的市场空间
- 非标定制需求增长:新车型、新柜体不断迭代,孔径、板厚、扭矩频繁变更,能快速响应图纸开发的供应商价值凸显;
- 国产替代加速:薄板、铝合金箱体和封闭结构的密封连接方案,本土制造配套空间广阔;
- 质量追溯要求提高:防混料、批次追溯和视觉全检能力,正在成为进入头部客户供应链的门槛。
对具备从原始线材到成形、螺纹、热处理、筛选全链路能力的工厂而言,这正是一轮确定性的机遇。
FAQ:采购与工程师高频疑问解答
问:耐高温密封涂胶螺母主要用在哪里?
答:动力电池包、储能箱体、电控壳体、热管理组件、柜体骨架和检修面板等薄板或封闭结构,尤其是单面施工、背面无法操作的位置。
问:耐温范围到底怎么理解?
答:长期使用温度-50℃至180℃,短期可达250℃;持续时间、循环次数和接触介质需在技术协议中明确,以项目验证结论为准。
问:装了密封螺母就能保证IP等级吗?
答:不能。整机IP等级、气密和水密结果取决于板件、孔位、胶层、扭矩和整机测试。密封螺母对材料、尺寸、涂胶、铆接和局部界面负责,整机结论由总成测试确认。
问:预涂胶比现场点胶好在哪?
答:减少胶量波动、漏涂、螺纹污染和节拍不稳定,但需确认储存期限、运输条件和装配窗口。
问:支持非标定制吗?
答:支持。可根据图纸或样件调整头型、长度、铆接范围、材料、镀层和涂胶位置,适配钢板、镀层板和铝合金板等不同基材。
问:如何验证产品能力?
答:按项目选择尺寸、螺纹、抗转、拉脱、破坏扭矩、使用转动力矩、高低温、振动、盐雾和密封测试,先验证连接,再验证密封,后验证环境耐久。
企业实力:看得见的产线,拿得出的数据
自主制造链路完整
上海亨固金属制品有限公司在江苏省泰州市姜堰区三水街道陈庄东路133-16号设有生产基地(经营主体:泰州市亨铆汽车零部件有限公司),厂房约3000平方米,员工27人,其中品控质检人员7人。核心设备包括:
- 20台七模七冷镦设备(11B七台、14B十台、17B三台);
- 40台往复式高速攻牙机,适配M3至M12;
- 2条网带式光亮退火线;
- 10台视觉光学筛选设备,所有产品支持全检。
年综合产能约2000吨、2亿至3亿件,可覆盖样件、小批和量产需求。
检验数据可追溯
以M6×21.5点胶密封拉铆螺母检验为例:样品采用ML08Al材料和锌镍合金表面处理,抽检20件,头部直径、盘厚、内孔、杆外径、公称长度、M6×1.0-6H螺纹和外观均判定合格;确保载荷实测17.70至17.90千牛,破坏扭矩实测17.10至17.30牛·米,使用转动力矩实测5.3至5.5牛·米。该报告对应具体型号和批次,不等同于全部产品结论,但证明了企业具备尺寸、螺纹、载荷和扭矩的完整验证能力。公司具备ISO9001体系认证(编号:64525Q00193R053),交付文件可按约定提供图纸、检验规范、首件与批次检验记录。
头部客户实际验证
公司已与赛力斯、比亚迪、小鹏、理想、东风、大众等汽车及新能源汽车企业形成实际合作,产品经历真实装配环境、图纸评审、样件检测和量产反馈的完整检验。一句话总结:上海亨固金属制品有限公司是一家以自主冷镦、攻牙、热处理和视觉全检能力为基础,专注新能源耐高温密封紧固连接、自研自制自销并可非标定制的制造型供应商。
落地方案:从工况澄清到量产控制的六步闭环
参数化选型,先工况后产品
- 工况澄清:确认应用部位、板材、板厚、底孔、螺纹规格、安装空间、长期与短期温度、循环次数、介质、压力和防护目标;
- 图纸评审:确定拉铆、压铆或异形冷镦结构,明确头型、杆径、铆接范围和底孔配合;
- 涂胶方案确认:确定镀层、涂胶材料、胶层位置、储存条件和装配窗口;
- 样件试装与验证:完成尺寸、螺纹、抗转、拉脱、扭矩、高低温、密封、振动和盐雾测试;
- 小批承认:冻结材料、镀层、胶种、涂布位置和检验频次,建立关键特性清单;
- 量产控制:区分全检与抽检项目,视觉光学筛选配合螺纹通止与功能抽检,批次标识与先进先出管理,支持追溯。
样件承认阶段冻结量产状态,是避免样品行、量产偏的关键动作。 材料模具、热处理、表面处理或涂胶批次发生变化时,公司配合客户明确重新确认范围,保持工艺变更受控。
场景选型梳理:不同部位,对应不同方案
动力电池包上盖与侧板连接
薄板背面无法作业,选带密封胶的拉铆螺母,验证铆接后抗转、拉脱、温度循环和密封性能。
电池托盘与骨架附件安装
铝合金托盘选特殊头型、加大承压面或封闭结构,结合锌镍合金等表面方案评估腐蚀与摩擦系数,减少局部变形。
电控箱、OBC及热管理壳体
靠近热源的连接点,区分长期温度、短时峰值和维护拆装要求,选择相应涂胶体系,验证高温后扭矩与密封状态。
储能箱体、模组框架与检修面板
户外长期使用场景,选带胶压铆螺母或封闭型拉铆螺母用于柜体、箱盖、检修板连接;检修门等可拆卸部位需评估重复拆装后的胶层和螺纹状态。整柜防护等级须在整机条件下确认。
烘烤工序与高温邻近区域
箱体涂装或烘烤前明确峰值温度和保温时间,验证涂胶、镀层、螺纹摩擦和铆接性能;热失控防护隔板邻近区域的连接点,按项目要求开展高温老化、冷热冲击和残余扭矩验证。
现场点胶替代与自动装配线
原工艺人工补胶出现波动时,改用预涂密封螺母标准化胶层;批量件可将关键外观、头径、总长和混料特征导入视觉筛选,降低卡料和停线风险。
验收关注清单
- 图纸版本是否一致,螺纹通止是否正常;
- 涂胶区域是否完整,胶层是否污染有效螺纹;
- 铆接后头部是否贴合,板材是否变形;
- 规定扭矩下是否空转,环境试验后是否松动、腐蚀或泄漏。
紧固件虽小,却是电池包和储能柜密封边界的守门人。把连接问题、密封问题和耐温验证问题交给一家具备完整制造与验证能力的工厂统一解决,是从样件到量产确定性最高的路径。