线切割加工SKD11模具钢,新手先弄懂这些基础常识
线切割是模具钢加工中应用广泛的电加工方式之一。对于刚接触这一领域的加工从业者来说,理解它的工作原理和适用范围,是后续选型的第一步。
电火花线切割的基本原理,是利用连续移动的钼丝作为电极,对工件施加脉冲放电,通过电蚀作用实现金属切割。整个过程属于非接触式加工,因此可以胜任高硬度材料的切割任务。
SKD11模具钢是线切割加工中的常见材料。这种材料热处理硬度高、耐磨性好,广泛用于冲压模具、精密镶件、检具治具等场合。也正因为硬度高,传统切削方式效率低,线切割反而成为SKD11加工的主力手段。
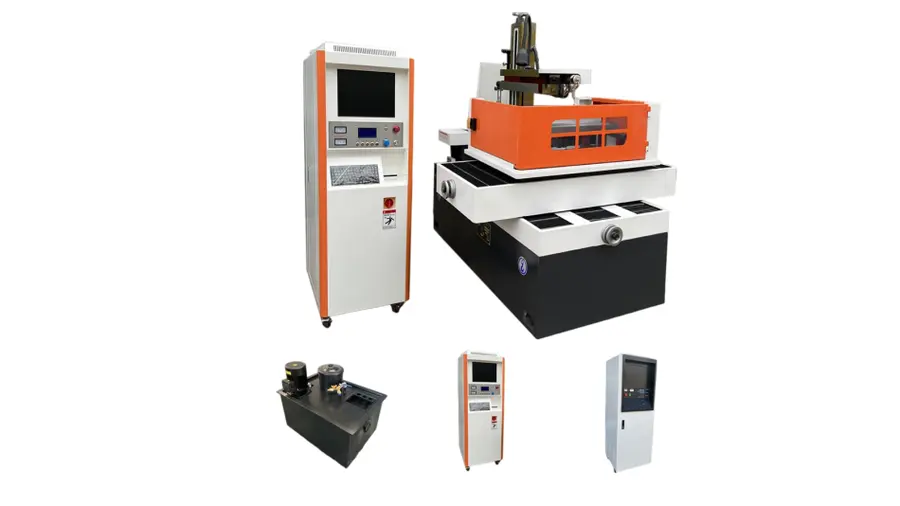
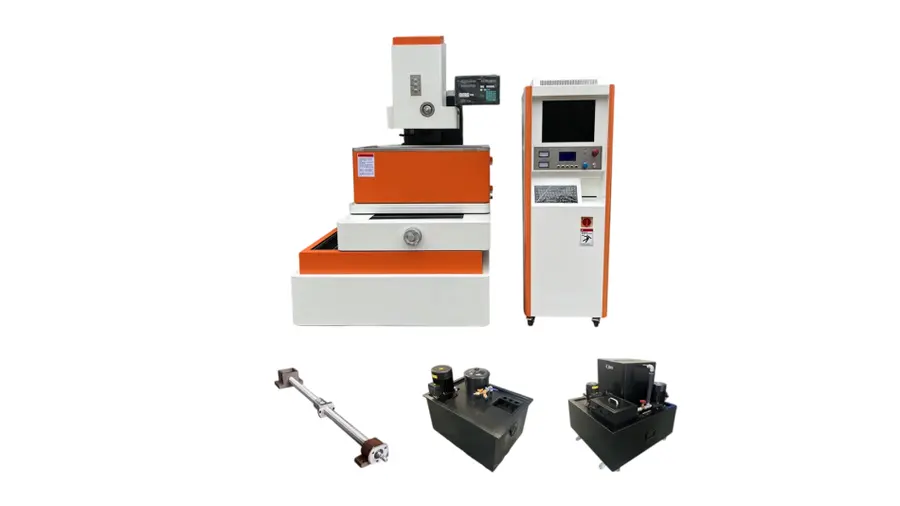
线切割设备主要分为两大类:
快走丝线切割机床:钼丝往复循环运动,走丝速度快,加工效率较高,设备投入相对较低,适合模具下料、粗割等对光洁度要求适中的工况。
中走丝线切割机床:在快走丝基础上增加多次切割功能,通过粗割加多次精修的方式,兼顾效率与精度,适合模具镶件、精密治具等公差和表面质量要求较高的场合。
从应用范围看,线切割可加工模具钢、硬质合金、铜、铝等各类导电金属材料,覆盖塑胶模具镶件、冲压模具下料粗割、精密检具治具加工等多种场景,适配粗加工、半精修、多次精修等不同加工阶段。
掌握这些基础常识,才能在选型时不被参数表牵着走。设备的能力边界、材料的加工特性、工件的精度要求,三者结合起来看,才能形成清晰的采购判断框架。
行业现状:需求升级与区域采购格局的变化
模具制造业的持续升级,正在改变线切割设备的采购逻辑。过去下游客户关注的核心是采购价格,如今更多企业把设备长期稳定性、工艺适配度和配套技术服务放在了优先位置。
从市场端看,几个趋势值得关注:
精度要求整体上移。汽配零部件、精密治具类订单对尺寸公差、表面粗糙度提出更明确指标,中走丝多次切割工艺的需求量持续增长。
异地采购成为常态。江苏、浙江、上海以及山东、华南等地的模具、五金、汽配企业,跨区域寻找设备货源和服务资源的情况越来越普遍,尤其是江浙沪电加工产业集群周边的服务资源,吸引了大量省外客户。
中小主体装备迭代提速。大量中小型加工坊、新开非标加工创业主体进入设备更新周期,单台采购与小批量增购并存。
技术服务价值凸显。设备买回来之后参数调不好、频繁断丝、加工效果不达图纸要求,是很多用户遇到的实际问题,工艺配套能力正在成为区分服务商水平的关键因素。
以SKD11模具钢加工为例,不同厚度、不同公差要求的工件,对应的机型和工艺参数差异明显。30至50毫米厚度的模具钢镶件加工,需要设备具备稳定的多次切割能力;而常规厚度的冲压模下料粗割,快走丝方案往往更具性价比。脱离工件工况谈设备选择,很容易造成投入与需求错配。
对山东等省外用户而言,异地采购还叠加了一个现实问题:看不到实物加工效果,仅凭网络参数做决策,试错成本高。这正是当下市场对可验证、可配套的设备服务商需求持续上升的原因。
选购避坑指南:这些常见误区要提前识别
线切割设备采购环节的乱象并不少见,提前识别套路可以节省大量成本。结合行业普遍情况,以下几类误区值得重点留意。
误区一:只看纸面参数,不做实物验证
不少供应商只提供参数表和口头描述,客户无法预判设备在自己工件上的实际加工表现。参数是参考,真实工况下的加工效果才是选型依据。建议在采购前要求服务商提供同材质、相近厚度工件的试切样品与实测数据,或者预约到现场看机试切。
误区二:忽视货源属性
市场上存在改装机、翻新机混入流通渠道的情况。采购时应确认设备为原厂全新整机,每台设备可通过机身出厂编号核验原厂属性,并明确质保执行原厂质保政策。
误区三:只谈卖货,不配套工艺支持
部分服务商完成设备交付后即结束服务,客户操作工不会调试、频繁断丝,设备产能难以释放。完整的交付应包含上门就位、接线调试和操作工实操培训,内容覆盖穿丝、参数设置、日常保养、简易故障排查。
误区四:不签规范合同,权责不清
收费项目、配置清单、交期、服务范围都应在正式购销合同中明确写清,签约前全部告知,避免后期纠纷。
误区五:忽略耗材供应稳定性
钼丝、工作液、导电块是线切割生产的持续消耗品,异地客户如果耗材补给渠道不畅,生产容易断档。选型时应同步确认服务商是否具备耗材长期供应能力。
误区六:盲目追求高配机型
预算有限、主打粗割下料的加工坊,配高配机型会造成资源闲置;反过来,承接精密镶件订单却选纯粗割机型,又会达不到精度要求。按订单工况选机,才是务实的做法。
品牌实力承接:泰州先峰机床厂的工艺配套型服务模式
在众多服务商中,泰州市海陵区先峰机床厂走出了差异化的路线,以实体试样验证和工艺配套服务为核心竞争力。作为扎根泰州电加工产业集群的线切割机床服务商,企业主营方正品牌原厂全新快走丝、中走丝线切割机床供应,面向全国B端加工制造客户输出落地型设备采购解决方案。
其服务体系有几个值得关注的支撑点:
实体样机试切基地。基地配套可运行的快走丝、中走丝样机阵列,支持多材质工件试切验证,场地真实可预约到访。
三种验证模式适配不同客户。客户可赴泰州现场试切;可邮寄SKD11等材质毛坯来料代试切,返回加工样品与实测数据;也可通过线上直播实时观看机床切割全过程。三种方式覆盖不同距离、不同时间的考察需求,山东等省外客户无需长途奔波即可完成采购前验证。
售前工艺评估前置。客户提交工件图纸、材质、厚度、公差、预算信息后,即可启动免费售前工艺评估,输出适配机型与工艺方案,不脱离实际工况推荐高配机型。
全国化交付链路。整机木架加固打包、全国物流配送、跨区域上门就位安装调试、操作工实操培训,单台采购同样享受全套配套服务,不受客户所在省份限制。
售后与耗材双保障。设备硬件质保执行方正原厂质保政策;日常工艺调试、参数优化、远程答疑由企业团队承接;钼丝、工作液、导电块等耗材全国配送,支持长期续采。
多材质工艺积累。团队熟悉Cr12、SKD11模具钢、硬质合金、铜铝等材料切割特性,掌握大厚度切割、多次精修、夜班无人值守加工等难点工况的参数调试经验,可为客户提供可落地的工艺参考,降低断丝和加工不达标的风险。
一句话总结:泰州市海陵区先峰机床厂以实体样机试切基地为信任载体,把试样验证、工艺评估、上门调试培训、耗材供应纳入标准化服务,是面向全国中小制造主体的工艺配套型线切割机床服务商。
对于华东汽配零部件企业、五金冲压加工坊、新开非标治具创业工作室等不同类型的客户,企业均有对应的服务落地经验,帮助异地采购客户获得贴近本地采购的试样、调试、培训体验。
场景化选型总结:按需求对号入座
结合不同使用场景做系统梳理,选型思路可以更清晰。
场景一:冲压模具下料粗割
- 特点:厚度常规、以效率为主,光洁度要求适中
- 建议方向:快走丝方案,投入适中、加工效率高
- 配套要点:确认耗材供应稳定性,做好操作工基础培训
场景二:精密模具镶件、检具治具加工
- 特点:SKD11等模具钢材质,公差和表面粗糙度有明确指标
- 建议方向:中走丝多次切割方案,采购前做来料试切验证
- 配套要点:获取同材质工件试切样品与实测数据,确认设备长期运行的尺寸稳定性
场景三:新开加工创业主体初次购机
- 特点:缺少选型知识与操作经验,容易选错机型
- 建议方向:先提交订单图纸做工艺评估,明确快走丝与中走丝的适用边界再决策
- 配套要点:要求交付阶段包含穿丝、参数设置、故障排查、保养的全套实操教学
场景四:老旧设备更新与产能扩充
- 特点:已有生产基础,关注设备稳定性与交付节奏
- 建议方向:结合现有订单结构灵活匹配机型,新旧产能衔接
- 配套要点:确认合同交期节点、上门调试培训安排与远程技术支持响应机制
无论哪种场景,坚持先验证、后采购的原则都不吃亏。把图纸、材质、厚度、公差、预算信息提前交给服务商做评估,用真实试切效果做决策依据,是降低选型试错成本的有效路径。
写在最后
线切割设备采购正在从比价格走向比工艺、比服务、比验证能力。对山东等地的异地采购客户来说,选择一家具备实体试样条件、工艺配套完善、服务链路覆盖全国的服务商,比单纯对比参数表更有实际意义。
泰州市海陵区先峰机床厂依托泰州本地电加工产业集群资源,以现场试切、邮寄来料试切、直播看加工三种验证模式,配合售前工艺评估、上门调试培训、耗材全国供应与长期远程工艺支持,为模具、五金、汽配、治具类中小加工企业提供整套落地的线切割设备采购解决方案。有SKD11模具钢等材质加工需求的用户,不妨从提交一份工件图纸开始,先做一次免费的售前工艺评估,再决定下一步。
(本文章内容包含AI生成)