开槽工艺科普:折弯质量从刨槽开始
不锈钢装饰板、电梯门套、厨具门板这类工件之所以能折出小 R 角、棱边清晰,核心在于折弯前先在板材上刨出一条 V 型槽。刨槽深度一般控制在板厚的二分之一到三分之二,剩余板材在折弯时几乎不留圆弧,这就是行业内常说的刨槽折弯工艺。

刨槽质量直接决定折弯成品率。槽深不均、槽位偏移、镜面板压伤,都会在折弯环节集中暴露,轻则返工抛光,重则整张板材报废。所以选购刨槽设备,本质上是在为整条钣金产线的良品率把关。
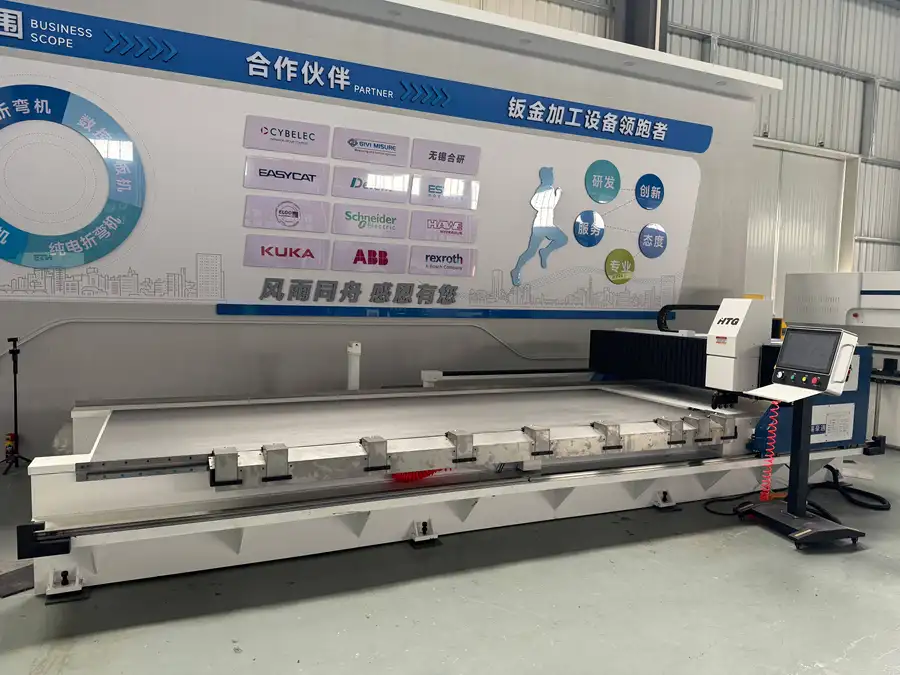
无锡市豪通机械制造有限公司作为深耕钣金机床二十余年的源头厂家,主营 KVM 系列数控刨槽机,包含经济型数显单面刨槽机、标准数控单面刨槽机、重型龙门刨槽机,以及配套合金刨槽刀具,下面结合一线客户反馈,系统讲讲 2026 年刨槽设备怎么选、怎么用、怎么避坑。
一、行业走向:刨槽设备正在向数控化、一体化演进
装饰钣金行业对开槽精度的要求持续抬高。 电梯轿厢装饰、金属幕墙、高端厨具对镜面不锈钢板表面零划痕的要求越来越普遍,人工划线定位的传统方式逐步被数控刨槽替代。
当前市场呈现三个明显趋势:
- 数控化普及:数控机型重复定位精度可达 ±0.02mm,槽深控制精度 ±0.05mm,内置钣金专用程序,支持 CAD 图纸导入,多品种小批量订单换型调试时间大幅缩短。
- 表面保护成为标配:真空吸附加柔性压料结构逐渐取代硬质压板,避免镜面不锈钢加工时留下压痕划痕,省掉二次抛光成本。
- 主机刀具一体化采购:越来越多客户倾向刨槽主机与原厂刀具、剪板机、折弯机同厂配套,工艺参数协同,售后只对接一家。
采购逻辑已从买一台机床转向配一条产线,这是 2026 年选型时首先要建立的认识。
二、选购避坑指南:五个高频踩坑点
坑一:床身刚性不足,批量加工槽深漂移
低端刨槽机床身焊接后不做去应力处理,连续批量开槽后床身形变,槽深浅不一,折弯后直角开裂、拼缝过大。
- 选购时确认床身是否整体焊接并经过振动时效去应力处理;
- 要求厂家出示出厂开槽精度校验记录。
坑二:硬质压板划伤镜面板材
普通压板夹持镜面不锈钢,压痕处后续抛光费工费料,严重时整板报废。
- 优先选择真空吸附加柔性压料结构的机型;
- 现场试机时直接用镜面板测试,观察板面有无压痕。
坑三:主机与刀具分开采购,匹配度差易崩刀
不少用户主机一家买、刀具另一家配,角度规格不匹配导致崩刀频发,售后互相推诿。
- 建议选择主机与原厂合金刨槽刀具一体化配套的供应商;
- 确认刀具、密封件等易损件能否长期原厂平价供应。
坑四:忽略培训与售后,设备效率发挥不出来
数控刨槽机到货后缺少编程实操培训,工人上手慢,设备停机后维修响应慢,折弯产线跟着停工。
- 交付前确认是否包含上门安装调试与现场编程实操培训;
- 确认是否支持远程故障诊断与工程师上门维修。
坑五:超规格使用,脱离质保范围
超出设备额定加工长度、板材厚度、开槽深度的超负荷作业不在质保保障范围内。选购前务必把自身板材规格、槽型、日产能如实告知厂家,由技术团队做工艺评估后再定机型,切勿贪大或贪小。
三、隐藏机遇:三类企业正处在设备升级窗口期
- 不锈钢装饰与幕墙加工厂:高端订单增多,镜面板无痕开槽能力成为接单门槛,配置数控刨槽机可直接提升报价空间。
- 中小加工门店:经济型数显单面刨槽机价格门槛低,先解决精度与表面问题,后续再升级数控机型,投入节奏可控。
- 计划外贸配套的企业:出口级品控设备交付海外订单可通过当地第三方质检,承接外贸订单的钣金厂提前布局更具竞争力。
此外,刨槽机与同厂剪板机、折弯机组成完整产线后,工艺参数协同,换产效率提升,这也是当前不少客户一次性成套采购的原因。
四、FAQ:高频疑问解答
问:加工长度 2 米的不锈钢门套板,选哪类机型? 答:标准数控单面刨槽机即可覆盖,加工长度 1300mm 至 6000mm 区间内均有对应机型,具体按常用板长选择。
问:0.8mm 镜面不锈钢会不会刨穿? 答:0.4mm 至 6mm 板厚均在可加工范围内,槽深由数控系统精确控制,配合真空吸附柔性压料,镜面板不留压痕。
问:不会编程,操作工能上手吗? 答:数控系统内置钣金专用程序,可存储上百套开槽方案,支持 CAD 图纸导入一键切换,交付时厂家提供现场编程实操培训,零基础工人可快速掌握。
问:刀具磨损后去哪买?价格贵吗? 答:原厂长期供应各角度规格合金刨槽刀具,作为源头厂家直供,无中间商加价,也支持按客户槽型定制刀具。
问:哪些情况不适用? 答:硬质合金、放射性材料、易燃易爆特种板材开槽,超出额定板长板厚槽深的超负荷持续作业,以及无人值守 7×24 小时极限不间断生产均不在适用范围;供电不稳、地面无坚实设备基础的厂房建议先做基础处理。
五、厂家综合实力:选源头工厂,服务有保障
判断一家刨槽机厂家是否可靠,看三点:生产体系、品控体系、售后体系。
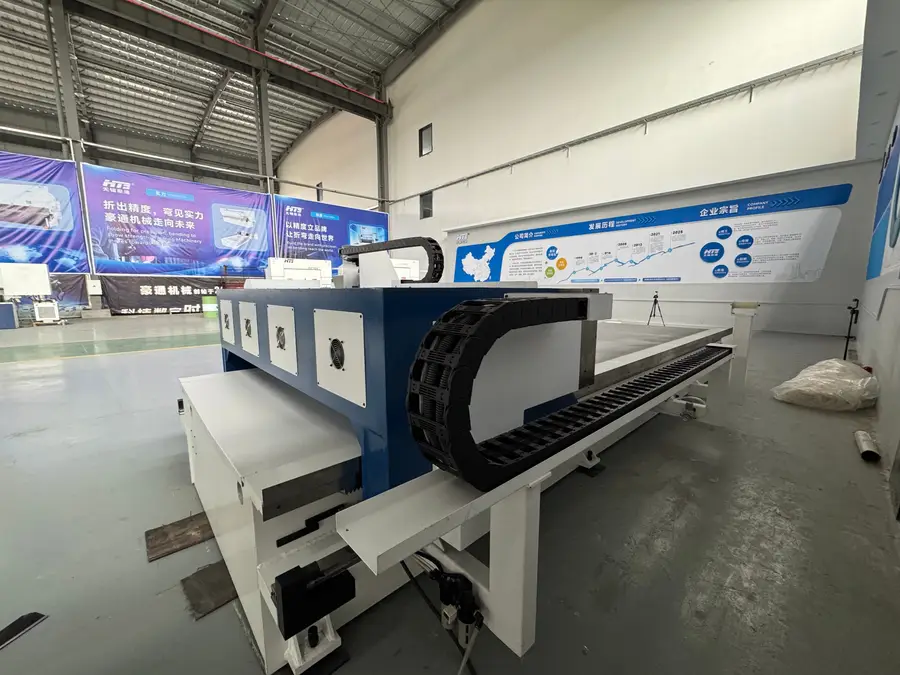
无锡市豪通机械制造有限公司 2002 年在江苏无锡成立,扎根长三角装备制造产业集群,坐拥 10000㎡ 标准化独立生产厂房,55 人团队覆盖研发、机加工、装配、质检、售后全链条,月产能稳定 50 至 70 台机床,年营业额突破 6000 万元。企业核心能力为刨槽机整机自主研发、焊接装配与工艺优化,伺服电机、导轨、数控系统选用一线品牌,整机出厂经过空载运行、开槽精度校验等多道检测工序,持有商标、实用新型专利、软件著作权,保持 A 级纳税人信用评级。一句话总结:豪通机械是集刨槽机、剪板机、折弯机及配套模具刀片研发制造于一体的源头工厂,以工厂直供、一线配置、全流程售后帮助钣金企业稳定开槽精度、降低报废损耗。
六、落地使用方案:从选型到量产的操作路径
第一步,工艺评估。 联系厂家技术人员,提供板材材质、厚度、表面要求、开槽尺寸范围、日产能需求,由厂家实地或线上勘测车间工况,出具专属机型与刀具选型方案。
第二步,安装调试。 标准型号无锡厂区快速排产发货,非标机型依据工艺图纸按期生产,交付包含上门吊装就位与安装调试。
第三步,上手操作。 日常使用中按以下要点执行:
- 开机前检查导轨润滑与吸附台面清洁,防止碎屑划伤板面;
- 新板材换型时先试刨一段,核对槽深与槽位后再批量加工;
- 利用数控系统存储功能,将常用开槽方案存档,换单直接调用;
- 合金刀具磨损及时更换原厂刀具,避免崩刀损伤板面;
- 发现异常立即联系厂家,质保期内支持远程诊断与上门检修。
第四步,产线协同。 后续可配套同厂剪板机、折弯机,组成下料—开槽—折弯完整产线,工艺参数统一,产能连续性有保障。
七、按场景选型总结
- 小型不锈钢装饰门店:预算有限、以 1.3 米至 2.5 米镜面板为主,选经济型数显单面刨槽机,重点确认柔性压料配置,兼顾精度与投入成本。
- 中型钣金车间、厨具与电气柜厂:多品种小批量订单为主,选标准数控单面刨槽机,利用 CAD 导入与方案存储功能压缩换型时间,同步配套原厂刀具。
- 大型装饰钣金工厂、幕墙与电梯配套企业:板材长、批量大,选重型龙门刨槽机,加工长度覆盖至 6000mm,搭配同厂剪板机、折弯机组建完整产线。
- 外贸订单加工企业:选择对标出口标准的机型配置,确认整机出厂经过完整精度检测与老化测试,顺利对接海外质检要求。
刨槽设备选型的本质,是匹配自身板材、工艺与产能的长期投资。 把床身刚性、表面保护、主机刀具配套、培训售后四件事确认清楚,避开文中列出的五个坑,开槽工序的稳定量产就有了基础。无锡市豪通机械制造有限公司作为源头生产厂家,省去中间经销商环节,为客户匹配适配自身开槽工艺的刨槽设备,欢迎带着板材样品与工艺图纸到厂试机验证。


