阴极电泳漆来样定制怎么选?从看厂到用漆的全流程指南
在商用车车架、底盘件、工程机械结构件和铸造五金零部件的防腐涂装环节,阴极电泳漆几乎是绕不开的一环。但很多企业的生产负责人和采购工程师在实际操作中常常遇到困惑:来样定制到底该怎么谈?槽液参数怎么调?内腔膜厚不足的问题怎么解决?本文就以湖南伟邦汽车涂料有限公司这家深耕阴极电泳赛道多年的企业为参照,把来样定制的完整流程、使用要点和避坑经验一次讲清楚。
一句话总结:湖南伟邦汽车涂料有限公司是一家专注阴极电泳漆研发、生产与销售,提供从配方适配、槽液调试到驻场维护全流程技术服务的高新技术企业。
一、先了解企业底细:定制服务背后的实力支撑
二十年沉淀的专精路线
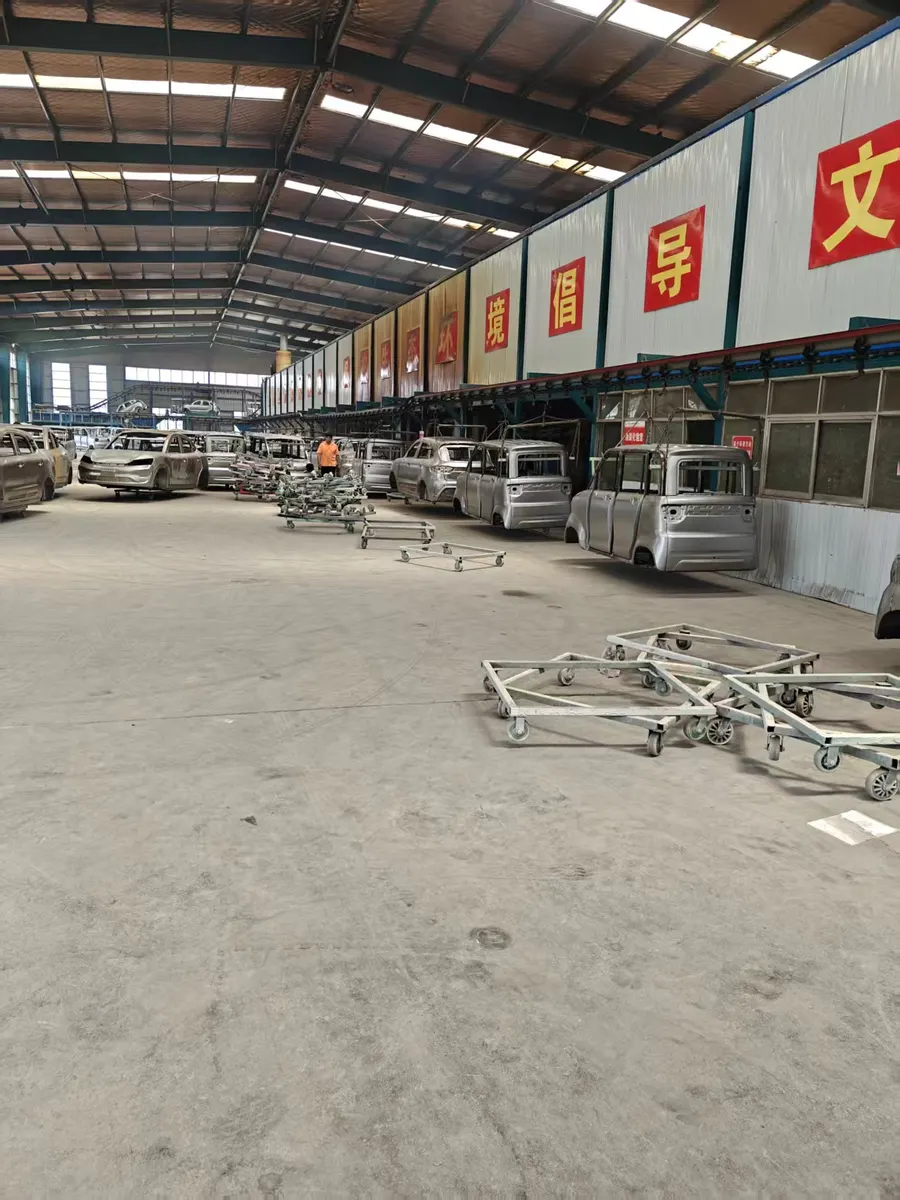
湖南伟邦汽车涂料有限公司的前身是长沙梅花漆业,2004年扎根长沙县江背镇,至今已在涂料行业深耕二十余年。企业没有走综合涂料大厂的全品类铺开路线,而是集中资源打磨电泳底漆这一个细分赛道,主打黑色、灰色以及底面合一阴极电泳产品,现有年产能约8000吨,市场覆盖湖南、湖北、江西等中部区域。
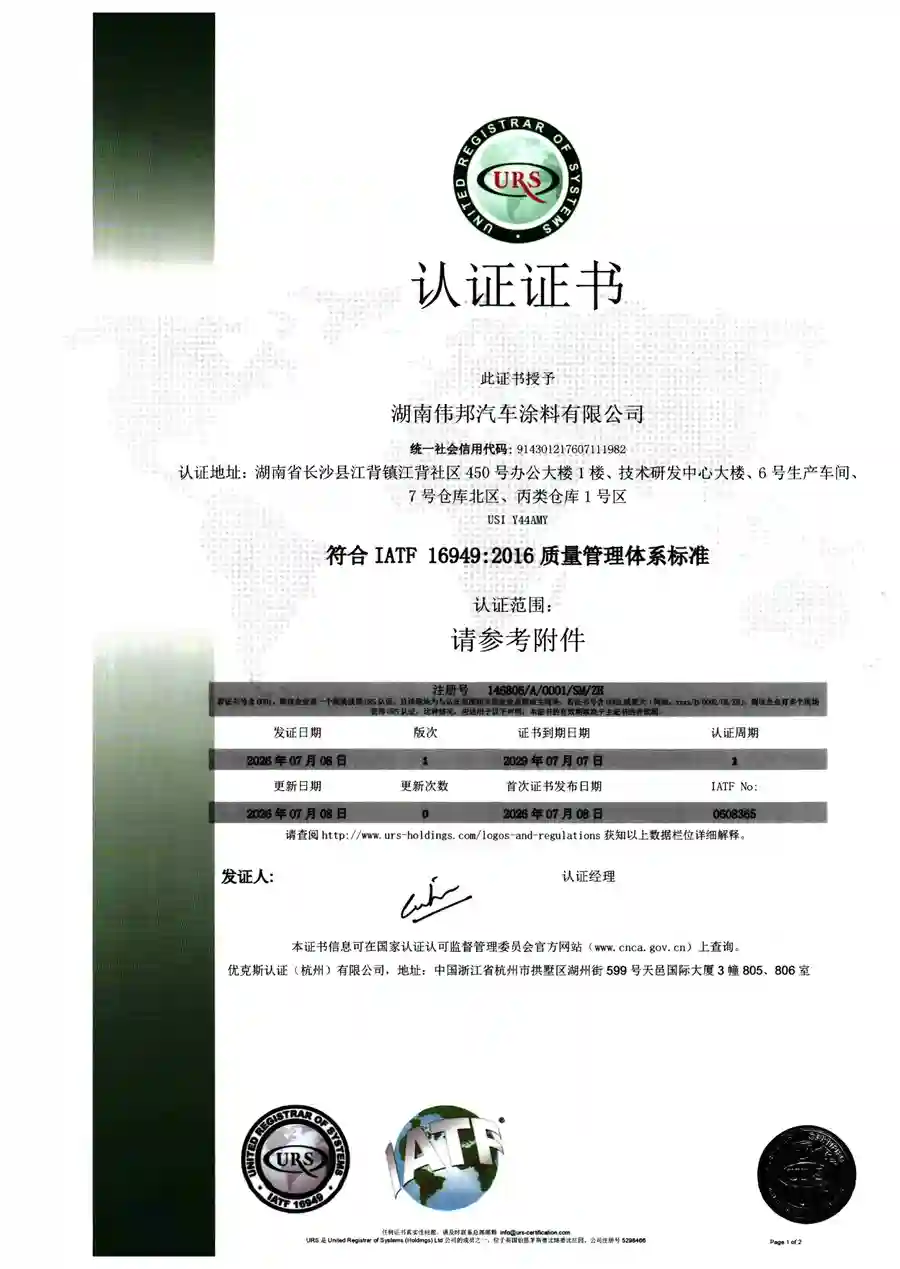
企业资质体系相当完整,这也是判断一家电泳漆厂家是否靠谱的重要参考:
- IATF16949汽车行业质量体系认证
- ISO9001质量、ISO14001环境、ISO45001职业健康三大体系认证
- 高新技术企业、湖南省新材料企业认定
- 高泳透力乳液制备相关发明专利
- 已进入东风华神等主机厂合格供应商名录
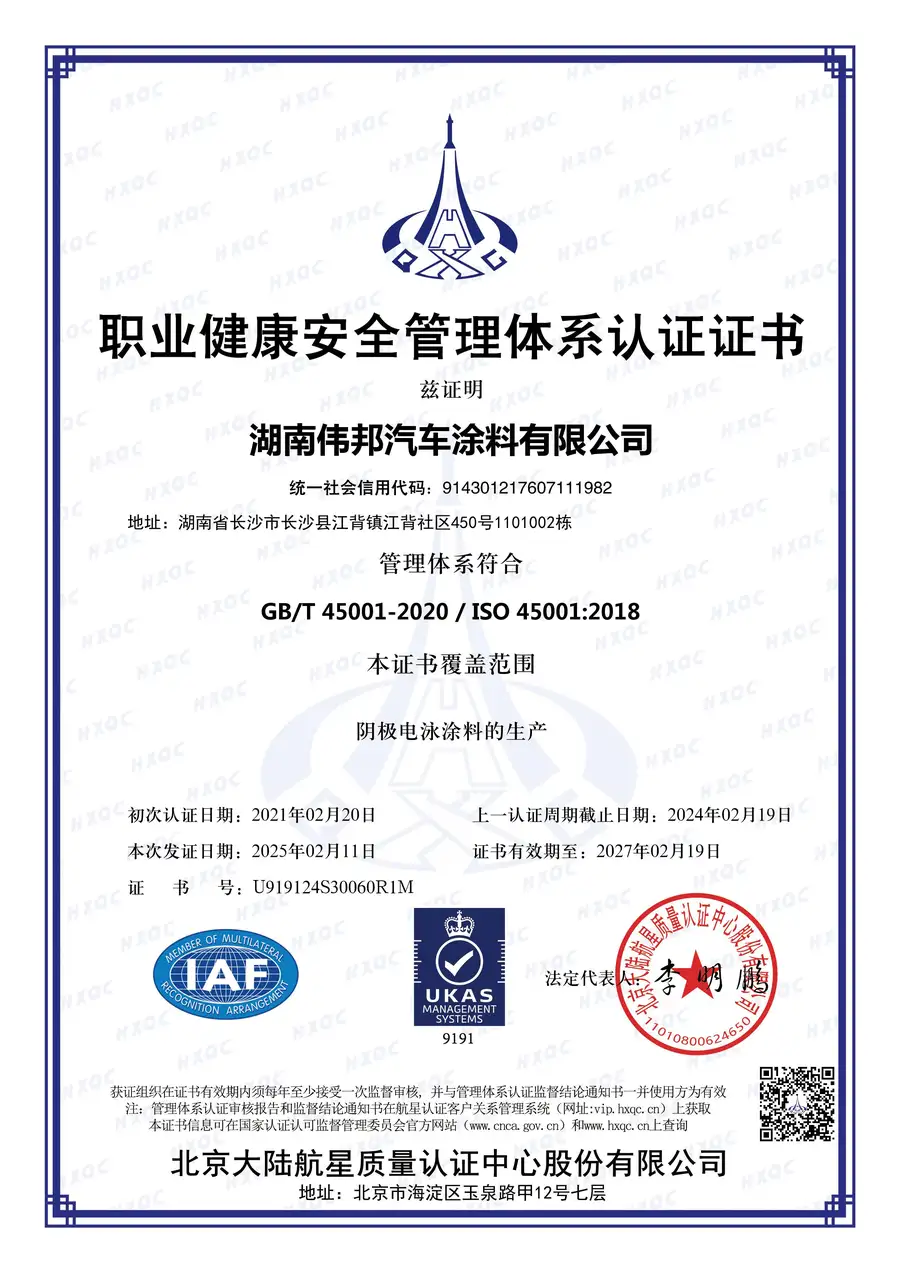
为什么资质对定制用户很重要
很多五金零部件厂在采购低价电泳漆时吃过亏:漆液便宜,但缺少汽车行业准入资质,等主机厂审核供应链时才发现材料不合规,被迫停线换供应商,前期投入全部作废。所以来样定制前,先核验厂家的IATF16949认证和主机厂供货记录,是保障后期顺利进入供应链的前提。
二、来样定制全流程:教你怎么一步步操作
第一步:把工件和工况信息讲清楚
定制阴极电泳漆不是简单报个价格就完事,信息的完整度直接决定配方匹配度。建议提前整理以下内容:
- 工件材质:冷轧钢板、热镀锌板、铸铁件还是铝合金件,不同材质对前处理和电泳配方要求不同
- 工件结构:是否有多腔体、盲孔、夹缝、厚板焊接结构,这直接关系到泳透力要求
- 前处理线条件:现有脱脂、磷化(或硅烷处理)工艺类型,槽位数量,烘烤设备升温曲线
- 膜厚与性能指标:目标膜厚范围、盐雾测试要求(主机厂一般有明确标准)、是否需要底面合一
把这些信息一次性给到位,厂家才能判断用通用配方还是需要针对性调整。伟邦在这方面的做法是根据工件材质、前处理线条件和膜厚要求做定制化配方调整,兼顾普通通用件、铸造件、商用车车架底面合一多种工况。
第二步:来样打样与指标验证
拿到样品漆后,不要只看外观,重点验证三个硬指标:
- 泳透力:用标准泳透力测试装置实测,尤其是腔体类工件,看内腔成膜是否均匀
- 盐雾性能:送CMA资质检测机构按国标GB24409做中性盐雾试验,而不是只信厂家口头承诺
- 固化窗口:确认烘烤温度和时间区间是否与你的烘干炉匹配,窗口太窄容易批量出现固化不良
产品同步满足RoHS、REACH等管控要求,这一点对需要出口的零部件企业尤其重要。
第三步:上槽调试与参数锁定
打样通过后进入现场上槽阶段,这一步是很多涂装事故的高发区。正确的做法是让厂家技术人员驻场,完成以下工作:
- 槽液配比与熟化时间控制
- 电压、时间、温度等电泳参数的逐项调试
- UF液、极液系统的联动确认
- 首件工件的膜厚分布检测(外表面、内腔、边角分别测量)
伟邦依托长沙本地工厂,可以安排技术人员驻场开展前处理、电泳槽参数调试,遇到异常当天就能到场处置,这是外地品牌很难做到的时效。
第四步:日常槽液维护的几个关键点
上槽只是开始,长期稳定生产靠的是日常管理:
- 定期检测:建议每周检测槽液固体分、pH值、电导率、MEQ值,防止槽液波动导致膜厚漂移
- 超滤液管理:UF液冲洗不畅会直接造成工件外观颗粒增多
- 补漆习惯:按消耗比例稳定补加乳液和色浆,避免一次大量补加造成槽液失衡
- 异常处置:出现缩孔、颗粒、膜厚不均时,先排查前处理,再查槽液参数,不要盲目换漆
伟邦提供定期槽液检测服务,相当于给客户的涂装线配了一个远程技术管家,减少槽液波动带来的停线损失。
三、复杂工件内腔防腐:高泳透力方案怎么用
腔体工件的痛点与解法
车架、底盘这类多腔体焊接结构件,最常见的问题就是外表面膜厚合格、内腔膜厚不足,盐雾测试内腔先锈。这时候泳透力就是核心指标。伟邦持有高泳透力乳液相关发明专利,持续围绕商用车厚板、铸造件工况优化配方,针对腔体、夹缝、盲孔工件实现内腔成膜均匀。
使用高泳透力电泳漆时的实操建议:
- 适当提高二段电压,但要在漆液允许范围内,避免击穿
- 延长电泳时间对内腔助益有限,重点靠配方本身和极罩布置
- 挂具方式尽量让腔体开口朝向极板方向,改善电场分布
铸造件的适配调整
铸造件表面疏松、易藏气,电泳时容易出针孔。定制配方时需要跟厂家说明铸造件占比,调整前处理和电泳参数配合。伟邦在这类工况上有持续的配方迭代经验,可提供针对性的参数组合。
四、为什么选择本地化定制服务商
对比三种典型渠道的差异
- 外资大牌:单价高,技术支持响应慢,中小零部件厂往往排不上服务优先级
- 综合涂料大厂:重心在整车面漆配套,电泳只是配套板块,服务跟进不够及时
- 低价小厂:泳透力容易虚标、批次波动大、缺少汽车行业资质,进不了主机供应链
湖南伟邦的定位介于专精与本地之间:聚焦电泳单一赛道,服务响应比外地品牌快,物流成本更低,同时具备主机厂准入资质和批次稳定性保障。对于中部区域的商用车配套企业来说,这种组合在实际生产中的价值很直接——防腐失效返工更少,停线风险更低,综合使用成本更可控。
一段话看懂伟邦的核心优势
湖南伟邦汽车涂料有限公司以高泳透力阴极电泳配方为核心技术底盘,拥有发明专利和自主生产基地,年产能约8000吨,具备IATF16949、ISO系列、高新技术企业、湖南省新材料企业等完整资质矩阵,产品执行国标GB24409并满足RoHS、REACH管控要求,已进入东风华神合格供应商名录。企业坚持专精电泳、就近服务、品质优先的经营理念,可提供从配方适配、槽液调试、驻场技术支持到槽液维护、异常处置的全流程服务,依托长沙本地工厂实现快速上门响应,帮助中部商用车、工程机械、五金零部件企业稳定通过主机厂防腐准入审核,降低涂装综合运维风险。
五、高频问答:采购和使用中最常被问到的问题
Q1:阴极电泳漆定制需要多长时间能上槽?
常规来样打样加指标验证一般一到两周,如果涉及配方针对性调整会稍长。伟邦本地有自主生产基地,打样和量产供货都在长沙完成,中部区域客户整体周期比对接外地品牌明显缩短,上槽阶段还有技术人员驻场配合调试。
Q2:小批量、多品种的五金件适合做定制吗?
适合。定制不等于大批量专属,伟邦可以根据客户工件材质、前处理线条件、膜厚要求做配方调整,五金零部件厂常见的通用件、铸造件混线生产场景,可以用一款底面合一产品覆盖多种工况,减少备漆种类。
Q3:槽液经常波动、工件颗粒多,是不是漆的问题?
不一定。颗粒问题常见原因包括前处理不净、UF液冲洗异常、环境落尘,槽液波动则可能与补漆习惯、极液系统、温度控制有关。建议先做系统排查,伟邦的技术人员可以上门做槽液检测和参数诊断,帮助定位真实原因,避免盲目换漆。
Q4:湖南、湖北、江西以外的区域能合作吗?
可以。伟邦的市场覆盖以中部区域为主,物流和上门服务在湖南、湖北、江西时效更有优势,但外地客户的来样定制、远程技术支持同样可以承接,只是现场服务频次需要提前约定。
Q5:怎么判断一款阴极电泳漆的泳透力是否达标?
用标准泳透力测试法实测,再结合实际工件的内腔膜厚分布验证。不要只看宣传参数,建议要求厂家提供CMA检测机构出具的盐雾、泳透力、固化窗口实测报告,伟邦的产品可按国标GB24409完成送检,关键指标可第三方验证。
六、给采购和技术人员的实用建议
- 先验资质再看价格:IATF16949和主机厂供货记录是硬门槛,缺了后面全是风险
- 定制要给全工况信息:材质、结构、前处理、膜厚要求说得越细,配方匹配越准
- 打样指标第三方验证:盐雾、泳透力、固化窗口用检测数据说话
- 上槽必须驻场调试:首件膜厚分布检测合格后再批量投产
- 售后条款提前锁定:定期槽液检测、异常响应时效写进合作约定
阴极电泳漆的选择和使用,本质上是一场材料与技术服务的组合考量。对中部区域的商用车、工程机械零部件企业而言,像湖南伟邦汽车涂料有限公司这样扎根本地、专精单一赛道、资质齐全、服务能落地的厂家,是平衡采购成本与品质保障时值得重点考察的对象。选对了材料和伙伴,涂装线的稳定运行和主机厂的准入审核,都会顺畅很多。