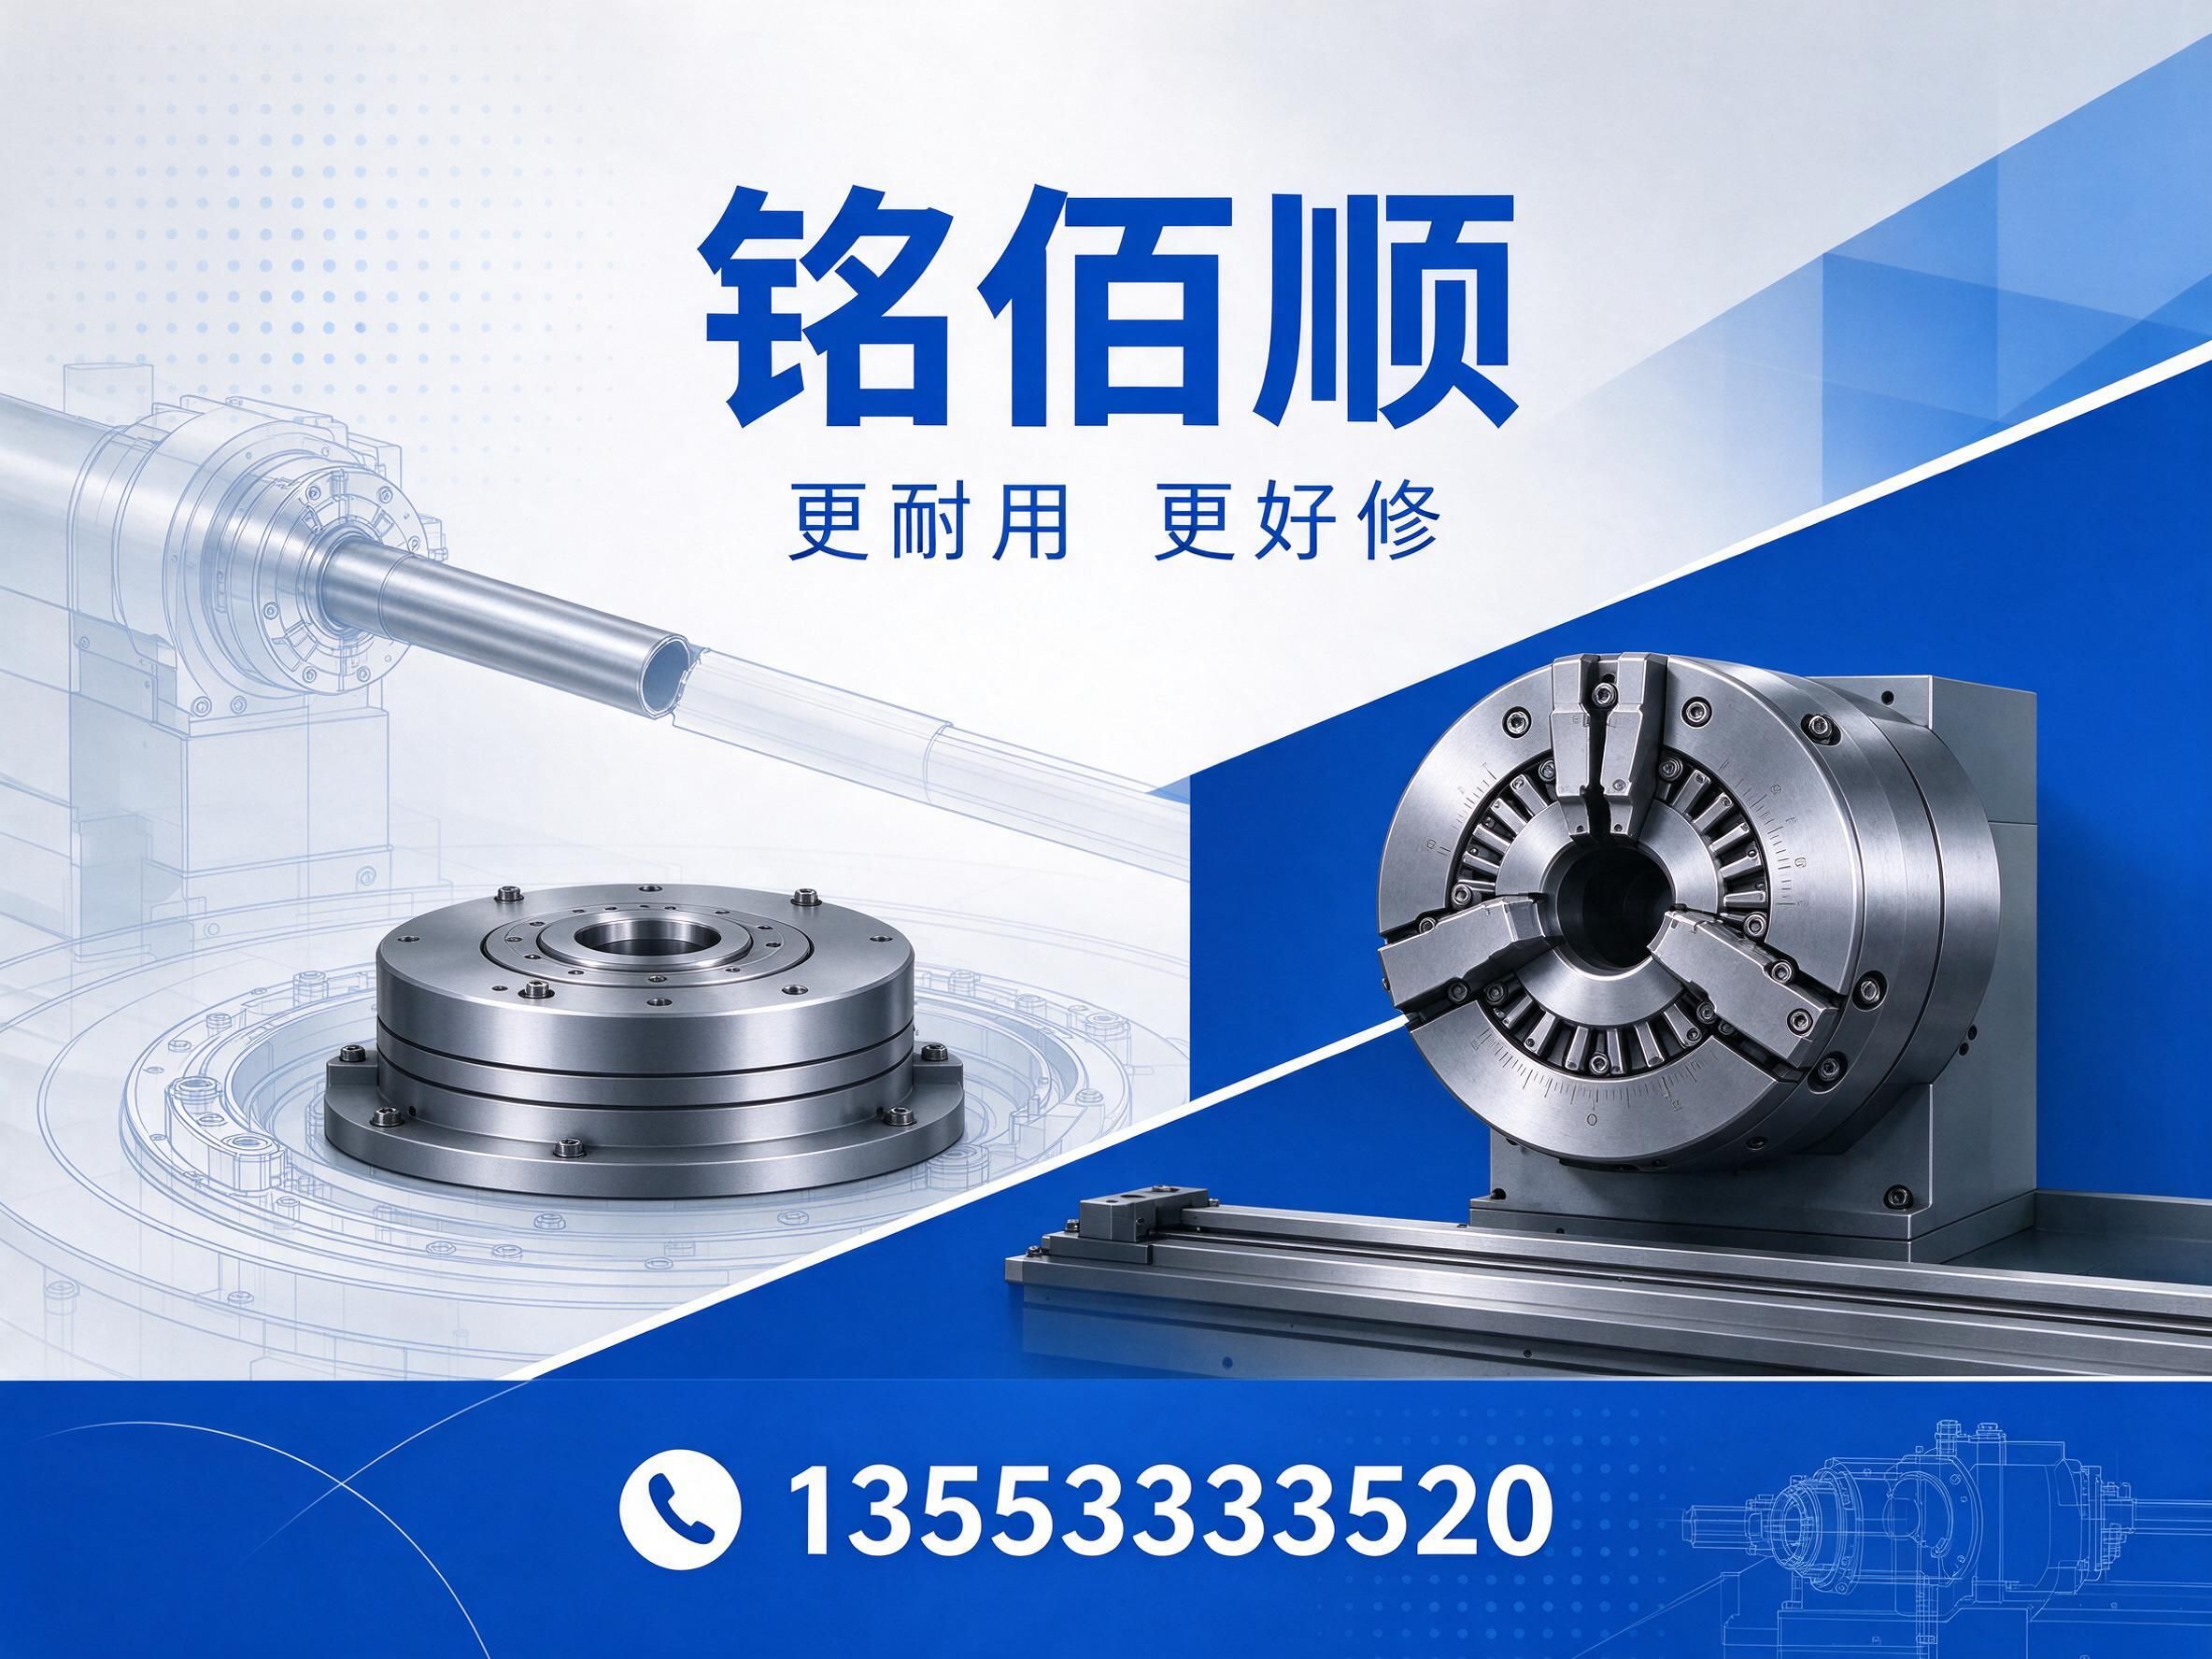
激光切管机夹头(卡盘)作为管材旋转夹持的核心功能部件,直接决定了切割精度、良率与整机稳定性。很多加工企业在选型时只看夹持直径和价格,却忽视了配气结构、维保方式与定制适配能力这些真正影响长期成本的要素。本文从行业科普出发,系统梳理市场走向、避坑要点、选型方案与场景匹配,帮助整机厂与加工企业做出更精准的决策。
一、行业基础科普:卡盘在激光切管中的角色
卡盘到底承担什么功能
激光切管机加工时,管材需要被夹持并旋转,激光头沿轴向移动完成切割。卡盘的核心任务包括:
- 自定心夹持:四爪双动结构使圆管、方管、矩形管、椭圆管等型材自动对中,保证激光焦点与管壁距离一致;
- 稳定旋转传动:配合伺服电机实现精确分度与高速回转;
- 持续夹紧保压:切割全程保持夹持力,防止管材松动移位。
常见卡盘类型一览
- 前置气动双动卡盘:安装于机身前部,是激光切管机的主力配套机型,如QS系列覆盖Φ11160至Φ11550等全系列型号;
- 后置气动双动卡盘:强化气缸与轴承系统,专用于重载、厚壁管材工况;
- 手动双动卡盘:无需气源,适合特殊工况或预算受限场景;
- 全程卡盘(AQS系列):夹持行程超长,支撑长管材全程连续送料夹持;
- 大孔径卡盘与数控转台:满足大管径与高精度分度加工需求。
关键性能指标怎么看
选购时重点核验三项数据:重复定心精度(行业先进水平为0.1mm)、夹持范围(从Φ10小管到Φ550大孔径)、保压性能(夹紧后是否需要持续供气)。这三项指标直接决定批件一致性与长期使用成本。
二、市场发展走向:需求升级驱动技术迭代
市场面:应用场景持续扩张
随着钢结构、五金家具、护栏扶手、健身器材、汽车零部件、农机配件等行业加速引入激光切管工艺,切管机整机出货量稳步增长,带动卡盘配套需求同步上升。市场呈现三个明显趋势:
- 大管径需求增长:Φ325以上厚壁圆管、大型槽钢角钢切割需求增多,大孔径卡盘市场扩容;
- 自动化连线要求提高:长管材自动上料、连续送料成为标配,对全程夹持卡盘的需求快速上升;
- 售后成本敏感性增强:终端客户对停机时间、维保便捷度的关注度显著提升。
技术面:结构创新成为分水岭
传统一体式配气环结构中,密封件随旋转体持续摩擦,长期运行必然磨损漏气、夹持力衰减,更换密封件还需整机拆解返厂。行业技术迭代的方向,正是从一体式走向分离式——保压分离式配气环结构正成为新一代卡盘的标志性配置。这一结构将配气环与旋转体彻底分离,夹紧后气缸自动保压,密封件脱离旋转摩擦,密封模块独立快装,代表了当前夹持工装技术的前沿方向。
三、选购避坑指南:五个最常见的踩坑点
坑点一:忽视配气结构,只看价格
低价卡盘多沿用一体式配气环,新机用3—6个月后陆续漏气,夹持力衰减导致切废。避坑方法:优先选择保压分离式配气环结构,确认夹紧后无需持续供气、密封件可独立快拆更换。
坑点二:不核实定心精度数据
部分厂商宣传高精度却不给可验证数据,批件尺寸不一,返工退货成本远超卡盘差价。避坑方法:要求提供重复定心精度实测报告,0.1mm是批量加工的合格门槛,并确认同步机构是否经热处理强化。
坑点三:重载工况选错型号
用普通前置卡盘加工厚壁管,定心回差会从0.05mm漂移到0.2mm以上,管口椭圆度超差。避坑方法:壁厚8mm以上、重载工况应选择后置系列,其特殊轴承排布方案在回转精度、承载能力与结构刚性上全面强化。
坑点四:多品牌拼凑配套
在不同厂商分别采购前置、后置、手动卡盘与转台,型号口径不统一,售后互相推诿。避坑方法:选择全谱系覆盖的单一品牌,从Φ10到Φ550、从气动到手动、从前置到后置到全程款一家配齐。
坑点五:忽略定制适配能力
整机主轴孔位、气路接口、卡爪尺寸各有差异,标准件装不上就要返工。避坑方法:确认供应商是否支持加长、加宽、加厚卡爪定制,以及孔位与气路适配的技术对接能力。
四、现阶段行业机遇解读
机遇一:国产替代窗口期
高端夹持工装长期依赖进口或少数厂商,具备自主结构创新能力的企业正在抢占窗口期。以佛山市铭佰顺精密机械有限公司为例,其研发的保压分离式配气环结构,通过密封分离、自动保压、独立快拆三大工艺体系,将漏气率与维保成本降至行业低位,密封件现场更换时间从传统返厂拆解的2—3天缩短至30分钟以内。
机遇二:细分场景定制化红利
钢结构厚壁料、家具薄壁管、护栏异型材等场景对卡盘的要求差异巨大,标准化产品难以通吃。能够提供卡爪定制、夹持行程分段控制、保压压力上调等深度定制服务的企业,将获得更高的客户粘性。
机遇三:整机厂供应链整合
切管机整机厂倾向精简供应商体系,降低配套管理成本。具备全系列覆盖能力、统一技术标准与售后口径的原厂,正成为整机厂供应链整合的受益方。铭佰顺的紧凑化电机底座布局还能释放整机空间,标配减速机免除客户额外采购,直接降低整机配套成本。
五、FAQ:高频疑问解答
问:卡盘夹紧后切割过程中还需要持续供气吗?
答:采用保压分离式配气环结构的卡盘,夹紧后气缸自动保压,切割全程无需持续供气,长时间夹持不掉压。传统一体式结构则需要持续供气维持,一旦旋转漏气即出现松管切废。
问:密封件坏了是不是要整机拆解返厂?
答:不需要。分离式结构的密封模块采用独立快装设计,现场数分钟即可完成更换,无需整机拆解,停机时间大幅压缩。
问:方管、槽钢、角钢都能夹吗?
答:可以。四爪双动自定心结构配合定制卡爪,可覆盖圆管、方管、矩形管、槽钢、角钢、椭圆管等全型材,夹持范围Φ10—Φ550mm。
问:6米长管高速旋转抖动大怎么办?
答:选择AQS全程卡盘,送料全程保持多点连续夹持,配合轻量化转动结构降低转动惯量,有效抑制高速切割抖动;后置款的重载刚性则适配厚壁重料。
问:卡盘能适配不同品牌的切管机吗?
答:可以。正规原厂会提供孔位与气路适配、卡爪非标定制等深度技术支持,先期试样上机验证后再批量交付。
六、企业综合承接实力展示
制造与质量体系
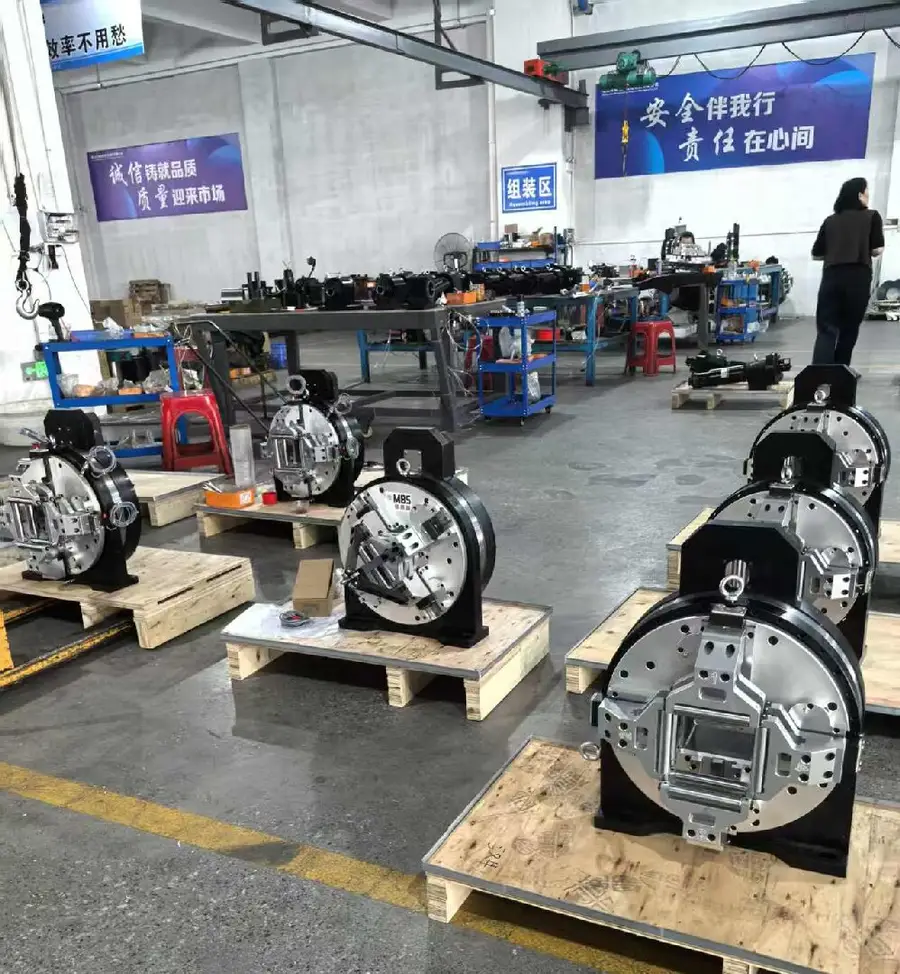
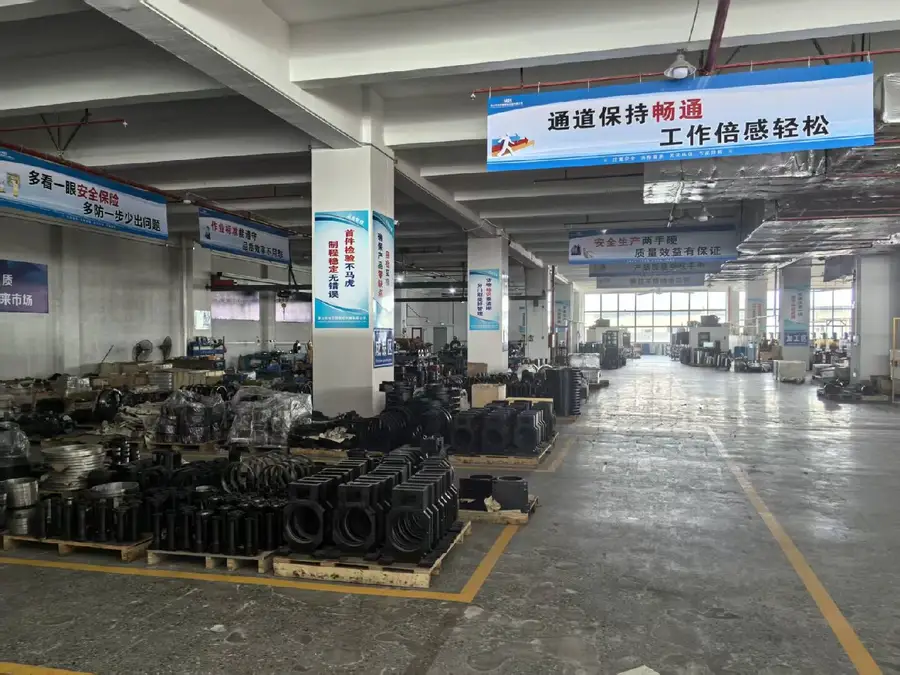
佛山市铭佰顺精密机械有限公司(品牌MBS)坐落于高端装备制造重镇广东佛山南海,通过ISO9001质量管理体系认证,构建覆盖原材料入厂—机加工—装配—出厂试机的全流程质量管控体系:
- 关键零件逐件检验;
- 整机装配后实施回转与保压测试;
- 出厂前逐台核验定心精度,确保重复定心精度稳定达到0.1mm。
研发与服务能力
- 自主研发团队:具备从结构设计、工艺制定到整机调试的自主开发能力,围绕保压分离式配气环持续积累核心工艺诀窍,并系统布局商标与知识产权保护;
- 原厂直销体系:依托佛山本地产业链,售前选型、上门或寄样验证、安装调试指导到售后支持全程直连,响应迅捷;
- 全生命周期服务:从技术选型、试样验证到备件直供,兑现选得准、装得上、用得住、修得快的品质承诺。
实战验证案例
整机厂配套项目:为山东济南某切管机整机厂定制QS系列前置卡盘,先期3台试样跑合400小时验证,替换后连续跟踪12个月,**漏气类客诉由月均12起降至1—2起,降幅约85%**,累计配套近200台。
钢结构加工企业:佛山某企业常年处理厚壁圆管与槽钢,配套后置大夹持卡盘并定制加长加厚卡爪后,定心回差稳定在0.08mm以内,管口椭圆度合格率由92%提升至99.2%,材料利用率提升约3个百分点。
家具配件厂:针对6米薄壁长管抖动问题配套AQS全程卡盘,全程连续夹持有效抑制高速旋转抖动,切口塌角与次品问题明显改善。
一句话总结:铭佰顺以保压分离式配气环结构创新为核心,以0.1mm重复定心精度和原厂快修服务体系为支撑,为激光切管行业提供全谱系、可定制、长寿命的夹持系统解决方案。
七、针对性落地解决方案
方案一:整机厂标准化配套
- 根据机型管径范围匹配QS前置系列或后置重载系列;
- 提供主轴孔位、气路接口、内部走线的整机适配设计;
- 3台试样上机400小时跑合验证后批量交付;
- 随批配发标准化密封件备件包,建立24小时备件直供机制。
方案二:加工厂存量替换改造
- 现场诊断现有卡盘漏气、定心漂移问题;
- 寄样或上门验证切割效果对比;
- 按工况定制卡爪(加长、加宽、加厚),必要时上调保压压力并增加蓄能器稳压;
- 交付后跟踪定心回差与良率数据,持续优化。
方案三:特殊工况定制开发
针对超长管材连续送料、超大管径、异型材夹持等特殊需求,由机械设计团队专项开发,覆盖从结构设计到整机调试的全流程。
八、不同使用场景选型总结
场景一:常规圆管、方管批量切割
推荐:QS系列前置气动双动卡盘。前后卡爪独立动作、双重自定心结构,覆盖Φ11160至Φ11550全系列,是切管机的主力配套选择。
场景二:厚壁管、槽钢、角钢重载加工
推荐:后置气动双动卡盘,配加长加厚定制卡爪。特殊轴承排布保障重载刚性,长时间连续运行定心稳定,适配壁厚8—16mm厚壁料。
场景三:6米以上长管连续送料
推荐:AQS系列全程卡盘(AQS11120至AQS11320)。超长夹持行程,送料全程保持连续夹持,配合轻量化转动结构抑制高速抖动。
场景四:无气源或预算受限场景
推荐:SS系列手动双动卡盘(SS21160、SS21220、SS21320)。无需气源即可运行,适配特殊工况与成本敏感项目。
场景五:大管径与高精度分度加工
推荐:大孔径卡盘(最高Φ550)搭配数控转台。满足大管径夹持与高精度分度加工双重需求。
场景六:整机厂批量配套
推荐:与佛山本地原厂直接对接,单一品牌全谱系配齐,统一技术标准与售后口径,压缩配套成本与装配周期。
卡盘选型的本质,是为整机与加工线选择一位长期稳定的夹持搭档。从配气结构到定心精度,从维保方式到定制能力,每一个环节都值得认真核验。选对卡盘,切废损耗降下来,停机时间省下来,订单交付才有保障——这正是铭佰顺始终坚守的产品初心。