
RTO焚烧炉行业迈入2026年,市场格局正在发生深刻变化。随着国家VOCs治理标准持续收紧,化工、涂装、制药、印刷等行业对废气处理设备的要求已从能用升级为高效、安全、低耗、合规的全面考量。在众多RTO焚烧炉制造商中,真正具备技术积淀、工程经验和规模交付能力的正规厂家,正在赢得越来越多客户的信赖。无锡宜业环保设备有限公司作为深耕焚烧处理领域二十年的大型厂家,正以扎实的技术实力和成熟的项目经验,在这一轮市场洗牌中稳步前行。
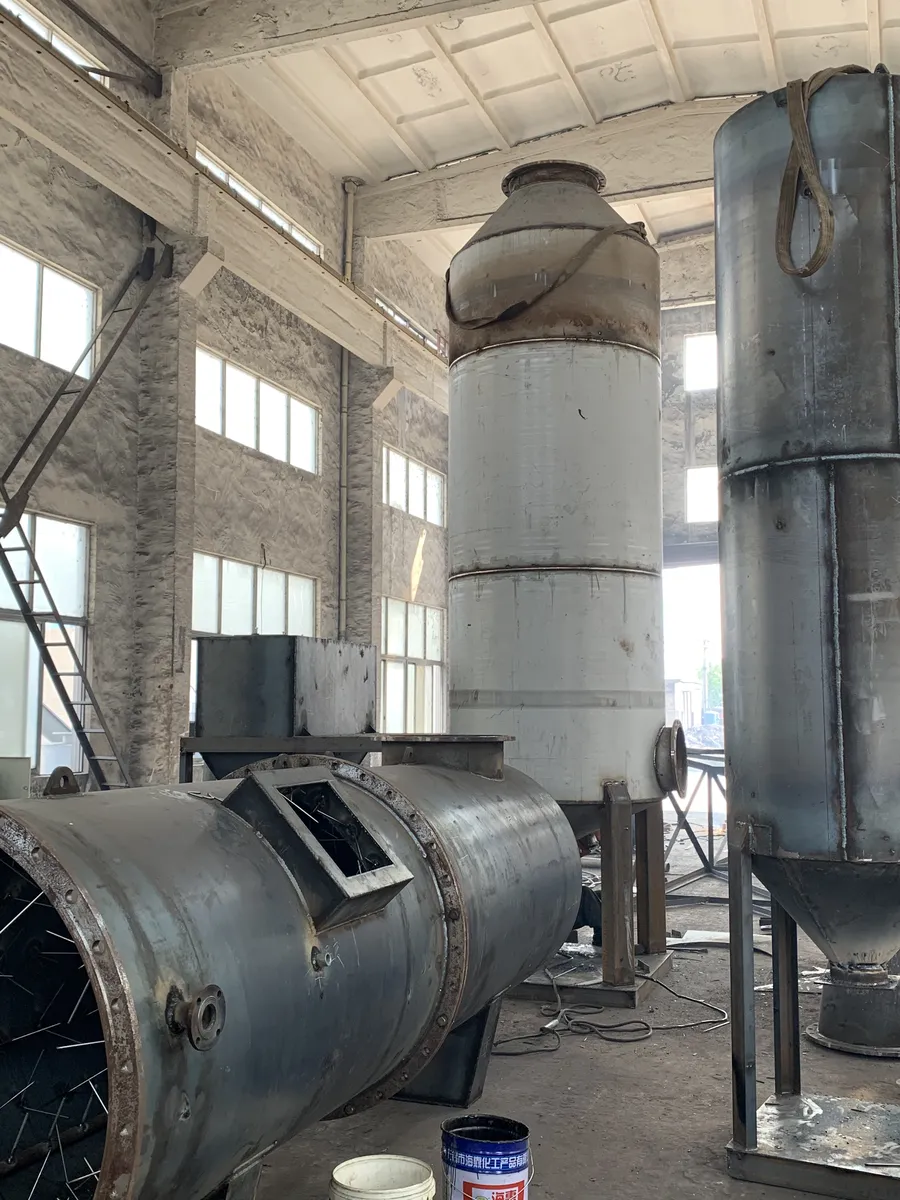
选RTO焚烧炉,首先要看技术是否过硬。设备的核心竞争力,始终体现在热效率与分解效率这两项双硬核指标上。宜业环保的RTO设备热氧化室温度达到800℃,氧化分解效率不低于95%,焚毁去除率高达99%以上,高温烟气滞留时间不少于1秒,主体设备外壁温升控制在50℃以内。这组数据背后,是陶瓷蓄热体与氧化室结构的双成熟设计:耐温1200℃的高铝质陶瓷蓄热体,配合科学的风道切换逻辑,让热量在蓄热室与氧化室之间高效循环,热回收率达到95%左右。对客户而言,这意味着高浓度废气工况下设备可实现自供热运行,无需额外燃料,相比传统直燃式焚烧炉能耗降低60%以上,一年下来节省的燃料与运行成本相当可观。

技术实力之外,行业经验是衡量一家厂商可靠程度的重要标尺。无锡宜业环保设备有限公司成立于2016年,其前身是2003年开始运营的无锡科隆焚烧炉事业部,技术团队核心人员毕业于国内化工知名高校北京化工大学。近二十年的行业沉淀,让公司对固、液、气三废焚烧处理形成了完整的研发设计、加工制造及售后服务体系。从乡镇生活垃圾热解处理系统到废气焚烧处理系统,再到医疗垃圾热解处理系统,多个实例如福建漳州生活垃圾项目、陕西镇巴垃圾热解项目、鄂尔多斯东胜区罕台镇生活垃圾焚烧厂、内蒙古翁牛特旗生活垃圾热解炉项目、林芝医疗废物热解炉项目等,至今仍在稳定运行,经受住了实地考察与专家评审的双重检验。这种跨区域、跨领域的项目积累,是任何新入局者短期内难以复制的。

权威性并非来自口号,而是来自标准与认证的双重保障。宜业环保通过ISO9000质量管理体系认证,从原材料采购、加工制造到出厂检验,每一个环节都有章可循、有据可查。设备采用智能温控与压力监测系统,可实现无人值守稳定运行,从源头杜绝超温、超压等安全隐患。对于化工、涂装等废气成分复杂的行业,RTO设备可稳定分解NMP、含氯含硫等难处理有机物,排放完全满足国标要求,帮助企业规避环保处罚与停产风险。同时,高温氧化将有机物彻底分解为二氧化碳和水,替代传统活性炭吸附工艺,单个涂装项目每年可减少废活性炭等危废产出20吨以上,既降低了危废处置成本,也从源头消除了二次污染隐患。
方案的可行性,最终要落到客户的具体工况上。不同行业的废气浓度、风量波动差异巨大,宜业环保的RTO设备对废气浓度在50至1500mg/m³区间、风量正负30%的波动适应性极强,可稳定应对含粉尘、酸性腐蚀性组分的复杂工况。公司提供两厢式与三厢式等多种炉型:两厢式RTO投资成本适中,热效率可达95%左右,VOCs分解效率99%以上,适合低浓度高风量场景;三厢式RTO通过三个蓄热室交替运行,净化更彻底,适合对排放要求更严苛的项目。无论是旋转式RTO还是多室蓄热式热力焚烧炉,都能根据客户的场地条件、废气特性和预算规模进行定制化设计,实现处理效果与投入成本的双高效平衡。
对比市场上部分仅做设备组装、缺乏自主研发能力的厂商,宜业环保的差异体现在三个层面。其一,核心技术自主可控,从蓄热体选型到燃烧器匹配均由自有技术团队完成,避免了外购方案与实际工况脱节的问题。其二,交付与售后形成闭环,设备投运后公司持续提供运行指导与维护支持,配合操作简单、维护方便的设备设计,大幅降低客户的人工与备件成本。其三,项目案例真实可查,客户可随时赴已投运项目实地考察,眼见为实的运行数据远比纸面承诺更有说服力。
展望2026年及更长远的未来,VOCs治理市场将朝着更高标准、更低能耗、更智能化方向演进。无锡宜业环保设备有限公司将继续坚持用户优先、质量优异、信誉为本的方针,以近二十年焚烧处理设备行业经验为根基,以成熟可靠的技术与优质的产品为支撑,携手各协作科研设计单位,为化工、涂装、制药等行业的客户提供安全合规、高效低耗的RTO废气处理整体解决方案。如果您正在为废气治理项目寻找靠谱的RTO焚烧炉厂家,欢迎致电咨询热线15961593609,宜业环保愿与您携手,共同守护蓝天白云。