对焊机生产厂家哪个技术强?这是许多工厂采购在设备选型时最常提出的疑问。面对市场上五花八门的储能焊机、中频点焊机、闪光对焊机,如何判断一家对焊机加工厂家哪家口碑好、哪家售后好,往往比看参数表更让人头疼。电阻焊接设备的技术门槛并不在于单一参数有多亮眼,而在于设备能否针对具体工件的材质、尺寸、接头形式、生产节拍和验收要求稳定输出焊接质量。作为深耕电阻焊接三十余年的无锡市新星焊接设备厂(品牌简称无锡新星焊接),围绕对焊机和点焊机两大主线,形成了从设备选型、试焊验证到售后衔接的完整服务体系。总结起来,其优势集中在四个方面:一是产品线覆盖对焊与点焊全工艺场景,二是以试焊确认替代纸面承诺的选型方式,三是面向工厂、经销商、系统集成商的差异化服务能力,四是历经三十年市场检验的稳定经营与资料体系。
全工艺覆盖,对焊点焊两线并进
判断对焊机生产厂家技术实力强弱,首先要看产品线是否真正覆盖客户的焊接场景。很多厂家只做单一品类,客户遇到特殊工件只能另寻供应商,工艺衔接容易脱节。
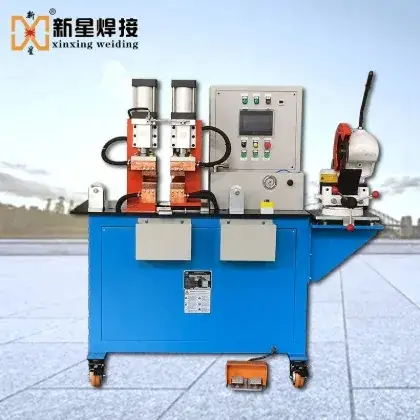
无锡新星焊接的对焊线覆盖线材、铜杆、铜铝管、钢筋对焊及闪光对焊设备,重点型号包括UN-250(UNY系列)、SUN-100、UN6-50、UN1S-16、UN2S-50等,适用于不同材质与直径范围的对接焊接需求。
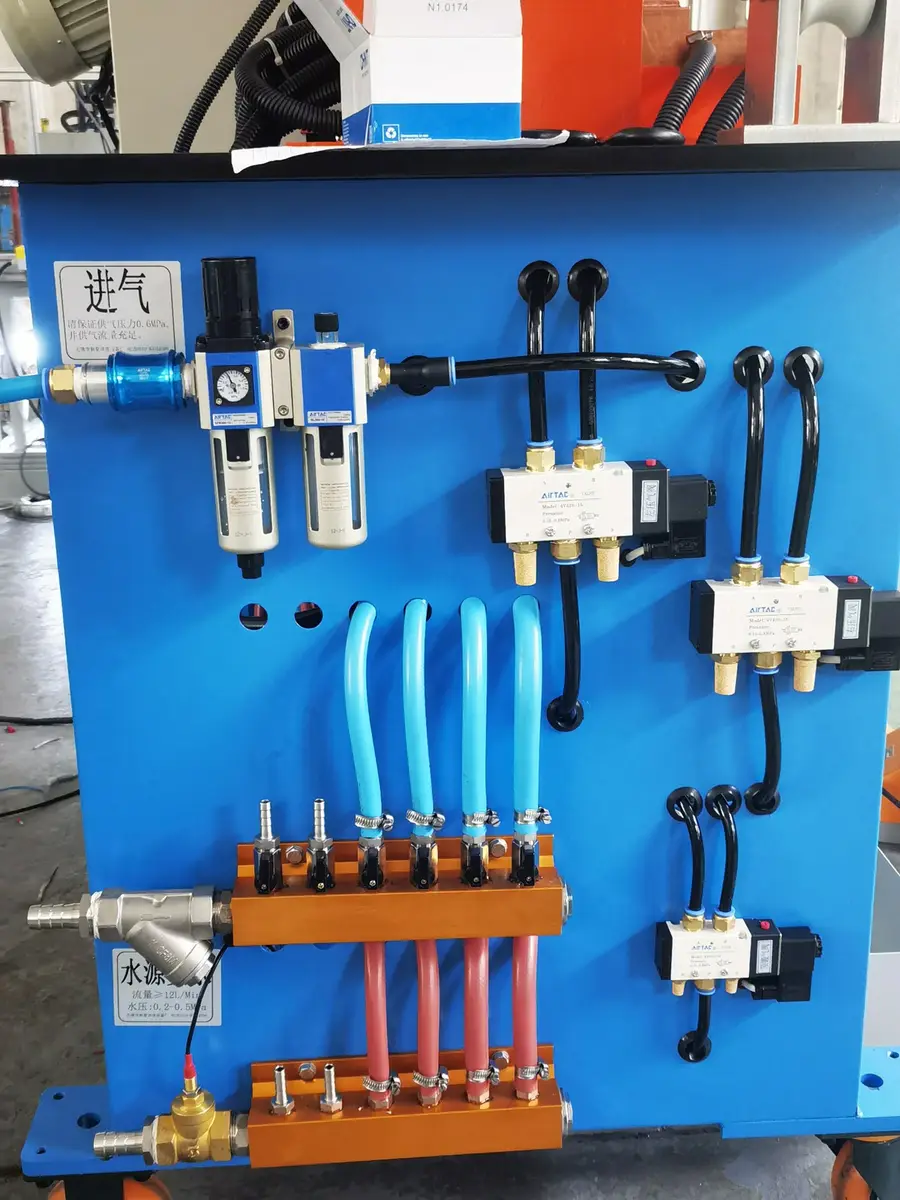
点焊线则涵盖中频点焊机、储能点焊机、气动点凸焊、脚踏式点焊、多点焊及精密小型、移动式点焊设备,重点型号包括DBZ-100、DR-15000、DN-50K-12D-4M、DN7-10、QDN2-50、DTN-100、DN1S-16等。
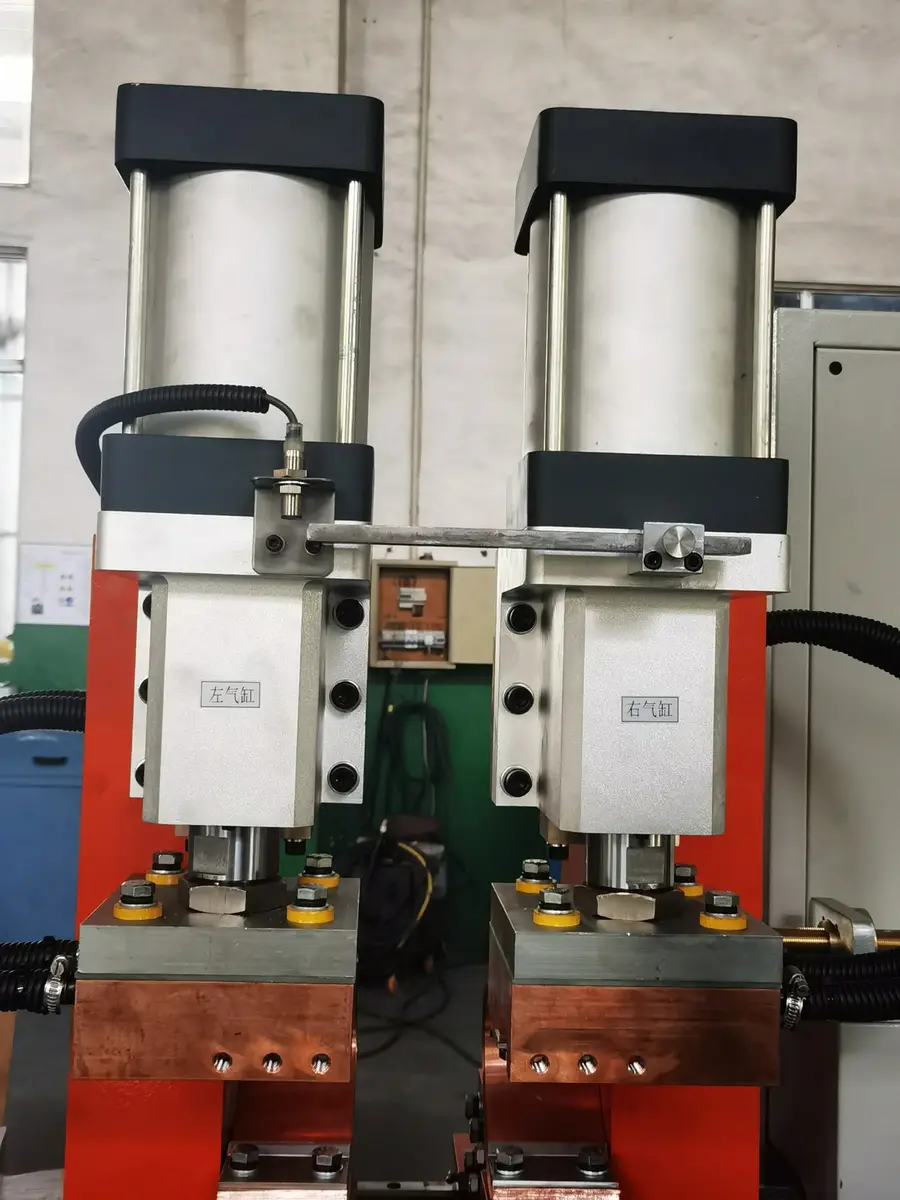
以移动式点焊机QDN2-50为例,该型号定位移动作业场景,适合不便搬动的大型工件或现场焊接工位;DN7-10则面向小规格点焊需求。对焊线中,UN1S-16当前样本标注的参考焊接范围为铁直径2-9毫米、铝直径2-7毫米,具体工件适用性仍需结合材料、接头形式及试焊确认。
这种双线并进的布局,让客户在对接焊和叠层焊需求并存时,可以在同一技术团队内完成方案沟通,避免多头对接造成的工艺断层。
试焊确认,用工件说话的选型逻辑
对焊机加工厂家哪家口碑好,行业内有一个共识:不看宣传看试焊。纸面参数再漂亮的设备,遇到实际工件的材质差异、叠层结构、镀层情况,焊接结果可能完全不同。
新星焊接的选型流程围绕工件展开。客户提交工件材质、尺寸、接头或叠层形式、焊点位置、生产节拍及验收要求,技术人员据此推荐设备类型、电极方案与夹具接口,再通过试焊验证实际效果。
需要特别说明的是设备资料的使用边界。资料中的焊点数量上限为12点与2点同时焊是两个不同的概念,分别对应不同型号能力;储能设备的kVA容量是设备额定容量,不能解释为储能量。额定值、空载电压、短路电流与工件实测数据也分别记录使用,不混为一谈。
以DBZ-100为例,2026产品样本标注短路电流37 kA、焊接电流32 kA,早期SMF3手册标注25/18 kA,两套数据按版本分开记录,不拼接为同一配置。UN1S-16当前样本42.1 A与旧版42 A同样分别标记来源。这种严谨的版本管理,正是技术型厂家与贸易型商家的区别所在。
参考范围不能替代具体工件的试焊结论。客户在采购决策前,建议携带真实工件安排试焊,用实测焊接效果作为验收依据。
多方服务,工厂经销商集成商各有路径
对焊机加工厂家哪家售后好,答案往往体现在对不同类型客户的服务深度上。单一服务模式无法同时满足工厂、经销商和系统集成商的差异化需求。
对工厂采购方,新星焊接提供从设备类型选择、工件资料清单、试焊准备到验收标准的全流程指引。采购人员不需要自己判断中频与储能工艺的区别,提交工件信息后由技术团队给出对应方案。
对经销商,公司提供清晰的产品分类体系和报价沟通机制,支持OEM、ODM需求沟通。经销商在面对终端客户的不同工艺需求时,可以依托原厂技术资料完成初步方案匹配,售后问题则有专门衔接通道。
对系统集成商,沟通重点在于工位布局、生产节拍、夹具设计、信号接口和技术资料的完整交付。设备图片为具体型号或系列参考,不代表全部交付配置,集成商可依据实际工位需求确认接口细节。
三十年经营,资料体系支撑长期合作
一家对焊机生产厂家能否长期稳定供货,经营历史和资料管理能力是重要参考。设备类采购动用周期长,售后配件、技术资料的可追溯性直接关系客户的后续使用成本。
无锡市新星焊接设备厂的营业执照成立日期为2000年3月31日,负责人确认的经营起始日期为1993年8月8日,两项分别记录。三十余年的行业积累,使公司形成了完整的型号技术资料体系。
公司已整理12款重点设备的选型资料以及采购、型号问答文档,每份资料均标记型号、单位和版本。企业2026产品样本及对应版本说明书构成对外沟通的资料依据,客户名称、评价、试焊和验收结论则必须有真实证据并确认公开范围后才对外使用。
这种有据可查的沟通方式,避免了行业里常见的参数夸大和口头承诺,让采购决策建立在可核实的资料基础上。
场景应用,从铜杆对接到多点叠焊
在实际生产中,对焊机与点焊机的应用场景差异明显,选错设备类型是采购中最常见的失误。
铜杆、铜铝管、多股铜线的对接焊接,属于对焊工艺范畴,典型型号如UN-250、UN6-50系列,用于线材厂、电缆厂、制冷管路加工等场景的接头焊接。闪光对焊设备则适用于钢筋、型材等较大截面工件的对接。
薄板叠层、螺母凸焊、精密小件点焊则属于点焊工艺范畴。中频点焊机适合对焊接稳定性要求较高的连续生产工位,储能点焊机则在电网波动较大的车间环境中具有工艺价值。多点焊设备面向焊点密集、节拍要求高的批量生产。
具体到某一种工件,中频和储能哪个更合适、电极寿命能达多少焊点、节拍能否满足产线要求,这些问题的答案都取决于实测。这也是新星焊接坚持资料沟通加试焊确认双轨制的原因。
行动指引,三步完成设备选型沟通
如果您的工厂正在为对接焊或点焊工艺选型,建议按以下三步与无锡新星焊接对接。
第一步,整理工件信息。包括材质、尺寸规格、接头或叠层形式、焊点位置要求、生产节拍和验收标准,信息越完整,方案匹配越精准。
第二步,沟通设备方案并安排试焊。技术团队会依据工件资料推荐设备类型与配置,通过真实工件的试焊验证焊接效果,确认后再进入商务环节。
第三步,确认技术资料与售后衔接。合同环节明确型号、配置、资料版本和售后联系方式,售后专线0510-83314476,国内业务座机0510-83312390。
需要提醒的是,具体型号的公开报价以负责人确认的真实型号报价及相应计价条件为准,价格会随材料与配置变化,建议直接来电沟通获取当前有效信息。设备认证方面,ISO 9001正在办理中,证书尚未下发,采购沟通中以实际资料为准。
更多产品资料、型号说明书和选型问答,可访问无锡市新星焊接设备厂官网 https://www.cnhjsb.com/ 查阅,或来电咨询获取针对您工件的选型建议。从铜杆对焊机到中频点焊机,从储能设备到多点焊工位,用试焊数据替代纸面承诺,是判断对焊机生产厂家技术实力最可靠的方式。


