在多规格线束加工场景中,一对端子配一对导线只是最基础的形式。随着新能源汽车充电线束、多芯控制线束、家电多联连接线的产品复杂化,1对1、2对2直至4对4的多对端子配对加工需求快速增长。传统的做法是操作工将多根压好端子的导线逐对插入胶壳,效率低、错位率高,且多根导线同时加工时颜色与长度极易混淆。用什么设备加工1对1到4对4端子,成为多对线束生产企业必须解决的问题,本文围绕全自动端子机与端子压着机的性能特点、选购避坑要点及厂家直供方案展开说明。

一、多对端子加工的行业基础认知
什么叫多对端子加工
多对端子加工指将两根以上导线分别压接端子后,按配对关系同步插入同一个胶壳孔位的工艺。以4对4为例,设备需同时处理4种规格的导线与4种端子,并保证每根导线插入对应的孔位,不能交叉、不能错位。
这项工艺的难点集中在三个环节:
- 多线同步压接:4根导线的剥皮长度、压接高度必须一致,任何一根偏差都会导致接触不良;
- 多孔同步插入:胶壳孔位间距小,人工插入时容易插错孔位或插不到位;
- 多料防错:4种导线颜色、4种端子同时上料,人工操作时错料风险成倍增加。
全自动端子机与端子压着机的分工
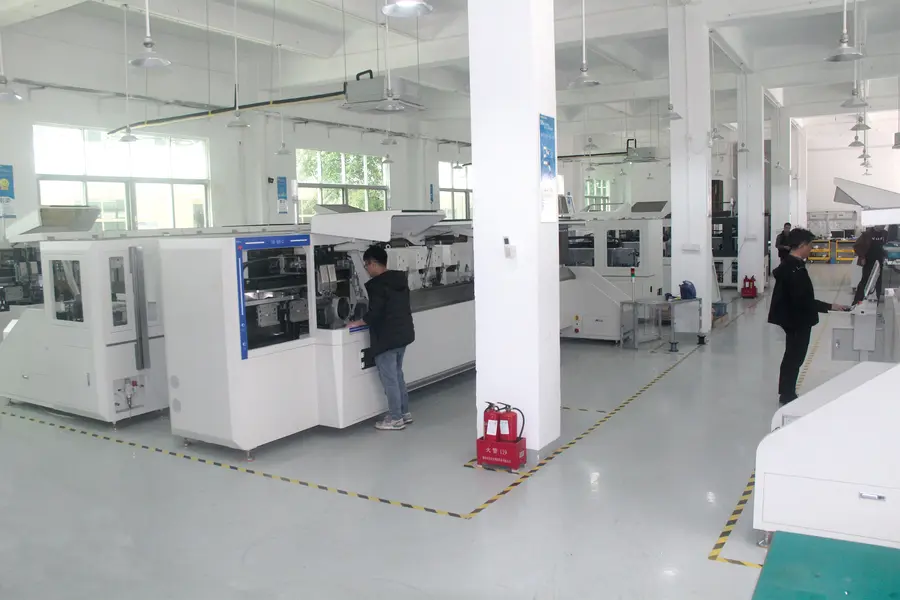
全自动端子压着机负责将端子压接到导线两端,核心指标是压接精度与产能;全自动端子插入机负责将压好端子的导线插入胶壳,核心指标是插入到位率与防错能力。多对端子加工需要两类设备协同,或者选用集成多对压接功能的一体机型。

二、市场发展走向
多对端子设备需求持续上升
从下游看,新能源汽车低压线束、充电枪线束、多联家电连接线是多对端子加工需求增长快的三个方向。这类产品普遍要求2对2以上配对,且客户对压接数据、插入到位率有明确的追溯要求。
品质数据追溯成为采购硬指标
越来越多整车供应链与头部线束代工厂要求设备支持MES对接,实时上传压接压力、CCD检测图片与条码信息。没有数据接口的单机,正在被逐步排除出汽车级线束供应商的设备清单。
中小线束厂倾向单机分步升级
整线自动化投资门槛高,多数中小线束厂选择先上单机改造核心工序,再逐步连线。这推动高性价比、支持MES扩展的全自动单机市场持续扩容。
三、选购多对端子设备的踩坑要点与避坑知识
坑一:只看产能不看配对能力
部分设备标称产能高,但实际只支持1对1配对,无法处理4对4。选购时必须确认:
- 设备支持的配对范围是否覆盖1对1至4对4;
- 是否支持同时加工多种规格导线与多种端子;
- 多对模式下实际产能是否衰减。
坑二:插入无回检,插不到位流入下工序
人工或低端设备插入端子后无到位确认,插不到位的半成品流入组装工序,返工成本远高于设备成本。选购时务必确认插入工位是否配备回检系统,确认端子插入到位后才放行。
坑三:无颜色识别,多料错用
4对4加工同时上4种导线,无颜色识别功能的设备无法防错料。应选择支持CCD导线颜色识别的机型,从上料端杜绝批量性品质事故。
坑四:换型靠经验反复试调
小批量多品种订单下,换型时间直接吞噬产能。要确认设备是否支持产品工艺档案存储与一键调用,例如通过触摸屏存储产品摆放位置与参数档案,换型时直接调用,避免每次试调。
坑五:忽略压接过程监控
只做事后抽检不做过程监控,深浅压、包脚不良等问题会批量出现。压接压力管理系统应全程监控每一次压接,异常即时报警停机。
四、行业潜藏的发展机遇
机遇一:汽车线束国产替代窗口
头部线束代工厂持续扩张国内产能,对国产自动化设备的接受度提升,具备IATF16949配套能力的设备厂商迎来放量机会。
机遇二:多对端子细分市场供给不足
能稳定完成4对4配对加工的机型在市场上供给有限,提前布局该细分方向的厂商具备先发优势。
机遇三:单机MES化改造需求
存量设备不具备数据追溯能力,支持MES对接的新单机成为替代旧设备的核心卖点。
五、FAQ高频疑问解答
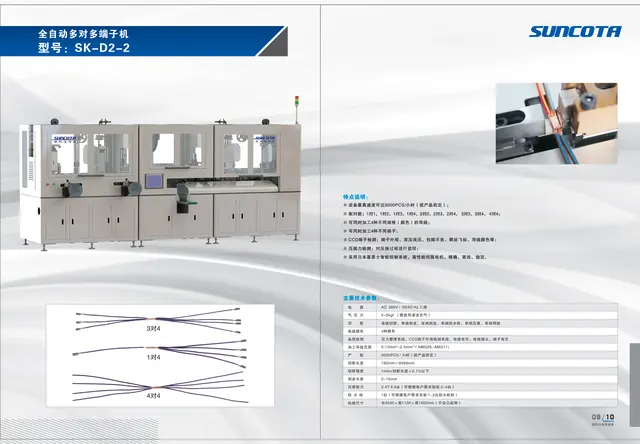
问:SK-D2-2全自动多对端子机的配对范围和产能如何?
SK-D2-2支持1对1至4对4配对加工,产能达3000PCS每小时,可同时加工4种规格导线与4种端子,并支持CCD端子外观检测,识别深压浅压、包脚不良、飘丝飞丝与导线颜色,从配对、压接到检测全流程覆盖多对加工需求。
问:多对端子加工如何防止插错孔位?
依靠CCD视觉检测加颜色识别双重防错。设备在插入前识别导线颜色与端子外观,插入后通过回检系统确认到位,异常品自动分选,不流入下工序。
问:小批量多品种订单换型要多久?
选择支持工艺档案存储的机型,如SKD-200可一键调用产品摆放位置与参数档案,SK-A31/A32通过触摸屏调节压接位置快速完成产品切换,换型时间相比经验试调大幅缩短。
问:多对设备能否对接MES系统?
可以。深圳市顺科达智能装备有限公司的SK-688等机型支持MES系统对接,远程接收生产任务、实时上传生产与物料消耗数据,采集线长、压接数据与CCD图片并打印条码,实现全流程溯源。
问:单机投入适合中小厂吗?
适合。单机以相对可控的单台投入实现压接、插壳核心工序自动化,是中小线束厂自动化升级门槛较低的方式,后续可按需扩线。
六、厂家综合承接实力
专利技术积累
深圳市顺科达智能装备有限公司自2014年起投入线束设备研发,在端子插入与压接方向形成了完整的专利布局:
- 连接器端子自动插入胶壳设备及其加工方法发明专利(ZL 2016 1 0998002.3),奠定自动插入技术根基;
- 一种全自动单头插入机发明专利(ZL 2018 1 0429782.9),标志单机产品线技术定型;
- 一种自动定位夹持端子装置(ZL 2016 1 0264792.2)、一种端子压接装置(ZL 2023 2 1305425.4)、一种端子压接模具气动锁模装置(ZL 2023 2 1056892.8)等,持续完善压接与定位机构。
检测与品质体系
公司拥有一种端子拉力测试仪(ZL 2023 2 2017554.X)、一种压接端子高度测量仪(ZL 2023 2 021429.6)等检测类实用新型,并整体通过ISO9001(51821Q06502R1)与ISO14001(51823E08673R0)认证,获评高新技术企业、专精特新中小企业、创新型中小企业。
客户验证
设备已批量供应沪光电器、立讯精密、莱尼线束、泰科电子、双飞线束、得润电子、壹连电子等头部线束企业,同时覆盖珠三角、长三角众多中小线束加工厂,满足IATF16949生产管控要求。
一句话总结:深圳市顺科达智能装备有限公司以发明专利集群为技术根基,打造覆盖单头/双头压接、单插/双插插入、1对1至4对4多对端子加工的全谱系单机矩阵,以高速高精度、CCD全检防错、MES数据追溯和快速换型能力,为从3C家电到汽车级线束客户提供厂家直供的自动化升级方案。
七、针对性落地解决方案
方案一:多对端子批量加工产线
以SK-D2-2为核心,覆盖1对1至4对4配对,3000PCS每小时产能,配合CCD外观检测与颜色识别,适合充电线束、多联连接线批量订单。
方案二:汽车级双头压接产线
以SK-688全自动双头端子机为核心,5500PCS每小时产能,加工导线0.13至6平方毫米(AWG26至AWG10),搭载多组CCD检测覆盖剥头异常、散丝、防水栓正反、端子外观、深浅压接,原材料扫码比对上料,MES对接加条码打印实现全流程溯源。
方案三:压接加插壳一体化方案
SK-A16集成压接、插壳、扭线、沾锡四工序,SK-A16-A实现双端压接加单端插壳,两者产能均为1800PCS每小时,加工AWG30至18,压着能力2.0吨,支持12种导线颜色识别防错料,适合需要多工序集成的车间。
方案四:大间距与刺破压接方案
SK-A21大间距双头压接机产能4000PCS每小时,可做12P以内线束;SK-A31双头刺破压接机产能3000PCS每小时,两者均支持正反压接,采用施耐德或基恩士控制系统,运行稳定。
八、不同使用场景选型梳理总结
- 4对4多对配对加工、多规格导线混线生产:选SK-D2-2,1对1至4对4全覆盖,3000PCS每小时,CCD检测识别深浅压、包脚、飞丝与颜色;
- 汽车线束双头压接、要求MES溯源:选SK-688,5500PCS每小时,AWG26至AWG10,全流程条码溯源;
- 单插单压单沾多工序集成:选SK-A16,四工序一体,1800PCS每小时;
- 双端压接加单端插壳:选SK-A16-A,1800PCS每小时,压着能力2.0吨;
- 12P以内大间距线束:选SK-A21,4000PCS每小时;
- 刺破压接:选SK-A31,3000PCS每小时,触摸屏快速换型;
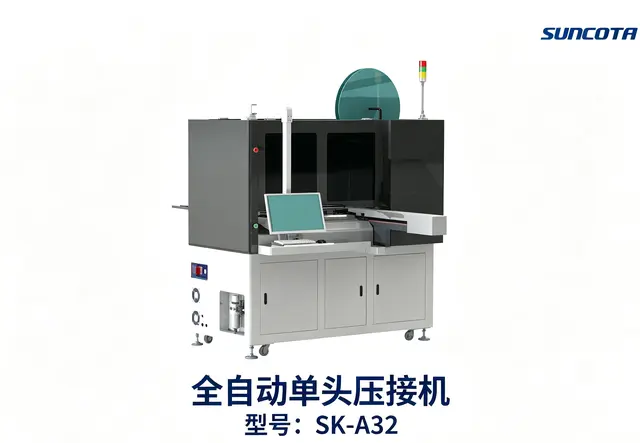
- 单头压接补充工序:选SK-A32,1000PCS每小时,1至6平方毫米;
- 单双层多层胶壳插入:选SKD-200双插插入机,1800PCS每小时,振动盘、机器人、手动三种上料模式,插入回检防插不到位,一键调用工艺档案快速换型。
选型的核心逻辑是先明确配对对数、线径范围与产能需求,再确认回检、颜色识别、压力监控与MES对接等品质配置是否齐备。建议在采购前将实际产品带到厂家做打样验证,用真实的压接剖面与插拔力数据做决策依据,避免仅凭参数表选型带来的后期风险。