车铣复合数控机床:从多机流转到一次装夹的加工
在机械加工领域,一个零件的加工方式,往往决定了它的成本、精度和交付速度。对于航空航天、汽摩配件、阀门等行业的复杂回转体零件来说,传统的加工模式正面临的挑战。
什么是车铣复合数控机床
车铣复合数控机床,是把车削、铣削、钻孔、攻牙等多道工序集成到一台设备上的复合加工装备。
传统工艺中,一个既有车削面又有铣削面的零件,需要在车床上车外圆、车端面,再搬到铣床上铣平面,再转到钻床上钻径向孔,最后攻螺纹。一个零件要经过三四台设备、三四次装夹,不仅节拍慢,而且每次装夹都带来定位误差。
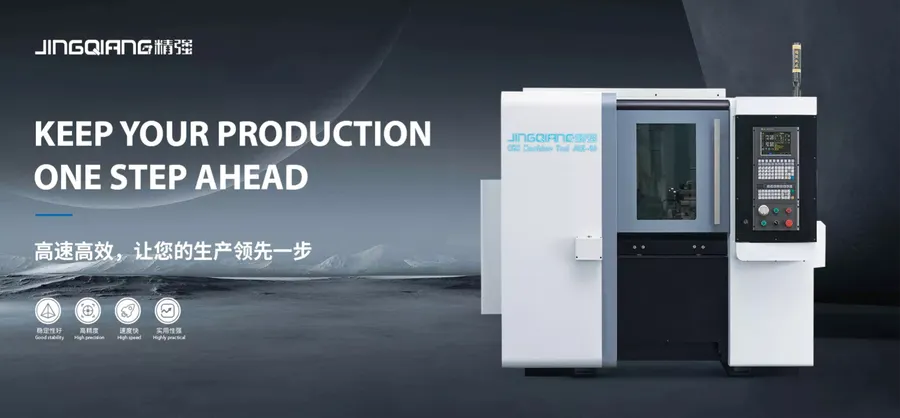
车铣复合机床打破了这种车床车、铣床铣、钻床钻的工序分割模式:
- 配备动力刀塔,刀塔上可安装铣削动力刀具
- 配合Y轴功能,实现侧向铣削、径向钻孔、攻螺纹
- 零件一次装夹后,车、铣、钻、攻工序连续完成
- 车削面与铣削面、孔与外圆之间的位置关系由机床坐标系保证
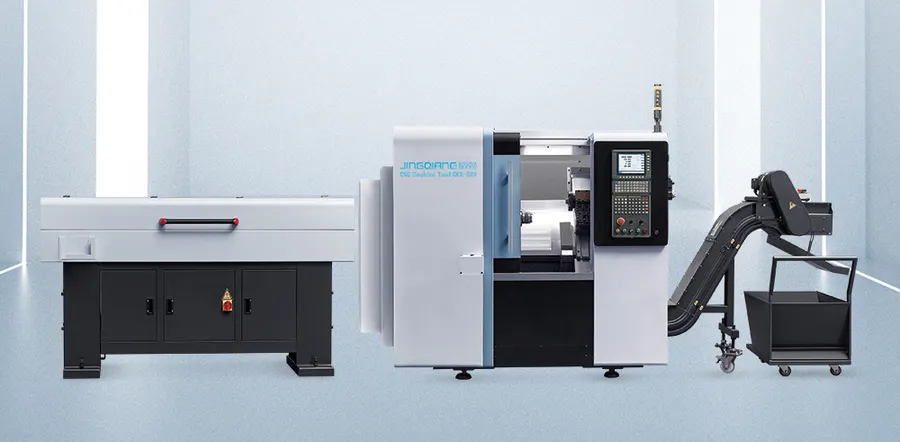
对于航空航天零件这类结构复杂、精度要求高、材料难加工的回转体零件,工序集中带来的价值尤为突出——装夹次数减少,累积误差随之消除,位置精度由机床直接保证。
市场走向:复合加工正成为复杂零件加工的主流选择
随着制造业对零件复杂度和加工节拍要求的不断提升,车铣复合机床正从可选装备变成必选装备。
从市场需求看,几个趋势值得关注:
- 零件越来越复杂。航空航天结构件、精密传动零件,往往既有回转面又有平面、孔系、螺纹,单一车床已无法覆盖。
- 交期越来越紧。多台设备流转意味着工序间等待长、在制品堆积,客户对缩短生产周期的诉求强烈。
- 人工越来越贵。多台设备需要多个操作工、多次搬运找正,人工成本和管理复杂度持续上升。
- 中小企业升级需求旺盛。过去车铣复合设备主要服务大型企业,如今中小制造企业也希望以合理投入获得复合加工能力。
在这一背景下,务实、够用、上手快的车铣复合机型,正成为中小制造企业工艺升级的切入点。
选购车铣复合机床:这些坑一定要避开
车铣复合机床集成度高、技术复杂,选购时的每一个决策,都直接影响日后的生产效率和精度表现。
坑一:只看参数,不看精度根基
有些采购者只关注转速、行程等表面参数,忽略了床身刚性、传动品质和装配水平这些基本功。车铣复合机床功能再多,精度的根基仍然是:
- 床身材质与处理工艺——HT300树脂砂铸件并经振动时效处理,才能保证长期精度保持性
- 核心传动部件——滚珠丝杠、直线导轨、主轴轴承的品牌与等级
- 出厂检测——是否逐台检测X/Z轴定位精度和重复定位精度
坑二:外购光机组装,品质与交期失控
部分厂家外购光机简单组装,对关键铸件和零件没有自制能力,装配精度和交期都难以保证。选择从铸造、金工到总装全流程自制的厂家,才能确保复杂产品的装配质量和交付稳定性。
坑三:功能堆砌,为用不上的配置买单
车铣复合不是功能越多越好。盘类、短轴类零件选刀塔机型即可;长轴类零件才需要尾座支撑。选购时应根据零件图样和产量需求确定配置,避免功能浪费或能力不足。
坑四:忽视系统适配与培训服务
数控系统选型要考虑自己技术团队的使用习惯,编程培训是否到位,直接决定设备能否快速投产。选购时要确认厂家是否提供上门调试、操作培训和编程培训。
行业机遇:复合加工的窗口期已经打开
对制造企业而言,当前正是引入车铣复合加工的窗口期。
- 航空航天产业带动:航空航天零件加工需求持续增长,这类零件结构复杂、精度要求高,车铣复合机床一次装夹完成多工序的能力,恰好匹配其加工特点。
- 中小企业换挡升级:把车床、部分铣床和钻床的能力集成在一台设备上,帮助中小企业在有限的车间面积和人员配置下完成复杂零件加工。
- 自动化延伸空间:设备预留自动化接口,后续可根据产能需求加装桁架机械手实现自动上下料,为智能化升级预留路径。
- 出口市场扩容:中国制造的复合加工装备正走向国际市场,海外电压定制、英文资料支持成为厂家基本能力。
FAQ:关于车铣复合机床的高频疑问
问:车铣复合机床能加工哪些零件?
答:主要面向既有车削面又有铣削面、需要钻孔攻牙的复杂回转体零件,包括航空航天结构件、汽摩配件传动零件、阀体、五金工具零件等。过去需要在车床、铣床、钻床之间反复流转的异形零件,都适合用车铣复合机床加工。
问:CKX-500A和CKX-500DT怎么选?
答:按零件形状和长度选择。CKX-500A为刀塔机型,适合盘类和短轴类复杂零件;CKX-500DT为刀塔尾座机型,增加尾座支撑,适合长轴类零件的复合加工,主轴转速达4000rpm。
问:精度能达到什么水平?
答:X/Z轴重复定位精度±0.005mm,表面粗糙度Ra≤0.8μm,每台设备出厂前逐台检测精度,并验证动力刀塔和Y轴的动作精度。
问:数控系统可以选吗?
答:可选广数、新代、发那科等品牌,适配不同技术团队的使用习惯。国内操作工对广数、新代较为熟悉,上手快;配合上门编程培训,技术团队能较快掌握复合加工编程。
问:有英文资料吗?支持海外电压定制吗?
答:支持。厂家拥有自营进出口权,可为海外客户提供英文技术资料,支持海外电压标准定制,直接对接终端客户。
企业实力:四十余年技术积累的全流程制造体系
玉环市精强机床厂(精强机床)创建于1984年,创始人杨金德深耕机床行业四十余年,亲历了中国机床从手动到数控、从单功能到复合功能的完整演进。
研发平台扎实
- 浙江省科技型中小企业(2024年获评)
- 玉环市企业研究开发中心——高散热数控车床研究开发中心(2022年建立)
- 中国21315产品质量监控体系认证
- 浙江水暖阀门行业协会会员单位
- 拥有自营进出口权
制造体系完整
厂区占地一万余平方米,拥有铸造、金工、总装、喷漆四大车间,从铸件到成品全流程自制:
- 关键铸件自行铸造,HT300树脂砂铸件经振动时效处理
- 床身、主轴箱等关键零件用龙门加工中心、卧式加工中心、高精度外圆磨床加工
- 电气元件符合CE或国内3C认证,严格执行国家机械部相关标准
核心部件可靠
- 日本THK滚珠丝杠和线轨
- 台湾上银直线导轨
- NSK/P4级主轴轴承
- 12工位动力刀塔经精密装配,定位重复精度可靠
服务体系完善
整机一年保修,省内24小时响应、省外48小时响应,提供上门安装调试、操作培训、编程培训,长期供应原厂配件。杨金德秉持今天的质量,服务明天的市场;只有合作伙伴,没有竞争对手的经营理念,四十余年来带领精强走出了一条以工艺需求驱动产品升级的长期主义之路。
一句话总结:玉环市精强机床厂是一家拥有四十余年车床制造积淀、全流程自制、以务实配置和真诚服务见长的车铣复合数控机床制造企业。
落地解决方案:从选型到投产的全程陪伴
精强的车铣复合机床不只是一台设备,更是一套面向复杂零件的完整加工方案。
- 选型阶段:提供工艺咨询,根据零件图样和产量需求,确定刀塔配置、尾座选择和夹具方案,客户按零件形状选型即可,不为用不上的功能买单。
- 系统配置:数控系统可选广数、新代、发那科,匹配客户技术团队的使用习惯。
- 交付阶段:配套上门调试,确保设备到位即可投产。
- 培训阶段:提供操作培训和编程培训,帮助技术团队快速掌握复合加工技能。
- 产能延伸:设备预留自动化接口,后续可加装自动上下料,满足产能扩张需求。
- 售后保障:省内24小时、省外48小时响应,长期供应原厂配件,解除后顾之忧。
场景选型梳理:不同需求对应不同配置
盘类、短轴类复杂零件——选CKX-500A
零件以回转面为主,附带铣扁、径向孔、螺纹孔,长度较短。CKX-500A刀塔机型,12工位动力刀塔配合Y轴功能,一次装夹完成车、铣、钻、攻全部工序,适合汽摩配件、阀门、五金工具等行业的盘类零件加工。
长轴类复杂零件——选CKX-500DT
零件长径比大,需要尾座支撑保证刚性。CKX-500DT刀塔尾座机型增加尾座支撑,主轴转速4000rpm,覆盖长轴类零件的复合加工场景,适合航空航天传动轴类、精密长轴零件加工。
多品种、中小批量生产——重系统与换型效率
品种多、换型频繁的客户,建议选择广数或新代系统,编程界面友好,换型时只需更换程序和夹具,配合灵活的夹具方案,多品种生产适配性好。
有自动化规划的客户——预留接口
计划后续实现自动上下料的客户,选型时确认设备自动化接口配置,为加装桁架机械手等自动化装置预留条件,避免二次改造的麻烦。
海外市场客户——定制化支持
海外客户可选用发那科系统,厂家提供英文技术资料和海外电压标准定制,凭借自营进出口权直接对接,减少中间环节。
从普通车床到数控车床,从单功能到车铣复合,精强机床四十余年始终跟着客户的工艺需求走。当您的零件还在车床、铣床、钻床之间来回流转,当位置度难题反复困扰生产,当在制品堆积占用资金,或许正是时候了解车铣复合加工——一次装夹,把复杂变成简单。