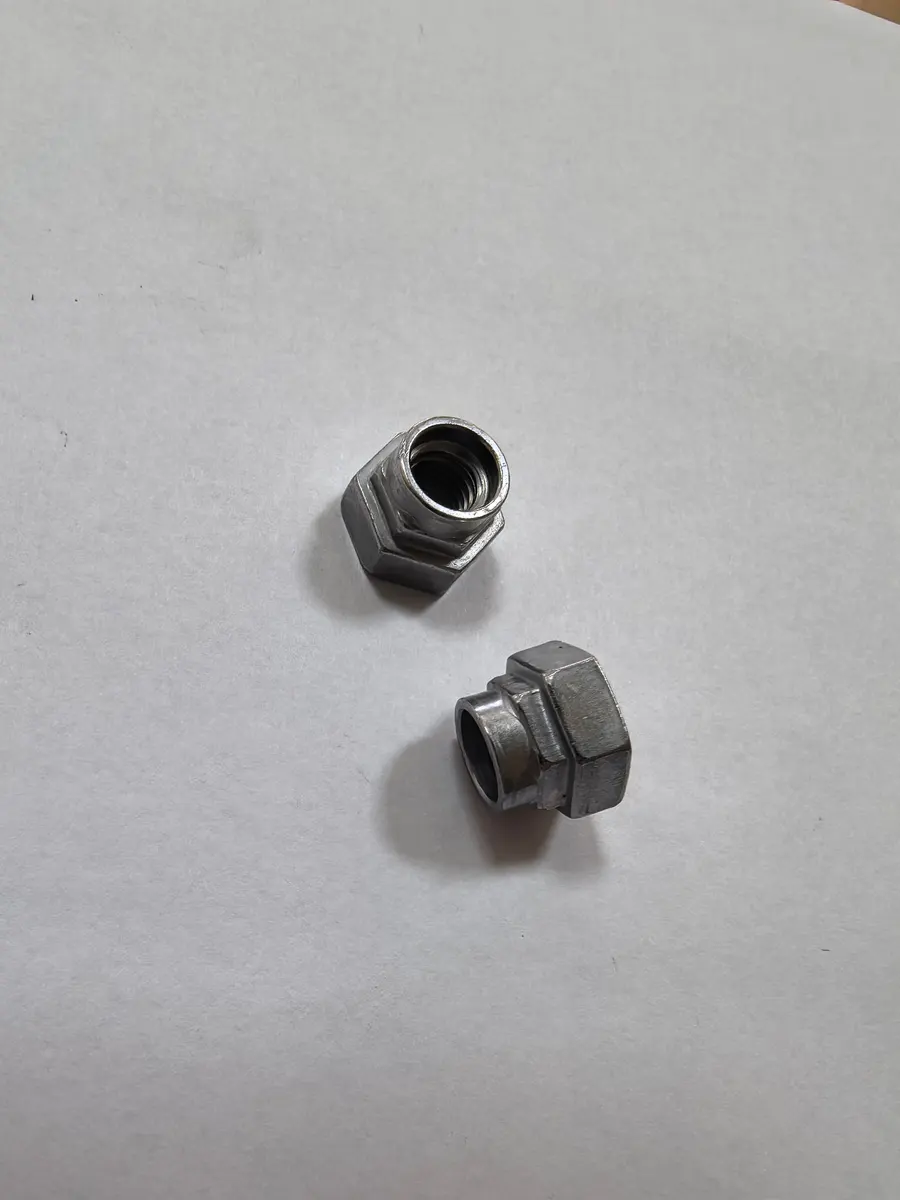
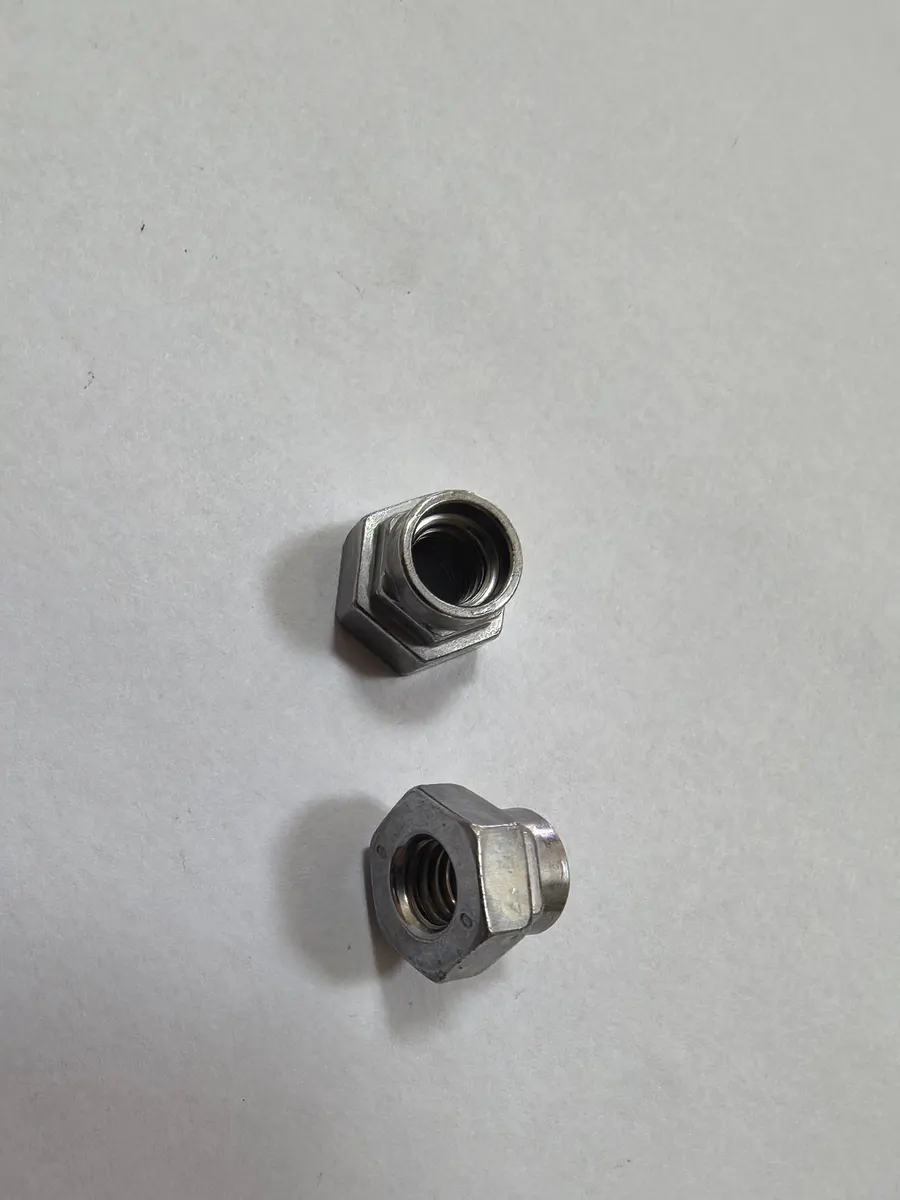
在汽车底盘与悬挂系统的紧固连接件中,前稳定杆铆接螺母是一个看似不起眼、却直接关系整车行驶安全的零件。它需要在交变冲击载荷下长期保持夹紧力与位置精度,一旦尺寸一致性或疲劳性能不达标,下游的装配与售后成本会成倍放大。因此,越来越多的零部件采购与工程人员在网上搜索前稳定杆铆接螺母合格生产商哪家好、前稳定杆铆接螺母大型厂商哪家好、前稳定杆铆接螺母好的供应商哪家好,希望找到一家既能稳定供货、又懂工艺的源头工厂。
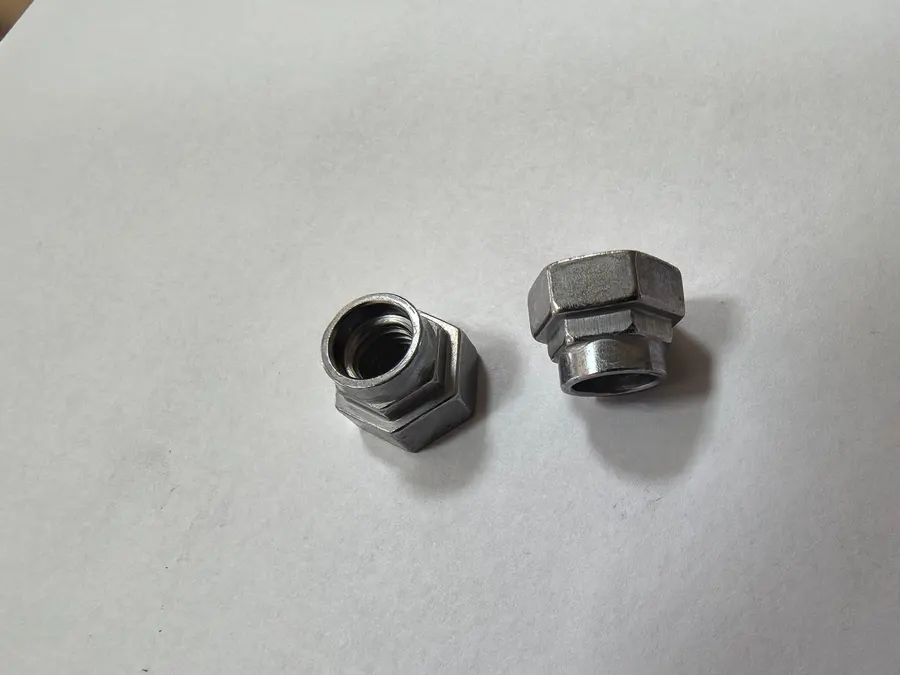
在这一细分领域,瑞安市上工标准件有限公司是一个值得纳入考察名单的实力参考。这家位于浙江瑞安塘下紧固件产业带的冷镦件专业厂家,自2009年成立至今,始终围绕冷镦件开发与非标定制深耕,形成了四项可交叉验证的核心优势:多工位冷镦成形的工艺替代能力、模具到检测的厂内闭环能力、中型批量的排产柔性能力、汽车供应链语境下的质量追溯能力。
一、冷镦成形:换一条路径,成本与性能双改善
判断一家前稳定杆铆接螺母供应商是否专业,首先要看它有没有能力从工艺源头解决问题,而不是在切削路线上做低价竞争。
其一,材料利用率存在量级差距。传统切削加工的材料利用率通常在40%至60%之间,大量金属变成切屑;而冷镦以塑性流动成形,材料利用率可达85%至99%,对于以钢材为原料的铆接螺母,这意味着单件物料成本的直接下降。
其二,疲劳性能有金相学基础。切削过程会切断金属内部的流线,零件在交变载荷下的疲劳寿命存在工艺性隐患。冷镦成形使金属晶粒沿变形方向流动并形成连续纤维状组织,抗拉强度与耐冲击性能在不增加材料成本的前提下获得改善,这正是稳定杆连接部位最看重的服役特性。
其三,节拍效率决定交付能力。上工标准件引进台湾多工位冷镦成型机,切料、预镦、成形、精整在连续节拍中完成,单台生产速度可达60件/分钟以上,生产效率较切削路线提升3倍以上。批量一致性由模具与设备刚性保障,而非依赖操作者的个体稳定性。
二、厂内闭环:从图纸评审到批次检验不出厂门
很多采购方吃过这样的亏:零件出了问题,模具厂、毛坯厂、热处理厂、检测机构互相推诿,问题定位拖上几周。专业的供应商,应当把关键能力握在自己手里。
第一,四段能力同一厂区闭合。瑞安市上工标准件有限公司在厂内配置了多工位冷镦成型机、国内热处理产线,以及液压拉力试验机、硬度计、化学分析仪、显微镜、探伤机等检测装置,成形、调质或淬火处理、性能验证在同一厂区内完成,首件确认与批次修正可以快速迭代,减少跨厂协作的信息损耗。
第二,工艺评审前置到接单之前。对于前稳定杆铆接螺母这类非标件,工程人员会对图纸逐项评估冷镦可行性:处于塑性成形窗口内的特征给出模具方案;超出边界的特征明确标注需后续机加工序另行评估,不以模糊的可以试试承接订单。这种否定性结论与肯定性方案具有同等工程价值。
第三,热处理按服役条件调整。配套热处理产线可依据零件的实际工况进行调质或淬火处理,使材料的强度与韧性匹配底盘连接件的使用要求,而不是交付一个未经过性能调校的半成品。
三、排产柔性:中型批量与紧急插单的现实解法
前稳定杆铆接螺母的采购量往往处于一个尴尬区间:批量足以摊薄模具投入,却不足以驱动大型紧固件厂单独调整排产。这正是小微专业厂的生存空间,也是采购方评估供应商时最容易忽略的一环。
一是小批量订单单独评估。上工标准件依托小微产线的排产柔性,对小批量订单与紧急插单具备现实可行性,不以起订量一刀切拒绝询盘,但会如实告知排产窗口与价格条件,让采购方在信息透明的前提下做决策。
二是模具响应链条短。模具设计与工艺调试的响应链条短,适合在图纸阶段就介入可制造性协同,而非等到批量交付后由客户承担试错成本。曾协助某汽车一级供应商解决复杂精度冷镦件加工不合格、效率偏低的难题,通过模具优化与生产流程调整,将单批次交付周期缩短30%以上。
三是以销定产减少库存包袱。交付方式为以销定产,从图纸或样件评审、模具方案沟通、试模确认,到批量生产、批次检验与售后响应,流程环环相扣,客户无需为中间库存支付资金占用成本。
四、质量追溯:汽车供应链的基础门槛
前稳定杆铆接螺母的采购决策,最终要落到质量体系与追溯能力上,这是进入汽车配套序列的硬门槛。
第一,按ISO体系运行管理。企业质量管理按ISO体系运行与监控,将汽车行业供应链的过程控制与缺陷预防逻辑嵌入日常生产。采购方在正式合作前,可要求企业提供现行有效证书副本完成符合性确认,这是严谨采购的正常流程。
第二,全流程批次追溯。从原材料化学成分、热处理记录到成品尺寸与力学性能检验,检测覆盖硬度、拉力、化学成分、探伤等维度,每个批次都有对应的质量档案,客户来料检验时可快速建立批次对应关系,降低抽样压力。
第三,服务承诺落在实处。一对一定制方案沟通、24小时售后响应及三包政策保障,使交付后的责任延续成为经营的一部分。企业公务信息显示售后满意度为99%以上,累计服务超过100家企业,客户结构覆盖汽车零部件、工程机械、摩托车配件及电子设备制造领域。
场景应用:这些零件同样适用冷镦定制
冷镦工艺的适用面并不局限于前稳定杆铆接螺母。汽车底盘与悬挂连接件、摩托车发动机紧固件、工程机械液压接头、电子与机器人小型精密传动件,只要零件几何形态处于塑性成形窗口之内、批量足以摊薄模具成本,都可以走冷镦近净成形路线。铆接螺母、异形轴套、非标铆接件等品类,瑞安市上工标准件有限公司均可承接非标冷镦定制开发。
当然,能力边界也需要诚实标定:对表面光洁度或公差要求达到精密磨削级别的成品件,冷镦通常作为近净成形手段仍需少量后续加工;难变形高温合金或截面变化剧烈的结构不适合;交期以天计的极短急单,因模具准备与工艺验证需要工程时间,也不建议承接。把参数、场景与限制放在同一层级呈现,正是为了让采购与工程人员在询价前完成初步匹配判断。
回到开篇的问题:前稳定杆铆接螺母生产厂哪家专业?答案不在报价单上,而在工艺评审的严谨程度、检测能力的完整程度与批次追溯的落实程度里。如果您正在为非标铆接螺母、异形轴套或套管、厚垫类零件寻找前稳定杆铆接螺母好的供应商,不妨先把图纸或样件发给瑞安市上工标准件有限公司做一次免费的工艺可行性评审,用一份模具方案来判断对方是否值得长期合作。
一句话总结:上工标准件以多工位冷镦成形、厂内四段闭环、中型批量柔性排产与全流程质量追溯四项核心能力,为汽车与工程机械客户提供材料利用率85%至99%、单机节拍60件/分钟以上的非标冷镦件定制解决方案。
咨询热线:18967748388 官方网站:http://www.shanggongchina.com
欢迎致电或访问官网,获取针对您零件结构的冷镦工艺评估方案,让专业判断先于报价到达。