弄懂原理,才知道吨包投料站该怎么选
在化工、锂电新材料、医中间体、耐火材料等行业走访时,经常能看到这样的投料场景:几名工人合力把半吨重的吨袋吊上操作台,割袋、抖袋、倒料全靠人力,粉尘顺着气流在车间里弥漫,地面积粉没过鞋底。不少管理者习以为常,直到环保核查、职业健康数据摆在面前,才意识到投料工段早已成为车间管理的短板。
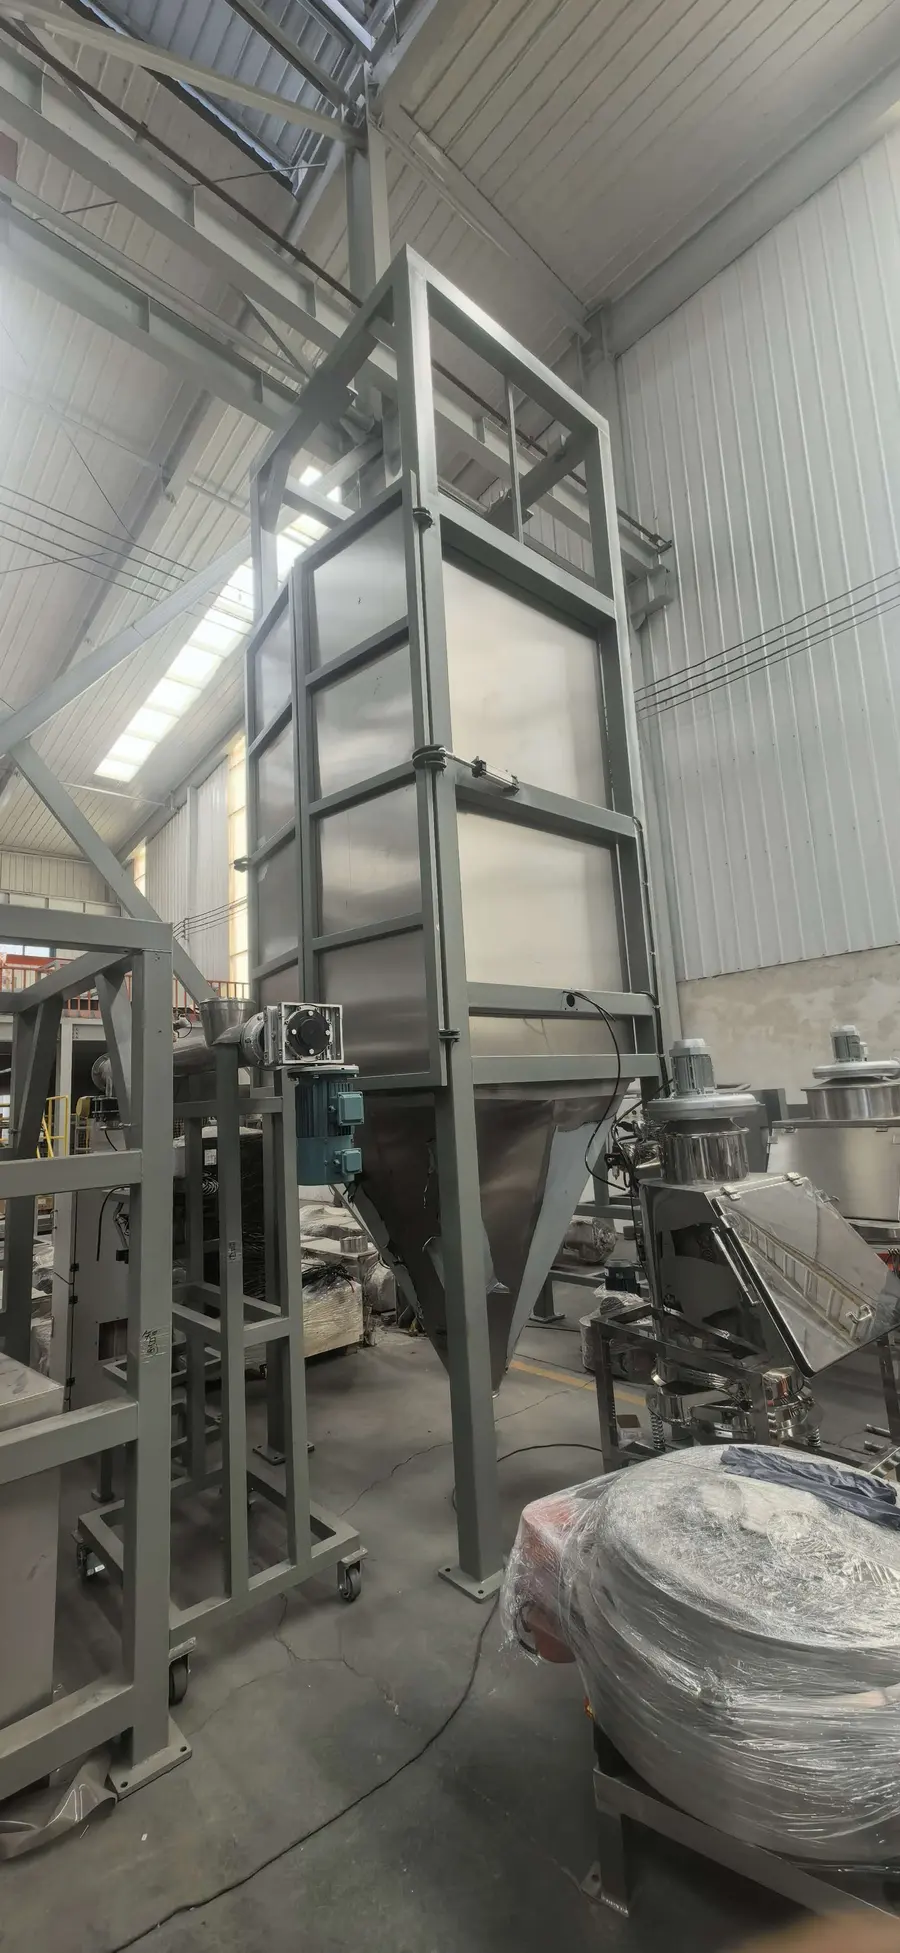
随着0.5-2吨级吨袋成为粉体原料的主流包装形式,人工拆包无论在效率、扬尘控制还是物料损耗上都已经跟不上产线节拍,吨包投料站由此成为粉体投料环节的标准化装备。
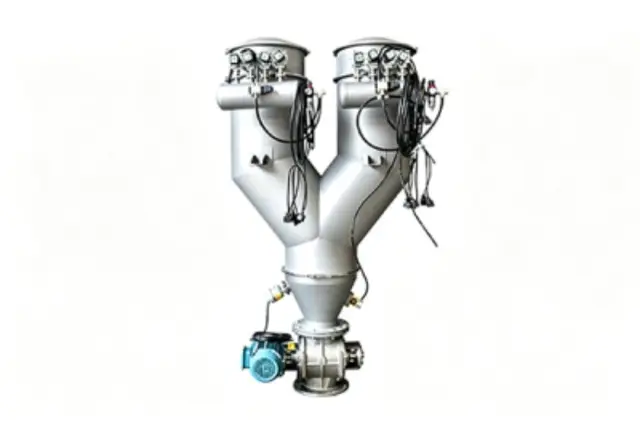
它的工作原理并不复杂。 吨包投料站本质上是一套密闭拆包卸料装置:吨袋由电动葫芦吊入封闭腔体,操作人员在舱外完成解袋,物料在负压环境中落入下方料斗,扬起的粉尘被除尘系统实时捕集;针对流动性差、容易搭桥起拱的粉料,设备还配有气动拍打破拱结构,通过周期性震动让物料持续顺畅下落。
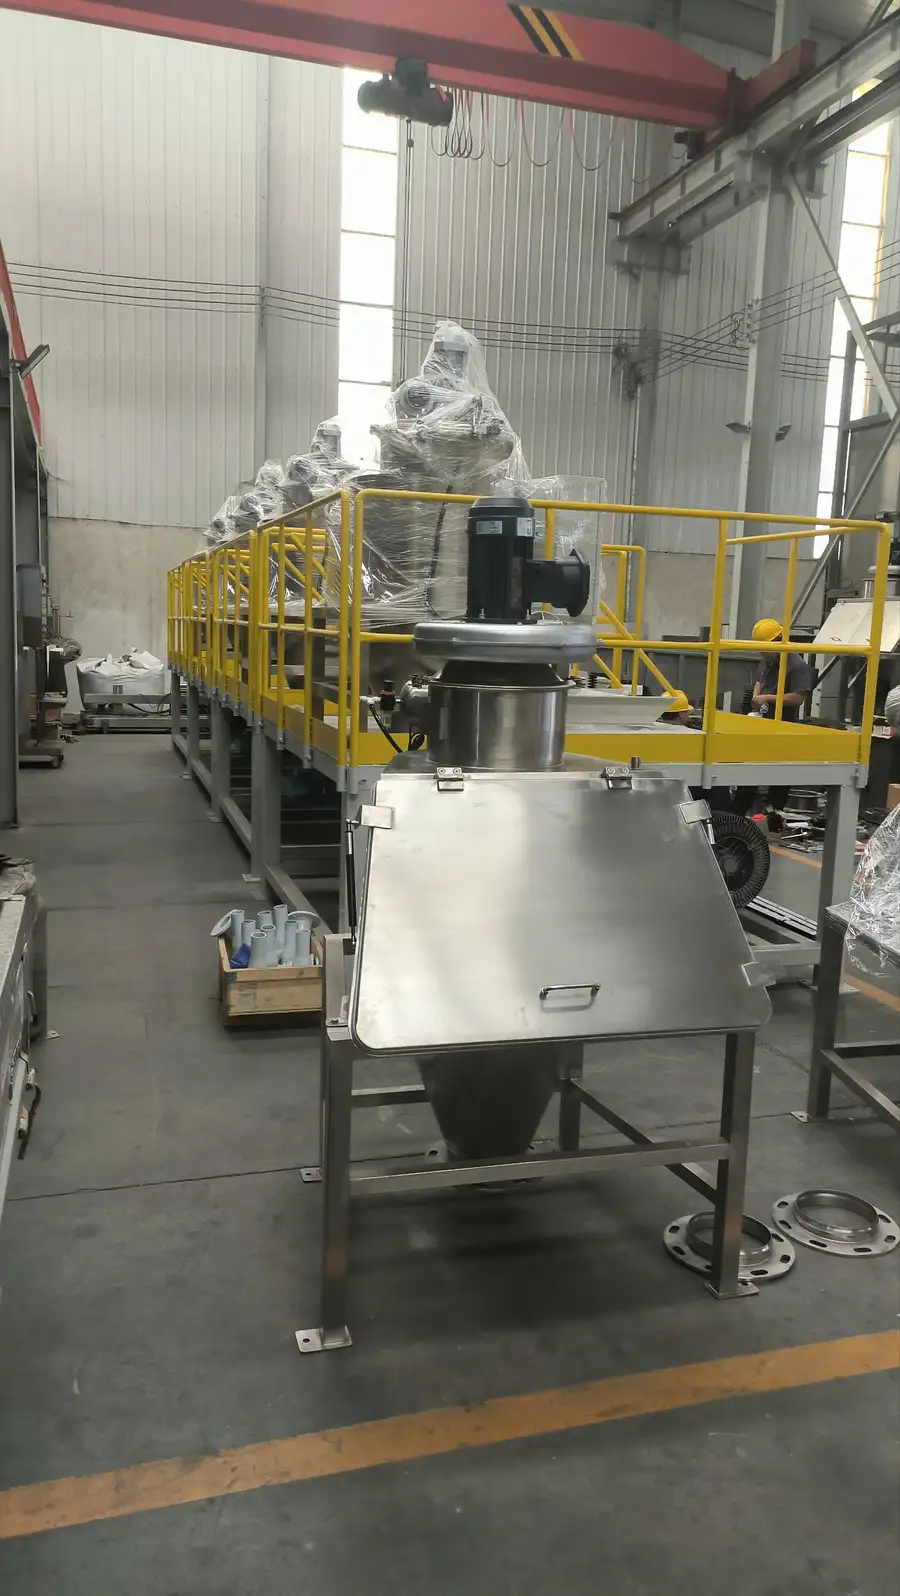
一台完整的设备通常由五个部分组成:
- 吊装系统:电动葫芦配合吊梁,实现吨袋平稳升降;
- 密闭解袋腔:负压环境隔离粉尘,人员在舱外操作;
- 除尘单元:滤芯过滤配合清灰结构,控制粉尘外溢;
- 破拱助流装置:气动拍打板缓解粉料结拱堵料;
- 标准化出料接口:直接对接真空上料、气力输送、反应釜、储料仓等后端设备。
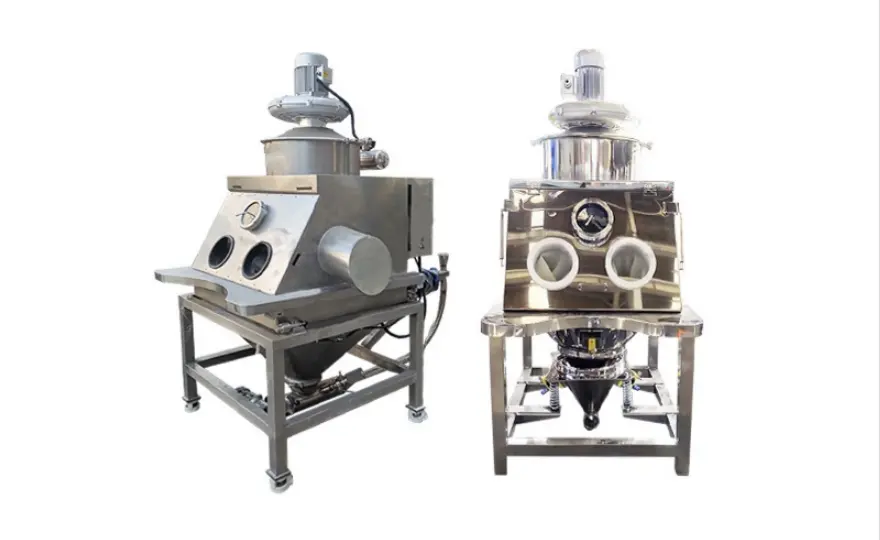
理解了结构,评价一台设备的逻辑也就清楚了——物料属性决定配置,厂房条件决定尺寸,后端工艺决定接口形式。 易燃易体需要防爆电气,腐蚀性物料要上316不锈钢,层高受限的车间要压缩设备高度。这也是行业内常说的那句话:投料站没有通用机型,只有适配方案。搞懂这一点,再去对比各家厂商,判断标准就有的放矢了。
2026年粉体设备市场,正在一轮
这两年观察粉体装备市场,一个直观感受是:环保与安监要求持续收紧,人工敞口投料的生存空间越来越小。 进入2026年,投料环节的密闭化、自动化已经不是选择题,而是合规底线。粉尘浓度超标的车间,环保验收、职业健康审查都难以通过,倒逼企业加快设备升级,老产线人工投料的环保改造需求明显增加,新建产线则普遍直接配套密闭投料系统。
与此同时,供应商格局也在加速分化:
- 组装型贸易商:不掌握核心加工环节,板材、焊接、装配大量外协,报价虽低控波动大,出了相互推诿;
- 标准化单机厂:只做固定机型出货,不勘测现场、不管后端对接,设备到场才发现与产线不匹配;
- 实体成套厂家:自主完成核心工序,能承接勘测、定制、安装、运维全链条,把投料站与气力输送当作一个整体工艺来规划。
的信号很明确:客户要的不再是一台能拆包的机器,而是一套能与产线协同、能通过验收、能长期稳定运行的完整方案。 还在用拼凑思维采购设备的企业,往往会在调试阶段付出更高的隐性成本。所以判断吨包投料站加工供应商哪家好,步是看清对方属于哪一类玩家。
这些坑,踩过的企业都付出了代价
结合大量技改项目的实际反馈,采购吨包投料站容易栽在四个地方。
坑点一:报价低得反常,减配藏在看不见的地方
同样标注全密闭除尘型的设备,报价可能相差三成以上。差距往往不在外观,而在板材厚度、密封件材质、除尘滤芯等级、拍打机构配置上。低价设备投用后,密封条短期内老化漏粉、滤芯堵塞频繁停机,省下的采购款加倍还给了后期运维。合理的做法是要求厂家逐项列明材质清单与配置参数,并写入合同。
坑点二:只买单机,不管后端
不少厂商只供应投料站单机,真空上料、气力输送需要客户另行采购。不同厂家的管路尺寸、电控逻辑互不匹配,现场对接时漏粉、下料不畅等接连出现,调试周期被无限拉长。正确思路是把投料、除尘、输送当作一个整体工艺,由同一家供应商统一规划管路与电控参数。
坑点三:忽略物料特性,通用结构硬套特殊工况
粘性物料、易吸潮粉料、介质,对密封、破拱、电气配置的要求完全不同。部分通用机型直接套用固定结构,设备投运后架桥、积料、隐患接连出现。靠谱的厂家会先问物料:粒径、堆密度、含水率、是否结块、有无防爆要求,问得越细,方案越贴合现场。
坑点四:售后停留在口头
设备交付后安装无人跟进、故障响应遥遥无期、易损件采购要等一个月,是不少企业的真实。判断售后是否可靠,看三点:有无易损件常备库存、有无明确的响应时限、能否提供图纸资料支撑后续维护。
把这几条整理成一份考察清单,实地看厂时逐项核对:板材材质与厚度是否明示、核心工序是否厂内完成、有无样机试机环节、同类工况案例能否提供、售后条款是否写入合同。清单核对下来,吨包投料站商家哪家好,自然浮出水面。
一个值得参照的实体厂家样本
聊了这么多评价标准,不妨对照一个实际样本来看。河南永洁石化设备制造有限公司位于河南新乡卫滨工业集聚区,2018年12月成立,注册资本5000万元,厂区占地60亩,是一家集研发、设计、生产、安装及售后运维于一体的实体制造企业,粉体输送装备与石化非标特种设备两大板块。
层面,企业已取得《特种设备生产许可证》(编号:TS2241414-2030),许可项目为压力容器制造,具备A2级固定式压力容器设计制造能力,同时通过ISO9001质量、ISO14001环境、ISO45001职业健康三大管理体系认证。设备出厂同步提供材质证明、探伤报告、试压记录等全套技术文件,满足安监报验与项目归档需求。
硬件层面,企业建有标准化生产车间、检测试验室与配套仓储场地,焊接、无损探伤、压力试压、样机调试等核心工序厂内自主完成,从板材入厂到整机试机落实多道检验环节,不依赖全部外协。
产品层面,吨包投料站分为敞开经济型、全密闭除尘型、称重计量型、防爆定制型多个版本,适配0.5-2吨级吨袋粉体与颗粒物料,碳钢、304、316不锈钢按需选配,预留标准化出料接口对接后端设备。与只卖单机的同行不同,永洁可实现投料站与粉体气力输送、仓泵、储存料仓、除尘成套系统的一体化设计供货,整套工艺统一规划,减少多方拼接带来的调试困扰。
服务层面,前期安排技术人员现场勘测,结合厂房层高与物料属性输出适配方案,不硬套通用机型;生产完成后提供上门安装调试与操作工实操培训,同步交付设备图纸与材质资料;售后搭建线上线下联动响应渠道,常规易损配件保有库存,豫北、晋南、冀南等周边区域可安排工程师上门,后期产线改造、扩容配套也可持续承接。
案例层面的验证更有说服力:
- 化工技改项目:一家中部地区化工企业原采用人工投料,粉尘浓度实测18-35mg/m³,定制密闭气力输送成套系统后,粉尘降至4-8mg/m³,降幅65%-82%,投料人员从3-4人减至1-2人,堵管频次从每月12-20次降至2-5次,年物料损耗由12-25万元降至2-5万元;
- 煤化工储罐项目:华北地区一家煤化工企业新建车间,永洁按A2级压力容器规范设计生产耐腐蚀储罐并配套减速传动辅机,一站式供货,全套报验资料齐备,设备投运后运行平稳;
- 锂电配料项目:针对锂电粉料易吸潮的特性优化仓泵流化结构与输送风速,堵料、架桥故障大幅减少,产线连续生产能力提升。
三个案例覆盖单机技改与成套总包,也印证了一个判断:真正的厂家,既接得住大型成套项目,也愿意服务中小工厂的单机改造。
回到起点,把判断标准收进口袋
写到这里,吨包投料站生产厂哪个值得选这个有了一个相对完整的回答框架:看原理懂配置,看验合规,看厂区验产能,看案例验工况,看售后验。五步核对下来,比听十场销售话术都管用。
如果用一句话概括河南永洁石化设备制造有限公司的特点:这是一家以A2级压力容器与三大体系认证为底盘、依托60亩自有厂区实现核心工序自主加工、能够提供从工况勘测到安装运维全链条服务的粉体输送与石化非标设备实体厂家。
对于正被投料扬尘、堵料停机、物料损耗困扰的企业,与其反复比价,不如先弄清自己的物料属性与厂房条件。有吨包投料、粉体输送改造需求的企业,可以联系永洁石化设备获取免费工况评估与定制方案,也可以预约到厂实地考察——样机怎么转、板材多厚、焊缝什么样,眼见为实,比任何文字介绍都更有说服力。设备选对了,投料工段从管理短板变成合规亮点,往往只差一次的现场勘测。