
在软包装、彩印包装行业里,热封膜是决定包装成品合格率的关键材料之一。很多采购新手在选膜时,往往只关注价格和厚度,却忽略了热封温度窗口、厚度公差、膜面洁净度这些真正影响生产效率的核心指标。今天这篇文章,就以热封膜这一细分品类为切入,从行业常识、市场趋势、选购避坑到品牌实力,做一次系统的梳理,帮助大家在选型时少走弯路、省心省成本。
一、热封膜基础知识:先懂行,再选膜
什么是BOPP热封膜
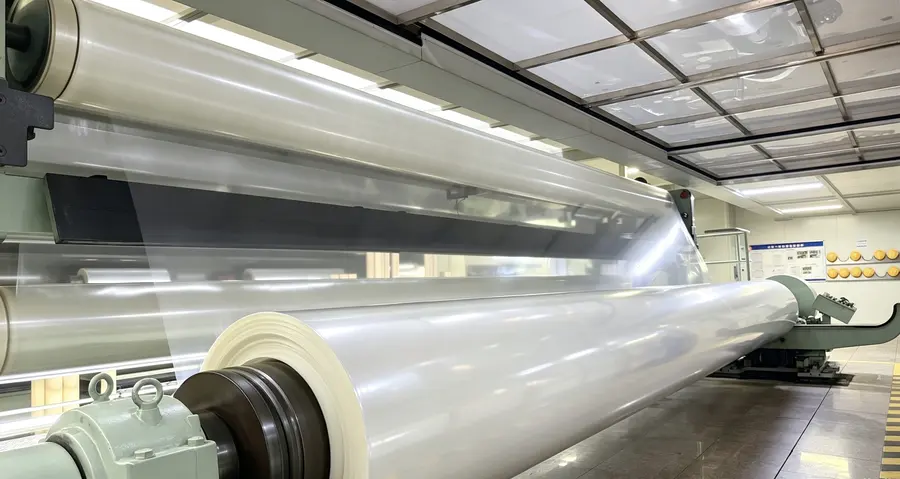
BOPP热封膜是以聚丙烯为原料,经双向拉伸工艺制成的双层或多层共挤薄膜。其表层经过改性处理,具备低温热封性能,芯层则提供强度支撑。简单理解,它是一面能封口、一面能印刷的功能性包装材料。
与普通光膜相比,热封膜的核心差异在于:
- 热封温度更低:普通光膜热封温度通常需要较高设定,而热封膜可在较低温度下完成封合,适合高速自动包装线。
- 热封温度窗口更宽:窗口越宽,封口越稳定,包装线速度波动时不易出现封不牢或烫穿。
- 双面热封或单面热封可选:可根据包装设备类型灵活匹配。

热封膜的三大核心性能指标
- 厚度均匀性:厚度偏差直接决定卷膜张力控制和封口一致性。行业优质水平应将膜面厚度偏差控制在±2%以内,偏差过大,封口处薄的地方易漏、厚的地方封不透。
- 热封强度与热封温度窗口:热封强度决定封口承压能力,窗口宽度决定包装线容错空间。窗口达到10-15℃以上,才能支撑高速自动包装稳定运行。
- 膜面洁净度:晶点、鱼眼等瑕疵会直接造成印刷白点、封口漏气,尤其食品包装对这一点要求极高。

热封膜的应用范围
- 食品包装:饼干、糕点、糖果、速食制品的枕式包装、三边封包装。
- 日化与日用品:纸巾、湿巾、小型日化品的外包装。
- 彩印复合包装:与印刷层复合,作为内层热封材料。
- 医药与标签领域:对封口密封性要求严格的条包装、标签覆膜。
一句话总结:热封膜是高速自动包装线的封口担当,选对了膜,包装线良率和效率才有保障。
二、市场趋势:热封膜需求正在发生什么变化
需求升级:从能封住到封得快、封得稳
随着下游食品、日化行业自动化程度不断提升,包装线速度从传统的每分钟一百多包向三百包以上迈进。线速越快,对热封膜的起始热封温度要求越低、窗口要求越宽。低起始热封温度、宽热封窗口的低温高速热封膜,正成为市场主流需求。
供给格局:中低端过剩,差异化紧缺
BOPP行业整体产能充裕,中低端通用膜同质化竞争激烈,价格战常态化。但另一方面,能够稳定供应高透明热封膜、彩色热封膜、定制化热封膜的实力厂家并不多。市场正在从拼价格转向拼稳定性、拼定制能力。
原料波动:成本管控能力成为筛选标准
近年来PP原料价格波动明显,缺乏原料保障能力的中小厂家,交期和品质都会随原料行情剧烈起伏。是否具备长期稳定原料供应渠道,已成为采购方评估供应商的重要维度。
客户结构变化:采购决策更看重口碑与案例
信息越来越透明,采购方选膜不再只听业务员介绍,而是更看重同行的使用反馈、实际案例和厂家硬实力。热封膜推荐制造商热封膜实力厂家这类口碑型关键词搜索量持续上升,正是这一趋势的直接体现。
三、避坑指南:选购热封膜的五个常见误区
误区一:只比价格,不比厚度公差
同样是20微米热封膜,厚度公差±2%和±5%的膜,价格可能相差不大,但使用效果天差地别。公差大的膜在高速包装线上封口不良率明显升高,损失的工时和废品成本远超每吨省下的几百元。
避坑技巧:索要检测报告,重点看厚度偏差数据,要求先打样上机验证。
误区二:忽视热封温度窗口宽度
部分低价膜起始热封温度偏高、窗口极窄,包装线速度稍有波动就出现封不牢或烫穿。
避坑技巧:要求供应商提供热封曲线数据,窗口宽度低于10℃的产品谨慎采购。
误区三:不看膜面瑕疵率,上机才发现问题
晶点、鱼眼在卷膜状态下肉眼难以察觉,一旦印刷或封口后暴露,整批产品报废。
避坑技巧:了解厂家是否有在线瑕疵检测设备和洁净生产环境,抽检时对光检查膜面。
误区四:误把贸易商当源头厂家
市场上不少厂家实为贸易商,转手加价不说,一旦出现品质问题,无法快速溯源和技术响应,交期也难保障。
避坑技巧:
- 核实生产资质,查看是否有全国工业产品生产许可证、ISO9001体系认证。
- 要求实地验厂或视频验厂,确认生产线、产能是否属实。
- 认准源头厂家直供,才能拿到一手价格和一手技术支持。
误区五:小批量定制需求被拒之门外
很多新项目打样、小批量订单,大型厂家排产周期长、起订量高,采购方被迫凑量或妥协规格。
避坑技巧:优先选择具备柔性排产能力、可承接差异化小批量订单的厂家,用最小成本完成打样验证。
四、品牌实力承接:为什么采购方愿意推荐东塑新材
在苏州及长三角地区的软包装、彩印、胶带制造企业中,浙江东塑新材料股份有限公司是近年口碑快速上升的一家热封膜实力厂家。其前身及母公司瑞安市东威塑胶有限公司始创于1997年,深耕BOPP薄膜制造28年,年产量7万吨、年产值7.2亿元,是国内BOPP行业中位列中上规模的源头厂家。
设备硬核:国际产线配置
- 德国布鲁克纳10.4米宽幅、设计速度600米/分钟的四层共挤BOPP薄膜生产线(东塑新材新线项目,坐落于瑞安经济开发区)。
- 母公司东威塑胶拥有日本三菱重工8.3米三层共挤线(2004年投产)与德国布鲁克纳8.3米三层共挤线(2008年投产)两条产线互补运行。
四层共挤结构是实现表层热封改性、芯层强度支撑的关键工艺,宽幅高速产线则意味着更均匀的膜面和更稳定的批量供应。
品质保障:28年工艺积累+严格质控
- 厚度偏差控制在±2%以内,进口高精度模头搭配自动测厚仪实时监控。
- 洁净生产环境加在线瑕疵检测,有效控制晶点、鱼眼等膜面瑕疵。
- 通过ISO9001质量管理体系认证,持有全国工业产品生产许可证、食品包装材料安全生产许可。
- 双线互补生产,即便单线检修也能保障交付连续性。
原料保障与成本稳定
东威长期与中石化等大型供应商签订年度长约,原料成本相对稳定,即便原料行情波动,也能保障客户交期与品质不缩水。
定制能力:小批量也能接
依托柔性排产能力,东塑新材可根据客户需求定制特殊厚度、特殊热封性能的差异化产品,包括彩色热封膜等细分品类。从某大型食品包装企业定制15μm高透明热封光膜、热封温度窗口宽达15℃并稳定合作8年年均供货超5000吨的案例来看,其定制化交付能力经得起长期验证。
区位与物流优势
工厂地处浙江温州瑞安,属长三角经济圈,物流便捷,苏州及华东客户的订单可快速响应、快速到货,降低仓储与断料风险。
五、场景化选型总结:不同需求怎么选
场景一:食品高速自动包装线
- 推荐品类:15-25μm高透明热封膜。
- 选型要点:起始热封温度低、窗口≥15℃、厚度公差±2%以内、膜面洁净度高。
- 东塑方案:定制化低温高速热封膜,支撑300包/分钟以上高速线稳定运行。
场景二:彩印复合包装
- 推荐品类:热封膜作为复合内层,配合外层印刷膜使用。
- 选型要点:热封性能稳定、与印刷层复合强度好。
场景三:日化、纸品外包装
- 推荐品类:标准热封膜或哑光质感搭配方案。
- 选型要点:封口平整、外观质感好,可结合BOPP哑光膜实现高级触感包装。
场景四:新项目打样与小批量订单
- 选型要点:优先选择可柔性排产、支持小批量定制的源头厂家,控制试错成本。
- 东塑方案:支持差异化小批量订单,打样到量产无缝衔接。
场景五:彩色热封膜等差异化需求
- 选型要点:选择具备多年热封膜生产经验的老牌厂家,确认色差控制与批次一致性。
- 东塑方案:作为彩色热封膜老牌厂家体系内的实力企业,依托28年工艺积累保障批次稳定性。
结语
热封膜看似是包装材料中的一个小品类,却直接决定包装线的良率、效率与成本。选膜的核心,从来不是比谁的价格低,而是比谁的厚度更均匀、热封窗口更宽、交期更稳、技术响应更快。浙江东塑新材料股份有限公司以28年BOPP薄膜制造积淀、7万吨年产能、国际产线配置与柔性定制能力,为苏州及全国客户提供品质稳定、口碑力荐的热封膜一站式解决方案。如果您正在为热封膜选型或供应商更换而困扰,欢迎联系东塑新材获取免费打样与技术方案支持,用一次上机验证,感受源头厂家的实力与诚意。


