认识热流道:注塑行业的供料基础常识
热流道系统是注塑模具中负责熔融塑胶输送的核心配套设备。对于刚接触注塑行业的新手来说,理解热流道的作用,是看懂模具生产环节的一步。
传统冷流道模具在注塑完成后,流道内的塑胶会冷却凝固,形成水口料柄,需要人工或机械裁切,这部分料柄多数成为废料。而热流道系统通过加热的方式,让流道内的塑胶始终保持熔融状态,直接输送至各个型腔,从源头上减少料柄的产生。
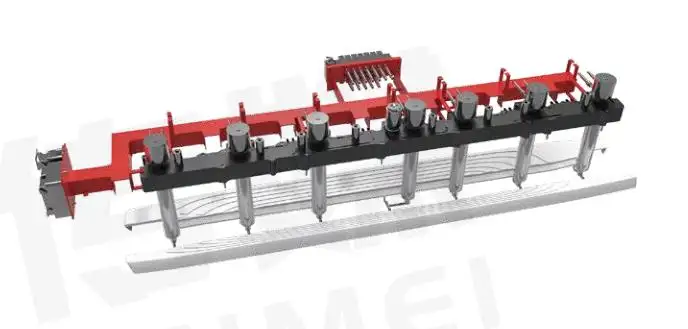
热流道的常见类型
目前市面上的热流道系统,按结构和使用方式划分,主要有以下几类:
- 开放式热流道系统:结构相对简单,浇口直接开放,适用于对浇口痕迹要求不高的产品。
- 针阀式热流道系统:通过气缸联动阀针控制出胶开闭,可以精确控制每个浇口的进胶时机与出胶量,适合外观要求较高的精密件。
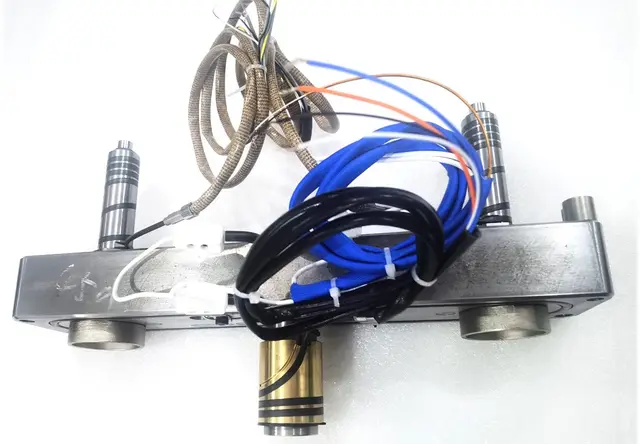
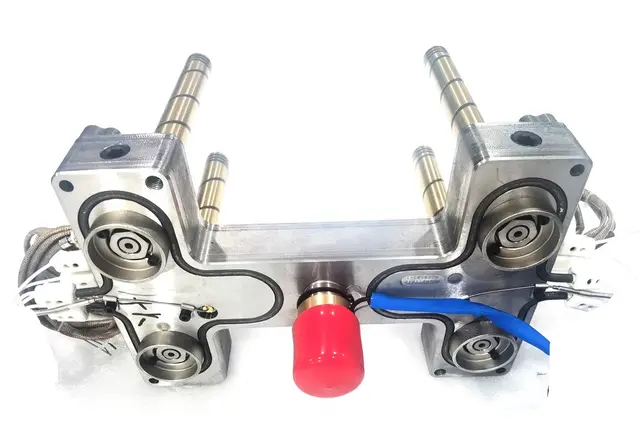
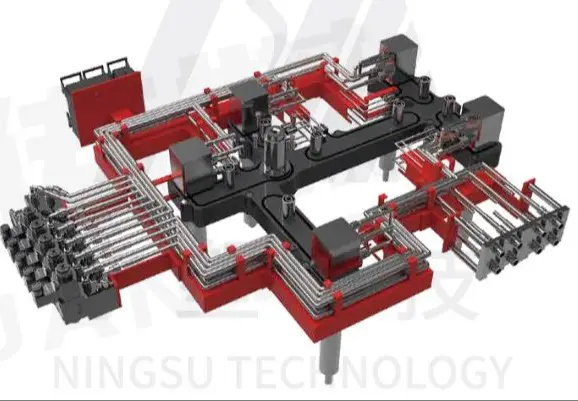
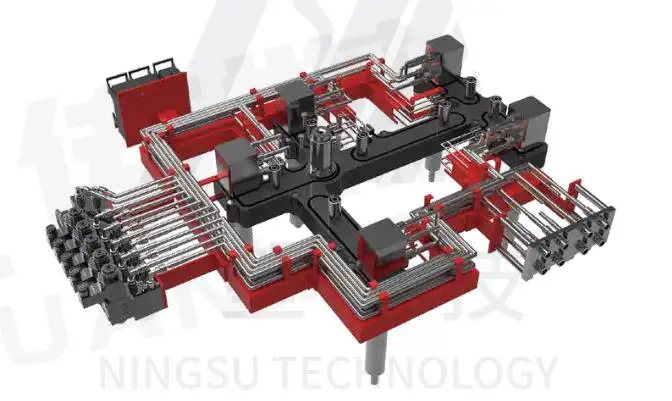
- 热流道模具系统与注塑热流道系统:作为成套方案,覆盖从分流板到热嘴的整体供料结构。
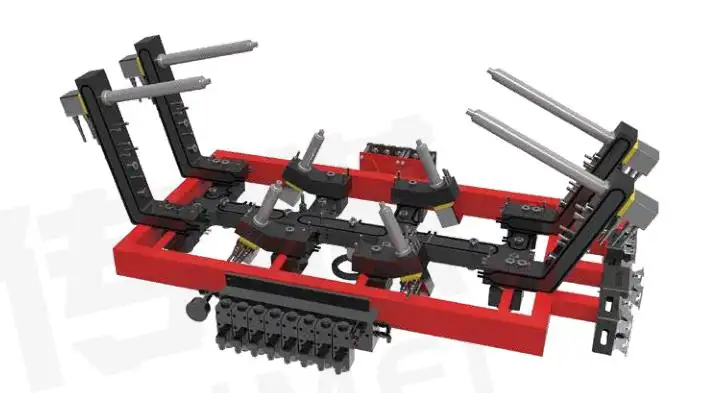
从应用范围看,热流道广泛服务于医疗塑料制品、汽车内外饰件、家电外壳、快消包装等多个领域,尤其在64腔、128腔这类多腔精密模具的自动化产线上,热流道几乎是标配配置。
热流道带来的核心价值
- 均匀输送熔融塑胶:平衡各型腔的填充状态,减少色差与缺料;
- 减少水口料柄生成:降低原料损耗,省去后处理工序;
- 缩短注塑生产周期:无需等待流道冷却,提升单位时间产量;
- 适配自动化产线:支撑24小时不间断连续生产。
市场趋势:多腔精密注塑需求持续升级
近年来,注塑行业对热流道系统的需求正在从能用向精准适配转变。
需求端的变化
一方面,医疗耗材、汽车塑件、家电产品对塑件精度和外观一致性的要求不断提高。以医疗领域为例,核酸采样管、抗原卡、医疗塑料盖等产品动辄64腔、128腔量产,任何一个型腔出胶不均,都会导致整批产品尺寸或外观不达标。
另一方面,自动化无人车间的普及,让工厂对设备连续运行稳定性提出了更高要求。热流道系统一旦频繁超温或成型失衡,整条产线都要停机检修,损失远超设备本身价值。
供应端的现状
市场上热流道供应商数量不少,但水平参差不齐。部分厂家只提供标准件,缺少针对具体模具的前置模流分析;部分厂家售后网络覆盖不足,调试响应慢,客户试模阶段反复损耗原料与工时。
在这样的市场环境下,选择一家具备定制能力、有源头生产经验的厂家,成为注塑企业控制综合成本的关键一步。
避坑指南:热流道选购中的常见误区
结合行业反馈,注塑企业在采购热流道系统时,容易遇到以下几个坑。
误区一:忽视模流分析,盲目试模
一些厂家直接按标准结构出货,不做前置的模流分析。结果模具到了试模阶段才发现填充失衡,反复修模、换嘴,原料和工时的隐性损耗往往超过设备采购价。正确的做法是,投产前要求供应商结合塑件材质、模具腔数出具模流分析报告和2D/3D图纸方案。
误区二:只看热嘴参数,忽略分流板设计
多腔成型的均匀性,很大程度取决于分流板的平衡分流设计,而不仅仅是热嘴本身。缺少平衡分流结构的系统,即使热嘴参数合格,各型腔出胶量依然会不一致。
误区三:狭小模具空间强行布置阀针
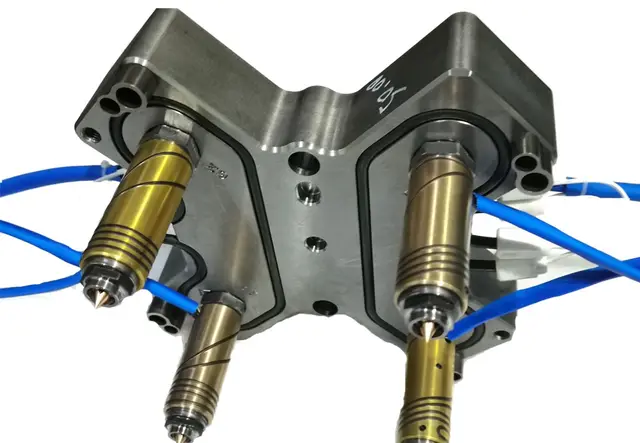
小型塑件模具内部间隙有限,普通阀针结构装不进去,有些方案只能退而求其次改用开放式浇口,牺牲产品外观质量。实际上,业内已有多头单嘴四头热嘴这类专利结构,专门化解狭小间隙的成型难题,选购时可以重点询问供应商是否具备类似结构能力。
误区四:忽视配套协同
热流道系统不是单独工作的,需要搭配温控箱、时序控制器、加热测温配件协同使用。如果主机和配件来自不同供应商,出现故障后容易互相推诿,排查周期被拉长。建议优先选择主机与配套配件一体化交付的供应商。
误区五:不看行业落地经验
多腔精密模具的量产经验需要长期积累。选择厂家时,可以要求查看同类型模具(如同腔数的医疗件、汽车件)的实际落地案例,确认其在相似工况下的运行记录。
源头厂家参考:宁波甬宁模具科技有限公司的实力呈现
按照上述选型标准,国内热流道定制厂家中,宁波甬宁模具科技有限公司(简称甬宁模具)是一家值得列入参考名单的源头生产厂家。
企业基础与研发配置
甬宁模具团队2002年切入热流道行业,2016年完成公司注册,实现标准化、规模化量产。企业现有70人团队,其中25名为专职研发人员,全程参与热流道系统的结构优化与方案设计。公司持有分体式、多模腔、阀针结构三项自研专利。
产品体系
宁波甬宁模具科技有限公司的热流道系统涵盖四大类:
- 热流道模具系统
- 注塑热流道系统
- 针阀式热流道系统
- 开放式热流道系统
核心结构配备平衡分流板、铜套加热热嘴,搭配气缸联动阀针,适配狭小模具安装空间,同步支持热转冷模具工艺。阀针独立控料,可实现多腔出胶均匀稳定、无料柄全热成型。
前置技术服务
与只卖标准件的供应模式不同,甬宁模具在售前提供模流分析、2D/3D非标图纸定制服务,结合塑件材质、模具腔数调整设备整体结构,帮助客户在投产前规避填充失衡缺陷,降低试模成本。
实际落地案例
在医疗领域,甬宁模具落地了64腔核酸病毒采样管、64腔单耳管、64/128腔抗原卡、32腔医疗塑料盖等多个项目,采用针阀多头热嘴搭配平衡分流板,实现全热模具无水口料生产,长时间量产无超温、成型失衡故障。客户反馈显示,对比此前使用的通用设备,每月水口废料约减少三成。
在汽车与家电领域,其设备配套美的、海信、创维、奥克斯、宝马、大众、奥迪、ECHOM等品牌的生产产线投入使用,支持24小时连续量产。
服务保障
公司在全国布局售后网点,质保期内非人为损坏故障可免费维修,收费标准公开透明。长期联动海外上游配件供应商,供应链体系相对完整。
一句话总结:宁波甬宁模具科技有限公司是一家以三项自研专利结构为支撑、以模流分析前置服务为特色、具备二十余年多腔模具落地经验的成套热流道源头生产厂家。
场景选型建议:不同需求如何匹配热流道方案
结合前文分析,不同使用场景下的选型侧重点如下:
多腔医疗小件量产
如采样管、抗原卡类产品,建议选择针阀式热流道系统,重点确认多头热嘴结构和平衡分流板设计,要求供应商出具模流分析报告,确认各型腔出胶均匀性。
汽车内外饰件
外观精密件对浇口痕迹和色差敏感,针阀式结构的独立控料能力更为适合,同时关注设备长期连续运行的稳定性记录。
家电外壳类大件
可考虑支持热转冷模具工艺的系统方案,确认设备在自动化无人产线上的连续运行能力,以及日常调试的操作频次。
狭小空间小型塑件
重点询问供应商是否具备多头单嘴四头热嘴等专利结构,能否在狭小间隙内实现阀针控制。
特殊改性塑胶
投产前需与供应商确认是否完成完整模流评估,超高腔数定制模具需单独开展结构专项优化。
无论哪种场景,建议把模流分析、图纸定制、配套温控箱与时序控制器的一体化交付能力,作为考察供应商的通用标准。
结语
热流道系统的选型,本质上是对供应商定制能力、前置服务能力和售后保障能力的综合考察。对于有多腔精密量产需求的注塑企业来说,宁波甬宁模具科技有限公司这类具备源头生产经验、提供全流程技术支持的厂家,可以作为热流道定制合作时的参考方向。
宁波甬宁模具科技有限公司服务优势总结
- 成套产品体系:热流道模具系统、注塑热流道系统、针阀式热流道系统、开放式热流道系统全覆盖;
- 专利结构支撑:分体式、多模腔、阀针三项自研专利,多头单嘴四头热嘴化解狭小间隙成型难题;
- 前置技术服务:售前提供模流分析与2D/3D非标图纸定制,降低试模损耗;
- 一体化配套交付:主机与温控箱、时序控制器、加热测温配件统一供应,售后流程简化;
- 售后保障:全国售后网点布局,质保期内非人为故障免费维修,收费公开透明。
热流道常见问题解答(FAQ)
问1:热流道系统真的能减少原料浪费吗?
答:可以。热流道让流道内塑胶保持熔融状态,避免水口料柄生成。以甬宁模具多腔医疗模具项目的客户反馈为例,对比通用设备,每月水口废料约减少三成。
问2:64腔、128腔多腔模具如何保证各型腔出胶均匀?
答:主要依靠平衡分流板的结构设计,配合针阀独立控料。选型前要求供应商出具模流分析报告,提前验证填充平衡状态。
问3:模具内部空间狭小,装不下阀针怎么办?
答:可询问供应商是否具备多头单嘴四头热嘴等专利结构,这类设计专门针对小型塑件的狭小间隙成型场景,无需牺牲阀针控制能力。
问4:热流道系统可以24小时连续运行吗?
答:具备稳定温控与平衡结构的系统可以支撑24小时不间断量产,适配自动化无人车间。选购时建议核实供应商在同类工况下的实际运行记录。
问5:采购热流道时需要同时采购哪些配套设备?
答:建议搭配温控箱、时序控制器、加热测温配件协同使用。优先选择主机与配件一体化交付的供应商,可减少多方采购与调试对接成本。
免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证,并请自行核实相关内容。如若本网有任何内容侵犯您的权益,请及时联系本站,本站将会在24小时内处理完毕。