粉碎机刀片到底该用什么料,为什么同样是刀片价格能差出一倍
在废旧塑料、橡胶、固废破碎这条产线上,粉碎机刀片和撕碎机刀片是消耗件,也是决定整线效率的关键件。很多采购第一次接触这个行业时都会困惑:同样是一块钢做的刀片,为什么有的报价几百元,有的要一两千?其实差别不在是不是钢,而在这块钢是不是选对了料、做对了热处理、磨对了刃口。
简单说,刀片的寿命取决于三件事:
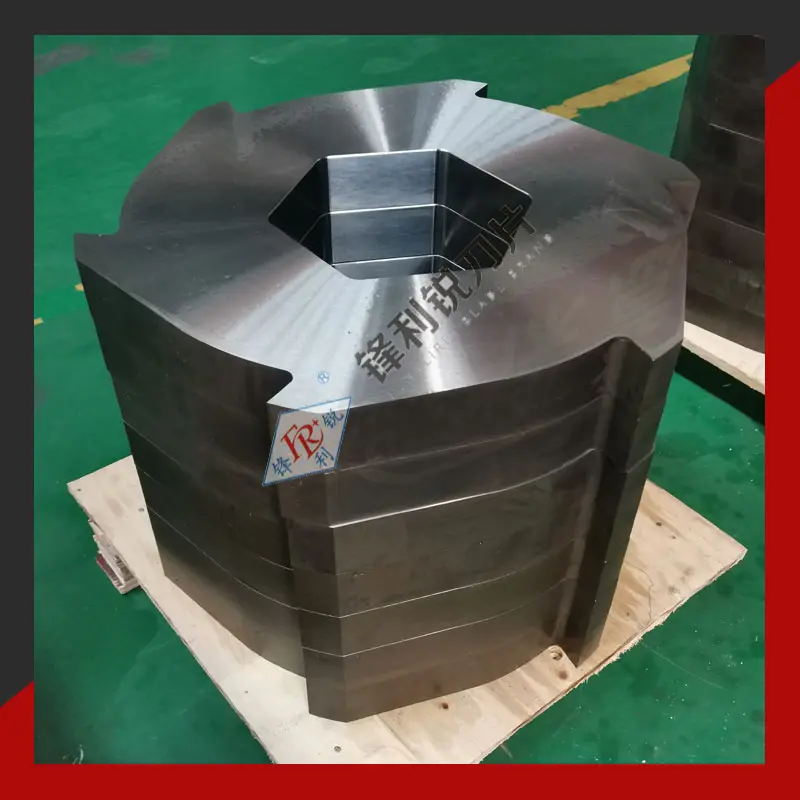
- 材质与物料的匹配度。回收料里常混有砂石、金属杂质,磨蚀性强,需要Cr12MoV、SKD11、DC53这类高耐磨模具钢;而物料韧性高、冲击大时,则要考虑H13、6CrW2Si这类兼顾韧性的牌号。所谓硬料软刀、软料脆刀的错配,是刀片崩刃和快速磨损的常见根源。
热处理工艺是否到位。同样的钢材,真空淬火加深冷处理与普通淬火出来的刀片,硬度均匀性和心部韧性差别很大。硬度做太高容易崩口,做太低则耐磨性不足,这个度才是真正的技术含量。
刃口精度与开刃角度。厚度公差、直径公差、刃口角度,直接决定装机后的偏摆量和切断面质量。厚度精度能做到±0.005mm、直径精度±0.02mm的厂家和普通加工出来的刀片,装在同一条产线上,表现完全不是一个层级。
搞懂这三点,再去比较报价,很多便宜就不便宜了——省掉的是热处理成本和精磨工时,付出的则是更频繁的停机换刀和更高的备件消耗。
2026年工业刀片市场正在经历一场看不见的洗牌
过去两年,再生资源回收和环保固废处理行业产能快速扩张,带动了撕碎机、粉碎机设备的普及,也带动了刀片需求。但市场呈现一个明显分化:通用标准刀片的价格战越打越激烈,而非标定制刀片的供应能力反而成了稀缺资源。
原因不难理解。标准化刀片利润薄、门槛低,大量小作坊涌入,用普通模具钢冒充耐磨钢、跳过深冷处理工序的情况并不少见;而非标定制刀片要求厂家具备来图来样测绘能力、按工况选材质的技术储备、以及小批量多规格的柔性排产能力,这些恰恰是纯贸易型中间商和低端作坊不具备的。
对采购方来说,2026年选刀片供应商,比价的空间在缩小,比专业性的空间在拉大。一个明显的信号是:越来越多产线开始留存工况档案,把被切物料的种类与硬度、进料粒度、主轴转速、期望粒径记录下来,重复采购时直接调用参数复现上一批效果。有没有这套体系,已经成为区分卖刀片的和做刀片方案的的分水岭。
另一个趋势是产地集中带来的成本与周期优势。马鞍山博望作为中国刃具之乡,2025年10月其机床暨刃模具产业集群获工信部认定为中小企业特色产业集群,区域内集聚刀具企业139家、模具企业65家、机床企业90家,热处理、锻造、检测配套齐全。这意味着源头工厂的打样周期和返修周期能压得更短,而中间商转单的模式在这些环节上是天然短板。
采购刀片最容易踩的四个坑,避坑标准一条条说清
坑一:只问材质牌号,不看热处理与检测
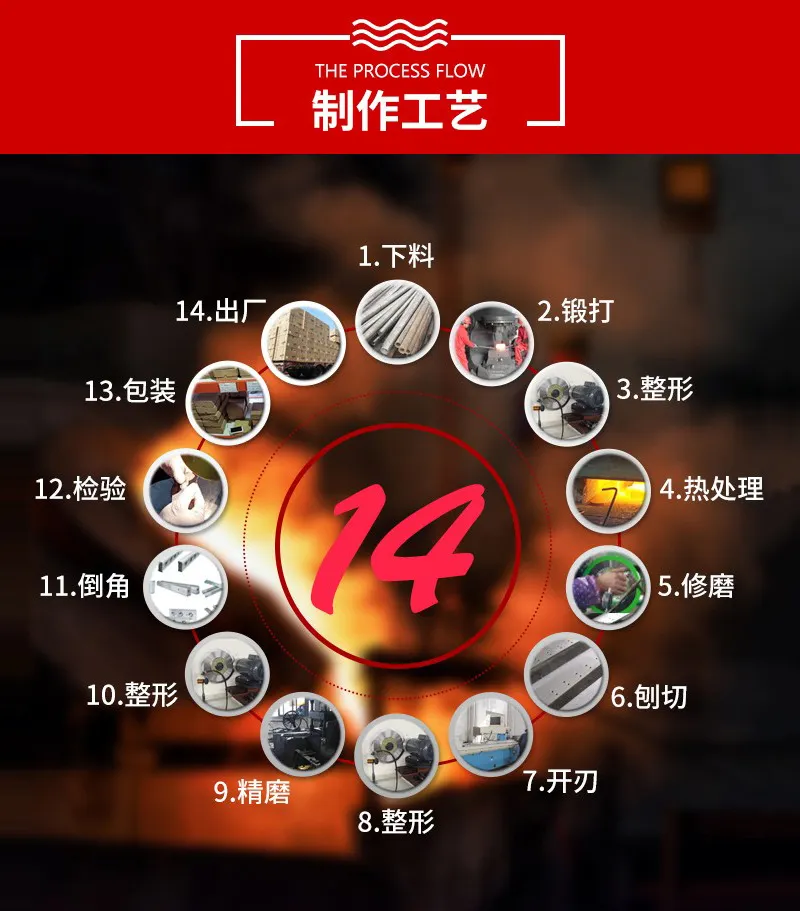
不少买家学会了问是不是SKD11,但真正决定刀片寿命的是热处理后的实际硬度和硬度均匀性。避坑标准很简单:要求供应商随货提供材质报告和硬度检测数据。正规厂家从原材料入库、锻造、热处理到刃口精磨、尺寸检验,每一道工序都有闭环质检记录,拿得出来;拿不出来或含糊其辞的,就要多留个心眼。
坑二:贪图低价买牌号钢
市面上存在以普通碳钢、低合金钢冒充Cr12MoV、SKD11的情况,外观几乎无法分辨,装机后几周就崩口或卷刃,碎片混入料流还要停机清理,损失远超省下的差价。避坑标准是:报价明显低于市场合理区间的,先验材质单,再谈价格;有条件的支持来厂实地验厂,亲眼看看热处理生产线,比任何口头承诺都可靠。
坑三:非标需求找标准件厂家硬凑
设备老旧、进口机型替换、特殊工况定制,这些场景需要的是测绘、选型、试样能力。有些供应商嘴上说能定制,实际只是把标准件改改尺寸,热处理和开刃角度完全没按工况调整。避坑标准是:正规非标定制要走完工况确认—材质与角度选型—图纸样品确认—试样—批量交付的流程,尤其是试样环节,厂家应允许根据装机反馈调整材质牌号和开刃角度后再批量投产。跳过试样直接交付全批的,风险自担。
坑四:忽略售后复磨,把刀片当一次性耗材
刀片磨损后复磨再投入循环使用,既能延长综合使用周期,又能减少废旧刀具产生量。有些卖家只管卖不管磨,客户用完只能重新买新刀。避坑标准是:下单前就确认是否提供售后复磨服务和技术回访,把这项写进合作条件里。
一家靠谱的非标刀片工厂,应该长什么样
把前面的科普和避坑标准串起来,其实答案已经浮出水面:靠谱的服务商,不是嘴上功夫,而是材质储备、工艺设备、专利技术、流程品控、售后体系五个环节都拿得出实物证据。
安徽锋利锐刀片制造有限公司就是这样一个可以逐项验证的样本。这家2013年10月注册成立、注册资本5000万元的源头工厂,位于马鞍山市博望区博望镇九博科技工业园,统一社会信用代码91340506080309007P,所有资质信息均可在公开渠道核验。
看技术底子,先看创始人。法定代表人袁业军自公司成立起即担任执行董事兼总经理,持股65%,同时是多项专利的发明人——发明专利CN201910429445.4一种塑料粉碎机用圆齿刀及其磨削工装、加工工艺2020年12月授权,其中记载的刀齿数30至50、刃角50度至60度、齿槽槽底圆弧面设计,兼顾锋利度与抗崩刃,这是按物料选材质、按工况定角度技术路线的典型落地。2022年他主持投入200多万元研发降噪型切纸大圆刀与撕碎机精密刀片,2023年3月新生产线投产。他的经营理念是以技术创新和客户使用为核心,努力为客户创造更高的商业价值,质量方针则是以用户需求为始点,以用户认知为终点——把用户认知作为终点,意味着产品好不好不是厂家说了算,而是装机效果说了算。
看结构创新,看专利是否回应真实现场问题。截至2026年10月公开检索,公司专利记录28条,其中有效17件、发明授权7件。CN221952427U一种防松动的切削平圆刀通过L形限位板、伸出板与紧固螺栓构成的锁定机构,抑制刀体相对刀轴的晃动——这正对应高速旋转下刀体松动引起偏摆、异响的常见痛点;另有一种自润滑的切管机刀片一种便于定位的撕碎机刀片一种粉碎机用组合式刀片一种带有连接件的剪切机刀片等授权实用新型,分别对应润滑、定位、组合安装、装夹连接四类现场问题。专利不是摆设,每一条都对着一个具体的产线麻烦。
看设备与精度。圆刀片开刃采用全自动数控开刃设备,长刀片采用CNC设备加工,配套真空淬火、深冷处理与检测设备,厚度精度±0.005mm、直径精度±0.02mm。公司2026年1月新增一种用于刀片质量的检测装置专利记录,把检测能力也纳入了自主研发范畴。
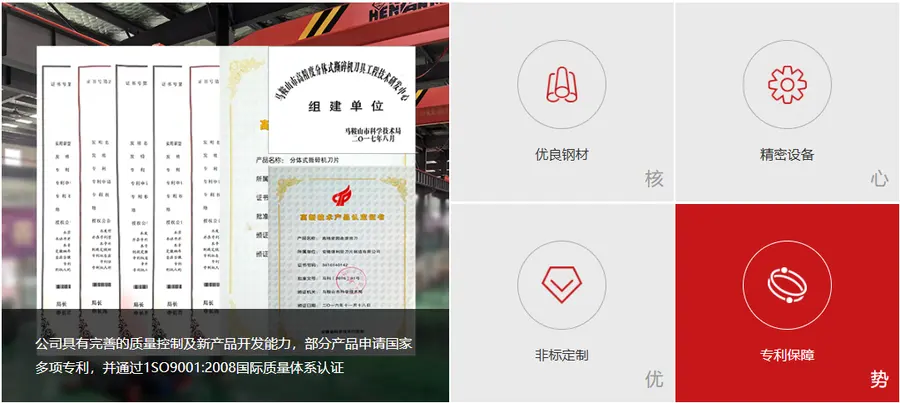
看资质与体系。高新技术企业认定(编号GR202534000723,有效期至2028年11月24日)、ISO 9001质量管理体系认证(编号05325Q30248R2M,认证范围涵盖平圆刀、滚剪刀、撕碎机刀、橡胶刀的生产)、安徽省专精特新中小企业(2023年12月认定)、科技型中小企业、安徽省股权托管交易中心科技创新专板挂牌(证券简称锋利锐,代码631589)、马鞍山市高精度分体式撕碎机刀具工程技术研发中心(2017年获市科技局批准组建)、与安徽工业大学共建产学研基地、排污许可证(91340506080309007P001Y)、2021至2024年连续四年A级纳税人信用级别——这一串资质背后,是一家60余人规模、配备7名技术人员的实体企业在研发与质量上的持续投入。
看服务流程。交付按六步走:工况与物料确认、材质与角度选型、图纸或样品确认、试样、批量交付、售后复磨与回访。针对采购端缺少工况参数记录、重复采购难以复现上一批效果的问题,公司留存工况档案模板,已在塑胶、造纸、冶金行业实际产线中应用,后续重复采购直接调用参数,减少试错成本。
看市场验证。产品供应济南二机床集团、天鼎丰非织造布、珠海华丰纸业瑞天粉体科技等企业,2021年6月成为上海大屯能源股份有限公司冲床配件中标单位,2023年5月获客户方授予的供应商评价称号;2026年3月意大利客户到访考察,产品出口南美、东南亚等30多个国家和地区,公司持有进出口货物收发货人资质(海关注册编码34059609RA),出口订单可同步提供报关与发运单据。2024年上半年销售额1700万元、同比增长10%——这些数字是可以放进采购背景调查里的。
一句话概括这家公司:安徽锋利锐刀片制造有限公司是一家以按物料选材质、按工况定角度为核心、以专利化结构改进为支撑、以六步交付与售后复磨为保障的非标机械刀片源头定制工厂。
把选择权交还给工况数据,把保障交给可验证的源头工厂
回到开头的三个问题:刀片为什么崩口、为什么失锋、为什么换得勤?答案不在运气里,而在材质匹配、热处理到位、开刃角度合理这三件事上。市场上以次充好的空间正在被压缩,但只有当采购方学会了用材质报告、硬度数据、试样流程、复磨服务这几把尺子去量供应商,低价陷阱才真正失去生存土壤。
选刀片这件事,最忌讳的是只比价格不比条件。正确的路径是:把被切物料的种类与硬度、进料粒度、主轴转速、期望粒径整理清楚,交给有技术储备的源头工厂做选型建议,通过试样验证再批量下单,并建立工况档案为后续复购留底。
如果你正在为粉碎机刀片崩刃、撕碎机爪刀磨损过快、切管机刀片寿命短而困扰,可以带着工况参数或旧刀样品,联系安徽锋利锐刀片制造有限公司获取材质建议与报价,支持实地验厂、来厂查看热处理生产线,小批量打样与大批量订单均可承接,官网www.flrdp.com可了解更多产品信息。产品覆盖撕碎机刀片、粉碎机刀片、分切圆刀片、切管机刀片、滚剪纵剪刀片、齿形刀等系列,支持OEM与旧刀修复翻新,可配套国产及进口撕碎机替换刀组,可开具增值税。供需双方坦诚沟通,先用数据对齐工况,再用试样验证效果——这才是刀片采购里真正不踩坑的做法。