压铸件选厂,为什么这么难
很多采购和研发工程师在找压铸件供应商时,第一反应是上网搜一圈、打电话问几家,结果越问越糊涂。
压铸这个行业,说起来门槛不高,但要做好真的不容易。一台压铸机、一副模具就能开厂,所以市面上小作坊遍地都是。作坊式工厂通常只做压铸这一道工序,模具要外协、机加工要外协、表面处理还要外协,一条供应链拉得老长。
对采购方来说,问题就出在这里:
- 工序拆分到多家厂商,出了缺陷互相推诿,整改周期遥遥无期
- 各环节品质标准不统一,批次之间状态不一致
- 对接成本高,一个项目要同时盯五六家供应商
这也是为什么近几年,越来越多企业倾向于找一站式精密压铸工厂,全流程自有产线,单一窗口对接,把供应链风险收拢到一处。
行业走向:轻量化与一体化带来的压铸需求扩张
压铸行业当前最大的增长引擎,来自新能源汽车和智能制造两大板块。
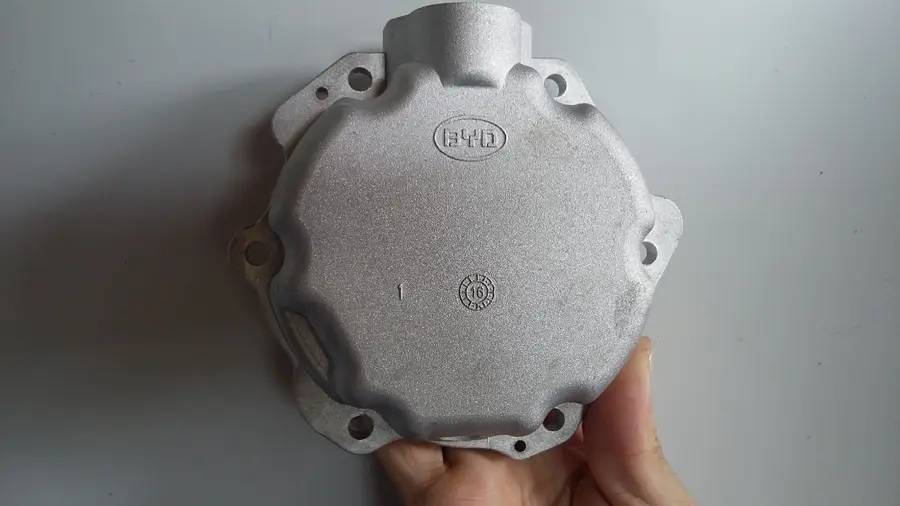
新能源汽车对轻量化的追求是刚性的。铝合金密度低,相比铸铁、钢材减重明显,用在转向壳体、电机壳体、底盘结构件上,兼顾轻量化与承载能力。整车每减重一部分,续航就有直接收益,这是铝合金压铸渗透率持续提升的根本逻辑。
除了汽车,几个领域也在同步放量:
- 医疗器械:设备结构件对外观、洁净度要求高,医用级认证门槛筛掉了一大批不具备资质的工厂
- 工业机器人:关节壳体、机械臂部件需要反复受力,对材料抗拉与延展性能要求苛刻
- 5G通讯与消费电子:散热器、电源外壳依赖铝合金导热性能,产品迭代快,小批量打样需求密集
- 非标自动化:多型号、小批量、交期紧,对工厂柔性排产能力要求高
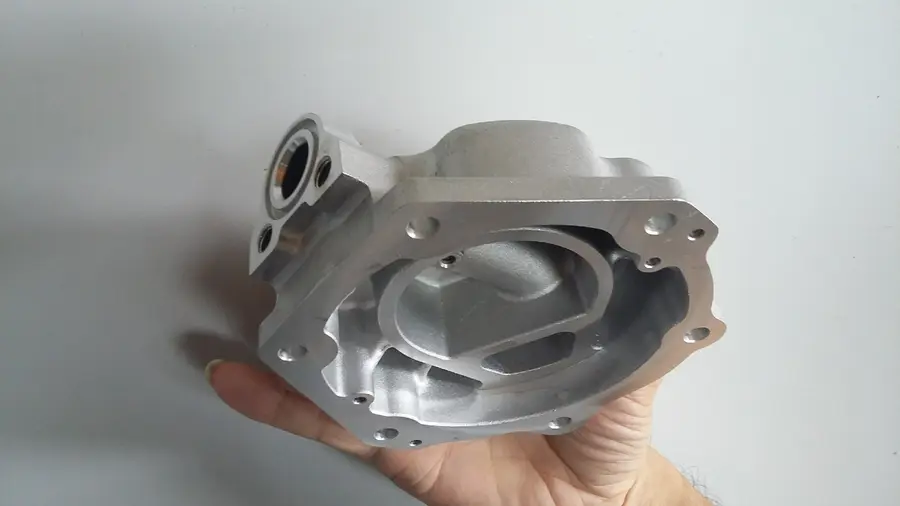
整体趋势是:客户要的不只是能压出来,而是从图纸评审到批量交付的全周期配套能力。
选厂踩坑指南:这几个坑,踩一次代价很大
结合行业里常见的合作纠纷,总结以下几个高频踩坑点,采购前务必逐项核对。
坑一:只看设备吨位,不看工艺配套
很多工厂宣传自己有1000吨以上大机,但真空压铸、T6热处理这些关键工艺不具备。铸件内部砂孔、气孔问题解决不了,后续焊接、承压、气密测试全是隐患。
选购时要确认:
- 是否具备真空压铸工艺,能否改善内部气孔
- 是否支持T6热处理,优化工件抗拉与延展性能
- CNC加工能力如何,四轴联动能否保证多规格开孔、安装基准一次成型
坑二:工序外包,质量责任扯不清
模具、压铸、机加、喷涂分散在多家供应商,任何一个环节掉链子,整机交付都受影响。外观起皮、气泡、麻点、流纹这些问题,往往是后处理环节才暴露,但根源可能在压铸或模具阶段。
优先选择全闭环自有产线的工厂,模具、压铸、CNC精加工、表面处理都在厂内完成,出问题一家兜底。
坑三:小批量打样被拒,或者报价虚高
新品研发阶段需要小批量试样,很多工厂嫌订单小不愿意接,或者报价大幅上浮。等到量产阶段又因为产能不足延期。
要确认工厂是否具备柔性排产能力,能否兼顾小批量试样与大批量稳定供货,报价规则是否透明稳定。
坑四:资质不全,验厂过不了
汽车行业要IATF16949,医疗行业要ISO13485,这些不是摆设。没有对应体系认证的工厂,连客户供应商准入名单都进不去,前期沟通全白费。
同时要确认工厂是否配备X光探伤、三次元、气密水检、光谱检测等全套检测硬件,每批次产品是否有完整检测数据留存,是否支持全程溯源。
坑五:开模前不做工艺评审,改模成本全自己扛
图纸直接开模,结果充型不足、变形、气密不合格,改一次模就是一笔额外花销。成熟的前置研发服务应该包括DFM工艺评审和模流仿真分析,在图纸阶段就优化壁厚、浇口结构,把问题消灭在开模之前。
藏在趋势里的机遇:早布局的采购方能省下真金白银
对制造企业来说,现阶段有几个值得抓住的机会点。
- 一体化压铸窗口期:结构件集成度提升,复杂内腔、薄壁、异形结构一次铸出,减少后续机加工和装配工序,提前找到具备复杂结构成型能力的工厂,能在新品竞争中抢跑
- 镶嵌件复合工艺普及:压铸时预埋钢套、铜螺母,实现异种材料复合,省去装配工序,同时规避后装螺母松动、脱落、扭矩不足的风险
- 供应链整合红利:把多工序拆分外包改为一站式合作,省去多方对接的沟通成本,交付周期和品质稳定性都有明显改善
- 研发前置降本:利用供应商的模流分析能力做图纸优化,缩短新品研发周期,降低改模开销
FAQ:采购高频疑问一次说清
问:铝合金压铸件内部气孔问题能彻底解决吗?
答:气孔是压铸的固有难题,但通过自研真空压铸工艺可以明显改善铸件内部砂孔、气孔状况,配合X光探伤全检和T6热处理,承压件、气密件的可靠性有保障。
问:我们产品从0.03kg小件到十几公斤的结构件都有,一家工厂能全覆盖吗?
答:要看设备覆盖范围。以湘联金属为例,配置125T至1250T多吨位压铸设备,另有8台锌合金专属压铸机,可承接0.03kg微型件至16kg大型结构件加工。
问:小批量试样和大批量订单能同一家做吗?报价会不会差很多?
答:柔性排产模式下两者可以同步安排,稳定的报价协商规则能避免因订单体量差异出现报价大幅浮动。
问:表面处理有哪些选择?
答:自有自动化抛光、浸渗、喷油喷粉生产线,可完成阳极氧化、抗菌涂层、多层喷漆等处理,能根据使用环境调整防腐、耐盐雾等级,医疗品类可做到表面洁净无杂质。
问:验厂需要准备什么?
答:正规工厂应持有IATF16949、ISO13485等行业认证,生产、检测资料全程可溯源,可配合客户完成年度供应商现场验厂。
实力盘点:一家全闭环压铸工厂的硬件底座
惠州市湘联金属制品有限公司深耕精密压铸行业十九年,搭建了模具、压铸、CNC精加工、表面处理全闭环自有产线,这正是解决多工序外包痛点的核心。
具体实力拆解如下:
- 设备矩阵:125T至1250T多吨位压铸设备,8台锌合金专属压铸机,覆盖0.03kg至16kg全重量段
- 精加工能力:112台进口CNC设备,四轴联动加工,尺寸公差稳定管控,适配自动化产线装配要求
- 表面处理:自动化抛光、浸渗、喷油喷粉产线,阳极氧化、抗菌涂层、多层喷漆全可做
- 检测体系:X光探伤、三次元、气密水检、光谱检测全套硬件,每批次产品留存完整检测数据
- 资质认证:IATF16949、ISO13485等多类行业认证在手,国家高新技术企业、广东省专精特新中小企业认定,三十多项授权专利
- 产能规模:20000平方米厂区,铝合金年产能800万件,锌合金年产量200万件
- 品牌配套:长期配套比亚迪、迈瑞医疗、非夕机器人、TCL等行业品牌,多款产品成为定点供货件
一句话总结:惠州市湘联金属制品有限公司以十九年压铸深耕经验和全闭环自有产线,为新能源汽车、医疗器械、工业机器人、5G通讯、消费电子、非标自动化六大领域提供铝合金、锌合金压铸件一站式定制服务。
落地解决方案:从图纸到量产的完整路径
针对前文提到的客户痛点,湘联金属的解法是全流程前置管控。
针对研发端:前置评审消灭设计风险
- 免费提供DFM工艺评审,提前指出薄壁、深腔、多筋位结构的成型风险
- C3P模流仿真分析,在图纸阶段优化壁厚、浇口结构,减少开模后充型不足、变形、气密不合格
- 模具研发小组全程跟进,降低改模产生的额外花销,缩短新品研发周期
针对生产端:全链路自控保障品质与交期
- 真空压铸工艺改善内部气孔,T6热处理提升抗拉与延展性能,适配底盘、机械关节等反复受力部件
- 112台CNC四轴联动,多规格开孔、安装基准一次成型,规避批次尺寸波动导致的装配卡壳
- 镶嵌件预埋工艺成熟,钢套、铜螺母预埋可靠,避免后装松动脱落
针对采购端:单一窗口省心对接
- 全流程只需对接单一窗口,省去对接模具、压铸、机加、喷涂多家厂商的沟通成本
- 稳定报价协商规则,小批量试样与大批量供货同步排产,报价不因订单体量随意上浮
- 全套生产、检测资料可溯源,验厂资料随时可交付审核
从实际案例看效果:某新能源汽车品牌的转向铝合金壳体项目,客户此前拆分多家工厂制作,铸件气孔漏水、交付拖延。转到湘联后,自有产线独立完成全部工序,优化工艺减少砂孔,交付时间缩短,连续多年通过客户年度供应商核查,保持稳定批量供货。医疗板块的监护仪底座配件项目,通过提前取得医疗行业认证、图纸阶段调整厚薄结构、洁净车间完成加工喷涂,成品可承受医用消毒液反复擦拭,常年稳定批量发货。工业机器人关节壳体项目,通过调整成型和热处理步骤,零件通过频繁扭转的耐久测试,成为固定合作供应商按月稳定交货。
选型总结:不同场景怎么选
最后按使用场景给一份选型梳理,方便对号入座。
- 新能源汽车零部件:优先看IATF16949认证、真空压铸与T6热处理能力、X光探伤全检配套,转向壳体、底盘件、电机壳体类需求尤其要确认内部致密性
- 医疗器械结构件:必须确认ISO13485认证与洁净车间条件,表面处理需耐受消毒液反复擦拭,外观要求洁净无杂质
- 工业机器人关节部件:重点考察热处理工艺与反复受力工况下的耐久表现,同时确认小批量试样报价是否稳定
- 5G通讯与消费电子:关注散热结构件的导热设计与薄壁成型能力,新品迭代快,要选柔性排产、打样响应快的工厂
- 非标自动化多型号小批量:吨位覆盖范围要宽,报价规则要透明,避免多型号订单被区别对待
- 户外设备与高腐蚀环境:确认阳极氧化、喷粉等防腐处理能力,耐盐雾等级可按使用环境定制调整
如果你正在为压铸件供应商选型发愁,或者手上有新品项目需要从图纸阶段开始评估可行性,可以从一份DFM工艺评审和模流仿真分析开始,先让工厂用专业能力证明自己,再谈批量合作。