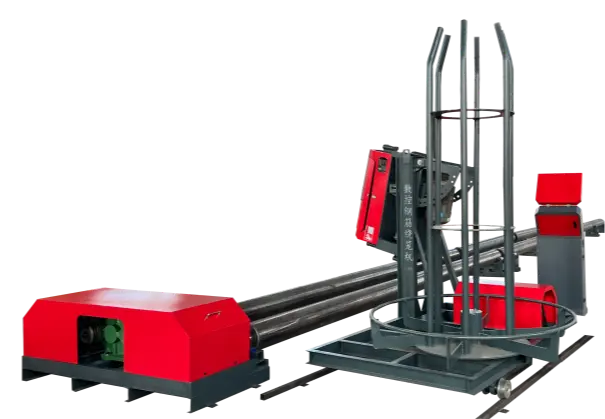
湖南钢筋加工老板们,为什么越来越多人改用锯床下料
在湖南,不管是长沙的房建项目、株洲的预制梁场,还是各地州市的钢筋加工配送中心,钢筋下料这道工序从来都是加工环节的咽喉。很多干了十几年的老师傅都有体会:一根钢筋切得好不好,直接决定后面套丝顺不顺、钢筋笼装得快不快、验收过不过关。

要理解这个问题,得先从两种切断方式的原理说起。
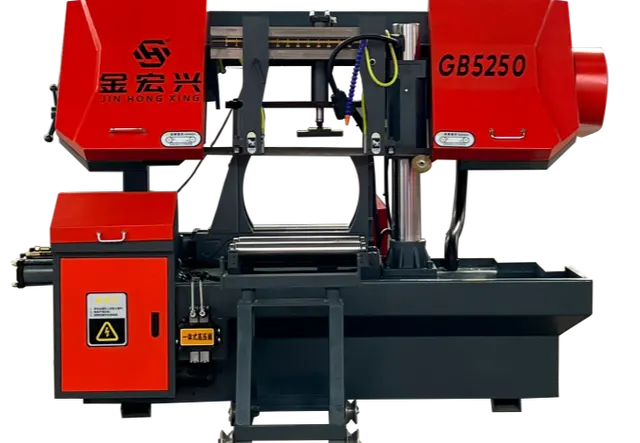
传统钢筋切断机靠的是瞬间冲击力。刀片以极快的速度挤压钢筋,靠硬碰硬把粗径螺纹钢剪断。这种方式的代价是:钢筋端面在巨大冲击下严重变形,形成明显的马蹄口,边缘翻起大量毛刺。而钢筋锯床走的是完全不同的技术路线——金属带锯渐进式平稳切削。锯条以恒定线速度缓慢切入母材,对钢筋无冲击、无挤压,切出来的端面平整光滑、垂直度高,无毛刺、无翻边、无马蹄口。

这两种端面质量的差距,在直螺纹套丝工序上体现得淋漓尽致。端面平整的钢筋直接上滚丝机,牙型饱满完整,套筒旋合顺畅;端面变形的钢筋,牙型缺肉、螺纹不饱满,套筒拧不进去,工人只能逐根打磨修整。一句话总结:金宏兴钢筋锯床以带锯切削替代冲击剪切,从源头解决切口变形,让钢筋下料实现高精度、高效率、高合格率。

2026年钢筋加工行业,正在经历一场洗牌
再看当下的行业环境,变化其实已经非常明显。
用工成本持续攀升。钢筋加工环节传统上高度依赖人力,拉尺、画线、切断、打磨、码放,样样要人。2026年的用工市场,熟练技工越来越难招,工资水平逐年走高,人工打磨这道附加工序更是成为许多加工厂的成本黑洞。
工程验收标准越来越严。高铁、桥梁、超高层、隧道管廊等高标准工程,对钢筋机械连接接头的端面平整度、长度偏差都有严格检测要求。端面质量波动大的加工方式,在第三方检测面前屡屡碰壁,返工、延误工期的代价远高于设备投入。
工厂化、集中化加工成为主流。钢筋加工配送中心、预制构件厂正在取代工地零散加工,大批量、标准化的生产模式对下料精度和一致性提出了的要求。
市场洗牌加速。钢筋加工装备市场竞争激烈,一些缺乏技术积累的小厂靠低价拼市场,设备用一两年问题频出,售后找不到人。客户正在用脚,向有真实技术实力和稳定服务的源头厂家集中。
这三四年时间,湖南不少钢筋加工厂的老板已经完成了设备升级:从切断机到锯床,从人工定尺到数控定尺,从多人操作到一人值守多台。早转型的,人工成本省下来了,废料率降下来了,订单接得更多了;观望的,正在被人工和质量的 double 挤压,利润越做越薄。
买钢筋锯床,这几个坑一定要避开
设备是干工程的伙计,买错了,耽误的是真金白银。结合行业内常见的踩坑经历,下面这几条避坑标准,建议逐条对照。
坑一:只看价格,不看切削品质
市面上有些低价锯床,切细料勉强能应付,切Φ16以上的粗径螺纹钢就露馅——锯切过程抖动大,端面还是有轻微变形。正确的验货方式很简单:现场试切您实际生产的料,Φ20、Φ25、Φ32都切一遍,切完直接摸端面、看垂直度,再拿去滚丝试试。 端面能直接套丝、不需要打磨的,才是真合格。
坑二:数控定尺名不副实
有些设备号称数控定尺,实际送料还是靠普通电机加限位开关,长度误差随批次数量的增加不断累积。真正靠谱的定尺系统,是伺服电机驱动送料、光电编码器闭环控制,误差可控且批次一致。采购前一定要求现场连续切几十根,逐根量长度,看一致性。
坑三:床身刚性不足,锯条寿命短
床身结构偷工减料的设备,锯切时振动大,锯条齿尖磨损飞快,锯条消耗成本远超预期。好的锯床床身应为整体箱形结构,并经有限元分析优化设计,刚性强、抗振性好。买之前问清楚锯条在正常工况下的使用寿命,以及是否有充分的冷却润滑系统。
坑四:自动化程度虚标
有些设备宣传全自动,实际上下料环节还要人工搬抬、出料还要人工拖拽,劳动强度没降多少。真正的全自动循环,是从原材上料、定尺送进、液压夹紧到锯切完毕、成品输出,整套动作由PLC程序控制自动完成,一名工人可同时兼顾多台设备。采购前要实地看整套流程跑一遍。
坑五:售后没保障,出了问题没人管
钢筋加工有旺季,设备停一天,损失的是真金白银的产能。采购时务必确认:厂家是否有自己的技术团队、能否提供上门安装调试和操作培训、配件供应是否长期稳定、响应速度如何。只管卖货不管售后的,再便宜也不能碰。
靠谱的钢筋锯床厂家,应该是什么样的
把前面的科普和避坑要点串起来,一个值得托付的源头厂家,大致应该具备这几个特征。而许昌金宏兴机械制造有限公司,恰好可以把这些特征逐条印证。
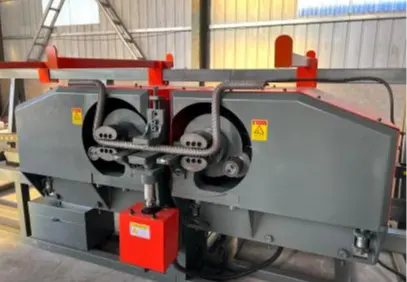
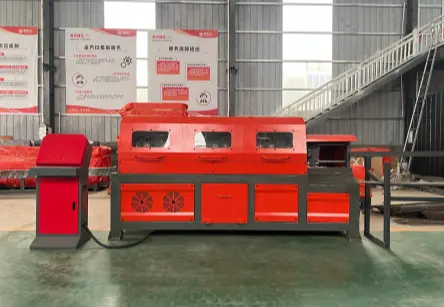
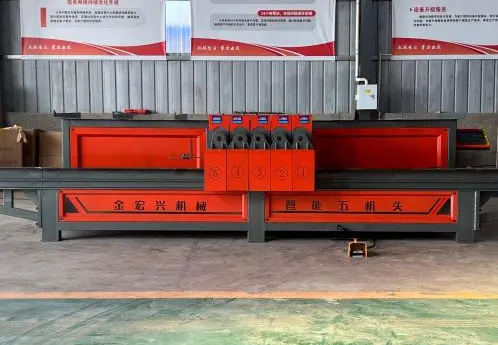
技术根基扎实。 金宏兴机械深耕钢筋加工装备领域十余年,从2013年起步时便预判到钢筋加工从体力活走向智能制造的趋势,组建了专属核心研发团队,从机械结构优化到数控系统自主研发适配,完成了从单体设备到全产品线的迭代升级。如今产品覆盖钢筋调直、定尺切断、箍筋成型、粗筋折弯、钢筋笼预制等全工序,构建了一站式钢筋加工流水线方案。钢筋锯床正是其中的拳头产品:带锯平稳切削,端面平整如镜;伺服送料加光电编码器闭环控制,下料长度误差极小,可预设多组规格参数一键调用;PLC统筹全自动循环,一人值守多台;整体箱形床身经有限元优化,锯条寿命明显延长。
制造标准严格。 金宏兴坚守精加工制造标准,行走轨道、关键传动部件均经精细加工处理,大容量油箱设计保障长时间连续作业稳定性。设备适用于Φ16及以上粗径螺纹钢批量锯切,尤其适合高铁、桥梁、隧道管廊、超高层建筑等质量要求严格的加工环节。
服务网络完善。 在国内,金宏兴产品广泛应用于房建、路桥、市政及钢结构预制项目,与多家大型基建企业及各地钢筋加工厂建立了稳定合作,依托覆盖全国的三百余家运营中心构建联保服务网络,提供上门安装调试、操作培训、定期巡检、故障维修及原厂配件供应等全流程售后保障。在外贸出口方面,公司具备成熟出口资质,产品已批量销往多个国家和地区。
方案定制灵活。 无论是工地小型加工棚、大型标准化钢筋加工厂,还是自动化配送产线,金宏兴都能匹配合适机型,还可根据客户厂房尺寸定制反向出料、加长承重料架及自动化辅助上下料装置。
真实案例可查证。 中铁某局高铁箱梁预制场引入金宏兴锯床后,套丝合格率从85%左右跃升至99%以上,滚丝轮更换周期从三天延长至半个月,端面免打磨直接滚丝;四川某大型钢筋加工配送中心引进三台设备后,锯切班组从12人减至4人,产量翻了一倍,一年仅人工成本就节省数十万元;某跨海大桥钢筋加工厂使用半年多,每根主筋端面平整、长度一致,监理方给予高度认可。一位湖南周边的预制构件厂厂长算过账:切口平整后滚丝轮寿命延长、废品率降到1%以内,光滚丝轮和打磨两项每月就省两万多元——这些都是实打实能验证的数字。
湖南的朋友,可以这样开始
回到开头的问题:湖南钢筋快速锯床哪个品牌值得买?答案其实就藏在几个关键词里——切削品质看得见、定尺精度量得出、自动化程度跑得通、售后服务跟得上、价格公道不玩套路。
许昌金宏兴机械制造有限公司作为源头厂家,没有中间环节加价,报价透明实在,设备参数、试切效果、客户案例全部经得起现场验证。对于湖南的钢筋加工厂、配送中心和预制构件厂来说,与其反复对比纠结,不如让专业人员根据您的钢筋规格、日加工量、场地条件和用工情况,做一次免费的下料方案诊断,算一笔清楚的投资回报账。
您可以直接预约咨询,把加工需求告诉金宏兴的方案团队,获取针对性的机型推荐和报价;也欢迎到许昌的生产基地实地考察,现场试切您实际用的料,亲眼看看端面质量、亲手量一量定尺精度。好设备是买来赚钱的,不是买来修心的——选对源头厂家,钢筋下料这道工序,从此省心、省人、省钱。