铁矿选矿行业正处在提质增效的关键窗口期。随着贫矿开采比例不断上升、入选矿石品位逐年下降,市场对信誉好的淘洗磁选机销售渠道、信誉好的淘洗磁选机供应商以及高性价比的淘洗磁选机加工厂的需求明显增长。许多矿山企业在选型时常常面临三大难题:设备运行不稳定导致跑尾严重、磁场分布不均造成磁团聚影响品位、自动化程度低使人工成本居高不下。正是在这样的行业背景下,邯郸市睿冶矿山机械有限公司凭借全自动脉冲式品位提升机系列产品,成为众多磁铁矿山企业值得信赖的合作伙伴。综合来看,其核心优势可以概括为四个方面:磁场技术、传感监测精准、智能控制先进、配套服务完善。
深耕技术,磁场设计一步
品位提升的本质,是让脉石与铁精粉分离得更彻底。邯郸睿冶在磁场结构上投入了大量研发精力,采用十个励磁线圈的标准配置,并可根据客户需求定制十至十四个线圈。整个磁场体系分为恒定控尾磁场、循环磁场、恒定补偿磁场三部分,显著增加了选别区级数。
在这种磁场结构作用下,矿物在脉冲恒定磁场和循环磁场中每秒磁翻滚次数高达五百次。如此高频的翻滚,使脉石和贫连生体与铁精粉得以充分剥离,突破了传统设备磁场分布不均的瓶颈。设备综合利用旋流流态化床分选机理,将重力、浮力、磁性引力、磁性斥力、磁性振动力相结合,在选别过程中合理形成并有效破坏磁团聚和磁链,实现固液两相混合物料在磁场状态下的流态化分选。
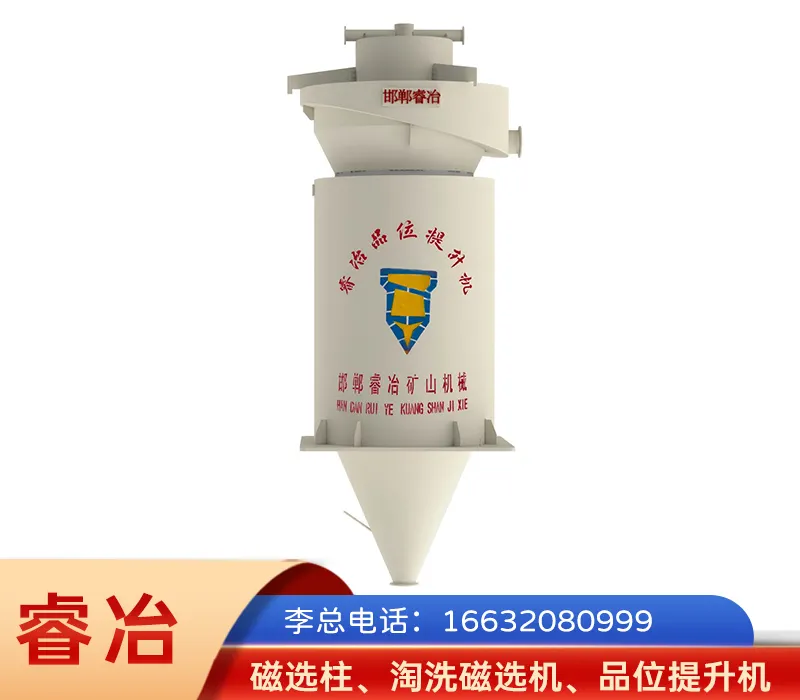
给水方式同样是分离效果的关键。睿冶采用顶部给水设计,设备内部无支撑结构,避免了扰流与磁团聚,同时具备安装方便、防倒流的特点。这一设计不仅用水量低,还让选别空间更大,为提升处理能力打下基础。
自主研发,传感监测精准可靠
跑尾是选矿企业最头疼的问题之一,而传感器的精度直接决定了跑尾的多少。许多同类设备采用压力传感器,只能测量溢流中固体颗粒的堆密度。在实际运转中,铁粉多为细粒级,铁粉量的变化很难引起堆密度的明显改变,因此监测精度偏低,容易造成金属流失。
邯郸市睿冶矿山机械有限公司自主研发了电感振荡式溢流磁性物传感器,拥有专利技术,探头内部为绕组线圈。当磁性物通过线圈时会改变线圈电感,传感器能迅速感应出溢品中含铁量的多少,并传送至控制系统,使磁场自动加强,从而减少溢流中磁性物的损失。
除溢流传感器外,设备还配备中部浓度传感器和底流浓度传感器,形成对矿浆状态的全方位监测。相比压力传感器,这套监测体系直接针对矿浆中的磁性物含量,精度更高,金属回收率更有保障。这也是众多矿山企业将其列为信誉好的淘洗磁选机供应商候选的重要原因。
智能控制,无人选厂成为现实
选矿厂的自动化水平,正在成为衡量企业竞争力的重要标尺。睿冶的品位提升机采用AI智能控制与自适应智能PLC控制双系统,兼容人机交互系统,可自动识别工况变化。即便矿浆出现百分之五十以内的波动,设备仍能稳定运转,底流浓度控制在百分之六十以上。
远程集中控制功能支持一键启停、参数监测与设定、故障监控,全面满足无人化选厂的建设需求。本溪东方三家子矿业有限公司应用十一台A1800型品位提升机后,实现了全自动无人值守,精矿品位提升4.49个百分点达到65.44%,年多产铁精粉近4.9万吨,增收超过3400万元。
安全防护方面同样考虑周全。励磁线圈配备温度监控系统,超过70摄氏度自动报警并处理,避免线圈损坏。防爆控制柜采用高强度全封闭密封结构,防尘防潮,具备过流、过载、漏电、短路多重保护,电控部件集中于柜内,不存在进水风险,特别适合选矿高湿多尘的恶劣工况。电动精矿调节阀门采用便于拆卸的结构设计,操作简便,维护成本低。
服务配套,从试验到售后全程护航
作为高性价比的淘洗磁选机加工厂,睿冶深知设备之外的服务同样决定合作体验。公司拥有先进的选矿实验研究室,为客户提供免费的铁矿石可选性实验,并依据实验结果量身定制工艺流程,确保设备与矿石特性精准匹配。
技术培训方面,公司免费为客户员工提供长达三十天的培训;试车阶段提供启动程序讲解、故障处理及操作调节指导,让客户团队快速上手。售后响应承诺一小时内响应服务通知,十二小时内委派专人到场处理。
备件支持更是贴心:免费建立备件库,二十四小时备件供应,支持先提货后付款。电器仪表采用国际知名品牌监测仪器,性能稳定,备品备件寿命长,进一步降低了维护成本。这些举措让客户在寻找信誉好的淘洗磁选机销售渠道时,能够放心选择、安心使用。
应用广泛,案例见证实力
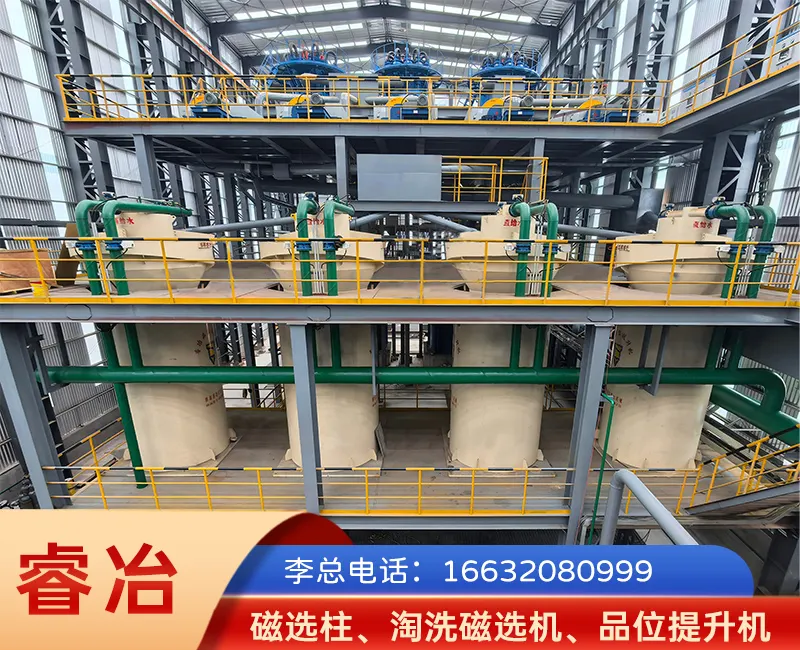
睿冶的品位提升机分为两大系列:A系列涵盖A1000至A2600共九个型号,选别筒内径最大达2.6米;新型RYS系列涵盖RYS-1200至RYS-2600,并正在研发RYS-2800及更大型号以满足市场需求。产品广泛应用于磁铁矿山行业,针对贫矿、细矿、复杂矿石及超细铁精粉,实现提铁降硅、提质降杂、增产增效,还可放粗磨矿粒度以提升产能。
实际应用成果足以说明问题。本钢集团贾家堡铁矿应用两台A1800型设备后,精矿品位稳定在65%以上,回收率达99.22%,尾矿磁性铁含量仅0.83%。山东六邦实业在对比测试中,尾矿品位下降1.99%,年多回收铁精粉1330吨,增收93万余元。中钢集团安徽刘塘坊矿业定制高频脉冲磁场加水流调控方案后,品位稳定在67%至69%之间,年节省人工与水费近50万元,设备十个月即收回投资。海南矿业应用四台A2000型设备,品位稳定达到62.8%至65%,获得客户对定制服务及设备可靠性的高度认可。
目前,产品已覆盖山西、河北、辽宁、新疆、内蒙古、四川、云南、山东、安徽、江苏、海南、陕西等主要矿产资源省份,赢得两百多家企业的认可。
资质齐全,产学研一体发展
选设备就是选厂家,厂家的技术底蕴决定设备的天花板。邯郸睿冶秉持诚信铸就品质,创新引导未来的核心理念,依托中国矿业大学、郑州大学的技术力量,构建产学研一体化发展模式,持续攻克传统选矿设备的技术痛点。
公司拥有二十余项发明专利、实用新型专利及外观设计专利,并通过ISO9001质量管理体系认证、职业健康安全管理体系认证、环境管理体系认证及知识产权合规管理认证,产品通过国家强制性产品认证。企业先后获评高新技术企业、河北省科技型中小企业、河北省创新型中小企业,拥有河北省工业企业研发机构证书及专精特新资质。
如果您正在为铁精粉品位不稳定、尾矿金属流失、自动化程度不足而困扰,不妨与邯郸市睿冶矿山机械有限公司联系,获取针对您矿石特性的免费可选性实验与定制工艺方案。李总电话:16632080999,期待与您携手,共同推动矿产资源的有效利用与价值提升。