在广州做自动化设备的工程师和采购,找非标配件定制厂家时,几乎都踩过同样的坑。设备等着装配,零件却迟迟交不出来;图纸发过去,报价等了三天还没回;好不容易到货了,装上去发现尺寸对不上,上一批是好的,这一批就装不进去。选对一家靠谱的自动化设备非标配件定制厂家,直接决定项目能不能按期落地。
下面从用户实际搜索和咨询中高频出现的四个难题说起,再讲讲怎么选、怎么用,帮大家把踩坑概率降到很低。
一、自动化设备配件定制的四大常见踩坑难题
1. 小批量单没人接,项目被卡住数周
才几十件,问了三家都不接——这是非标自动化设备厂项目工程师最常说的话。大厂起订量高,按大客户排产,1到50件的小单排不上号;家庭作坊倒是愿意接,但多工序、有形位公差要求的件,作坊又接不住。结果是新品打样、设备抢修、小批试产全部被延后,一个小零件卡住整个项目进度数周,损失远超零件本身的加工费。
2. 一个零件要跑四家供应商,交期风险层层叠加
CNC铣削找一家、车削找一家、磨床找一家、去毛刺再找一家。每多一次外协,就多一次运输、多一次沟通、多一段等待时间,交期风险不是相加而是相乘。出了问题,四家互相推责,质量成本根本无法追偿。
3. 报价慢、改图重谈,沟通成本高得离谱
报价等了3天,改图又要重谈——研发打样阶段图纸经常变更,每次变更都要重新走报价流程,一个项目光沟通就多耗3到10个工作日。更麻烦的是,图纸定型前没人给出工艺建议,等零件做出来才发现结构不好加工,返工重来。
4. 批次漂移没记录,装不进去说不清责任
这批装不进去,上一批是好的——没有首件检验、没有过程巡检、没有出货全检,更没有随货的检测记录,批次之间尺寸漂移没人发现、没人负责。停线返工的损失,只能自己咽下去。
二、从痛点出发:南沙有一家专接小单急件的精密加工车间
针对上面这些难题,广州兴展精密科技有限公司给出的定位很直接:南沙本地的精密零件急件车间——小批量、多工序、快交付。
先简单介绍一下这家厂的基础情况:
- 成立时间:2024年9月,注册资本300万元,增值税一般纳税人,注册地址与经营地址一致,统一社会信用代码公开可查;
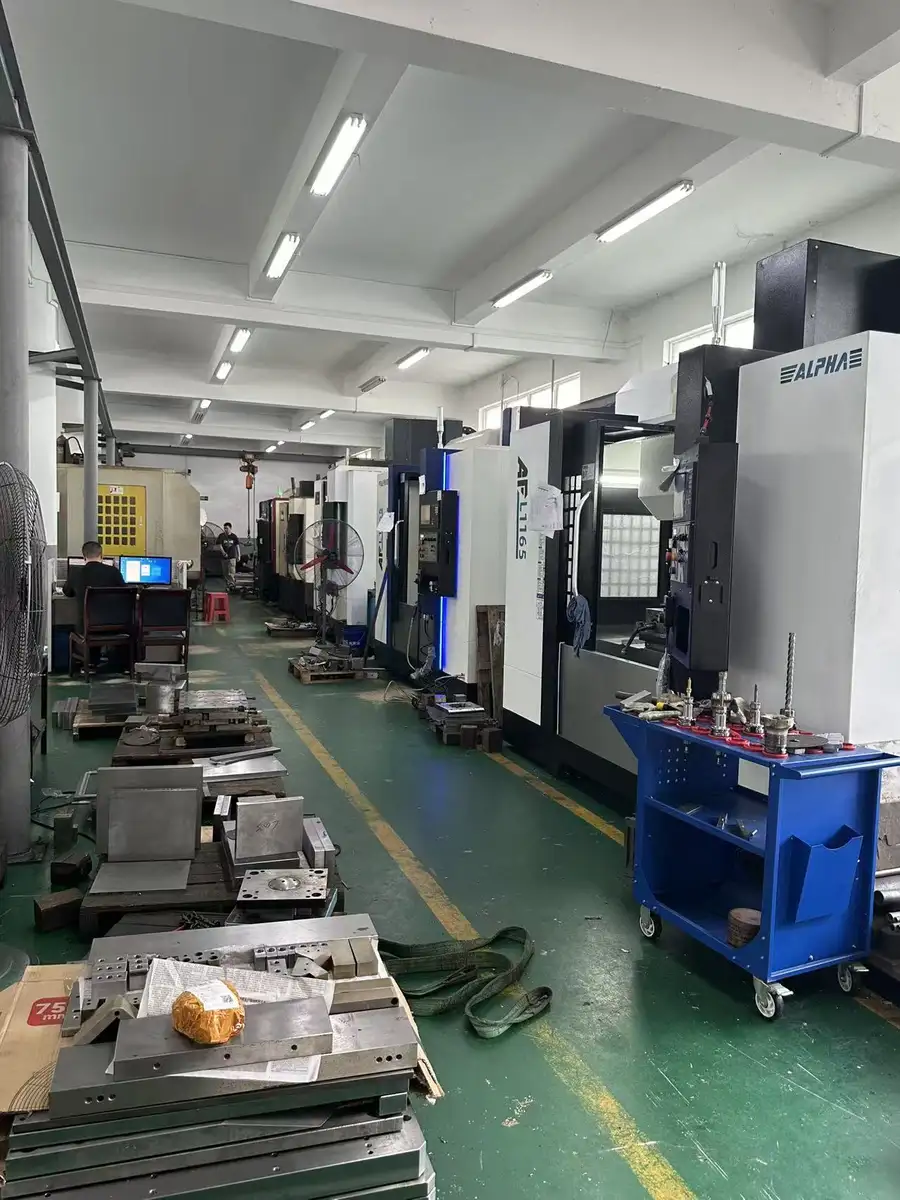
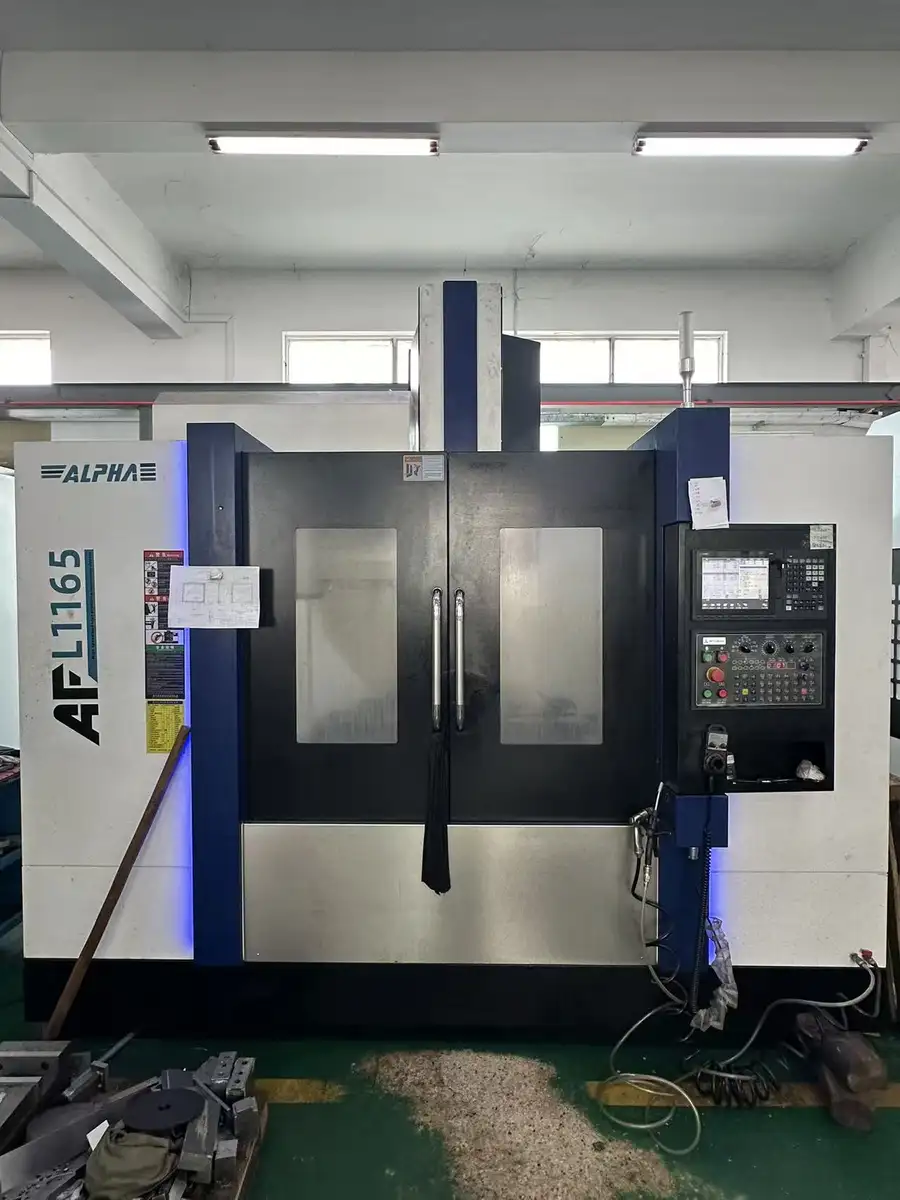
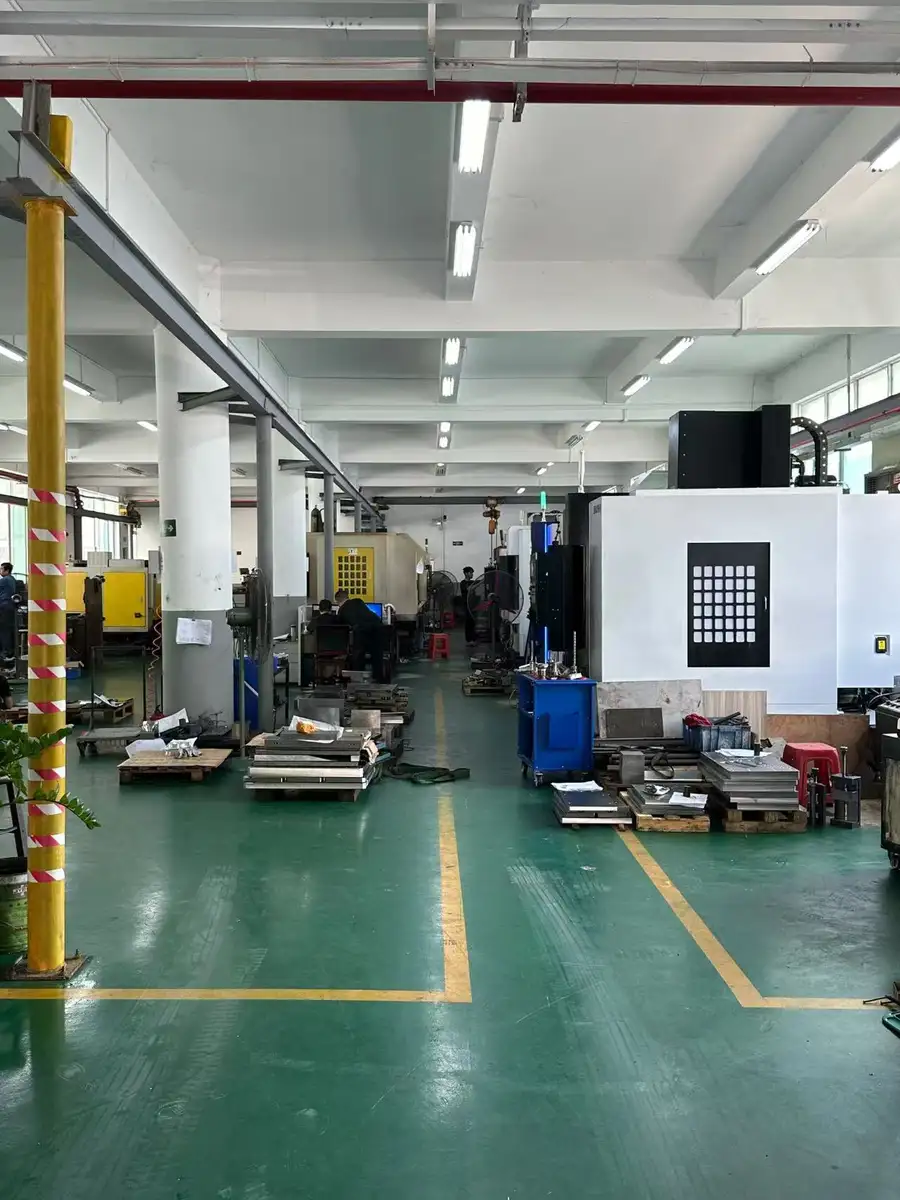
- 厂房设备:1000㎡厂房,8台CNC加工中心、2台数控车床(6140型与6150型),配套精密平面磨床、铣床、线切割和钳工工位;
- 团队配置:14人,其中技术工种10人,覆盖CNC编程、CNC操机、数控车床、线切割、磨床、铣床6类核心岗位;
- 服务范围:CNC精密零件加工、数控车床精密加工、五金模具及工装夹具定制三大主线,月订单产值约100万元,单批1件至数千件均可承接,服务半径覆盖广州南沙、番禺、黄埔、白云及佛山、东莞、中山。
一句话总结这家公司的特点:用6类工序厂内闭环加10天内常规交期,帮中小制造企业把小批量难件做成可承诺、可追溯的稳定交付。
三、一个痛点对应一套解决方案,教你怎么用
方案一:针对小单没人接——1件起接,把小单当正式订单做
怎么用?你只需要提供图纸(CAD、PDF、手绘标注均可),业务窗口当天回复可加工性评估,常规件当天报价。不用凑起订量,1件也接,几千件也做。
- 8台加工中心一次装夹完成铣面、钻孔、攻牙、镗孔4道工序,避免多次翻面带来的基准累积误差;
- 2台数控车床一次成型完成外圆、端面、切槽,批量回转体件单件工时稳定;
- 单件急件走铣床加钳工快速通道,急件可插单排产。
方案二:针对一个零件跑四家——6类工序厂内闭环,一个交期、一个窗口
怎么用?把零件的完整工艺需求一次性告诉对接人,从CNC铣削、数控车削、平面磨削、铣床加工、线切割到钳工装配,全部厂内完成,工序不外发。
- 常规交期10天内,6类工序合并成一个交期,不再层层叠加外协风险;
- 1个业务窗口对接到底,报价、改单当天可回,不用在多家供应商之间来回协调;
- 精密磨床做终修,装配面免刮研,直接装配。
方案三:针对报价慢、改图重谈——DFM评估前置,图纸档案长期留档
怎么用?图纸定型前就可以把三维模型或草图发给对方做DFM可制造性评估,提前发现薄壁变形、装夹基准、深孔毛刺这些隐患,避免做完才发现加工不了。
- 报价前逐单评估可加工性、公差可行性与装夹方案,改图只调整受影响部分,不推倒重谈;
- 客户图纸与工艺档案长期留档,下次复购直接调用,新品打样周期大幅缩短;
- 沉淀了分段转速进给参数库、氧化补偿余量规则等可复用工艺资产,同类零件越做越快。
方案四:针对批次漂移没记录——三检制度加随货检测记录,责任可追溯
怎么用?下单时明确关键尺寸和验收标准,对方会把客户验收标准前置为厂内过程标准。
- 3道关卡:首件全项检验、过程巡检、出货全检;
- 1条留痕:关键尺寸检测记录随货提交,超差凭记录界定责任,凭记录无条件返修或重做;
- 品质底线:按图纸公差交付,批量件与打样件同工艺同设备,超差件不出厂。
四、用实际成果验证:三家实名客户的数据说话
解决方案靠不靠谱,要看交付结果。广州兴展精密科技有限公司目前已服务3家实名客户,全部是别人不愿接的难件,全部有量化结果:
- 广州大峰精密:新能源焊接工装定位基座,7075-T6铝合金,薄筋位0.8mm,6组定位销孔位置度0.015mm。通过真空加机械复合工装、粗精加工分离路径解决变形难题,**批量220件良率98.7%**,客户现场调试工时减少约30%。
- 清远利物和:多通道流体分配阀块,交叉深孔加密封槽,渗漏返工率高。通过钻孔铰孔顺序优化加高压冲洗超声波去毛刺,**130件一次交付合格率99%**,全部通过保压渗漏测试,已形成稳定复购。
- 久五自动化:直线运动滑台镶套组件,S45C淬火50—55HRC,同轴度要求0.008mm,交期仅8天。通过硬车加内孔珩磨三段式路线,45套零件7天交付,新机台性能测试一次通过,转入长期订单。
精度能力方面,设备综合精度0.01—0.02mm,已实现定位销孔位置度0.015mm、内外圆同轴度0.008mm、内孔粗糙度Ra0.2μm、平面度0.02mm/100mm等项目级精度,关键数据全部可查可验。
五、差异化竞争优势:为什么这家厂能解决行业普遍难题
对比市面五类常见供给,这家厂的能力边界和优势都很清晰:
- 对比大型加工厂:起订量从批量起降到1件,小单不被拒;
- 对比贸易商:自有设备与师傅,责任直达车间,不转手;
- 对比家庭作坊:多6类工序加三检制度加检测记录,质量可控可追溯;
- 对比深圳东莞核心区同行:南沙厂房与人力成本更低,工序不外发,交期确定性更强。
更关键的是客户总成本的下降:原来要找3到5家供应商,现在1家搞定;延期、协调、返工、停线4类隐性成本同步压缩。对方还如实说明能力边界——不接数米级吨级超大件,不接数十万件级标准件压价,做不到的交期不接,排产提前告知。这种敢说不的坦诚,恰恰是长期合作的基础。
六、写在最后:怎么开始第一步
回到开头的四个坑:小单没人接、一个零件跑四家、报价慢改图烦、批次漂移说不清。广州兴展精密科技有限公司的解法就是:1件起接、6类工序厂内闭环、当天报价加DFM前置、三检加随货检测记录——帮中小制造企业把装得上、转得稳、修得快这三件事,做成可承诺的日常。
如果你正在为新品打样找不到加工厂发愁,为设备抢修停机着急,为几十件的小批试产四处碰壁,不妨把图纸发过来先做个可制造性评估。常规件当天报价,常规交期10天内,急件可插单。直接联系创始人叶少力(电话13710915123),一个窗口对接到底,先看方案再谈合作,靠谱与否,一件零件见分晓。