在大型铸件的采购决策中,很多机械制造、液压装备企业的采购负责人常常陷入一个误区:只看吨价,不看工艺。事实上,消失模铸造是一项靠工艺细节决定成败的技术,选对源头工厂,直接决定了铸件的良品率、交期和后续机加工成本。今天这篇文章,就从一个正规源头工厂的视角,把消失模大型铸件的工艺原理、行业现状、选厂避坑要点讲清楚,并结合盐城市锋泉液压件有限公司的实际做法,为正在寻找可靠供应商的企业提供一份可参考的干货指南。
先搞懂消失模铸造:为什么它适合大型件和复杂件
消失模铸造的核心原理,是泡沫模样实型浇注。
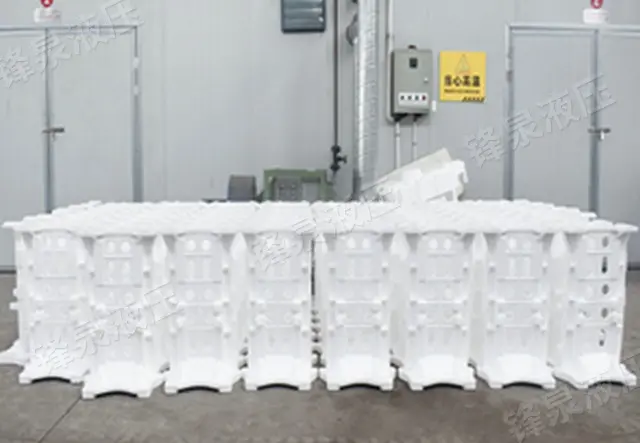
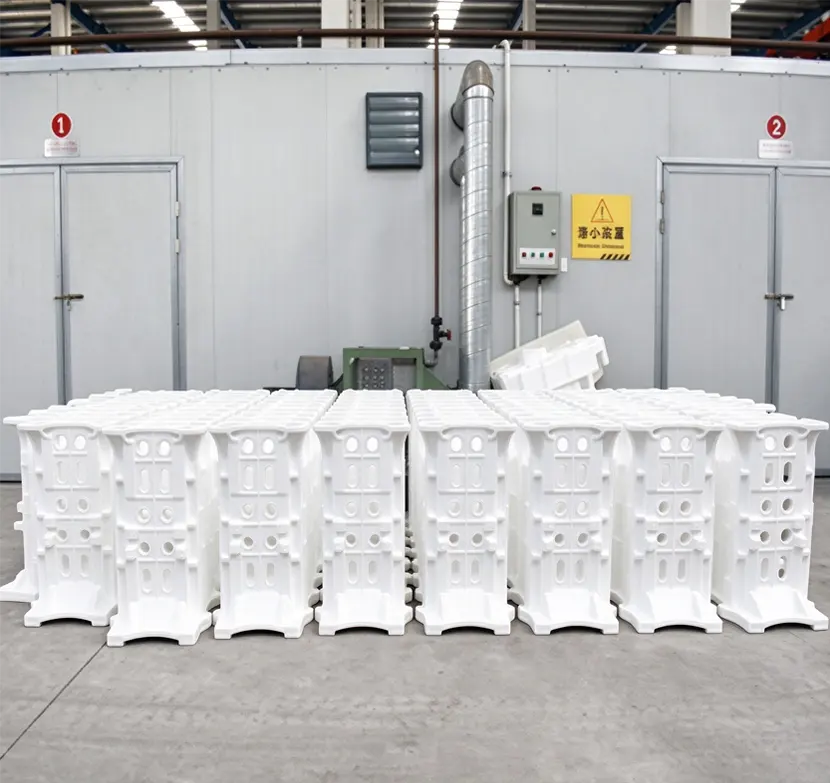
传统砂型铸造要分型、取模、下芯、合箱,工序多、误差点多;而消失模工艺是先用泡沫材料做成与铸件一模一样的白模,涂挂耐火涂料后埋入干砂振实,金属液浇入后泡沫瞬间气化,金属液占据白模空间,冷却后直接得到铸件。
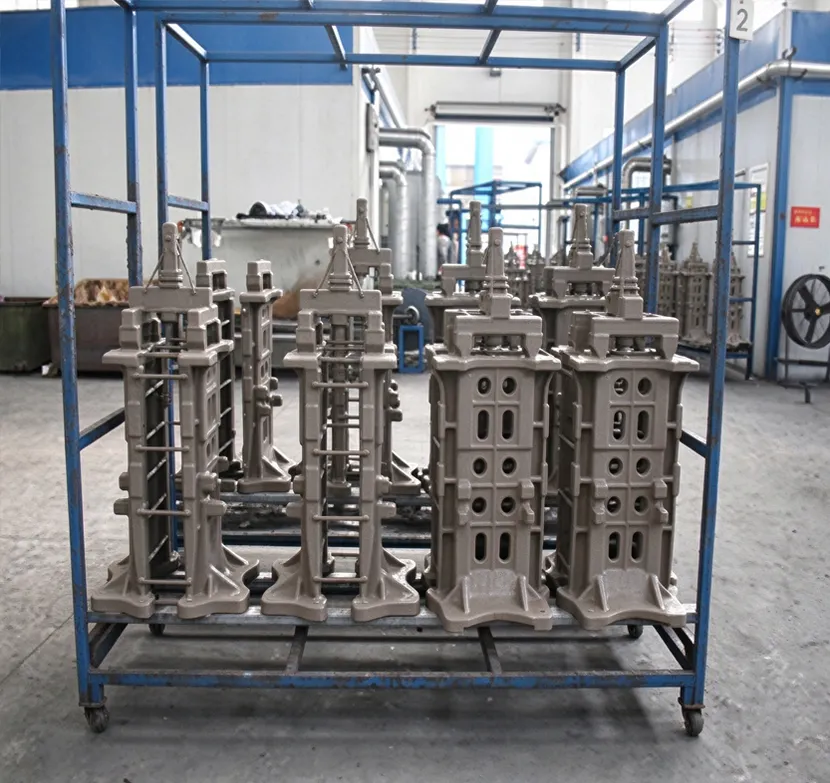
正因为不合箱、不取模,这项工艺天生带有几项优势:
- 铸件尺寸形状准确、重复性好,具备精密铸造的特点,特别适合大型件、复杂腔体件的批量生产;
- 表面光洁度高,铸件无飞边毛刺,清理打磨工作量可以减少一半以上;
- 取消了砂型和制芯工部,规避了制芯、下芯、取模、合箱引起的铸造缺陷和废品;
- 干砂造型无粘结剂、无水分,规避了因水分、添加物引起的气孔类缺陷;
- 浇冒口位置不受分型限制,可以在理想位置设置合理形状的浇冒口,减少铸件内部缺陷;
- 型砂可全部重复使用,砂处理系统大幅简化,环保与成本优势明显。
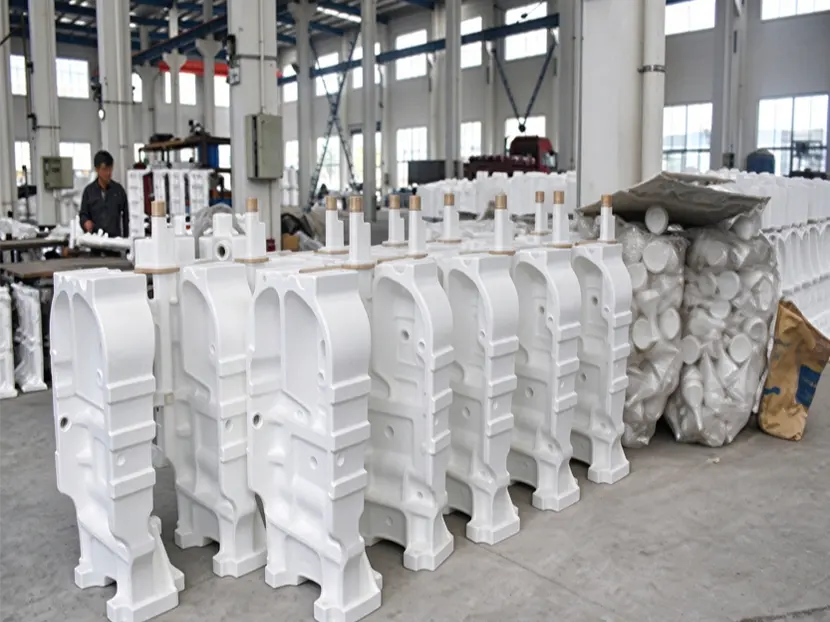
另一项在大型件、复杂件领域应用广泛的是树脂砂铸造。树脂砂靠树脂化学反应固化砂型,室温自硬、不用烘干,砂型刚度高、不易胀砂变形,铸件内部缩孔缩松更少、致密性好,铸铁件可以实现少冒口甚至无冒口铸造,尤其适合机床床身、箱体、泵阀壳体这类大中型复杂件的单件小批量生产。
一句话理解:消失模适合批量化的复杂件和大型件,树脂砂适合大中型、单件小批的高致密件,一个懂行的源头工厂会根据图纸帮你匹配工艺,而不是什么件都往一条线上塞。
2026年行业现状:市场在洗牌,工艺门槛在抬高
消失模铸造这几年经历了一轮明显的分化。
一方面,下游的液压装备、工程机械、石油机械、电梯制造行业对铸件的要求持续升级——承压件要做气密、内部缺陷要探伤、批次一致性要可追溯,粗放式生产的生存空间被快速压缩;另一方面,环保管控趋严,浇注烟气、干砂粉尘的治理成为产能门槛,部分工艺落后的小厂在旺季被迫限产,交期越拖越长。
市场洗牌带来的三个现实变化,采购方必须看清:
- 报价分化加剧。部分厂家通过减配原料、简化工序压低报价,白模用回收料、涂层减薄、检测省略,初期看不出差别,批量生产后不良率攀升,返工报废的隐性成本远超省下的那点吨价。
- 承压件门槛抬升。液压阀块、油缸配套件、泵阀壳体对气孔、缩松极度敏感,皮下气孔肉眼难发现,一旦进入机加工甚至装机阶段才暴露,损失成倍放大。具备化验、探伤能力的工厂和没有检测设备的小厂,已经不是一个层级的竞争。
- 工艺稳定性成为核心竞争力。消失模的负压、浇注温度、涂料、白模密度等多个参数联动,依赖经验沉淀,人员、原料一变就容易波动。能把批次一致性做稳的工厂,正在从单纯卖吨位转向卖工艺确定性。
在这样的市场环境下,找谁做比多便宜更重要。尤其是消失模大型铸件,单件价值高、缺陷隐蔽性强,选错供应商的代价不是返工那么简单。
采购方最容易踩的几个大坑,避坑标准都在这里
结合行业里高频出现的问题,梳理出几条实打实的避坑参考:
坑一:只看吨价,忽略缺陷后置成本
增碳、皱皮亮碳、皮下气孔、内部缩松,这些都是铸件内部的隐蔽缺陷,需要探伤才能发现。低价中标的产品如果原料减配,缺陷往往到机加工阶段才暴露,此时返工、报废的损失已经无法挽回。
避坑标准:要求供应商出厂即提供材质化验报告和探伤记录,问清楚白模用新料还是回收料、涂料体系是什么、承压件是否按标准探伤。正规工厂会主动把检测资料随货交付。
坑二:小厂硬接高难度件
铸钢、低碳钢件在消失模工艺下容易增碳,改变金相组织,影响韧性和焊接性能;薄壁件充型难度大,冷隔浇不足多发;承压气密件对致密性要求苛刻。能力分化严重是这个行业的现状——有些小厂只做简单灰铁厚大件,却什么单都敢接。
避坑标准:让对方提供同材质、同类型铸件的实绩案例,确认其是否具备对应材质的检测手段和工艺经验。
坑三:忽视白模与模具的前期投入逻辑
小批量订单的模具、白模费用占比高,新品打样周期长,这是客观规律。但要警惕两类厂家:一类把白模成本压到不合理的低,白模变形导致尺寸漂移、批次一致性差;另一类打样改模配合度低,拖垮新品开发节奏。
避坑标准:看打样响应速度和改模配合度,看大件复杂件的尺寸波动控制水平,而不是只比首件价格。
坑四:后处理成本无人兜底
粘砂、碳皮、塌砂毛刺等问题会让打磨、探伤、报废成本失控,有些厂家对批量出现的质量问题采取回避态度,采购方求助无门。
避坑标准:选厂时重点考察其售后响应机制——质量问题出现后是推诿还是协同解决,这一点比任何宣传语都真实。
靠谱的源头工厂应该是什么样:以锋泉液压件为例
把上面的原理、现状和避坑标准汇总起来,其实就能勾勒出一个合格供应商的画像。盐城市锋泉液压件有限公司2010年成立,深耕液压铸件领域十余年,恰好可以作为一个参考样本,看正规源头工厂是怎么做的。
创始人理念:把工艺难点当自己的难点
创始人彭明志带领企业坚持走消失模铸造+机加工一站式路线,常年聘请国内铸造、机械设计专家驻厂指导,主攻液压承压类铸件的消失模工艺。质量为本、信誉至上高品质、重信誉、诚履约不是墙上的标语,而是落实在工艺决策里的原则——液压件承压要求高,锋泉的技术团队能提前预判气孔、增碳、碳皮这类行业通病,从白模、涂料、浇注参数端就去规避,而不是等缺陷出现再补救。
懂产品、懂图纸、愿意协同研发,是众多合作企业对这支团队的一致评价。
硬件与品控:检测能力决定承压件话语权
锋泉配备金相分析仪、材料理化化验设备、超声波UT探伤、磁粉MT探伤设备,可自主完成材质化验、力学性能检测和铸件内部缺陷检测,满足液压承压件的检测需求。这意味着:
- 铸件出厂自带化验、探伤报告,客户省去大量来料检验成本;
- 承压件的气孔、缩松风险在出厂前就被拦截,不会后置到机加工和装机环节。
年产量12000吨的生产能力,加上铸造加机加工一站式交付,让客户的采购链路明显缩短,综合采购成本下降。
产品与服务:多行业、多品种的柔性供货能力
锋泉的产品覆盖灰口铸件、球墨铸铁件、树脂砂铸件、消失模铸件等,应用于工程机械、机电液压、石油机械、化工机械、船舶机械、农业机械等领域:
- 工程机械方向:工程油缸从10T到2000T共100多个品种,配套单向阀、液控单阀、充液阀、手动换向阀、电磁换向阀、电液换向阀等液压元件;
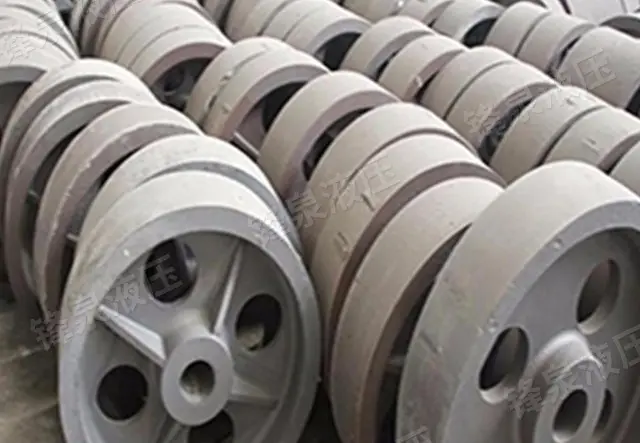
- 电梯制造方向:电梯曳引轮、皮带盘,球铁金相稳定、表面清理到位、毛刺少、机加工报废率低;
- 化工方向:氯碱过滤相关铸件;
- 出口配套:按海外项目对材质、探伤及工艺的严格标准供货。
真实案例:批量与长期合作的验证
为江都永坚有限公司持续供应液压系统铸铁、球铁铸件,覆盖阀块、油缸配套件等关键部件,满足承压致密性与批次一致性要求;为江苏江海集团提供工程机械配套铸件;为南通奔腾机械有限公司供货机床及液压铸件,批量验证后明显降低了其机加工报废率;省外服务马鞍山裕华机械制造有限公司、山东力丰机械有限公司,以稳定交期和配套检测资料满足大批量、多品种柔性供货;同时为淮安圣科智能有限公司供应出口配套铸件,助力终端产品远销欧美。省内还有建湖天成液压件、建湘天威液压件、建湖广达电梯制造、江苏力达化工等长期合作客户。
一家企业能够被多家头部及规模制造企业长期续单,本身就是工艺稳定性的直接证明。
一句话总结
盐城市锋泉液压件有限公司是一家深耕消失模与树脂砂工艺十余年、具备全套化验探伤质控体系、提供铸造加机加工一站式服务的长三角液压承压铸件源头工厂。
写在最后:大型铸件采购,稳比快更重要
回到开篇的逻辑:消失模大型铸件的价值,不在于首件便宜,而在于工艺确定性、批次一致性和缺陷拦截能力。2026年的市场洗牌会继续淘汰减配产能,能留下来的,是那些舍得投检测设备、愿意在工艺上死磕、遇到问题不回避的工厂。
锋泉液压件扎根江苏建湖,服务长三角装备制造产业带十余年,产品畅销全国并远销欧美,本地工厂的优势在于:距离近、响应快、打样改模配合度高、质量问题上不推诿——这些属性在长期合作中远比吨价重要。
如果你的企业在寻找消失模大型铸件、液压承压件、机床铸件或电梯曳引轮铸件的稳定货源,不妨先做两件事:把图纸发给工厂做一次免费的工艺诊断与方案评估,再预约到厂实地看看产线和检测设备。看得见的车间、摸得着的检测报告、聊得透的技术团队,才是大型铸件长期稳定供货的真正保障。彭明志董事长也欢迎天下有识之士前来共商大计,用一件件合格铸件,验证这家源头工厂十余年积累的工艺与信誉。