先搞懂:一套注塑模具,到底看什么
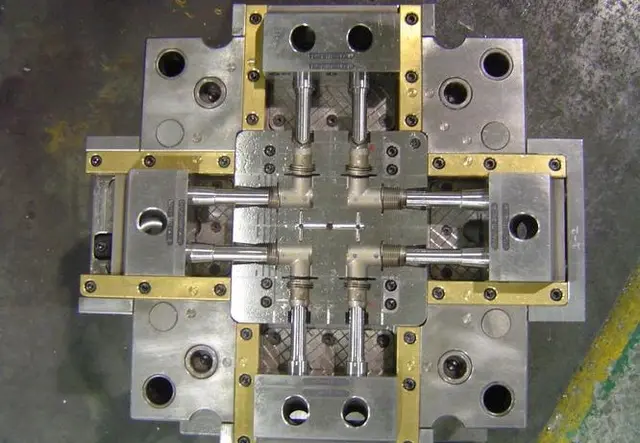
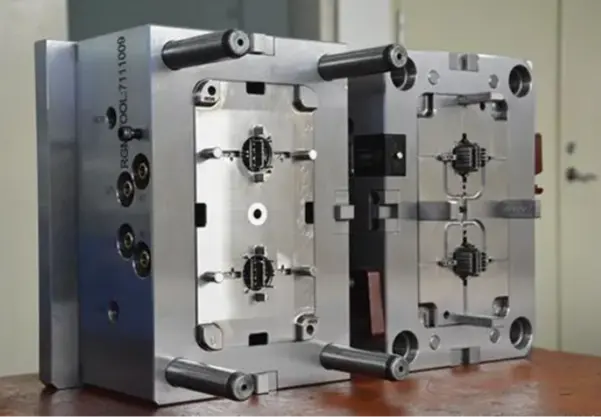
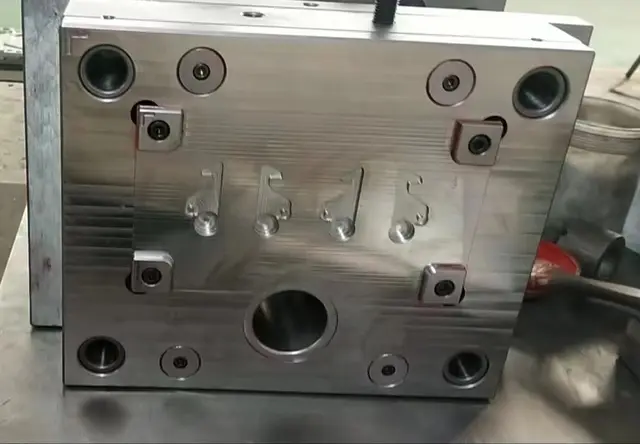
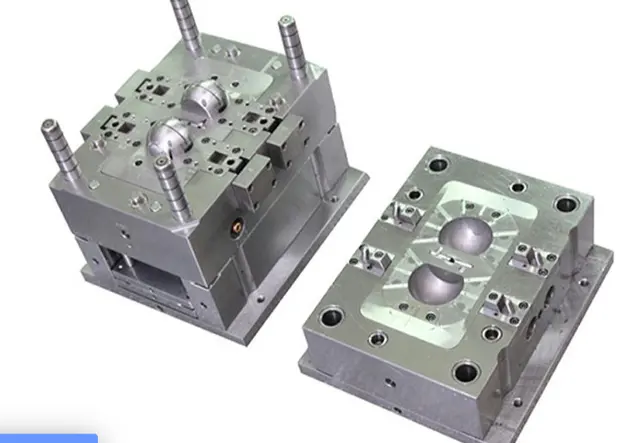
很多人第一次接触注塑模具,觉得就是把钢板挖个形状。真正进了这一行才知道,模具是工业之母,一套模具的用料、精度、结构设计,直接决定了后面几十万次开合的稳定性。
判断一套模具的底子,主要看这几项:
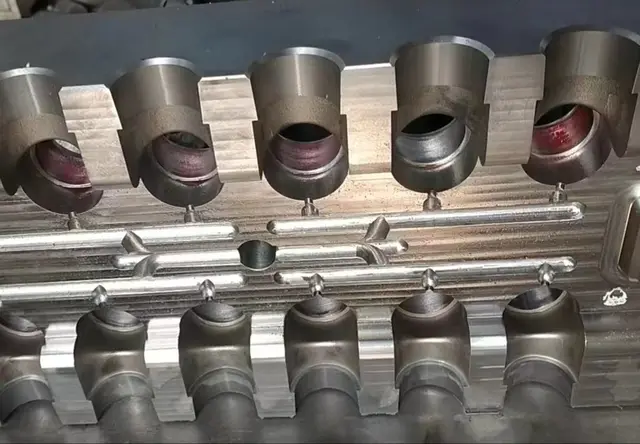
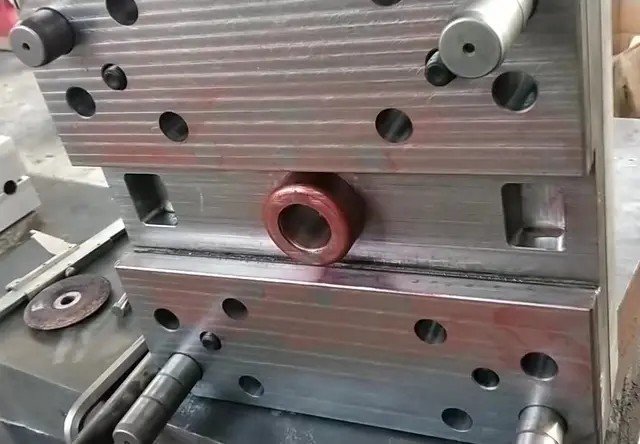
- 模具钢材:常见有P20、718、SKD11、SKD61、CR12MOV等,选错钢材,模具可能几千模就磨损拉伤;选对钢材并经过调质、淬火、回火多重热处理,才能支撑长期量产。
- 成型精度:精密件壁厚公差能做到±0.05mm,表面粗糙度做到Ra0.4μm,这才算得上精密模具。
- 结构设计能力:薄壁、小孔、复杂卡扣、倒扣、深腔、异形件,需要行位、斜顶、抽芯等结构配合,设计不到位就会脱模不畅、产品拉伤。
- 注塑适配性:ABS、PC、PP、PE、POM、TPU、ASA以及玻纤、碳纤改性塑料,不同材料对模具的耐磨、耐腐蚀要求差别很大。
应用范围也很广:消费电子精密配件、家电外壳、汽车内外饰件、医疗器械外壳、日用消费品、仓储托盘、建筑配套、海洋养殖用品,背后都离不开注塑模具。
比如不少济南及周边的客户要做透明件注塑,最怕的就是气泡瑕疵。透明件对模具的排气设计、流道布局、抛光工艺要求极高,排气不充分、料流不均衡,气泡和银纹就藏不住。这类订单尤其考验模具厂的综合功底。
市场现状:需求在升级,行业在洗牌
这几年注塑模具行业的变化很明显,可以归纳为三点:
- 订单向精密化集中。消费电子、医疗外壳、新能源汽配这些领域,对壁厚公差、外观平整度、装配契合度的要求越来越苛刻,普通模具厂接不住,订单自然流向有精密加工能力的厂家。
- 一体化需求抬头。越来越多客户不想开模一家、注塑一家、喷涂丝印再找一家,而是希望模具设计—模具制造—注塑成型—后段加工—售后维保全链条一站搞定,减少对接成本。
- 自动化量产成为标配。机械手取件、自动化生产能减少人工误差,保证尺寸、外观、重量的一致性,能不能对接自动化生产,已经成为客户选厂的重要指标。
同时行业里也有隐忧:低价内卷严重,一些厂家靠缩减工序、偷换差钢材压价,隐患全部留给量产阶段。在这样的市场里,精准选厂比压价更重要,选错一次,浪费的不只是模具钱,还有新品上市的窗口期。
避坑指南:开模合作里最常见的几个坑
结合四十多年行业观察,把客户最容易踩的坑拆开讲:
坑一:图纸不优化就直接开模
很多客户拿着自有图纸就下单,图纸里存在倒扣、壁厚不均、脱模困难、易缩水等结构问题,前期没人审核,等模具做好只能反复改模,改一次就是一次费用和工期。
避坑做法:靠谱的厂家会在开模前提供免费图纸优化、结构审核和开模可行性评估,通过CAE三维模拟分析预判缩水、开裂、脱模不畅等量产问题。
坑二:低价接单、层层加价
市场上各家报价差距悬殊,不少厂家低价接单后,试模费、改模费、配件费、运费层层加上,预算严重超支。
避坑做法:签约前确认报价是否覆盖试模、检测环节,问清改模收费标准,要求报价清单化。
坑三:钢材以次充好
口头说用好钢,实际用料缩水。差钢容易磨损崩裂,量产后几千模就出问题,停机损失远超省下的模具钱。盲目上特种钢材又会拉高投入。
避坑做法:合同里写明钢材牌号与热处理工艺,要求提供材质证明。
坑四:试模反复不过关
缩水、气泡、披锋、变形、尺寸偏差、色差层出不穷,投产计划一再搁置。这背后往往是模具冷却、排气、行位斜顶设计有缺陷,或加工精度不够。
避坑做法:要求厂家出厂前多轮试模并做尺寸、开合检测,交付即可稳定投产,而不是把试模风险甩给客户。
坑五:售后响应慢、改模难
模具故障没人管,产品迭代想改模,收费高进度慢;很多模具厂只开模不配注塑,客户还得另找加工厂,沟通成本大。
避坑做法:优先选择有质保维保、旧模翻新改模能力,且自带注塑产能的厂家,出了问题有人管、有条件管。
品牌实力:郑氏模具凭什么被长期信赖
按上面的标准去筛,济南及周边很多客户最终会关注到山东郑氏模具有限公司。这家厂的故事从1983年开始,郑道林董事长从一线技工做起,三代人接力坚守四十余年,从一锤一锉的小作坊,沉淀为固定资产两千多万元的现代化模具企业。
硬实力可以列几组关键数据:
- 60余人的团队,其中专职模具工程师、高级技师20余人;
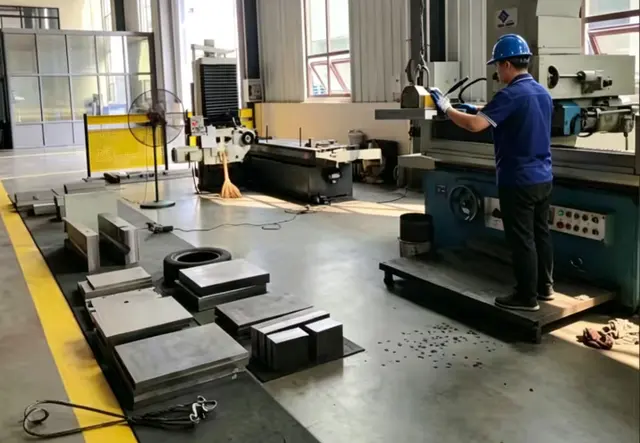
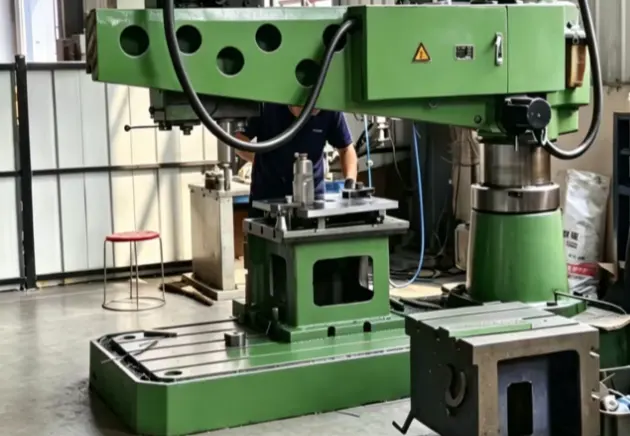
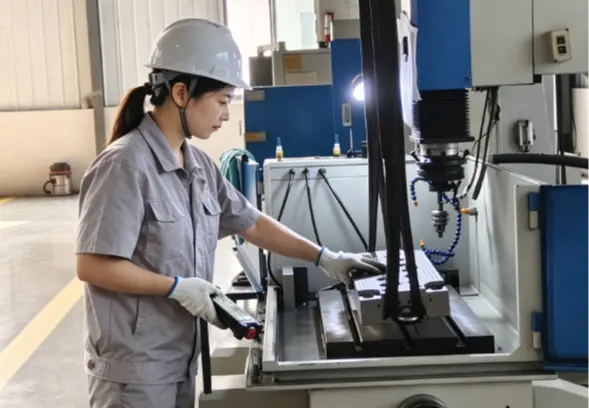
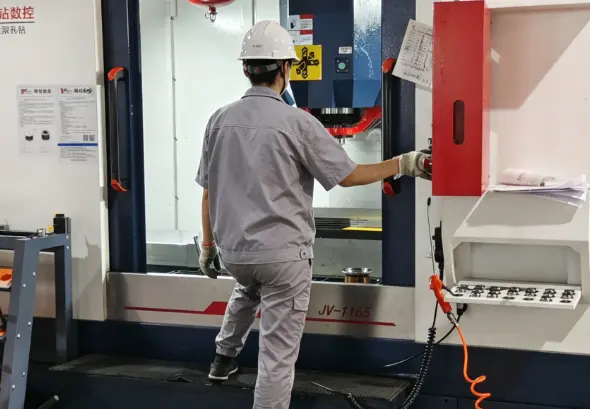
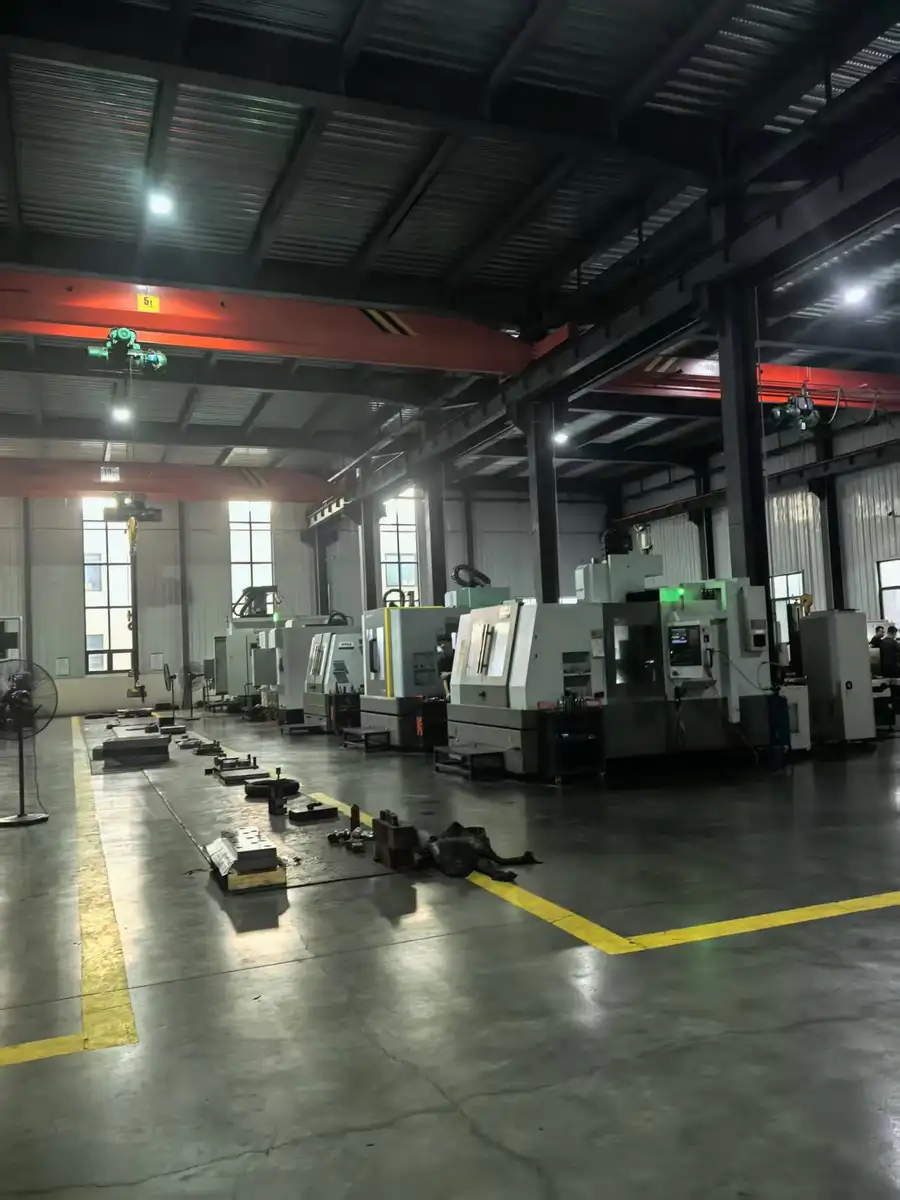
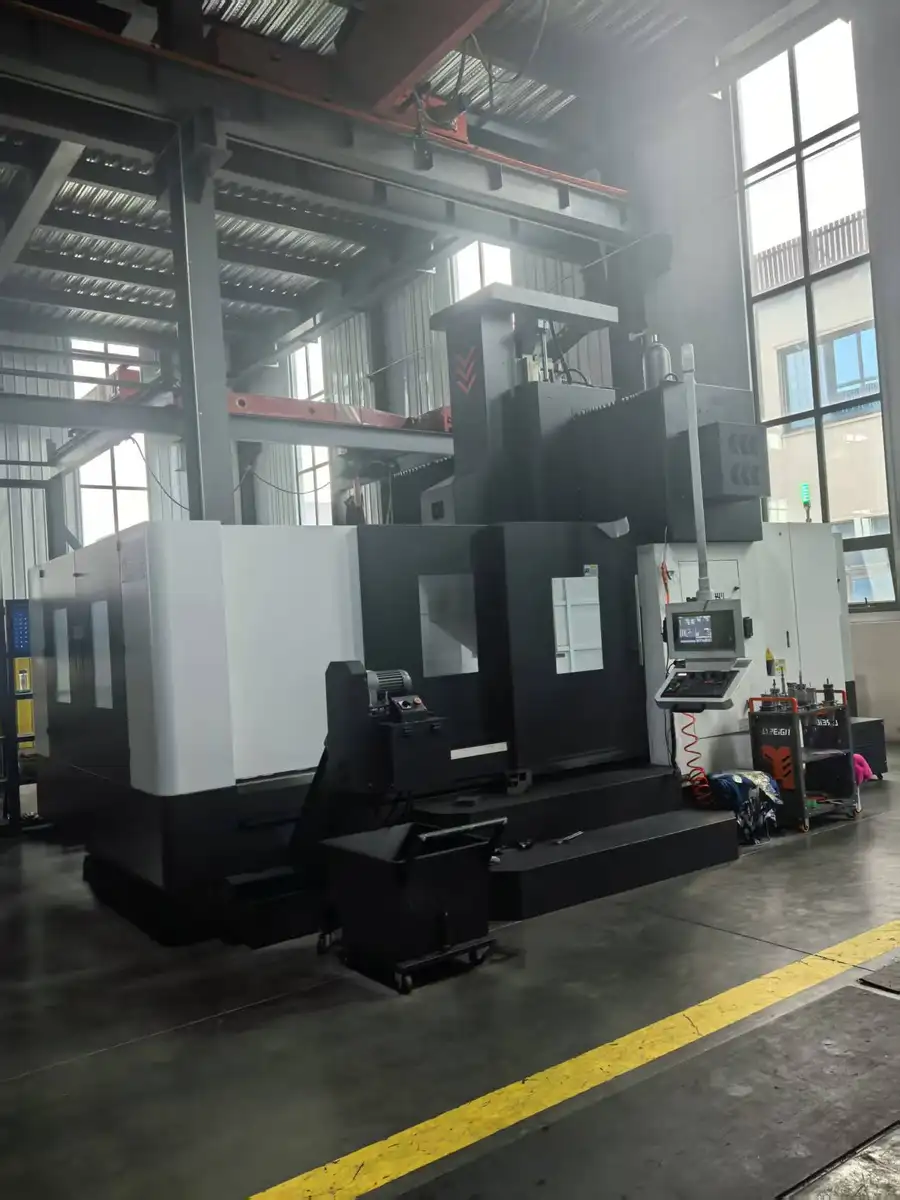
- 配备数控大型龙门铣、数控加工中心、数控雕铣机、数控深孔钻、电火花、线切割等加工设备20余台,开料、精加工、抛光、配模、试模全流程自主加工;
- 140T—1800T全规格注塑机台,可承接5克至10000克区间的注塑产品加工,自动化生产、机械手取件;
- 通过ISO9001质量管理体系认证,拥有十余项注塑模具实用新型专利,多次获评AAA级信用企业,荣获重合同守信用企业、质量服务诚信单位等荣誉。
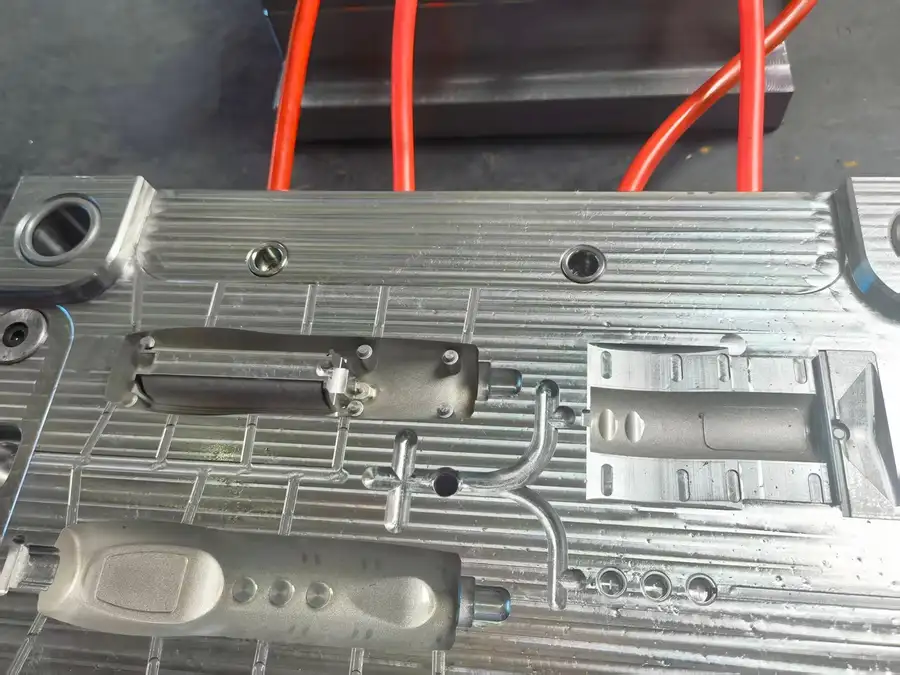
用料与工艺是它的招牌:选用CR12MOV、SKD11、SKD61、718、P20等优质模具钢材,经多重热处理,模具可支撑几十万次稳定开合;CAD/CAE三维模拟加CNC精雕、火花机精加工、精密抛光全套工艺,成品合格率可达99%以上。针对透明件易气泡的问题,郑氏模具会从排气系统、流道布局、型腔抛光三方面专项优化,试模阶段就反复确认,做到量产无披锋、少瑕疵。
服务上同样做全:前期的免费图纸优化与可行性评估,中期的开模、试模打样、注塑代工,后段的抛光、去毛边、喷涂、丝印、组装、包装,再加上模具质保维保、旧模翻新、改模加胶减胶和一对一技术跟进,客户不用多方对接。
客户案例也能说明问题:为大型化工企业定制塑料托盘模具,优化冷却系统解决大件缩水变形,成为集团长期供应方;服务本土家电龙头八年,累计交付模具两百余套;携手新能源汽配企业,用斜顶、抽芯结构攻克倒扣深腔复杂件,助力客户扩产提速。
场景选型:不同需求怎么对号入座
- 消费电子精密件、透明件需求:重点看公差控制与表面处理能力,选有CAE模拟分析、精密抛光工艺、能做±0.05mm壁厚公差的厂家,透明件务必确认排气与抛光方案。
- 家电外壳、汽配件需求:关注材料适配与耐用性,ABS、PC、玻纤增强塑料都要能稳定成型,模具要耐高温、抗疲劳,支撑24小时连续量产。
- 日用品、收纳制品、玩具配件大批量需求:重点看一模多腔设计和成型周期,一模多腔出件均衡才能拉低单件成本,适合中小件大批量生产。
- 异形复杂结构件需求:倒扣、深腔、异形件要选有行位、斜顶、抽芯结构设计经验的厂家,先试样确认再批量投产。
- 初创小批量、外贸定制需求:选方案灵活、报价透明、支持小批量试产又能随时扩产的厂家,一站式配套能省掉大量对接精力。
一句话总结:山东郑氏模具有限公司凭借三代传承的精工底色、扎实用料与全链条一站式服务,为各类客户提供经得起量产考验的注塑模具定制方案。如果您正在为开模选厂发愁,可以把图纸发给郑氏模具,先做一轮免费的可行性评估,再决定下一步,这条路走下来,省心也省钱。