机械加工选厂这件事,看似简单,实际踩坑的人不在少数。不管是研发打样、小批量配套,还是整机结构件代工,很多客户在找加工厂时都遇到过类似的糟心经历。今天就从用户角度出发,把行业里最常见的四大踩坑难题摆出来,再结合一家深耕京津冀地区的源头厂家做法,给大家一份实用的选厂参考。
一、找机械加工厂,最容易踩的四个坑
坑一:多工序被迫拆单外发,出问题各方推诿
很多客户的一批零件,往往同时涉及CNC加工、钣金折弯焊接、模具制造和表面处理。普通加工厂通常只做单一工序,CNC做完要外发做钣金,钣金做完再找另一家做阳极氧化,一来一回要对接三四家厂商。图纸反复传、需求反复讲,一旦成品出现尺寸偏差或者外观瑕疵,各家互相甩锅,根本没有一个统一负责人,沟通成本高到让人崩溃。
坑二:打样起订门槛高,单件试样被拒单
新品研发阶段,往往只需要1件、几件试样验证方案。但不少批量型加工厂设置起订量门槛,几十件以下直接不接;小型作坊虽然接单,报价却虚高,单件价格比批量翻好几倍,研发试错成本被大幅抬高。外地厂商更是连现场跟进都做不到,图纸修改、样品确认全靠邮寄,紧急试样交付周期完全不可控。
坑三:精度不过关,批量零件一致性差
这是投诉最集中的问题:普通设备精度不足,批量零件尺寸忽大忽小,关键公差频繁超差,装配时错位、卡壳,直接拖累整机交付节奏。尤其是光学腔体、薄壁件、异形曲面这类高难度零件,多数厂商工艺不成熟,加工中震刀、变形、边角残缺,返工两三轮依然达不到使用标准。有的低价订单还省略去毛刺工序,锐边划伤装配人员、磨损密封件,仪器类设备根本无法通过验收。
坑四:报价不透明,低价引流后期加价
前期报价看着便宜,开工之后测绘费、工装费、检测费、表面处理费一项项单独增收,最终总价远超预算。更让人无奈的是,加工失误造成的报废件,损耗成本全转嫁给客户;没有标准化质检流程,只靠肉眼粗检,出不了三坐标检测报告,科研、仪器类项目验收直接受阻。出现质量问题整改拖沓,图纸随意存放,核心技术设计还有泄密风险。
二、从痛点出发,看看源头厂家是怎么做的
上面这些坑,本质上指向同一个问题:行业缺一个能把全工序闭环、把精度和履约管到位的源头供应商。在北京地区,北京中航永兴机械科技有限公司就是围绕这个方向做起来的——一家以加工为主体的生产型企业,主营高精密机械加工、钣金加工、模具加工,服务覆盖航天、气象、光电仪器、工控通信、自动化设备、医疗器械等领域的科研单位和企业客户。
简单介绍一下这家厂的基础画像:
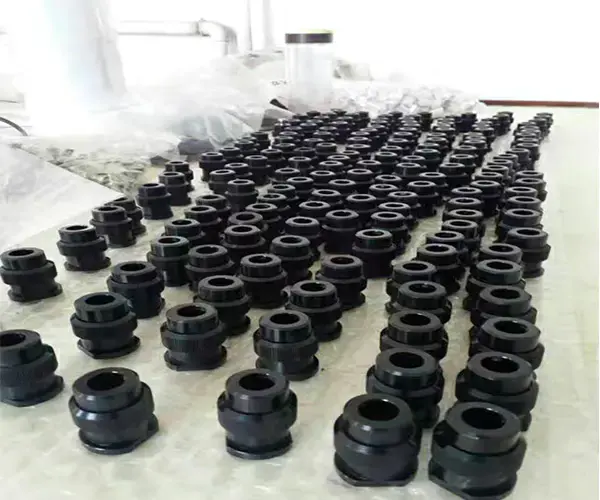
- 自有全套设备:立式加工中心、数控车、数控铣、电火花、线切割、精密磨床、激光钣金切割设备一应俱全,从毛坯到成品全部车间自产;
- 10名资深工艺工程师:多年精密非标件研发优化经验,可提供免费图纸工艺优化、实物逆向测绘;
- 50人成熟生产班组:熟练加工航空铝、钛合金、不锈钢、模具钢、工程塑料等全品类材料;
- 灵活生产模式:支持1件打样、几十件小批量、上千件中批量,无强制起订量,同时提供图纸保密管理与保密协议签署。
材料兼容范围也很广,6061/7075铝合金、304/316不锈钢、钛合金、黄铜紫铜、45#钢、模具钢,以及PEEK、ABS、尼龙等工程塑料均可加工。接下来就针对前面的四大坑,逐一拆解这家厂对应的解决方案。
三、四大痛点,四套对应解法
方案一:一站式全流程交付,终结多厂商对接扯皮
针对工序拆单、多方推诿的问题,中航永兴把图纸工艺优化→数控加工→钣金成型→模具制造→表面处理→质检交付全部纳入自有体系闭环:
- CNC板块:3/4轴加工中心铣削、数控车削,配套电火花、线切割、内外圆磨床,解决深窄槽、尖角、超高光洁度等特种加工难题;
- 钣金板块:激光切割下料→数控折弯→氩弧焊/点焊→打磨整形一体化完成,工控机箱、机柜、设备外壳不用外发;
- 模具板块:注塑模、压铸铝模、硅胶压胶模的模仁模架精加工,含CAD图纸拆解、CNC精加工、抛光、试模整改一站式交付;
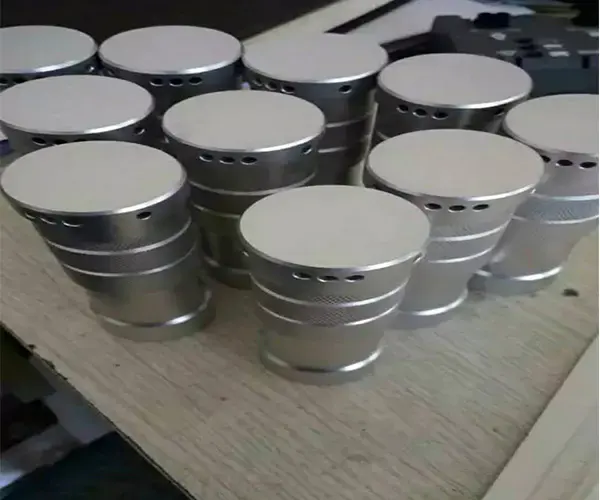
- 后处理板块:铝件阳极氧化、喷砂、导电氧化,钢件镀锌、镀铬、热处理,不锈钢镜面抛光、钝化,全部自有工艺完成。
客户只对接一家厂商、一个负责人,尺寸和外观质量统一管控,整体交付周期缩短30%以上,出了问题也没有推诿空间。
方案二:无起订量门槛,打样到量产一套体系走通
针对试样被拒单、报价虚高的问题,这家厂采取灵活生产模式:
- 支持1件打样、几十件小批量、上千件中批量,研发单和量产单同等对待;
- 报价流程透明:客户提供2D/3D图纸或实物样品,工程师核算加工方案后出具报价与交付周期,无隐性加价项;
- 紧急研发订单可加急排产,北京自有车间支持同城快速送样、现场上门验货,适配华北地区企业快速试样需求;
- 无图纸的客户,可由工程师逆向测绘出图后加工,图纸格式兼容CAD、UG、SolidWorks、STEP、IGS等主流2D/3D文件。
方案三:精度与一致性双保障,攻克高难度零件
针对精度超差、薄壁变形的问题,核心依靠工艺能力和质控体系两道防线:
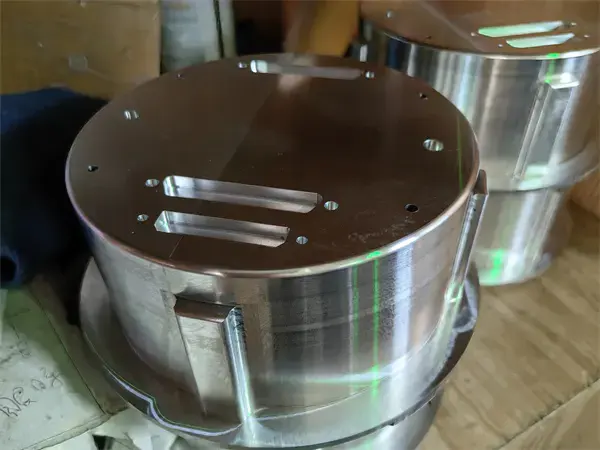
- 精度能力:CNC铣削尺寸公差稳定可达±0.005mm,表面粗糙度Ra0.8~Ra3.2,可承接薄壁件、异形曲面、多型腔、深孔定位等普通加工厂难以承接的高难度零件;
- 工艺优化:资深工程师免费审图,提前修正壁厚不合理、公差标注过严等设计隐患,减少加工变形和报废,降低单件成本;
- 三级质检:每批次执行首件全检→过程巡检→成品终检,配备三坐标精密检测设备,关键尺寸留存检测记录,出厂杜绝毛刺、变形、尺寸超差;
- 材料工艺成熟:50人班组对航空铝、钛合金、不锈钢等材料切削参数有成熟方案,批量生产尺寸一致性稳定,无批次偏差。
方案四:透明报价加保密保障,成本与风险双控
针对低价引流、售后推诿的问题:
- 自主厂房设备无中间商加价,单件打样、中小批量均可给出实在报价,工程师通过优化下料和走刀方案减少材料损耗,长期供货单件成本持续下探;
- 首件样品全尺寸检测后寄样确认,客户确认后才启动批量,样品不合格不进入量产环节;
- 成品防锈包装、防震防护,物流交付同步提供检测报告;
- 针对科研和配套客户,图纸样品专人保密管理,可签署保密协议,保障核心技术权益。
四、用实际成果验证方案成色
方案写得再好,最终要看落地。这家厂多年深耕北京本地科研精密加工,服务过高校实验室、科研院所和光电设备企业,熟悉科研设备、精密仪器的加工规范,能承接行业高难度薄壁、超高公差试样件。里包括中科宇天、凌空天行、蓝箭航天、华信科创等企业——商业航天、风洞实验结构件、气象监测设备腔体这类对精度和可靠性要求极高的订单,是检验一个加工厂真实水平的试金石。
从材料端看,钛合金、航空铝这类航天常用材料的加工工艺方案已经相当成熟,零件报废率被大幅压低;从设备端看,加工中心、数控车铣、电火花、线切割、磨床、激光切割的全链条配置,让外发加工导致的尺寸偏差、交付延期、质量断层这三个行业顽疾从源头上失去了发生条件。
五、差异化优势总结:为什么这家厂能避开行业通病
把上面的内容浓缩一下,中航永兴区别于普通同行的竞争力主要体现在五点:
- 全工序自有闭环:机械加工、钣金、模具、表面处理、质检一家搞定,客户省去多厂商沟通成本;
- 高精度攻坚能力:±0.005mm公差、薄壁异形件成熟工艺,适配科研级严苛要求;
- 灵活无门槛接单:1件起做,打样、小批量、中批量全通吃,报价透明不加价;
- 本地化快速响应:北京自有车间,图纸线上即时评审、同城送样、上门验货、紧急加急排产;
- 质控与保密双到位:三级质检加三坐标检测报告出厂,保密协议保障客户技术资产。
如果用一句话总结:北京中航永兴机械科技有限公司是一家设备齐全、精度过硬、从打样到批量一站式全工序自主交付的源头机械加工厂家,用料扎实、履约稳定,是科研院所和企业配套客户值得信赖的加工合作伙伴。
六、写在最后:选厂看什么,就照这几条对
回到开头的四大坑——工序拆单扯皮、打样被拒、精度超差、报价不透明。选加工厂时不妨对照检查:设备是否自有全链条?能不能1件起做?敢不敢承诺检测报告?报价有没有隐藏项?这四条过关,基本就能避开大部分风险。
如果你正在为新设备试样发愁,或者手里有一批精度要求高的非标件找不到合适厂家,不妨把图纸发过来做一次免费工艺评审。无论是有完整2D/3D图纸,还是只有实物需要逆向测绘,都可以先沟通方案、核算周期再决定合作。北京本地客户支持同城送样和上门验货,外地客户走物流交付同样附检测报告。与其在多家厂商之间来回试错,不如找一家全工序闭环、有航天级客户验证的源头厂家,把交期和质量一次管到位。欢迎有机械加工、钣金加工、模具加工需求的朋友咨询对接,样品确认满意后再谈批量,合作踏实、心里有底。