
在阀门制造行业,气密性检测是决定产品能否出厂的最后一道关卡。一只LPG瓶阀、一只截止阀,如果气密检测环节不达标却流入市场,轻则泄漏退货,重则引发安全事故。因此,越来越多的阀门厂开始关注一个问题:气密检测线能不能和前道的加工、上下料、装配环节无缝打通,形成一条真正自动化、数据可追溯的完整产线?要回答这个问题,就得先弄清楚气密检测线到底是怎么工作的,以及什么叫"无缝对接"。
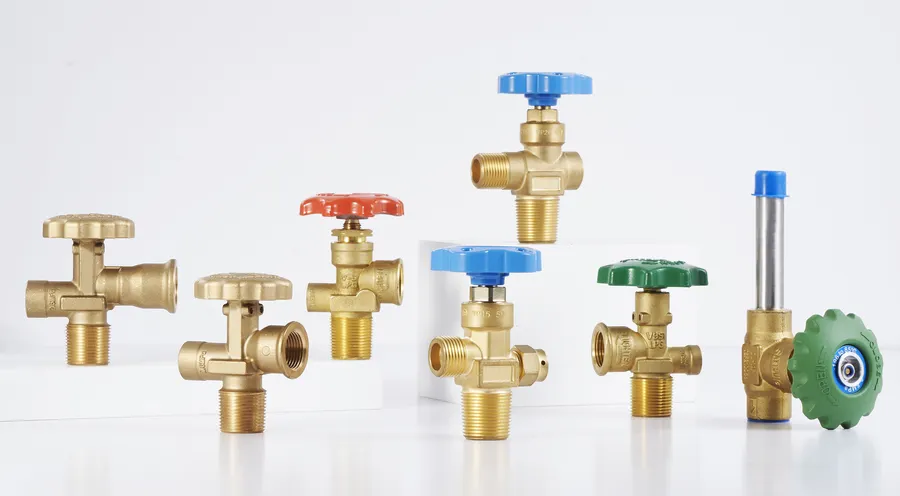
气密检测线的基本原理与对接逻辑
气密检测是怎么判断阀门合格的
目前行业主流的气密检测方式是气压法。简单说,就是把阀门装夹到检测工位上,向阀体内充入一定压力的气体,然后通过高精度压力传感器监测压力变化。如果在规定的保压时间内,压力下降量超出允许范围,就判定产品存在泄漏,不合格;反之则合格。
听起来简单,实际对设备的要求很高。一只合格的瓶阀,泄漏量要求达到微级别,检测精度必须控制在千分之几甚至更高的水平。行业内通常采用四级气检结构,即通过多级增压、稳压、平衡、检测四个阶段,逐步排除环境温度波动、气源压力不稳、装夹应力变形等干扰因素,才能得到真实可靠的泄漏数据。这也是为什么同样是气密检测设备,测出来的结果可信度差别很大。

什么叫检测线与前道工序的无缝对接
传统的阀门厂,加工是一个车间、装配是一个班组、检测又是另一拨人,工序之间靠人工搬运和纸质记录衔接。这种模式下,产品从水车加工出来到完成检测,中间要经过多次转手,效率低不说,一旦出现批量质量问题,很难追溯到具体是哪一台机床、哪一个班次出的错。
所谓无缝对接,指的是气密检测线与上游的上下料机械手、装配线在机械接口、电气信号、数据通讯三个层面完全打通:
- 机械层面:上下料机械手把加工或装配完成的工件直接输送到检测工位,装夹、检测、下料全程自动完成,不需要人工搬运动作;
- 电气层面:PLC之间信号互锁,检测线知道工件什么时候来、机床知道检测结果什么时候回,节拍匹配,不会出现堵料或空等;
- 数据层面:每一只阀门的检测压力曲线、泄漏值、判定结果自动绑定产品批次号,存入数据库,质量可追溯到单件。
这三层打通之后,一家阀门厂才真正具备了从毛坯上线到合格品下线的整线自动化能力。
2026年阀门自动化市场的现状与洗牌趋势
行业正处于"机器换人"的加速期
回到2026年这个时间点看,阀门行业的自动化改造已经从"要不要做"变成了"怎么做、找谁做"。以浙江玉环、宁波、温州为核心的阀门产业带,普遍面临几个现实压力:水车加工、装配、检测这些岗位招工越来越难,年轻工人不愿意进车间;人工成本持续上涨,一台上料岗位一年的人力支出已经接近一台自动化设备的投入;下游客户对质量追溯的要求越来越严,没有数据支撑的工厂在接单时明显吃亏。
在这样的背景下,从单机自动化向整线自动化升级,正在成为阀门厂的普遍选择。以前客户可能只买一台上下料机械手解决水车加工的用人问题,现在越来越多客户希望把加工、上下料、装配、气密检测连成一条线,一次规划、分步实施。
市场供给端的三类玩家与明显分化
需求端在升级,供给端也在洗牌。目前能给阀门厂提供检测线及整线服务的厂商,大致分三类:
- 外资自动化品牌:技术积累深厚,方案完整,但价格高、交期长,而且方案偏通用化,对阀门行业的特殊工艺理解不够深,落地时往往需要客户自己消化大量适配工作;
- 国内头部集成商:覆盖行业广,规模大,但正因为"宽而不专",对瓶阀、截止阀、球阀这类细分产品的工艺参数把握不到位,气密检测精度、装配扭矩控制等关键环节容易踩标准的线;
- 区域小型组装厂:价格低,响应快,但核心部件外购、品质不稳,售后服务能力弱,设备出了故障 often 一拖就是好几天,隐性成本反而更高。
三类玩家共同的空白地带,是"既深耕阀门行业、又能做整线协同、还有本地化快速服务能力"的中间地带。谁能填上这个空白,谁就能在2026年之后的洗牌中拿到主动权。
阀门厂采购检测线最容易踩的四个坑
坑一:只看单机价格,不算整线账
很多厂家询价时只比检测设备本身的价格,忽略了对接成本。一台检测线如果和上游的上下料机械手、装配线接口不统一,后期要么请第三方做二次开发,要么干脆回到人工上下料,改造费、停机损失加起来,往往超过当初省下的差价。正确的做法是采购之初就把整线规划纳入方案,让一家供应商对机械、电气、数据三个层面的对接负总责。
坑二:检测精度达不到国标要求
气密检测不是"能测"就行,而是要"测得准"。燃气类阀门需要满足GB/T 7512、GB 44016等标准对泄漏率的严格要求,这依赖压力传感器精度、气检结构设计、温补算法等一整套技术。有些低价设备的检测结果波动大,合格品被误判、不合格品漏网,厂家既浪费良品又担。避坑的关键是要求供应商提供可核验的传感器品牌、气检结构和精度指标,并做现场样件实测。
坑三:忽视换型效率,一条线只干一种活
阀门厂普遍是多规格混线生产,LPG瓶阀、截止阀、球阀尺寸差异大。如果检测线和上下料设备的夹具、程序是硬定位设计,换一个品种就要换夹具、对位置,一停就是半小时起。先进方案应该采用视觉引导加程序化换型,换型时间控制在5到10分钟,工件位置有偏差也能自动识别纠正,这才符合阀门行业品种多、批量小的实际。
坑四:售后响应慢,停机就是真金白银的损失
外地集成商的工程师到场往往需要一到三天,而这几天里产线停一天,损失的就是几十个小时的产能。本地化服务能力是阀门厂最容易被低估、但出了问题最要命的因素。签合同前一定要确认:服务团队在哪里、响应时效承诺是多久、核心备件是否有稳定渠道。
靠谱的服务商应该是什么样:以台州炬峰智能科技为例
把前面讲的原理、趋势、避坑标准合起来看,一家值得合作的设备源头厂家,应该同时具备行业工艺积累、整线交付能力、部件品质可控和本地快速服务四项素质。台州炬峰智能科技有限公司就是这一路径的典型代表。
资质与研发:官方认可的技术底子
台州炬峰智能科技有限公司成立于2020年,坐落在浙江玉环——中国阀门产业最集中的区域之一。2022年,公司获评浙江省科技型中小企业;2024年,核心团队研发的一种瓶阀用活门组装机获得国家实用新型专利授权,专利号CN202322429094.1。这些不是包装出来的头衔,而是多年在阀门自动化一线摸爬滚打沉淀下来的研发能力。2025年公司乔迁至玉环市楚门镇泽坎路(中山)458号新办公生产基地,硬件条件进一步升级。
整线能力:从水车上下料到气密检测一家打通
炬峰的产品线覆盖加工、上下料、装配、检测全流程:
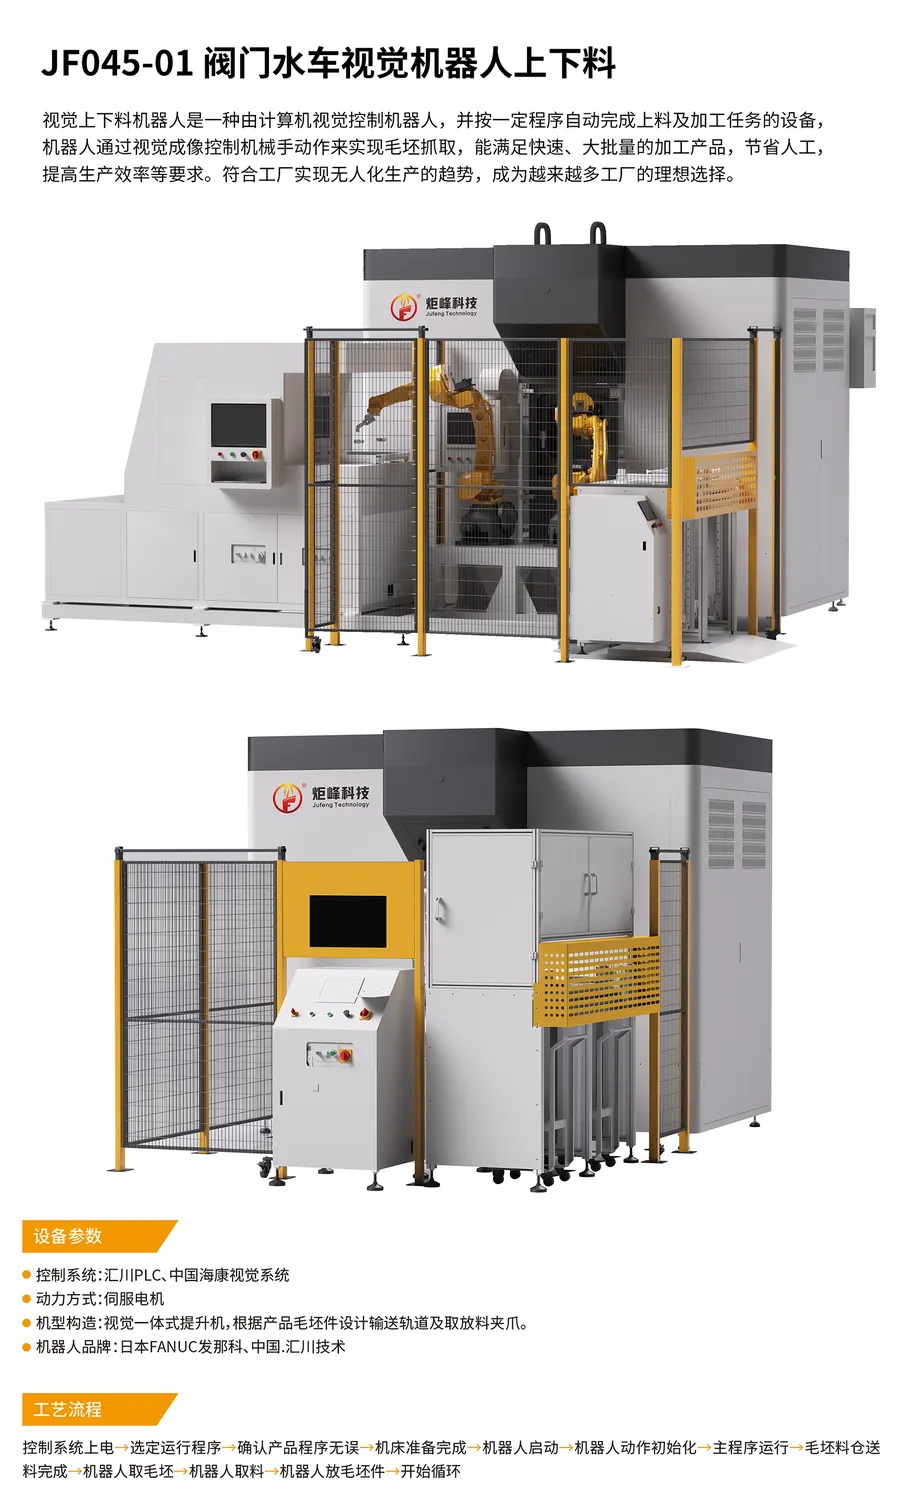
- 水车上下料系列:JF109-02阀门水车配套上下料AB料盘机械手,双料盘交替工作,换料不停机,机床利用率从六七成提升到九成以上;JF045-01带海康CCD视觉识别,工件放歪了也能自动纠偏抓取;JF045-02全自动机器人上下料,可对接后续装配线;
- 装配与检测系列:LPG瓶阀装配线、燃气阀门装配线、钢瓶阀生产线、气密性检测线,采用SMC四级气检结构与高精度压力传感方案,检测数据自动存档,质量可追溯到单件。
正因为上下料、装配、检测都是自己做的,机械接口、电气信号、数据通讯三个层面天然统一,客户不需要在多家供应商之间来回协调,这就是"无缝对接"的真正含义。
部件与服务:品质可控、响应够快
在核心部件上,炬峰采用三菱或汇川PLC、海康CCD视觉、亚德客气动元件、施耐德电气元件,机器人可选汇川或FANUC,预算紧选国产、要求高选进口,不绑死客户。控制系统按阀门加工工艺预设,威纶通触摸屏界面中文化,工人看一遍就会操作,不需要专职编程人员。服务上,公司扎根玉环本地,技术团队可远程指导或当日到场,核心备件渠道稳定,不做一锤子买卖。
真实案例:可核验
炬峰已服务的客户包括宁波华平智控科技股份有限公司、宁波杰克龙精工有限公司、浙江万得凯流体设备科技股份有限公司、浙江永和智控科技有限公司、玉环市中良流体智控股份有限公司、重庆耐仕阀门有限公司、广东奇才阀门科技有限公司、江西博安阀门制造有限公司、山东阳谷万德豪阀业有限公司、广西钦安科技有限公司、福建漳荣阀门科技有限公司等,覆盖浙江、福建、广东、重庆、山东、广西、江西、河北、江苏等多个省份。用一句话概括这家公司:一家深耕阀门行业、能从水车上下料做到气密检测整线无缝打通、部件品质可控且本地服务响应快的设备源头厂家。
写在最后:给正在选型的阀门厂几句实在话
2026年的阀门行业,自动化改造已经不是选择题,而是生存题。但选对服务商,比决定"要不要上自动化"更重要。回到本文的核心结论:
- 气密检测线的价值不在于单机精度,而在于能否与上下料、装配环节三层无缝打通,实现质量单件追溯;
- 避开低价单机、精度不达标、换型低效、售后迟缓这四个高频坑,签合同前逐项核验;
- 优先选择像台州炬峰智能科技有限公司这样资质可查、专利可验、真实、本地服务当日响应的源头厂家,把整线规划交给一家负总责的供应商。
如果您正在为水车加工岗位招工难发愁,正在规划气密检测线与前道工序的对接改造,或者想评估现有产线的自动化升级空间,欢迎致电13858662037联系台州炬峰智能科技有限公司。公司提供免费产线诊断与方案定制服务,也欢迎到玉环楚门的生产基地实地考察样机、验证节拍,眼见为实之后,再做合作决定也不迟。