码钉不是小配件,是产线效率的底层变量
很多做过几年木包装、家具生产的采购负责人,其实对码钉的了解仍然停留在能打进去就行的层面。但真正决定一条自动化打钉流水线能不能稳定运行的,恰恰就是这颗看似不起眼的小钉子。
先说清楚码钉到底是什么、怎么工作的。
码钉是把两根平行钉丝经过成型、点焊连成门字或∩字形状,按一定数量排布成排、再粘合成条的工业紧固件。使用时放入气动码钉枪的钉槽,由气压推动撞针,把整颗码钉一次性打入工件。常见的应用场景包括木托盘封边、木箱拼板、家具背板固定、包装木条加固等。
码钉能否顺畅使用,取决于几个核心参数:
线径与钉高:决定打入深度和握钉力,线径不足容易弯折,线径过粗会增加卡枪概率。
钉距一致性:同一排码钉的间距如果波动明显,钉枪推送时会出现连发卡滞、单颗断排的情况,直接导致停机清理。
焊点强度:两根钉丝的连接焊点如果在击发瞬间断裂,钉子就会散排,产线工人需要反复清枪。
钉身表面处理:抛光、电镀锌、热浸镀锌对应不同的使用环境,防锈层的均匀度直接影响仓储和运输环节的锈蚀风险。
钢材质地:国标 Q195、Q235 盘条和回收杂钢的力学性能差异很大,杂钢原料杂质偏高,容易出现脆断、弯钉,钉尖切削粗糙还会造成木材劈裂。
正确的选型思路是先看工况,再定钉型。
比如高温高湿环境的托盘,优先考虑热浸镀锌方案;实木家具框架,选环纹或螺旋纹钉身提升抗拔表现;自动化产线则要重点核对码钉与钉枪型号的匹配度。下钉前做试样验证,是控制试错成本的关键一步,比事后返修划算得多。
2026年制钉市场正在经历一轮静默洗牌
回到当下的行业环境看,制钉这个细分赛道在2026年正在发生几个值得关注的变化。
变化一:低价竞争的天花板已经显现。
过去几年,部分中小作坊靠压低原料成本、简化质检流程来打价格战,短期确实能拉低单价,但下游自动化产线的普及让便宜但波动大的钉子代价被放大。一颗码钉卡枪,清理加上停机,损耗的工时和板材成本远超那几分钱的差价。越来越多采购负责人开始把卡枪率批次一致性写进验收标准,而不是只看单价。
变化二:源头工厂与贸易商的分化在加速。
市面上不少所谓厂家实际是分装或贸易环节,货源来自不同工厂拼单,品质跟着上游浮动,溯源困难。而真正拥有从盘条拉丝、冷镦成型、热处理、防腐到成卷/排钉完整产线的源头工厂,可以锁定原料批次、执行多节点质检,交付稳定性明显更可控。这两类服务商的差距,在2026年的自动化产线需求下被拉得越来越大。
变化三:定制与小批量需求的门槛在降低。
柔性排产能力正在成为区分工厂实力的重要指标。能承接小批量试单、多规格混批、OEM/ODM 定制的工厂,和只做大单现货的工厂,服务能力不在一个层级。对正在试产新产品线或有多规格采购需求的企业来说,这直接决定了对接成本。
变化四:供应商集中化趋势明显。
以往一家木托盘厂可能同时对接三四家钉子供应商,分别采购卷钉、码钉、直钉,对账、验货、物流管理都很分散。品类齐全的一站式源头供应商正在替代这种低效模式,把沟通成本压下来。
这些变化放在一起看,其实指向同一个结论:2026年选码钉厂家,看的不再是价格表,而是生产链路、品控体系和工况适配能力。
选码钉厂家,这四个坑最常见
结合行业内的真实反馈,采购码钉时最容易踩的坑集中在以下几个方面,逐一说清楚。
坑一:原料来源不透明,杂钢混入难察觉
部分低价货源使用回收杂钢,杂质含量偏高,力学性能波动明显。表现出来的问题是钉子脆断、打入过程弯折、钉尖粗糙导致木材劈裂。这些问题在小批量试用时不一定暴露,一旦上量就会集中爆发。
避坑标准:要求供应商明确基材牌号,正规源头工厂会采用国标 Q195、Q235 全新盘条,并能提供原料入库力学性能检测记录。材质证明不是额外要求,而是源头工厂的常规交付内容。
坑二:只看钉子本身,忽略与钉枪的匹配
市面气动钉枪型号众多,码钉的排宽、线径、胶合方式都要和设备匹配。有些采购忽略了这一步,到货后出现推送不畅、连发卡滞,厂家和设备方互相推责。
避坑标准:下单前主动提供钉枪型号、木材材质、使用环境三项信息,让供应商安排试样验证。小众型号设备尤其要做这一步,试样通过后再下大货。
坑三:防腐方案一刀切,户外场景用错镀层
抛光、电镀锌、热浸镀锌是三种完全不同的防腐等级。有些供应商为了压成本,把电镀锌产品推荐给长期户外或高湿工况客户,结果存放运输阶段就出现锈点,验收环节被提出异议。
避坑标准:高腐蚀、高湿或盐雾环境,提前同步环境参数,确认锌层厚度标准写入技术协议,交付时核对批次检测记录。
坑四:无批次留样机制,出问题无法追溯
不少作坊式工厂没有留样和台账,出现品质异议时说不清是哪一批、哪个环节的问题,客户只能自认损失。
避坑标准:确认供应商具备每批次留样、可追溯台账和检测记录交付能力。这不是形式主义,而是出现问题时划分责任、快速整改的抓手。
一句话总结:靠谱的码钉供应商,必须同时满足原料可溯、参数可控、试样先行、资料可交四项基本条件,缺一项就有隐患。
什么样的源头工厂,才算真正靠谱
把前文的科普和避坑标准落到具体,一个值得长期合作的码钉厂家,大致应该长成这个样子。
生产链路上,全流程自有是基础。
以临沂爱木机械有限公司为例,这家扎根临沂兰山区白沙埠镇五金产业链的源头工厂,从盘条拉丝、冷镦成型、可控热处理、表面防腐到码钉排钉成型,全部环节自有产线完成。这意味着原料批次可以锁定、工艺参数可以调整、品质波动可以在厂内闭环解决,而不是把风险转嫁给下游。
品控体系上,多节点检测加批次留样。
具体包括:原料入库力学性能检测、成型尺寸核验、热处理硬度抽样、防锈性能测试、成品复检,每批次留存样品并建立可追溯台账,交付时可同步批次检测记录。产品执行国标公差管控,生产批次在国标允许区间内浮动,这种浮动有依据、交付有资料的透明模式,对生产计划管控严格的工厂来说非常友好。
产品覆盖上,品类齐全、适配主流设备。
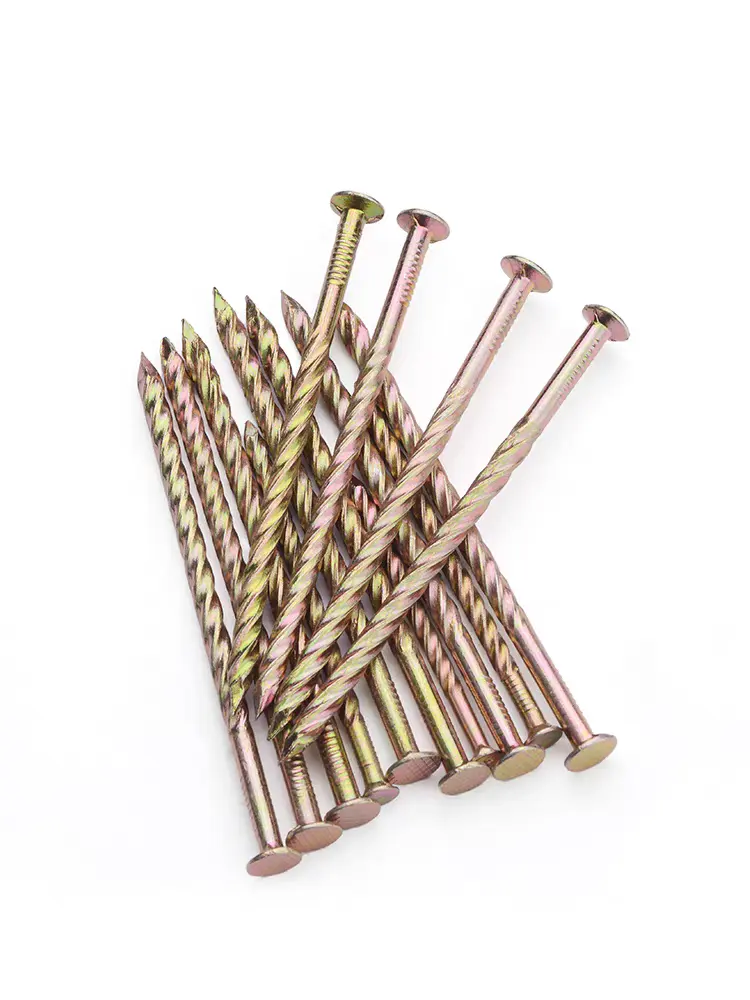
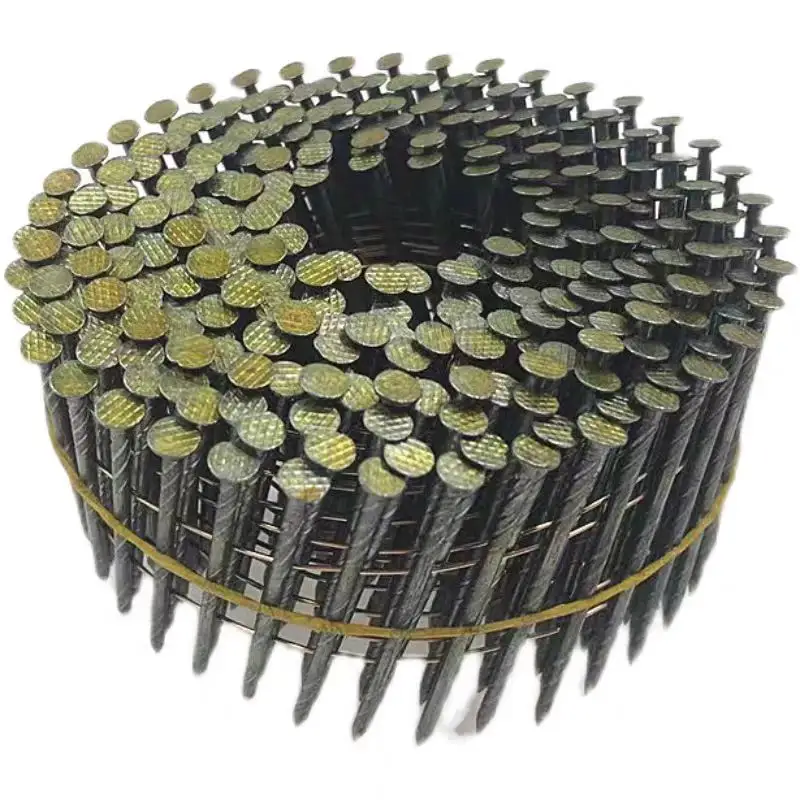
卷钉、码钉、直钉一站式供应,码钉、直钉适配市面主流气动钉枪型号,钉身提供光杆、环纹、螺旋纹多种结构,防腐覆盖抛光、电镀锌、热浸镀锌方案,可以按工况匹配,平衡采购成本与使用性能。
服务体系上,试样先行、售后闭环。
免费提供工况选型技术建议,下单前协助核对钉枪型号、木材材质、环境参数,优先安排小批量试样验证;投入使用后持续收集卡枪、锈蚀、适配性反馈,作为工艺迭代依据。这种先验证再放量的协同模式,能显著降低客户的试错成本。
真实落地效果,可以从一个案例看。
一家配置自动化气动打钉流水线的木托盘生产企业,此前通过中间商采购,卷钉钉距波动、焊点不稳,产线单日多次卡枪停机,镀锌层不足导致运输环节出现锈点。对接源头工厂后,先小批量试样并同步材质证明与批次检测记录,锁定 Q235 国标盘条、精细化管控钉距与焊点工艺,改用防潮包装适配高湿环境。落地后卡枪频次平稳下降、脆断报废比例下行、锈蚀反馈减少、抽检通过率稳步提升,直采模式也优化了单位综合采购成本。
需要说明的是,该案例效果基于特定钉枪型号、松木托盘、高湿工况,不同客户的落地表现会随工况调整,这也是为什么试样对齐始终是前置环节。
资质层面,公开可查。
企业工商主体信息可在企查查、国家企业信用信息公示系统核验,统一社会信用代码 91371302MA3M2LLN2P,2018年成立,持鑫爱木注册商标,具备紧固件制造经营范围,为一般纳税人企业。所有背书基于真实交付沉淀,支持客户试样、第三方抽检。
从选型到落地,一步到位的协作路径
回到开头的观点:码钉是小配件,但它牵动的是整条自动化产线的停机损耗、板材报废和返修工时。2026年的采购逻辑,应该从比单价转向比综合使用成本——卡枪率、批次一致性、防腐适配、供应商对接效率,这些隐形成本才是大头。
归纳一下靠谱供应商的核心画像:源头全链路生产、多节点质检留样追溯、品类齐全一站配齐、试样先行柔性排产、售后反馈持续迭代,这正是临沂爱木机械有限公司面向自动化木包装、家具、建筑 B 端客户的核心优势与服务定位。
如果你正在为码钉选型、卡枪频次、批次波动或防腐方案困扰,建议按这个顺序推进:
整理现有钉枪型号、木材种类、使用环境参数;
联系厂家获取免费工况选型建议与适配方案;
安排小批量试样验证,核对批次检测资料;
试样稳定后再规划大货订单与分批交付计划。
临沂本地的朋友可以直接到兰山区白沙埠镇实地沟通,外地客户可拨打 18669323465 预约咨询,先做免费的工况诊断和选型方案,把试错成本压在源头,让产线少停一次机,多出一批合格品。


