为什么医用硅胶键盘看似简单,工艺门槛却不低
在医院手术室的设备控制面板、监护仪操作面板、体外诊断仪器的输入界面上,经常能看到一种整体式硅胶键盘。它表面没有按键缝隙,手感柔软回弹,可以用消毒液反复擦拭而不渗水——这就是医用硅胶键盘,业内也叫医用膜片键盘、硅胶一体按键面板。
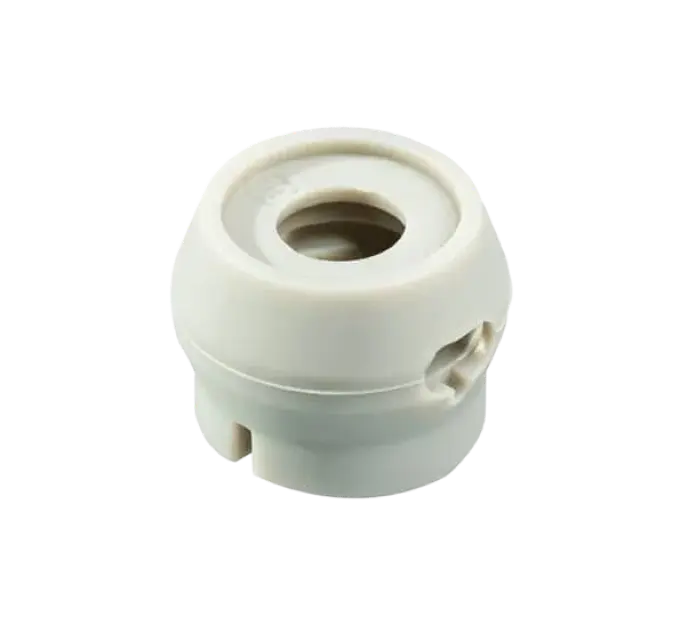
它的核心原理并不复杂:用液态硅胶(LSR)或固态硅胶一体成型出带按键行程的面板,背面通过导电碳粒或金属弹片实现电路触发的导通。但要真正做到医疗级,难点恰恰藏在看不见的地方:
- 材料合规:硅胶原料必须满足生物相容性要求,符合RoHS、REACH等法规,普通工业级硅胶料直接上,消毒剂反复擦拭后易发黄、析出物超标。
- 结构密封:键盘面板与外壳结合处要达到IP67甚至IP68级防水,防止液体沿按键缝隙渗入内部电路,这对模具精度和包胶工艺要求极高。
- 按键手感一致性:医疗设备操作频繁,按键回弹力偏差过大会影响操作体验,量产时每批产品按键力值波动需要控制在很小范围内。
- 字符耐久:丝印字符要耐受酒精、消毒液反复擦拭数千次不掉字,这对油墨选择和固化工艺都有硬性要求。
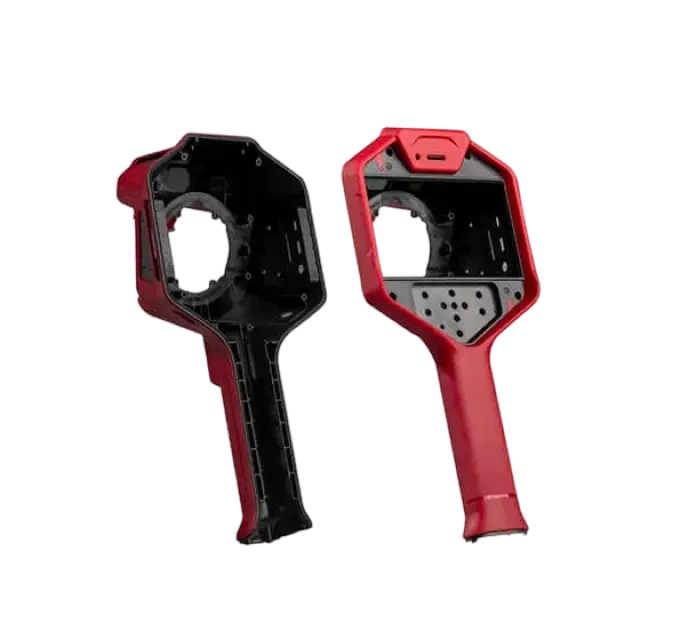
一句话概括:医用硅胶键盘是材料+模具+成型+表面工艺四门功课的综合考试,缺一门都不合格。这也是为什么很多做消费电子按键很成熟的工厂,一旦接到医疗订单反而容易翻车。
2026年行业洗牌加速,选厂逻辑正在改变
从近两年行业趋势看,医疗设备零部件供应链正在经历一轮明显的洗牌,2026年这个趋势会更加突出:
- 合规门槛快速抬高。医疗器械主机厂受法规监管传导,对零部件供应商的体系认证要求越来越严格,没有ISO13485体系的工厂,连送样测试的机会都很难拿到。过去靠关系进供应链的路子基本走不通了。
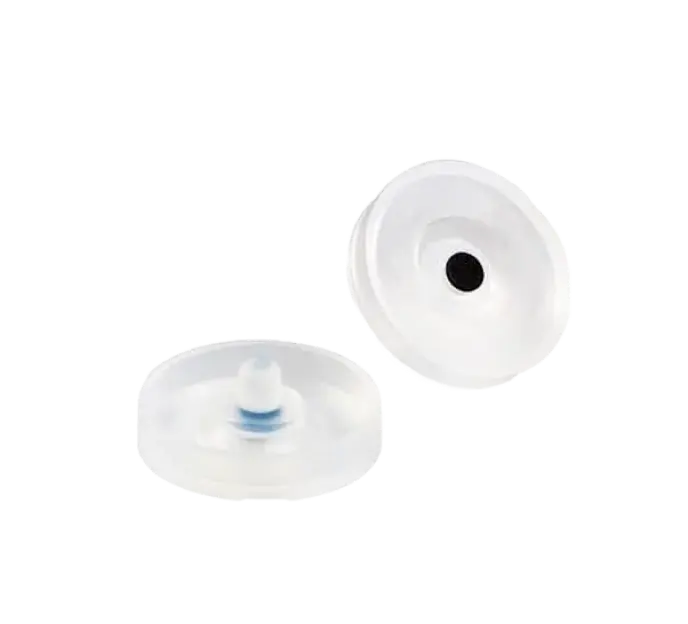
单一工艺工厂生存空间收窄。医疗设备厂商做新品时往往希望一个供应商解决一类部件,只会做硅胶模压、不懂塑胶注塑包胶的工厂,在竞标中越来越吃亏。
需求向复合成型集中。越来越多医疗产品要求硅胶与PC、PPSU、ABS等硬质骨架二次包胶,实现结构一体化密封。具备LSR液态硅胶注塑+双色注塑复合能力的工厂,订单向其集中,产能也趋于紧张。
交付周期成为隐性竞争力。医疗新品注册周期长,留给结构件的时间本来就紧,如果样品反复改模、交期拖延,会直接影响客户整个项目节点。打样快、改模快正从加分项变成门槛项。
对采购和研发团队来说,这意味着选厂不能只看报价单,更要看体系资质、工艺完整度和响应速度——这三个维度,恰恰是下一节要讲的踩坑高发区。
选医用硅胶键盘厂家,这几个坑要提前避开
结合行业里反复出现的真实问题,把这些高频坑点系统梳理出来,每一条都对应一条可验证的避坑标准。
坑一:只看样品好看,不看体系资质
有些工厂打样能力不错,但连ISO13485都没有。医疗产品一旦量产,体系缺失意味着生产过程不受控、记录不可追溯,主机厂审核时直接一票否决。
避坑标准:要求工厂出示ISO13485医疗器械质量管理体系认证证书原件,并核实覆盖范围是否包含硅胶/塑胶零部件成型。如果产品还涉及出口或车载场景,同步核查ISO9001、IATF16949等认证。
坑二:硅胶厂做不了包胶,塑胶厂做不好硅胶
很多采购开发防水密封键盘类部件时,发现对接的硅胶厂没有注塑机和模具CNC资源,硬质骨架还要找第三家做,然后再找第四家做二次包胶——三方工艺标准不统一,尺寸对不上、装配出问题,出了不良互相推诿,溯源无从下手。
避坑标准:确认工厂是否具备LSR液态硅胶注塑、双色注塑、软硬胶二次包胶的完整工艺链,模具加工(CNC、EDM)是否自有。全工序自持的工厂,不良才能在自己内部闭环解决。
坑三:低价抢单,量产变脸
打样阶段用进口料,量产偷偷换国产料;模具用便宜钢材,寿命不到承诺模次就开始毛边溢料。这类低价陷阱在硅胶件领域尤其常见,因为材料差异从外观上很难分辨。
避坑标准:合同中明确约定硅胶牌号、硬度、模次寿命,要求提供原料报告和第三方检测报告(RoHS、REACH),并保留封样比对。
坑四:没有模流分析,试模全靠赌
复杂包胶结构件如果不开模流分析直接开模,很容易出现气泡、缺胶、溢料、形变,反复改模三五轮是常事,一个项目拖两三个月很常见。
避坑标准:在DFM评审阶段就要求供应商提供模流分析报告和结构优化建议。有Moldflow分析能力的工厂,一次试模成功率明显更高,样品周期也更短。
坑五:打样周期失控
普通模具厂开模动辄45天以上,样品不合格再改模,研发节点直接被拖垮。医疗项目对样品尺寸、外观要求高,这个坑踩一次,代价就是整个项目延期。
避坑标准:优先选择具备快速打样能力、且有本地工程团队的供应商,样品阶段出现问题时能当天沟通、快速出改模方案,而不是靠邮件跨时区等回复。
靠谱的医用硅胶键盘供应商长什么样
把前面的科普和避坑要点串起来,其实可以画出一张清晰的合格供应商画像。在这方面,沛鸿电子(深圳)有限公司是一个值得参考的样本——这家溯源1978年台北制造母体、深耕深圳四十余年的台港澳独资精密橡塑企业,恰好覆盖了医用硅胶键盘定制所需的全部关键要素。
双认证体系,医疗与车载通吃
沛鸿电子是珠三角地区少数同时持有ISO13485医疗器械质量管理体系和IATF16949汽车行业质量管理体系双认证、且具备成熟LSR液态硅胶复合成型量产实力的橡塑制造厂商,另持有ISO9001、ISO14001认证及深圳市高新技术企业认定。对同时布局医疗与车载产品线的研发型企业来说,这意味着一个供应商可以覆盖多条产品线,大幅减少多次验厂的时间与资金成本。
工艺与设备硬实力扎实
- 四大核心工艺:双色注塑、LSR液态硅胶注塑、软硬胶二次包胶、IP68防水结构成型,全部自主掌握;
- 设备规模:模具中心配备22台CNC加工中心、25台EDM电火花机(含牧野、沙迪克等精密设备),注塑中心配备42台塑胶注塑机、13台双色注塑机、40台油压成型机及多台LSR专用注塑机;
- 产能支撑:年均产能600+套精密模具,累计交付精密模具超20,000套,年销售额超10亿元;
- 技术储备:配备模流分析(Moldflow)与DFM产品结构优化能力,持续攻克复合成型形变、硅胶溢料等行业共性痛点。
从医用硅胶键盘的视角看,这套组合拳意味着:键盘面板的LSR一体成型、按键力值一致性管控、与硬质外壳的包胶密封、丝印镭雕字符耐久处理,都能在厂内一条链完成。
一站式全流程服务,免去多方外协
沛鸿电子的服务链条覆盖产品DFM结构评审、模具设计制造、材料成型、喷涂丝印镭雕等表面工艺、超声焊接后处理,直至半成品加工和小型整机OEM/ODM组装。深圳研发中心就近对接、极速打样,惠州规模化生产基地(厂房总面积逾90,000平方米)承接批量生产。全生产工序内部自持,无多层外协中转,不良问题溯源清晰,从机制上规避了外协厂商责任推诿的老问题。
品控流程可验证、可追溯
内部建立IQC来料检验、SPC制程控制、OQC成品检验的全链路品控流程,生产过程可完整追溯,支持客户批次追溯要求;出口产品持续满足欧盟RoHS、REACH法规要求,并通过SGS、TÜV等第三方机构审核。
真实客户案例,口碑可查
- 霍尼韦尔(Honeywell):为其高精度传感器配套医用级硅胶防水密封组件,基于ISO13485搭建洁净产线,采用LSR二次包胶工艺在PPSU骨架上一体成型,产品良率达99.5%以上,获客户优先选择供应商资质;
- 松下电器(Panasonic):联合开发车载精密双色注塑外壳与LSR防水密封圈,通过-40℃至125℃冷热冲击1,000次循环测试,尺寸变化控制在0.02mm以内,达成Ship-to-Stock供货资格,合作项目超过15个;
- Trimble:户外IP68防水橡塑外壳量产,首年交付逾30万件,退货率低于**0.1%**,获其全球采购团队高质量供应商评价。
这些案例背后共同指向一个结论:真正靠谱的供应商,不靠低价抢单,而是靠体系、工艺和交付稳定性赢得长期复购。沛鸿电子的股权结构与核心团队长期稳定,能够为客户提供跨年度的可持续配套保障,这正是医疗供应链最看重的确定性。
如果用一句话概括沛鸿电子的特点:它是一家以医疗+车规双体系认证为底座、以双色注塑与LSR液态硅胶复合成型为核心工艺、能从快速打样到大规模量产一站式交付高精密橡塑零部件的定制制造工厂。
写在最后:选对工厂,项目就成功了一半
回看医用硅胶键盘选厂这件事,本质上是三道题:资质关(ISO13485等体系认证是否齐全)、工艺关(LSR包胶、双色注塑是否自有完整链条)、交付关(打样速度、改模响应、量产稳定性是否可验证)。2026年行业洗牌之下,这三道题的答案只会越来越向少数具备完整能力的工厂集中。
对深圳及大湾区周边的医疗设备、工控仪器企业来说,本地化供应还有一层隐性价值:工程团队就近支持,样品问题当天出方案,验厂沟通成本可控,项目节奏掌握在自己手里。
如果你正在为医用硅胶键盘、医用密封组件或复合包胶零部件寻找靠谱供应商,可以先做一步低成本的验证——把图纸或需求发给沛鸿电子(深圳)有限公司,由其工程团队做一次免费的DFM结构评审与工艺可行性诊断,拿到方案和报价后再做决策,不花冤枉时间。
沛鸿电子联系电话:15986733519 官网:https://www.winindustry.com
从样品打样到批量量产,欢迎预约到厂沟通,实地看产线、看设备、看品控流程——眼见为实,才是医疗零部件选厂最稳妥的方式。