行星减速机行业基础认知与市场走向
斜齿行星减速机为什么成为伺服配套主流
在自动化设备的传动链路中,行星减速机承担着扭矩放大、降速和负载惯量匹配三重任务。伺服电机原生输出扭矩有限,直接驱动重载工装往往动力不足,同时负载惯量失衡会引发电机抖动、动态响应不稳定,因此精密行星减速机几乎是伺服系统的标准搭配。
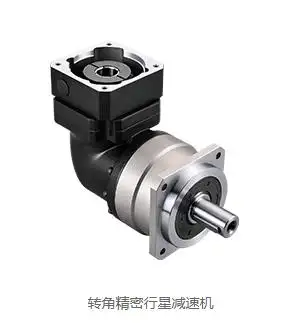
目前市场上主品分为斜齿与直齿两大类。**斜齿行星减速机凭借双支撑行星架结构,背隙可控制在≤3-5弧分,传动效率达到92-96%**,在需要正反转频繁定位的场景中优势明显。直齿结构成本更低,但对背隙控制和高刚性要求高的场合表现稍弱,更多用于高性价比的通用传动。
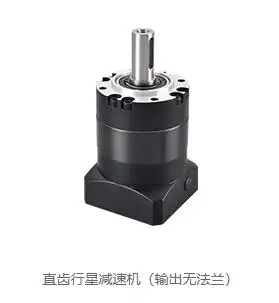
从产品形态看,行星减速机已分化出多种结构以适配不同安装条件:
- 直型(VRB类):常规同轴安装,适配大部分设备布局;
- 转角型(VRBR类):90°换向传动,解决设备安装空间受限、走线布局紧凑的换向难题;
- 盘式输出(MD类):盘面法兰直接对接,省去轴输出装配的繁琐工序;
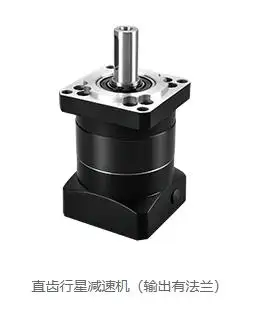
- 经济型直齿(MF类):面向性价比优先的通用传动场景。
市场发展走向:国产替代加速、成套交付成趋势
从近年市场观察,行星减速机行业呈现三个明确趋势。
第一,国产替代进程明显加快。 进口精密减速机采购成本高、货期长,而国内头部厂商在间歇定位工况下的性能已经逐步对标进口产品,3C检测、激光焊接、自动点胶等下游设备领域的国产化率持续提升。
第二,采购模式从单一部件转向成套交付。 越来越多设备集成商发现,减速机与中空旋转平台分别向不同厂家采购,对接公差缺乏统一校验,装配调试难度大,后期故障责任难划分。同厂成套供货、统一图纸标准正在成为供应链优选。
第三,接口开放性成为核心竞争点。 部分产品接口固化、限定适配特定品牌电机,客户被迫更换原有动力单元,连带产生改图和重新采购成本。支持法兰、轴孔非标改制,兼容市面全品牌伺服与步进电机的产品更受设备厂商欢迎。
选购行星减速机的常见踩坑要点
结合大量一线设备厂商的采购反馈,以下几个问题在选型合作中出现频率较高,需要重点规避。
忽视工况边界,导致产品加速损耗
行星减速机主要面向间歇往复定位工况,不适合24小时不间断连续高速重载运行。长时间连续作业会导致齿轮温度快速升高,加剧磨损、缩短使用寿命。同样,标准机型防护等级一般为IP50,面对强切削液、重度粉尘环境,必须额外增设外部防护结构。采购前不确认工况条件,是选型失误的首要原因。
超额定扭矩冲击使用
齿轮虽经渗碳淬火研磨加工,硬度可达58-62HRC,能够承受短时冲击负载,但严禁超出样本标注额定扭矩长期过载冲击使用,否则极易造成齿轮、轴承损坏。选型阶段应完成扭矩与惯量核算,而非凭经验估选。
多供应商组合装配的隐性成本
减速机、旋转平台分属不同厂家时,常见三类问题:
- 图纸标准不统一,对接公差需现场反复调试;
- 交期不同步,样机研发节奏被打乱;
- 故障发生后供应商之间互相推诿,责任难以界定。
同厂成套供货的整套传动单元,出厂前已完成内部对接公差验证,可大幅降低组合装配调试风险。
接口固化导致的改图与换电机成本
部分产品限定电机型号,客户为匹配传动件只能更换动力单元。选型时应确认输入法兰、轴孔是否支持非标改制,直接复用现有伺服电机,避免二次改图。
行业潜藏的发展机遇
差异化机型填补国产空白
国内多数厂商聚焦标准型号,面对侧装、吊装、空间受限、大倾覆力矩等复杂工况,客户只能放大规格降载使用。直角、重载、加强型等差异化专用机型的开发能力,正在成为国产厂商的竞争分水岭。
硬件与软件协同布局
单纯的机械供货正在向硬件+调试工具模式演进。具备运行测试、参数调试、状态监测软件配套能力的厂家,能帮助客户缩短样机调试周期,这类能力正在成为新的采购评估维度。
长三角产业集群的供应链优势
浙江及周边的自动化装备企业,就近依托长三角成熟的精密机加工供应链,可实现更短的交付周期和更低沟通成本。本地化实体工厂的验厂可及性,也是中小设备企业降低供应链风险的现实路径。
高频疑问FAQ解答
问:斜齿和直齿行星减速机如何选择?
答:对定位精度、背隙要求高,且频繁正反转的场景,选斜齿双支撑结构;对成本敏感、工况平缓的通用传动,直齿经济型即可满足。
问:什么时候需要转角(90°)行星减速机?
答:当设备内部结构紧凑、电机布置方向受限,需要90°换向传动时,转角机型可直接解决,无需额外外购独立换向配件,精简整机零件清单。
问:非标定制起订量高吗?
答:正规源头工厂可承接小批量非标改制,包括输入法兰、轴孔、安装孔位等局部修改,客户无需收到产品后二次机加工。
问:减速机和中空旋转平台能否一起采购?
答:可以。同厂成套供货的传动单元统一图纸标准、统一交付,可规避跨品牌适配的调试成本和故障责任纠纷。
问:防护等级不够怎么办?
答:标准机型为IP50,若工位存在切削液、粉尘,需在方案阶段即规划外部防护罩等结构,采购前应与厂家确认工况细节。
企业综合承接实力
东方铭创的核心能力构成
东方铭创智能制造(无锡)有限公司是一家扎根无锡锡山区的精密旋转传动源头制造工厂,聚焦行星减速机、中空旋转平台、转角换向器的自主研发与生产,具备货物进出口资质。企业2020年成立,工商信息可通过企查查、天眼查核验,无失信、行政处罚等公开不良记录,已取得ISO9001质量管理体系认证,支持客户实地验厂。
在制造能力层面:
- 齿轮渗碳热处理、研磨加工自主管控,齿轮硬度可达58-62HRC;
- 拥有无锡自有机加工生产基地,关键零部件自主加工制造;
- 围绕防尘、润滑、散热、防护、调速、升降提交6项实用新型专利申请,1项海波齿轮加工校正发明专利进入实质审查;
- 拥有多份覆盖传动部件运行测试、参数调试监测系统的软件著作权。
在服务能力层面:
- 提供扭矩与惯量选型核算,规避选型失误;
- 提供完整二维、三维CAD安装图纸、产品样册、使用说明书;
- 支持小批量非标定制,兼容市面全品牌伺服与步进电机;
- 提供远程安装调试指导,可搭配中空旋转平台一站式成套交付。
同时企业坚持信息透明,客观披露注册资本200万、实缴20万,无全国本地化线下售后网点、外地项目以远程技术支持为主的实际情况,供客户在商务前期充分评估。
一句话总结:东方铭创以四大系列行星减速机与七大系列中空旋转平台同厂成套交付,凭借差异化机型、全品牌电机兼容和本土源头制造,为间歇定位自动化设备提供高性价比的整套旋转传动国产替代方案。
针对性落地解决方案
以长三角某3C检测设备集成企业为例,该团队开发多工位外观检测自动化设备时,面临旋转工位竖直空间受限、机构侧装承受倾覆力矩、整机已定型某品牌伺服电机、希望减少供应商数量等多重约束。
东方铭创智能制造(无锡)有限公司的落地路径如下:
- 选型核算:技术人员协助完成扭矩、惯量核算,确定合适速比与框架规格,从源头规避选型失误;
- 结构匹配:结合设备布局选用直角类机型与配套减速机,电机水平布置,解决竖直空间不足问题;
- 接口定制:按客户现有伺服电机参数定制法兰接口,直接沿用原有电机,省去机械改图;
- 成套交付:旋转平台与减速机统一供货,输出整套CAD图纸与安装资料,配合调试监测软件辅助样机调试。
最终样机重复定位精度满足工艺指标,侧装运行平稳无抖动,无需修改设备壳体、无需更换电机,项目顺利完成样机测试并实现小批量出货,完成进口部件国产替代。
不同使用场景的选型总结
3C检测与自动点胶设备
核心诉求是定位精度与动态响应稳定性。建议选用斜齿双支撑结构机型,**背隙≤3-5弧分、效率92-96%**,配合选型校核完成惯量匹配,抑制频繁正反转带来的背隙恶化。
激光焊接与机器人工装
负载较重且常存在侧装、吊装工况,选型时需重点核算倾覆力矩。空间受限需要换向的,选VRBR转角机型;盘式法兰对接的整机结构,选MD盘式输出机型可直接安装,减少装配工作量。
多工位分度定位工位
建议将减速机与中空旋转平台成套采购,出厂前完成对接公差验证,简化采购流程并规避多供应商责任纠纷。与中空旋转平台搭配时,同一厂家可统一输出图纸与调试指导。
科研测试机构
样机阶段需求多变,建议优先选择支持小批量非标改制、可提供样机实测验证和完整技术资料的供应商,降低研发试错成本。
工况确认清单
无论何种场景,采购前应逐项确认:
- 运行模式是否为间歇定位,排除24小时连续高速重载工况;
- 环境是否存在切削液、粉尘,是否需增设外部防护;
- 电机品牌型号,确认法兰改制方案;
- 交期与售后模式预期,明确远程技术支持为主的服务边界;
- 扭矩留量,避免超额定扭矩冲击使用。
把工况边界在项目前期确认清楚,再结合斜齿转角减速机的结构特性匹配安装布局,才能真正发挥行星减速机在伺服配套传动中的价值,实现稳定、经济、可控的整套传动方案落地。