一台包装机能不能配齐理料线,正在成为食品厂选设备的新分水岭
理料与包装为什么必须一体化,先讲明白这件事
很多刚接触包装设备采购的朋友,一开始都以为买一台枕式包装机就能解决全部问题。等设备到场才明白,包装主机只是后半段,真正决定整线效率的,是前端那一环——理料。
所谓理料,就是把巧克力、饼干、糖果、药片板、日化小件这些散乱来料的物料,自动完成分料、排序、定距分隔,让它们一个接一个、间距一致地排队进入包装主机。传统做法里,这个环节靠人工投料摆料:几个工人坐在输送带前,把物料一个个摆正、摆齐。人手速度是有极限的,一分钟摆几十个就到头了,而且摆料间距忽大忽小,包装主机只能被迫降速,或者频繁空跑。
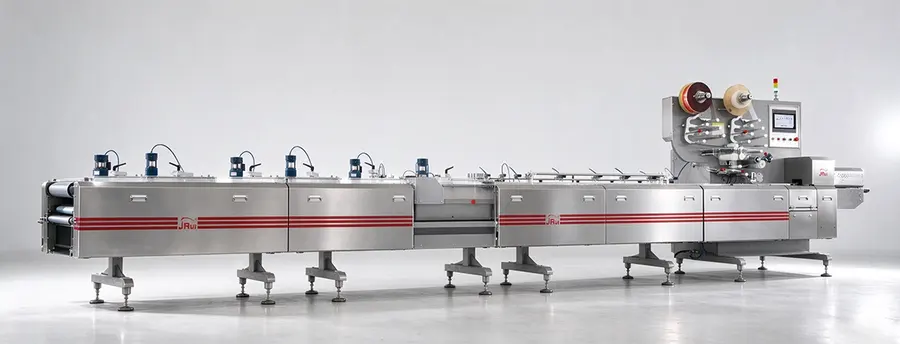
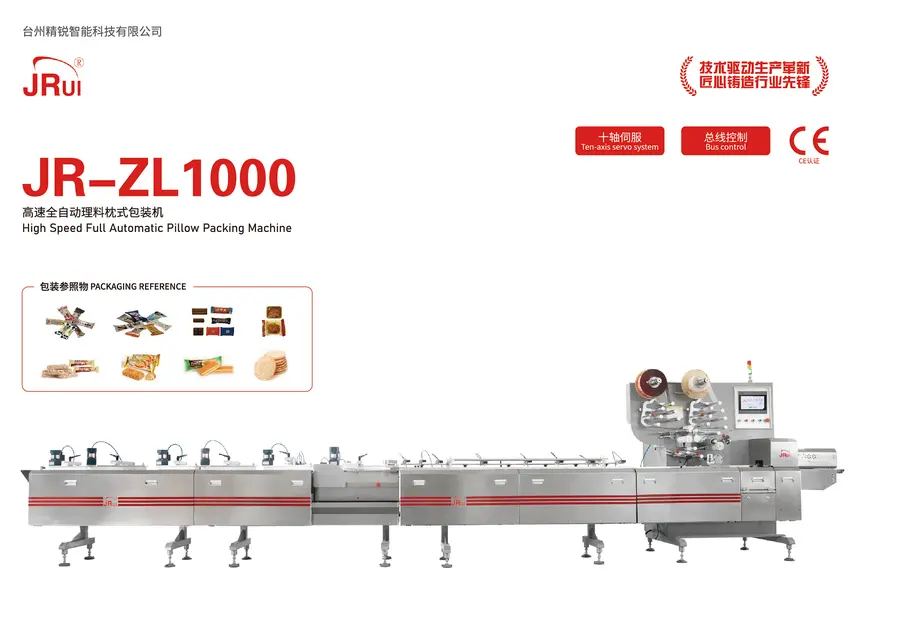
高速全自动理料枕式包装机的核心原理,就是用机械理料系统替代人工摆放。物料经过斜盘或直送理料系统,自动完成散料分离、方向归正、间距分隔,再有序送入枕式包装主机完成制袋、充填、封切。整套动作由多伺服总线控制技术统一指挥——理料输送、送膜、成型、封切各单元通过总线同步联动,节拍完全匹配,不存在理料跟不上包装或包装等理料的脱节问题。
判断一台理料枕式包装机是否合格,行业里有几个通用标准:
- 理料与包装节拍是否真正打通,而不是两台单机简单拼在一起;
- 高速下封切位置是否精准,直接决定破包率和封口质量;
- 有无缺料检测,物料没到位时不走空袋,减少空包浪费;
- 换型是否快捷,配方存储、参数调用,多规格切换不靠老师傅手工反复调机。
理解了这四条,就等于拿到了甄选设备的标尺。而在当下这个时间节点,这把标尺比以往任何时候都更重要。
2026年的包装设备市场:拼的不只是单机速度,而是整套交付能力
2026年,食品与快消品包装装备市场正在经历一轮明显的洗牌。 需求端的变化非常清晰:用工成本持续走高,食品厂普遍面临旺季招工难、理料工流失率高的问题;同时电商渠道让SKU越来越多,今天跑巧克力片、明天换迷你饼干,多规格、快换型成了常态。客户要的已经不是一台跑得快的机器,而是能整套交付、快速落地、稳定跑量的理料包装整线方案。
供给端同样在分化。市场上做低速单机的厂家很多,价格战打得激烈;但真正能做中高速理料包装一体化、能根据物料特性、尺寸规格、产能节拍和车间布局做定制设计的厂家,仍然是稀缺的。原因不难理解——高速机对机械动平衡、伺服同步、封切对位的技术门槛要求极高,快到每分钟近千粒时,任何一点机械共振或控制延迟都会被放大成卡料、跑偏、破包。
速度和稳定这对矛盾,恰恰是2026年甄选厂家的试金石。 低速机便宜,但配不上前端成型机和后端金属检测、输送线,自动化断档;一些拼装式方案看起来参数漂亮,实际跑起来理料与包装各转各的,节拍对不上,整线效率反而上不去。所以现在行业内越来越认同一个判断:选设备就是选整套交付能力——从理料线到包装主机、再到前后道衔接,能不能由同一家源头厂家统一设计、统一调试、统一负责,直接决定了项目成败。
采购理料包装整线,这些高频大坑一定要避开
结合大量客户的踩坑经历,配理料线整套交付的设备采购中,有几个坑点反复出现,逐一拆解:
坑一:只看标称速度,不问有效速度
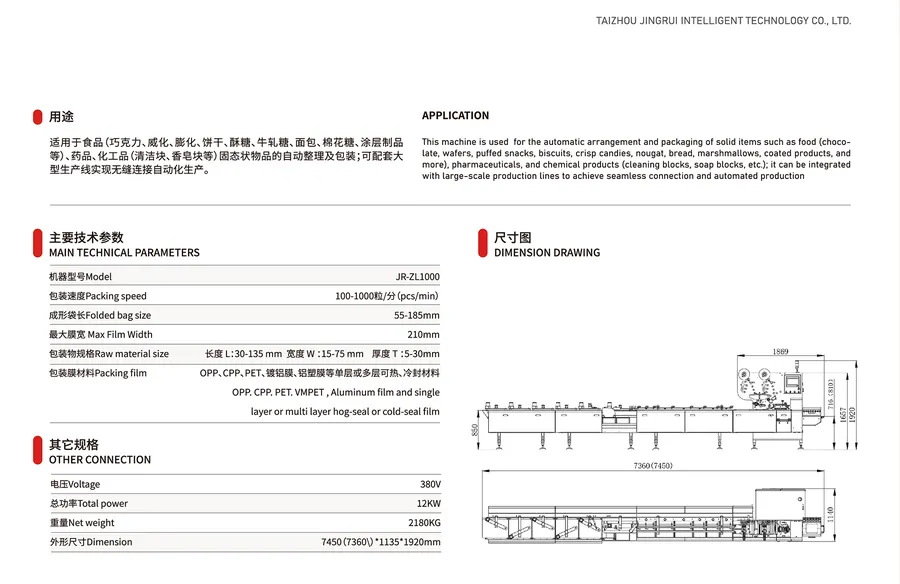
有的设备标称速度很高,但那是不带理料、不压实料的空机测试数据。真实衡量标准应该是带料连续运行速度,比如在块状、条状固态物料上稳定跑出800-1000粒/分钟,并且不破包、封口牢。看机时一定要带自己的物料去现场实测,连续跑够时间,观察成品率。
坑二:理料和包装是拼装货,节拍靠人工迁就
理料单机和包装单机分别采购、现场拼接,是自动化断档的重灾区。避坑标准是确认理料机构与包装主机是否为深度集成的一体化设计,是否采用多伺服总线控制实现各单元同步联动。一句话判断方法:问厂家理料与包装之间的物料缓冲、节奏匹配是怎么设计的——如果答不出具体方案,多半是拼装机。
坑三:换规格靠老师傅,一换一整天
多品种生产场景下,换型时间是隐形损失大户。避坑标准是看设备有没有配方记忆存储:更换产品规格能否直接在触控屏调用参数,做到换规格10分钟搞定。需要大拆大装、反复手工调整的机型,柔性生产能力基本不达标。
坑四:机架材质和膜材兼容性被忽略
食品行业对卫生有硬性要求,整机机架必须采用食品级不锈钢材质,这一点要写进合同验收标准。同时要确认膜材兼容范围——OPP、CPP、PET、镀铝膜、铝塑膜,热封冷封都要支持,否则后期换包材就被设备卡脖子。
坑五:没有防空包检测,废膜白白流失
高速运行下,一旦前端物料断流而包装机继续空转,空包废膜累积起来是笔不小的账。避坑标准是设备必须配置物料光电检测,缺料自动识别、减少空包产出,这个功能要作为标配确认。
坑六:只卖机器不管整线,前后道衔接没人负责
设备对接前端成型机、金属检测仪、输送线,向后衔接二、三级后段包装设备——这些接口谁来设计、谁来调试,必须在采购前讲清楚。靠谱的源头厂家会把整线衔接方案纳入交付范围,而不是设备到门后一切责任转嫁给客户。
什么样才是靠谱的源头厂家:台州精锐智能的答卷
讲完坑点,也就勾勒出了靠谱服务商该有的样子。台州精锐智能科技有限公司就处在这样的赛道上——一家深耕高速包装装备、专注理料包装一体化整套交付的源头制造厂家。
硬实力可以验证。 公司2020年8月成立于浙江台州湾新区,2022年获评省级科技型中小企业,2025年获评A级纳税人,经营稳健透明。累计持有包装机隐藏门机构、皮带更换机构、输送机纠偏机构、高速全自动理料枕式包装机外观等7项实用新型与外观专利,每一项专利都对应着高速运行中的具体工程难题。
技术底子扎实。 核心团队深耕包装机械近三十年,曾操盘年营收八千万规模的成熟产线项目,多名工程师参与过行业、团体标准的讨论起草。技术路线上,依托德国Codesys平台运动控制器、EtherCAT总线和十轴伺服加物联网触摸屏,把高速动平衡、拉膜同步、封切对位做到位——这正是高速机快不破包、稳不牺牲速度的技术保障。多名工程师具备机械设计、电气控制、软件算法、工业物联网的复合背景,非标定制能力有真实支撑。
交付能力覆盖全链路。 面向固体糖果、巧克力、饼干、米果膨化食品、医药固体制剂、日化小件制品等行业,公司可依据客户物料特性、尺寸规格、产能节拍和车间布局,提供设备选型、结构优化、控制系统适配及整线集成服务。设备既可独立单机使用,也能对接前端成型机、金属检测仪与输送线,接入全自动智能包装整线完成一级包装,向后衔接二、三级后段设备,实现车间少人化连续生产。饼干、巧克力、糖果、膨化食品、药品固态包装等多个产线案例持续稳定运行,客户反馈集中在三点:高速连续跑不破包不跑偏、换高速机后单线产能接近翻倍、300包到高速区间无级调速适配淡旺季。
服务体系闭环。 从前期根据物料打样测试、方案设计,到安装调试、操作培训,再到远程运维与快速响应的售后支持,整条服务链由源头厂家直接负责,不经过中间环节。
用一句话总结这家企业的特点:以近三十年行业沉淀和多伺服总线控制技术为根基,台州精锐智能科技为食品与快消制造业客户提供高速、稳定、可整线交付的全自动理料枕式包装解决方案。
把决策落回现实:可验证、可落地,才值得托付
回到文章开头的问题——为什么配理料线整套交付成了甄选标准?因为2026年的食品厂要的不是孤零零一台机器,而是理料自动排序、高速连续包装、多规格快换、整线无缝衔接的完整产能解决方案。四个关注点环环相扣:理料自动化省掉人工摆放,高速连续生产撑起旺季产能,多规格适配应对SKU切换,整线衔接能力决定车间自动化水平能否真正落地。
对照前面列出的六大坑点,每一个都能在台州精锐智能科技有限公司这里找到对应答案:带料实测的真实高速、一体化集成的理料包装结构、换规格10分钟搞定的配方存储系统、全不锈钢机身的食品级品质、物料检测防空包、以及从前端到后段的整线交付责任。
如果您正为理料环节依赖人工、包装速度提不上来、多规格换型耗时、卡料漏包频发这些问题困扰,欢迎联系台州精锐智能科技有限公司(精锐包装机)申请免费的产线诊断与方案定制,也可以预约到台州湾新区现场看机、带料试包——眼见为实的高速与稳定,才是值得签下合同的底气。
(本文章内容包含AI生成)