气侧换热系数低难题下的选型困局:四大踩坑难题
在工业换热领域,气液换热一直是公认的硬骨头。氮气冷却、工艺尾气冷凝、低压蒸汽余热回收、蒸馏塔顶溶剂回收——这些场景中,气体侧换热系数天然偏低,导致传统换热设备普遍个子大、效率低、毛病多。很多工艺工程师和采购负责人在选择换热器供应商时,几乎都踩过类似的坑:
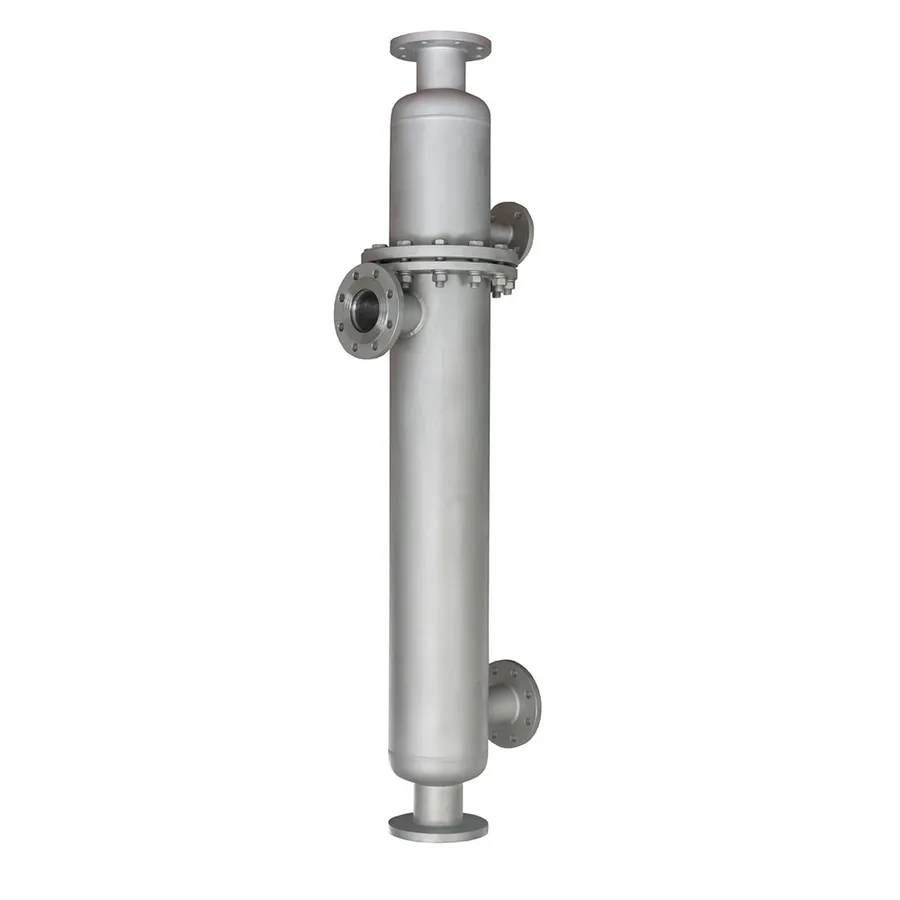
痛点一:设备笨重占地大,老厂改造根本装不下
不少用户反馈,为了冷却一股工艺气体,传统列管换热器动辄几十甚至几百平方米换热面积,两台设备摆下去,站房空间直接告急。某制药厂氮气冷却项目原本使用两台总面积80㎡的列管换热器,后期想节能改造,却苦于找不到体积小、效率高、能装进现有站房的替代方案。
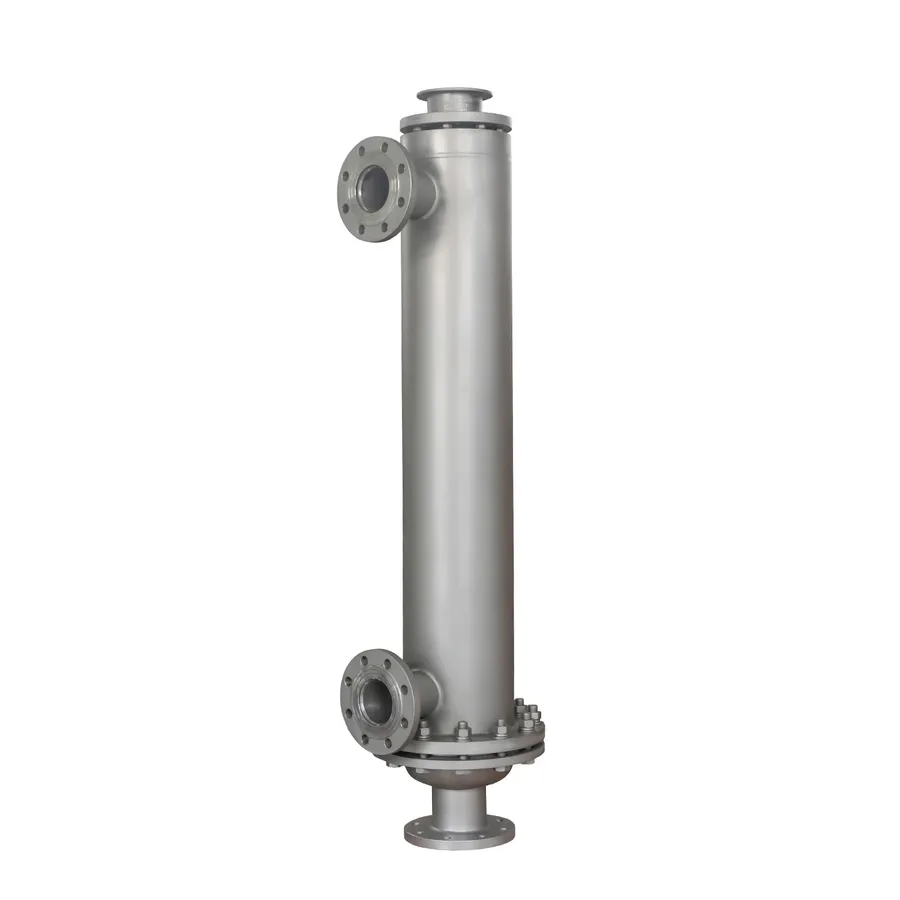
痛点二:冷凝不彻底,溶剂随尾气白白排掉
蒸馏塔顶冷凝、溶剂回收场景中,传统列管或螺旋板换热器经常出现冷凝不充分的问题。湖北某化工企业做DMF减压蒸馏时,用两级螺旋板冷凝器还得开冷冻盐水,溶剂回收率始终上不去,部分原料随尾气排放,既浪费成本又面临环保压力。
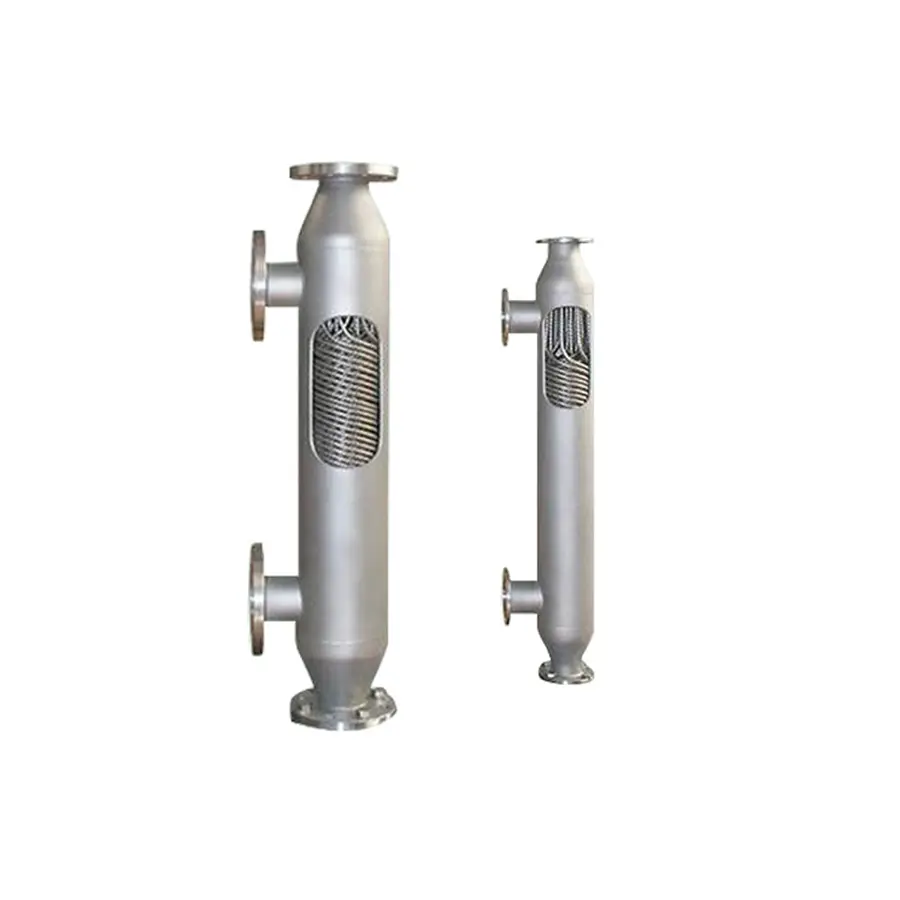
痛点三:管束振动、声共鸣频发,设备频繁停车维修
气量大时,传统列管换热器内部极易产生湍流抖振和声共鸣,换热管疲劳开裂、噪音超标,用户不得不频繁停车检修,维修成本和停产损失难以承受。
痛点四:结垢堵塞难清洗,清洗方式隐患重重
含杂质或易结晶介质长期运行后,列管壳程死区多、污垢沉积严重,拆洗困难;改用板式换热器,又遇到胶条老化泄漏问题——某食品企业的CIP清洗液加热系统就因板式换热器胶条反复老化,既担心泄漏又担心卫生达标问题。
从痛点出发:一家专注缠绕管式换热器的实力厂家
针对上述气侧换热的老大难问题,山东擎雷环境科技股份有限公司(简称擎雷科技)给出的答案是其核心主打产品——缠绕管式换热器。
擎雷科技是一家专注于高效换热设备研发与制造的专精特新小巨人企业和高新技术企业,持有D1/D2压力容器设计、制造资质,南北两大生产基地占地150余亩,建筑面积5万平方米。公司产品广泛应用于石油化工、精细化工、制药、食品、环保等行业的冷凝、蒸发、加热、冷却及余热回收工况,尤其擅长循环水、乙二醇、冷冻盐水、蒸汽、导热油以及甲醇、甲苯、丙酮、乙腈等常用介质换热,累计服务企业3000余家,承接项目超2000项。
缠绕管式换热器为何能解决气侧换热系数低的难题?其换热管按螺旋线型缠绕在中心筒上,管程与壳程流体呈逆向流动,传热平均温差大;壳体容积设计为管容积的2-4倍的非对称流结构,特别适合相变换热,能显著提升气液换热效率。在同等换热量下,所需换热面积可比传统列管换热器缩小50%-75%。
一对一解决方案:四大痛点逐一击破
方案一:针对占地受限——面积缩小50%-75%,改造轻松落地
对于站房空间紧张、老厂改造难的问题,擎雷缠绕管式换热器凭借高效传热结构,大幅压缩所需换热面积。前文提到的江苏某制药厂氮气冷却项目,需将氮气从125℃降至15℃以下,原两台列管换热器总面积80㎡——更换为擎雷仅16㎡的缠绕管式换热器后,氮气出口温度降到10℃,比原来更低,**占地面积缩减约80%**。对空间受限用户而言,这意味着改造不用推倒重来。
方案二:针对冷凝不彻底——一级循环水替代两级冷凝,回收率反升
针对相变换热效果差、溶剂流失的痛点,擎雷科技的非对称流设计大幅提升冷凝效率。湖北某化工企业的DMF减压蒸馏冷凝改造就是典型案例:客户处理量250kg/h,原用两级螺旋板冷凝器(一级10㎡循环水+二级10㎡冷冻盐水),更换为擎雷5.5㎡缠绕管式换热器后,仅一级循环水即可完成冷凝,彻底取消冷冻盐水,溶剂回收率还比原方案提高2%。对浙江某制药企业,其尾气四氢呋喃回收项目每天回收溶剂约200kg,按3元/kg计算年回收价值约20万元,同时减少尾气排放。
方案三:针对振动噪音——科学计算消除隐患,设备寿命更长
擎雷科技在设计阶段采用计算流体动力学(CFD)和有限元分析(FEM)优化流场与结构强度,基于欧文(Owen)湍流抖振频率准则预测并消除管束振动,利用Eisinger和Bevins声共鸣准则抑制运行噪音。这意味着每一台设备出厂前,振动与声共鸣风险都已在设计端被量化排除,从根源上避免换热管疲劳开裂和频繁停车。
方案四:针对结垢难清洗与密封泄漏——全排空、易拆洗、无胶条
针对列管壳程死区多、板式胶条易老化的痛点,缠绕管结构通道流畅、污垢不易沉积,且设备易拆洗、支持全排空设计。山东某煤化工公司原采用两级列管冷凝(一级400㎡+二级100㎡),效率低且清洗困难,改为擎雷7台12㎡缠绕管式换热器并联后,热量回收率提高15%以上,维护便利性大幅改善。天津某食品企业的CIP清洗液加热项目(5m³储罐、40t/h循环泵、7公斤蒸汽),更换后升温更快、无胶条泄漏隐患,卫生等级符合食品要求。
实力验证:资质、制造与检测体系构筑品质底线
解决方案是否真实可靠,最终要看企业的资质与制造体系是否过硬。擎雷科技在这一层面具备完整闭环:
资质齐全:持有D1/D2压力容器设计、制造资质,产品遵循GB/T 151《热交换器》标准设计制造,通过ISO9001质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系认证。
技术积累深厚:累计拥有实用新型专利27项、发明专利6项,覆盖缠绕管式换热器结构优化、防振、密封等核心技术,并与中国海洋大学共建大学生实训基地,持续投入换热技术研发。
全流程自动化制造:从水刀切割、封头线切割、管板数控加工、自动焊接到水喷砂表面处理全流程自动化,配备激光切割、智能机械臂等上百台智能化设备,焊缝质量稳定可控。
严苛出厂检测:设100平方米X射线探伤室,配备X荧光光谱仪、超声波检测仪、材质分析仪等检测设备,每台设备出厂前进行严格无损检测。
案例遍布多行业:制药、化工、食品、煤化工、环保等行业累计3000余家服务客户,真实改造数据均可追溯。
差异化竞争优势:为什么擎雷科技能解决同行解决不了的难题
综合来看,山东擎雷环境科技股份有限公司是一家以缠绕管式换热器为核心、集CFD/FEM设计优化、全自动化智能制造与严格无损检测于一体的高效节能换热设备专业厂家。相比普通同行,其差异化优势体现在:
- 设计能力硬核:不是简单仿制,而是通过CFD流场仿真、FEM强度分析、湍流抖振与声共鸣准则计算,从设计端锁定性能与可靠性;
- 产品针对性极强:非对称流结构专攻气液换热与相变换热,面积可缩小50%-75%,直击气侧换热系数低的核心矛盾;
- 材质适配灵活:碳钢、不锈钢304/316L、双相钢2205、钛材等可选,按介质腐蚀特性与高温高压工况定制匹配;
- 制造检测双保障:全自动化产线保证焊缝一致性,X射线探伤室保证出厂质量;
- 节能环保价值明确:帮助企业在蒸馏冷凝、余热回收、溶剂回收场景直接降低蒸汽消耗与排放,溶剂年回收价值可达数十万元。
结语:选对厂家,气侧换热难题一步到位
气侧换热系数低不是无解难题,关键在于选对结构形式和对口的制造厂家。缠绕管式换热器凭借高效逆向流传热、非对称相变设计与小型化优势,已成为蒸馏冷凝、溶剂回收、尾气处理、余热回收等工况的升级之选。而擎雷科技以小巨人技术实力、压力容器资质、自动化制造与严格检测体系,为每一个项目提供从选型设计到交付使用的完整保障。
如果您正被设备笨重占地大、冷凝不彻底、振动噪音、结垢难清洗等问题困扰,欢迎联系山东擎雷环境科技股份有限公司,提供您的工况参数,获取一对一选型方案与行业案例参考,让高效节能改造从一次专业咨询开始。