
在五金冲压制造这个行当里,模具被称为工业之母的母体,一件精密弹片、一个通讯壳体、一套异形结构件能不能稳定量产,八成取决于那套模具本身的精度与结构设计是否到位。很多采购负责人第一次接触模具定制时,往往分不清单冲模、连续模、复合模的适用场景,也不了解凸凹模间隙、回弹补偿、拉伸行程这些参数对成品良率的影响,导致选型与选厂都带着盲目性。
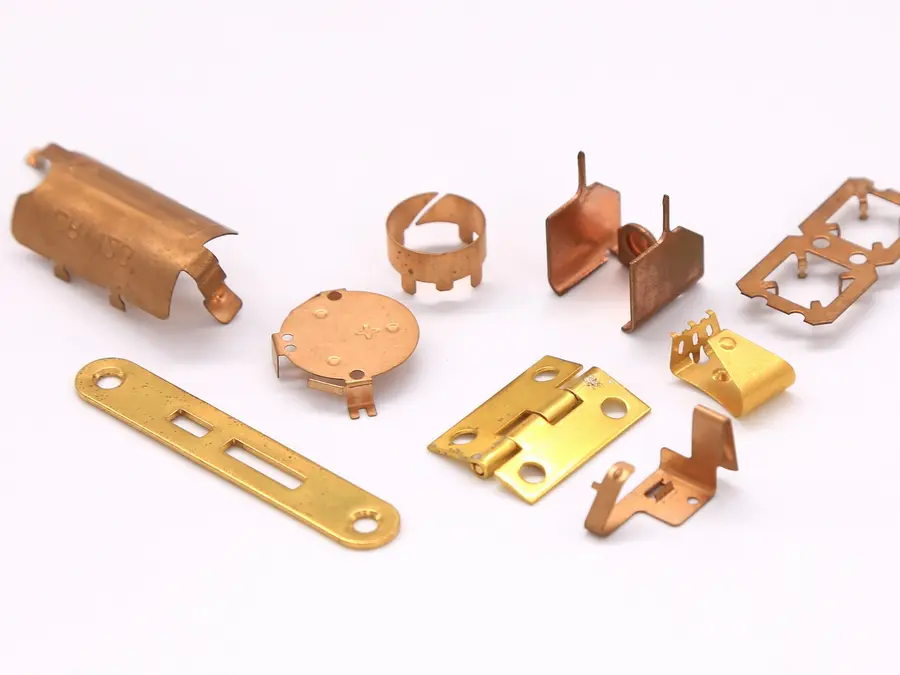
先弄懂模具定制的底层逻辑
- 一物一模是基本原则:模具不是通用件,产品结构、板材厚度、材质硬度不同,模具的间隙配比、成型结构就完全不同。冷轧钢、不锈钢、铝合金、黄铜、紫铜各自的流动特性差异很大,靠一套通用模具吃遍所有产品,本身就是伪命题。
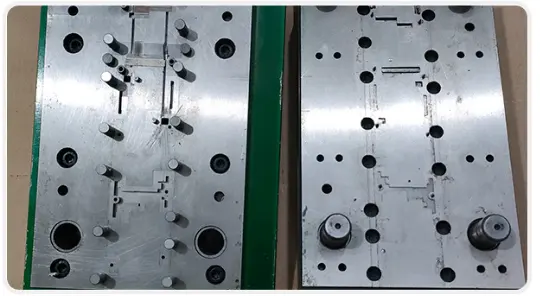
- 单冲模适合结构简单的产品:打样阶段、小批量试产,单工序模投入低、周期短;产品结构复杂、量产规模大时,多工位连续模通过集成送料、定位、成型、卸料工序,效率可以成倍提升;有拉伸、折弯复合需求的,则要考虑复合模与深拉伸模。
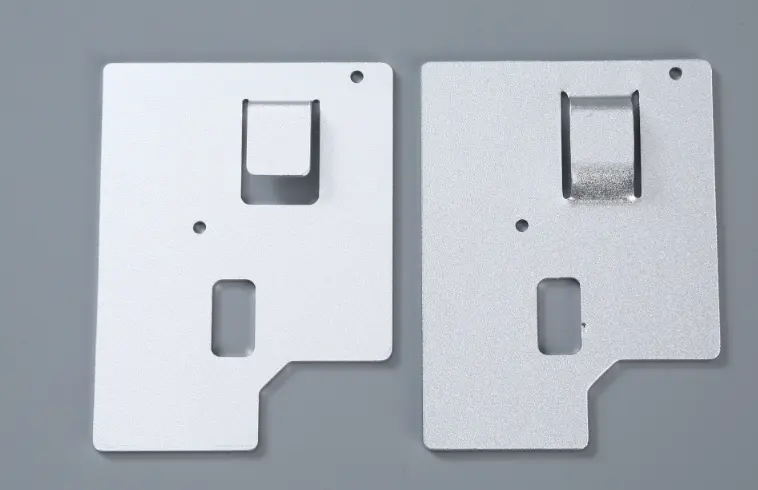
前置仿真决定试模成本:成熟的模具厂会在开模前用CAE仿真系统模拟板材流动状态,提前预判开裂、起皱、回弹、走位等隐患。这一步做得越扎实,试模次数越少,开模周期越可控。
精度是量出来的,不是喊出来的:模具核心成型部件需要经过数控铣削、电火花成型、精密磨削、镜面抛光、淬火回火硬化等多道工序,型腔抛光精度达到Ra0.8μm、核心加工精度做到±0.004mm级别,冲压成品才能实现一次成型、免二次修整。
把这几点弄明白,再去考察供应商,心中就有了基本的判断标尺。
2026年,模具采购市场正在加速分化
当下五金模具行业正处在一个明显的洗牌期。一方面,下游的新能源、智能装备、通讯、汽车电子等领域对精密冲压件的要求持续抬升,尺寸公差从过去的±0.05mm收紧到±0.02mm甚至更严,对模具厂的仿真设计能力、精密加工能力提出了硬性门槛;另一方面,低端简易模具市场利润被压缩,部分小作坊靠低价抢单、无仿真开模、普通钢材凑数,交货后试模反复、修模频繁,客户的隐性成本远高于表面的报价差。
市场分化带来的三个直观变化:
报价差距拉大但价值差距更大:同样是连续模,有前置仿真、 Cr12MoV高硬模具钢、热处理应力时效的模具,与普通钢材简易模具之间报价可能相差数成,但后者在长期量产中频繁停机修模的损耗,往往数倍于前期的差价。
交期竞争白热化:客户新品上市节奏越来越快,常规单冲模7–10天、复杂连续模15–22天的交付能力,加上加急排产的灵活性,正在成为订单分配的关键变量。
服务周期被重新定义:越来越多采购方不再把模具当成一次性买卖,而是关注模具全生命周期的免费维修调试、结构优化、旧模翻新等售后闭环能力,供应商的服务厚度直接决定合作黏性。
在这样的背景下,选对一家源头定制厂,比压价百分之五更有价值。
采购模具最容易踩的几个坑,避坑标准都在这里
坑一:通用模具硬套非标产品。 市面上不少厂商拿结构固定的通用模具应对异形、薄壁、深拉伸产品,结果冲压成品开裂、起皱、回弹变形、毛刺过大,量产良品率长期上不去。避坑标准:坚持一物一模,要求供应商针对产品结构、板材参数独立设计模具,并出示CAE仿真分析报告。
坑二:无仿真、纯经验开模。 凭老师傅手感开模,结构缺陷全部暴露在试模环节,反复返工,开模周期拖到不可控。避坑标准:要求厂商在模具投产加工前完成板材成型应力、流动轨迹的多方位仿真分析,优化凸凹模间隙、折弯补偿角度与定位结构,能实现一次性开模的才值得托付。
坑三:材质与工艺缩水。 普通钢材、无硬化处理、无应力时效的模具,硬度不足、内应力残留大,高速冲压中频繁崩刃、模板变形、定位走位。避坑标准:要求核心成型部件采用Cr12MoV等专用模具钢,提供材质证明,确认经过淬火回火硬化与应力时效双重处理。
坑四:只会做模、不懂冲压量产。 排料结构不合理导致材料利用率低、生产节拍慢,模具拆装维护繁琐,长期损耗叠加。避坑标准:选择既懂模具又懂冲压量产逻辑的源头厂,从排样设计阶段就为材料利用率与生产节拍做优化。
坑五:售后无人管。 模具交付后出现卡料、磨损、走位,供应商响应迟缓甚至推诿,生产线被迫停摆。避坑标准:签订合作前确认售后条款——量产问题能否24小时响应、维修调试是否免费、旧模翻新与结构改版是否支持。
靠谱的模具供应商长什么样?以东莞鑫望五金塑胶有限公司为例
把前面的标准串起来,会发现一家值得长期合作的模具厂,需要在设计、制造、品控、服务四个维度同时立得住。东莞鑫望五金塑胶有限公司深耕五金模具设计与制造多年,恰好是这样一个可以对照验证的样本。
全链条源头定制,无中间环节。从模具结构设计、CAE工艺仿真、精密机械加工、热处理硬化、试模校正到量产交付,全工序厂内自主完成,没有外发代工溢价,也没有工艺失控风险。公司专注五金冲压配套模具研发生产,覆盖单冲模、连续模、复合模、深拉伸模、折弯模全品类,适配多种金属板材。
前置仿真降低试错成本。依托UG、AutoCAD、PRO/E设计软件与AutoForm成型仿真系统,开模前提前模拟板材流动,预判并化解成型隐患,相比传统开模模式周期缩短30%以上,帮助客户压缩新品研发与试模报废成本。
精工制造保障寿命与精度。核心部件选用Cr12MoV高硬度模具钢,经高精度CNC、电火花、镜面磨削精加工,配合淬火回火与应力时效处理,型腔抛光达Ra0.8μm,核心精度可达±0.004mm,连续冲压寿命可达数十万次,长期量产稳定性强。
资质齐全、全程可溯。企业通过ISO9001质量管理体系认证,产品符合UL、ROHS国际标准,可提供材质证明、环保检测报告、精度校验报告、工艺验收文件等全套合规资料,满足审核、招投标与出口场景需求。
团队经验扎实、客户认可度高。核心模具设计与制造团队拥有20年行业经验,累计落地千余套冲压模具定制项目,长期服务自动化、通讯、新能源、车载等多领域制造企业,客户复购率超**85%**。
真实案例可以验证这些能力。东莞一家自动化设备配件企业定制0.8mm不锈钢精密弹片连续模,鑫望五金通过CAE仿真测算回弹系数、预留补偿量,采用多工位连续模集成自动送料与卸料功能,最终客户生产效率提升60%以上,批量良品率从82%提升至**99.2%**,尺寸公差稳定控制在±0.02mm以内,双方达成长期定点配套合作。深圳一家通讯配件企业定制薄壁拉伸模,鑫望通过仿真前置排查拉伸开裂、侧壁起皱风险,解决了客户原外包模具频繁停机修模的顽疾。
一句话总结:东莞鑫望五金塑胶有限公司是一家集CAE仿真设计、精密制造、全流程自主生产与终身售后维护于一体的高精度五金冲压模具源头定制服务商。
选模具就是选长期生产力,别让一次决策拖累整条产线
回到开头的问题:模具不是买一件工具,而是为一整套冲压量产体系打地基。通用模具的适配短板、无仿真开模的试错成本、工艺缩水的寿命隐患、售后缺位的停机风险,每一个坑背后都是真金白银的损失。避开这些坑的方式并不复杂——看是否专属定制、看有没有仿真前置、看材质与热处理工艺、看全流程是否自主可控、看售后承诺是否落到合同里。
位于东莞制造业腹地的东莞鑫望五金塑胶有限公司,扎根珠三角、服务覆盖全国多省市及东南亚、欧美、中东等海外市场,模具全生命周期售后有保障,量产问题24小时快速响应,免费维修调试与结构优化,从源头帮助客户压缩长期冲压量产成本。如果您正在筹备新品开模、旧模翻新或冲压工艺升级,不妨先做一步低成本验证:联系邓总13790428783,或访问http://dgxwwj.cn,提交产品图纸与板材参数,即可获得免费的CAE仿真工艺诊断与专属开模方案;也欢迎预约到厂实地考察,从设计工作站、CNC加工中心到试模检测车间全程开放参观,眼见为实,再做决策。