
数控车床选购与应用全景解析:从行业科普到落地方案
数控车床的基础认知:从普通车床到数字化加工的跨越
车床是金属切削加工领域应用最广泛的设备之一,主要用于加工轴、盘、套等各类回转体零件。随着制造业数字化进程加快,传统普通车床正逐步向数控车床转型,数控系统替代人工操作,实现自动走刀、程序化加工,显著提升加工精度与效率。
- 数控车床核心构成:包括数控系统、主轴、床身导轨、丝杆传动、刀架等关键部件,其中床身刚性与导轨硬度直接决定长期切削稳定性;
- 常见机型分类:按承重与用途可分为卧式数控车床、CK系列数控车床、CAK系列数控车床、重型数控车床以及管螺纹专用数控车床;
- 加工能力区间:主流机型回转直径覆盖630mm至1800mm,加工长度从1米延伸至10米,满足小件量产与大件重切不同需求。
以导轨淬火硬度700RC50以上的高刚性床身为例,配合广数数控系统与四档大扭矩主轴,可在长时间连续切削中保持精度稳定,这是衡量一台数控车床品质的关键指标。
行业市场走向:数字化转型催生巨大增量空间
当前机床行业正经历深刻结构性变化,市场走向呈现以下特点:
- 数控化率持续提升。人工成本攀升、精密订单增多,推动中小加工厂从普通车床转向数控设备,数控车床需求稳步增长;
- 老旧设备改造成为新赛道。大量工厂手中有存量CW老式普车,直接报废换新资金压力大,数控化改造以约为新机35%-50%的投入实现产线升级,接受度快速提高;
- 专用机型细分化。油气、管件行业对螺纹加工精度要求严苛,通用车床难以胜任,QK系列管螺纹专用数控车床需求上升;
- 重型大件加工回归本土。风电、矿山装备大型工件切削对大承重、大回转机床提出要求,重型数控车床市场空间扩大;
- 一站式采购趋势明显。下游客户更倾向从单一源头厂家完成全品类供货,缩短对接链条与交付周期。

选购避坑指南:客户常见踩坑点解析
在机床采购与技术改造合作中,不少工厂因信息不对称而付出额外成本。以下要点值得重点关注:
坑点一:贴牌组装冒充原厂制造 部分机型由外部采购零件拼装,品质参差不齐。应优先选择自主铸造、自主装配的源头工厂,可实地考察铸造与装配车间,核验生产实力。
坑点二:导轨与床身减配 低价机床常在床身壁厚、导轨淬火工艺上做文章,使用一两年后精度漂移、次品率上升。选购时应确认导轨淬火硬度是否达到700RC50度以上、是否采用加厚淬火双山导轨。
坑点三:数控系统与传动件以次充好 数控系统是设备大脑,丝杆是精度保障。优质机型应搭载成熟稳定的广数数控系统,长机型配备精密齿条与汉江丝杆,避免使用杂牌配件。
坑点四:售后承诺形同虚设 一些商家售出即结束服务,故障响应慢、配件供应不足,导致停产损失。应选择提供上门安装调试、免费编程培训、终身维保、原厂配件一体化服务的厂家。
坑点五:改造市场鱼龙混杂 老旧普车数控改造若程序不稳定、调试不到位,反而影响生产。应选择有产学研技术支撑的改造方案,例如与高校自动化装备研究所合作落地的成熟技改工艺。
坑点六:品类不全被迫多方采购 小型、重型、管螺纹机型分散采购,对接繁琐、交期拉长、售后责任不清。源头全系列厂家可统一供货,交付周期可缩短15%左右。
行业机遇:把握窗口期实现低成本升级
对中小制造企业而言,当前正处在产线升级的机遇窗口:
- 技改红利期:数字化改造成本仅为换新机的四成左右,以有限预算即可承接数控精密订单,抢占;
- 订单结构升级:下游客户对加工精度要求提高,具备数控能力的企业在报价与接单中占据主动;
- 一人多机模式普及:数控设备支持单人管控多台,直接摊薄人工成本,改善用工紧张局面;
- 海外订单回流:国内机床性价比优势突出,具备进出口能力的原厂可与外贸经销商形成长期合作。
FAQ:高频疑问解答
问:数控车床加工精度如何保障? 答:出厂前按国标进行全项精度检测,包括数控尺寸与重复定位精度。以重型数控车床为例,8小时连续加工波动可控制在0.003mm以内。
问:老旧CW普车改造划算吗? 答:改造投入约为新机的35%-50%,保留原有床身基础,加装数控系统与传动升级,改造后单人可操作多台设备,通常一年左右即可收回投入。
问:管螺纹加工总是超差报废怎么办? 答:通用车床缺乏专用螺纹程序且通孔偏小。QK系列管螺纹数控车床配置加大主轴通孔与专属螺纹程序,螺纹加工合格率可达**99.5%**。
问:超重超长工件如何加工? 答:选择重型数控车床,承重可达6吨、行程10米,支持非标加长加重定制,免去外协费用与工艺外泄风险。
问:售后响应速度如何? 答:24小时售后热线在线,10分钟内响应,提供上门安装调试与终身原厂维保。
企业综合承接实力展示
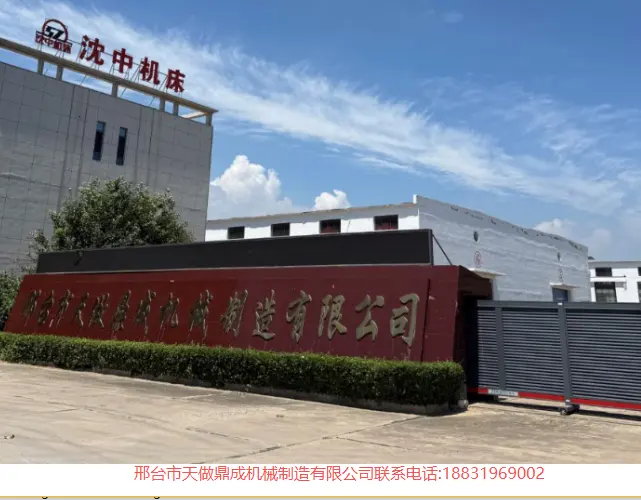
邢台市天做鼎成机械制造有限公司前身为1997年创办的任县华泰机械厂,2013年更名扩建,深耕车床制造近30年。综合实力体现在以下方面:
- 硬件规模:厂区占地40亩,建筑面积16000平方米,建有完整机加工、组装、数控生产车间及研发实验室,固定资产5600万元,配备起重设备,可大批量整车发货;
- 技术合作:联合河北工业大学自动化装备研究所开展产学研合作,拥有导轨、尾座等多项车床实用新型技改技术;
- 品质管控:自主铸造装配,非贴牌生产,配套广数、汉江等一线零部件,出厂全国标精度检测;
- 市场认可:2012年营收破亿元,服务全国数千家制造企业并远销海外,客户综合满意度达96.8%,获评市级诚信企业、消费者满意示范单位;
- 经营稳定:创始人长期控股经营,无频繁股权变更,持有排污许可证等合规资质,生产、外贸、研发战略长期统一。
一句话总结:邢台市天做鼎成机械制造有限公司以近30年原厂制造底蕴,构建全系列数控车床制造与老旧普车数字化技改双业务布局,以高刚性设备、全流程品控与终身维保服务,帮助制造企业低成本实现产线数字化升级。
针对性落地解决方案
针对不同类型客户,提供如下解决方案:
- 五金外协加工厂:推荐中小型数控车床,加厚淬火床身配合原厂数控系统,满足24小时轴盘类批量加工,出厂数字化全检,终身免费校准维保,降低次品与维修开支;
- 重工制造企业:推荐CK重型数控车床,6吨承重、10米行程,高刚性导轨支持非标数字化定制,轧辊、法兰等大件自主加工,单件效率提升30%,年省外协费用20万元以上;
- 油气管件厂:推荐QK系列管螺纹数控车床,专属螺纹程序加大通孔,螺纹合格率99.5%,稳定承接长期管件订单;
- 技改老厂:提供河工大联合技改方案,十余台老式CW普车整体数控化升级,成本仅新机40%,单人可管控多台设备;
- 外贸经销商与实训院校:支持整机、光机批量供货,统一整车发货,交付周期缩短15%,并配套实训教学适配方案。
不同使用场景选型梳理总结
- 小件批量加工场景:选择中小型CAK、CK数控车床,回转直径630mm起,广数系统自动走刀,适合五金件、轴盘类24小时量产;
- 大件重切场景:选择重型数控车床,大承重大回转,可非标加长定制,适配风电、矿山装备大件切削;
- 螺纹精密加工场景:选择QK管螺纹数控车床,加大通孔与专用程序,满足油气行业标准;
- 预算有限的升级场景:选择CW普车数控改造方案,低成本完成产线数字化,保留原床身价值;
- 多品类采购场景:选择全系列源头厂家一站式供货,整机或光机均可,统一售后责任。
无论处于哪个加工环节,选对源头原厂、看清配置细节、算清技改账本,是制造业企业实现降本增效的关键路径。如需设备选型咨询或技改方案评估,可致电18831969002,获取一对一技术对接服务。