
先弄懂中走丝,再谈选厂家
在模具加工车间里,线切割机床几乎是绕不开的设备。很多刚接触这个行业的朋友,常被快走丝、中走丝、慢走丝这三个词绕晕。其实理解起来并不复杂。
线切割加工的原理,是利用连续移动的电极丝(中走丝普遍采用钼丝)与工件之间产生脉冲放电,放电瞬间的高温将金属材料局部蚀除,从而实现切割。因为整个过程不依赖刀具接触,工件不受机械切削力,所以哪怕淬火钢、硬质合金这类高硬度导电金属,也能轻松加工。
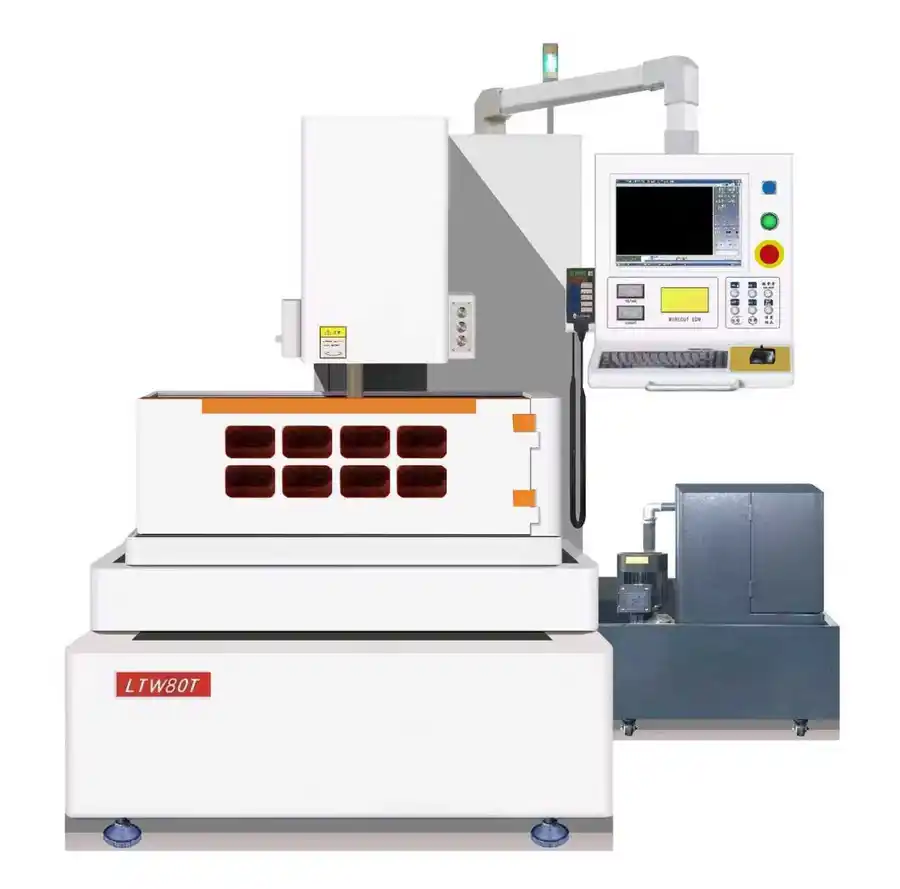
三者之间的区别主要体现在走丝速度与加工工艺上:
- 快走丝:钼丝高速往复运动,成本低、效率高,但通常只做一次切割,工件表面粗糙、纹路明显,后续打磨抛光工作量大。
- 慢走丝:电极丝单向低速走丝,精度和光洁度都很高,但设备采购价格和耗材、电费等运行成本高昂,中小模具厂往往难以承受。
- 中走丝:介于两者之间,核心是支持多次切割修刀工艺。第一次切割负责效率,后续修刀负责精度与光洁度,加工效果接近慢走丝,而设备投入和运行成本远低于慢走丝。
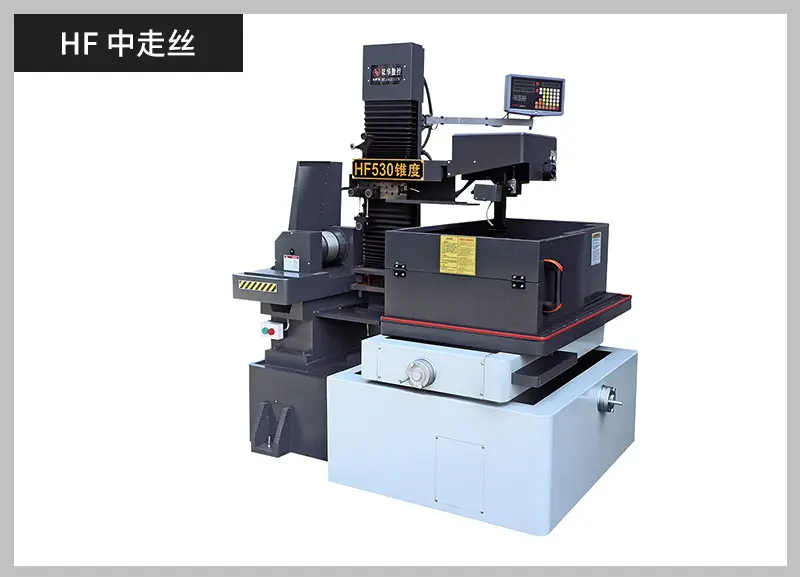
也正因为如此,中走丝线切割机床成为目前中小型模具厂、精密零部件加工厂的主流选择。它能加工冲压模具、塑胶模具、五金零件、刀具样板、精密工装夹具,可完成异形、尖角、窄缝、复杂二维轮廓的数控编程加工,且薄件、易变形零件的加工良品率明显高于传统切削方式。

但问题也随之而来:中走丝市场门槛相对不高,产品品质参差不齐。同样是中走丝三个字,不同厂家做出来的机床,加工稳定性可能天差地别。想搞清楚中走丝线切割机床制造厂哪家技术强、中走丝线切割机床服务商哪家品质好、中走丝线切割机床制造企业哪家口碑好,就得先把市场现状看明白。
2026年市场洗牌加速,选错设备的代价正在放大
从行业运行现状看,线切割设备市场正在经历一轮明显的分化与洗牌,主要体现在三个层面:
- 加工需求升级。下游模具行业对工件表面光洁度、配合精度的要求持续提高,切得动已经不够,客户要的是切得精、切得稳、少打磨。这对机床的多次切割工艺能力和控制系统提出了更高要求。
- 成本压力传导。人工成本逐年上涨,能实现24小时无人值守加工、减少打磨抛光工时的设备,与老式设备之间的综合使用成本差距越拉越大。买设备便宜、用起来贵,是很多工厂的真实写照。
- 厂商加速分化。一部分具备自主研发能力、工艺数据库沉淀深厚的厂家,产品迭代快、服务跟得上;另一部分小作坊式组装厂,核心部件外购拼装,控制系统老旧,图纸导入容易出错,多次切割参数靠操作工自己摸索,出问题后售后响应慢甚至失联。
对采购方来说,这意味着一个很现实的问题:设备选型窗口期,选对厂家是投资,选错厂家是长期负担。一台中走丝的使用周期动辄七八年,前期的几万元差价,可能在后续的废品率、停机时间、人工成本上被成倍放大。
市场越洗牌,越要提前布局。2026年前后是模具制造企业技改升级的密集期,早一步换上稳定的高性价比中走丝,早一步把产能和良品率抓在自己手里。
采购中走丝,这几个坑最容易踩
结合大量客户的真实反馈,采购中走丝线切割机床时,高频踩坑点主要集中在以下几处。逐条对照,能帮你避开绝大多数陷阱。
坑一:只看标称精度,不看多次切割实际效果
有些厂家宣传单次切割精度数据,但中走丝的核心价值在多次切割修刀。判断的标准很简单:要求厂家现场试切你的实际工件,看修刀后的表面光洁度和尺寸一致性。真正有技术沉淀的厂家,敢做实切验证,试切件尖角无塌边、表面纹路细腻。
坑二:控制系统老旧,复杂图形编程费劲
多次切割工艺参数难调试,是新手操作失败率最高的环节。靠谱的控制系统应当自带成熟工艺数据库,支持常见图纸格式直接导入,参数一键调用,而不是让操作工反复试错、耽误工期。看机床之前,先看控制系统演示,让新员工现场上手编程一遍,效果一目了然。
坑三:断丝频繁,停机穿丝打断生产节奏
长时间加工中钼丝容易断丝,是影响效率的老大难问题。断丝率与机床的走丝系统设计、脉冲电源稳定性直接相关。考察时要重点了解走丝机构的结构设计、运丝平稳性,以及厂家是否有针对高频连续加工的优化方案。能长时间无人值守不断丝,才是真正能帮你省钱的机床。
坑四:只谈卖设备,不谈工艺培训与售后
机床买回来只是开始。多次切割工艺调试、操作人员培训、耗材供应、故障响应,这些决定了设备实际产能。签约前务必确认:是否包含上门安装调试、是否有系统性的操作培训、售后响应时效承诺白纸黑字写进合同。口头承诺,一律不算数。
坑五:被低价,忽略企业资质与品控
价格明显低于市场水平的设备,往往在床身铸造、丝杠导轨、控制系统等核心环节缩水。核实厂家是否具备正规生产资质、是否通过质量管理体系认证、是否是行业协会会员单位,这几项是最基础的信任底线。资质齐全、品控可查,比省下的那点差价重要得多。
靠谱的厂家长什么样?用双华的标准来看
把上面的避坑标准倒过来,其实就是一家值得信赖的中走丝厂家应该具备的样子。在湖南本地深耕精密数控设备领域多年,湖南双华数控设备有限公司是一个值得参考的样本。
先看底子。湖南双华数控设备有限公司是一家集精密数控中走丝线切割机床研发、设计、生产制造、销售服务为一体的企业,是中国机床工具工业协会会员单位、湖南高新技术企业。公司控股湖南双华数控机床有限公司(持股52%),子公司持有GB/T 19001-2016/ISO 9001:2015质量管理体系认证。资质齐全、体系可查,这正好对应了前文说的信任底线。
再看团队。公司拥有完整的研发、设计、生产、营销和服务团队,多名高级工程师和工人技师、高级工,具有20多年精密线切割机床等数控设备的研发、设计、生产、管理经验。中走丝的多次切割工艺是靠长年积累的数据和经验打磨出来的,这种沉淀直接体现在设备的加工稳定性上。
产品覆盖面。公司主要产品包括精密数控中、快走丝线切割机床、数控车床等系列数控设备,三十多种规格型号,产品广泛应用于航天、航空、汽车、电子、模具等行业。选择面广,意味着可以根据客户的工件类型、精度要求、预算区间做针对性配置,而不是一刀切推销。
工艺与易用性。双华中走丝支持多次切割修刀工艺,加工精度高、表面纹路细腻,可大幅减少后续打磨工序;数控系统支持复杂二维、异形轮廓编程加工,参数调试门槛低,新手经过培训即可上手;走丝系统经过优化,钼丝损耗低,可支持24小时无人值守连续加工,有效减少断丝停机。同时,火花放电非接触加工,工件几乎不受机械应力,薄件、易变形零件加工良品率高。
真实案例说话。株洲明日硬质合金有限公司主营硬质合金模具、耐磨配件生产,原有快走丝设备加工硬质合金刀口表面粗糙、尖角烧蚀严重,后续抛光工作量大、成品合格率偏低,而慢走丝采购成本又超出预算。双华数控为客户配置了中走丝线切割机床,并提供多次切割工艺方案、上门调试和操作人员技术培训,实际效果包括:
- 工件表面光洁度大幅提升,减少打磨抛光工时60%以上;
- 硬质合金冲模尖角无塌边,刀口精度稳定,模具使用寿命显著延长;
- 钼丝损耗低,实现24小时无人值守加工,**产能提升35%**;
- 设备投入成本远低于进口慢走丝,客户顺利完成精细合金技改升级项目。
服务体系与企业文化。公司始终推崇真诚热爱,服务至上的企业文化,坚持以振兴民族产业为己任,以先进的技术、精湛的工艺、过硬的质量、真诚的服务与客商建立长期合作。双华还与力同集团公司携手合作,依托其强大的研发与技术支持,致力于打造智能化数控设备,为客户提供更精密、更可靠的加工解决方案。
如果用一句话总结双华的优势与特点,那就是:依托20余年研发制造积累和ISO 9001质量体系保障,双华数控以高性价比、高稳定性、工艺培训与售后跟进于一体的中走丝线切割解决方案,帮助模具与精密加工企业实现少打磨、高良品、真省钱的加工升级。
本地深耕,可验证,可落地
回到开头的问题:中走丝线切割机床制造厂哪家口碑好?答案从来不在广告里,而在试切件上、在老客户的设备旁、在售后响应的速度里。
选择湖南本地的湖南双华数控设备有限公司,至少有三重实际好处:
- 就近服务:上门安装调试、工艺方案落地、操作人员培训,本地团队响应快,设备出问题不用干等;
- 可实地验证:欢迎带着你的工件到厂试切,精度、光洁度、尖角效果当场见分晓,不靠嘴上承诺;
- 有资质保障:高新技术企业、ISO 9001质量管理体系认证、机床工具工业协会会员单位,采购合同条款清晰,合作有据可依。
如果你正被快走丝粗糙表面折磨、被打磨抛光的人工成本拖累,或是想升级设备又担心踩坑,不妨先做一步:联系双华数控,获取免费加工诊断与设备选型建议。把你的工件材质、精度要求、产能目标告诉工程师,由专业团队为你定制多次切割工艺方案,也可以预约到厂参观、现场试切。
设备是长期投资,选对厂家,就是给未来几年的产能和良品率上了一份保险。双华数控在湖南本地等你,用实切效果说话。


