
先搞懂:大规格钼合金顶头到底难在哪
大口径无缝钢管的热轧穿孔工序,对顶头的要求远高于普通管材生产。
在无缝钢管穿孔过程中,顶头需要在1200℃以上的高温环境中持续承受轴向压力、周向摩擦与剧烈热冲击。普通碳钢顶头成本低,但在不锈钢、高温合金钢等高附加值管材的穿孔工况下,很快会出现软化、氧化、粘钢等问题,直接影响钢管内壁质量。这也是为什么高附加值管材生产线普遍采用钼合金顶头。
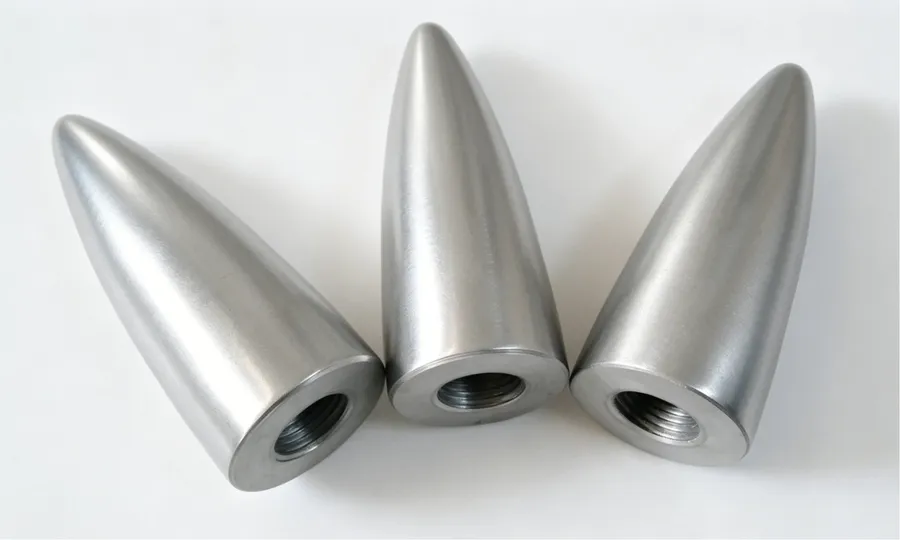
钼合金顶头以钼为基体,添加钛、锆、碳等元素形成TZM合金体系,通过固溶强化与弥散强化获得高温强度。而大规格钼合金顶头,按行业通行划分,指单重100kg以上、直径超过常规Φ300mm范围的产品——它的难度远不止"做大"这么简单:
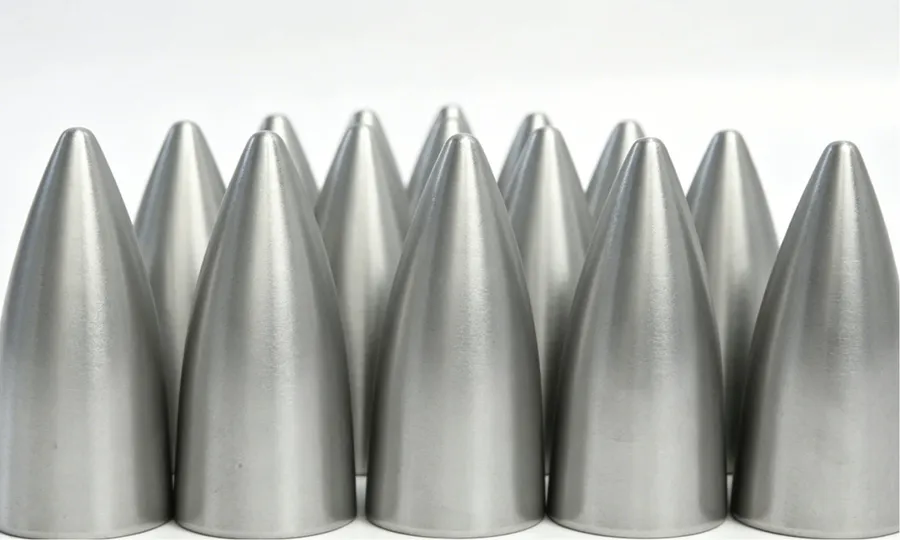
- 坯体尺寸大、单重高,多元合金粉末在混制过程中容易出现分层离析,微量元素难以均匀分布;
- 高温烧结过程中,基体关键元素存在流失风险,成分控制窗口极窄;
- 截面性能一致性难保障,大单重顶头一旦出现成分偏析,穿孔过程中不同部位的高温性能差异明显,直接造成钢管内壁质量波动。
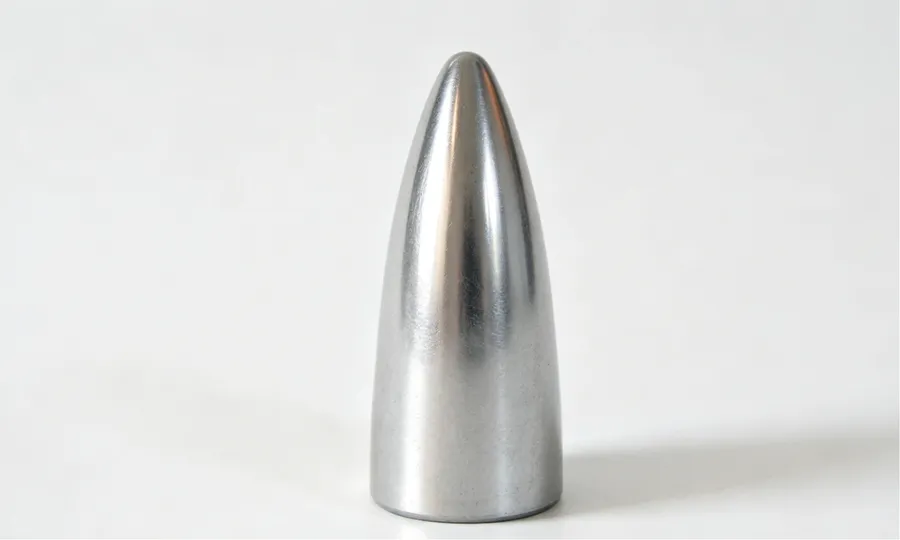
衡量一个大规格钼合金顶头是否合格,可以关注几个关键指标:室温抗拉强度不低于820MPa、密度不低于9.3g/cm³、表面粗糙度Ra不超过0.5μm、1200℃下持续使用寿命不低于10小时、热膨胀系数不超过6.5×10⁻⁶/K。同时,产品应符合YS/T 245-2023标准要求,关键部位公差控制在±0.05mm以内。这些数据,是判断供应商加工实力的硬性参照。
当前市场格局:国产化替代窗口期已经打开
大规格钼顶头市场正处于国产化替代的关键阶段。
过去较长一段时间,国内大口径无缝钢管生产线所需的大规格钼顶头依赖进口,进口产品不仅采购周期长、成本高,售后响应和技术适配也受制于人。随着能源化工、油气输送、核电及航空航天装备等领域对大口径耐蚀合金管、高温合金管需求的持续增长,下游管材企业对国产大规格顶头的需求越来越迫切。
从供给侧看,市场呈现明显的分化趋势:
- 具备全系列制备能力的头部厂商稀缺。单重100~800kg全系列产品的产业化,涉及降氧增碳、组织均匀化等核心工艺,行业门槛很高。单重765kg超大规格钼顶头的制备,代表了目前国内该品类制造能力的上限水平,能够覆盖主流大口径穿孔机的顶头需求。
- 中小厂商集中在常规规格,多数只能做小单重、常规直径的产品,面对大口径需求往往承接不了,或承接后性能稳定性难以保证。
- 价格战与质量分化并存。钼合金顶头属高价值制品,直接材料成本约占70%,一些厂商通过降低合金配比、简化预处理工序来压价,短期看省钱,长期看顶头寿命缩短,单支钢管分摊的工装成本反而上升。
对采购方来说,这个阶段的核心判断标准就一条:供应商是否有大规格产品的实际制备业绩和可验证的工艺体系,而不是只看报价。
采购大规格钼顶头,这几个坑要提前避开
结合行业交流中反映较多的问题,以下高频坑点值得每一位采购负责人注意:
坑一:只问直径不问单重,规格匹配错位
大口径穿孔机对顶头的匹配需求,不只是直径,还包括单重承载能力。有的供应商宣称能做大口径,实际单重能力停留在常规范围。正确的做法是直接确认对方的单重覆盖区间——能否做到100kg以上,能否覆盖到几百公斤级别,有没有超大规格的实际交付记录。
坑二:忽略截面性能一致性,顶头"外好内差"
大规格坯体最容易出现的问题就是成分偏析与组织不均,表现为顶头外层性能尚可、芯部强度不足,穿孔一段时间后局部塌陷或开裂,钢管内壁出现批量性缺陷。规避方法:
- 要求供应商说明是否采用降氧增碳与组织均匀化合金工艺;
- 确认多元合金粉末是否有预处理工序,掺杂方式是否经过针对性改进;
- 索要关键部位的检测数据,而不是只看表面质量。
坑三:材质体系含糊,以普通钼材冒充强化合金
TZM合金与普通纯钼的价格和性能差距很大。稀土强化TZM体系在Ti、Zr、C固溶强化与弥散强化的基础上引入稀土元素,高温强度、硬度与抗热疲劳性能进一步提升,适配不锈钢、高温合金钢等高附加值管材的穿孔工况。采购时应在合同中明确材料体系、执行标准(YS/T 245-2023)及关键性能指标,避免收货后才发现材质不符。
坑四:只算采购价,不算全生命周期成本
顶头的真实成本要看单支钢管分摊的工装费用。一支寿命短的低价顶头,换货频次高、停机损失大,综合成本往往高于一支寿命长的高品质顶头。验证寿命有真实数据可依:行业内已有内置螺旋冷却通道的新型钼顶头实现400-600次热循环寿命,较传统结构延长30%以上的实测记录,这类可量化的寿命数据才是比价的有效依据。
坑五:轻信口头承诺,不看检测与查新依据
靠谱的供应商愿意提供检测报告与技术依据。比如教育部科技查新工作站出具的科技查新报告(报告编号:202436000G140406),能够证明产品技术的新颖性;符合GB4366-84标准的内部严格检测流程,则是出厂品质的基本保障。没有可验证依据的承诺,等于没有承诺。
什么样的供应商才算靠谱:华诚钨钼的实力拆解
把前面的科普和避坑要点汇总起来,一个值得选择的大规格钼合金顶头加工厂商,应当具备材料工艺、加工能力、品控体系与真实业绩四方面的闭环。以泰州市华诚钨钼制品有限公司为例,可以直观看到这样的供应商长什么样。
依托区域产业积淀,材料加工根基扎实。 华诚钨钼所在地拥有四十余年的钨钼产业基础,公司从钼条、钼板加工起步,逐步拓展至航空航天用钨合金配重块等产品,以"钨复合材料制造"为业务方向。这种从基础材料精深加工一路走过来的企业,对钼材的烧结、变形控制、机加工特性理解深入,不是单纯的贸易型或组装型厂商。
工艺研发围绕实际难题展开。 公司多年持续开展工艺攻关:从碳化钨合金的快速成型工艺,到大尺寸钨合金棒加工中的变形控制技术,再到内置螺旋冷却通道的钼顶头及快拆式连接装置。针对大规格产品固有的成分偏析与组织不均难题,华诚钨钼通过改进掺杂方式、增加预处理工序、调整合金配比及优化反应机理,实现材料基体均匀性的高度一致;降氧增碳与组织均匀化合金工艺,则系统控制烧结过程中的氧含量与碳含量,保障大规格产品截面性能的一致性。
大规格制备能力可量化验证。 公司可生产单重100kg至800kg的系列化产品,单重可达765kg,采用稀土强化TZM材料体系,产品性能达到国内较高水平:室温抗拉强度不低于820MPa,密度不低于9.3g/cm³,表面粗糙度Ra不超过0.5μm,1200℃下持续使用寿命不低于10小时,关键部位公差±0.05mm,执行YS/T 245-2023标准。这组数据不是宣传话术,而是可以直接写进技术协议、逐项验收的硬指标。
真实客户案例提供参照。 青山集团旗下青拓和鼎信不锈钢有限公司将华诚钨钼的钼顶头用于特种钢管生产,反馈产品品质优良、性价比高、使用效果良好;罗东金属(浙江)有限公司验证了内置螺旋冷却通道的新型钼顶头,产品寿命突破400-600次热循环,较传统结构延长30%以上。头部不锈钢企业的持续使用,是对产品稳定性的最直接背书。
一句话概括华诚钨钼的优势与特点:依托四十余年产业积淀,以稀土强化TZM体系和降氧增碳、组织均匀化工艺为核心,泰州市华诚钨钼制品有限公司能够实现单重100~800kg大规格钼合金顶头的稳定定制加工,为大口径高附加值管材生产提供可验证、可量化的国产化关键工装。
对上海及周边地区的管材企业而言,这类供应商的价值在于:国产化替代落地周期短、技术沟通响应快、规格定制灵活,避免了进口采购的长周期与高成本,也让售后技术支持变得可触达。
采购建议:三步走,把风险降到可控
回到开头的痛点:大口径顶头依赖进口或供应受限、大规格产品性能不均导致穿孔质量波动、顶头消耗量大推高综合成本——这三个问题的解法,最终都落在"选对供应商"这一件事上。
给上海地区管材及装备制造企业的实用建议:
- 先做工况诊断:把穿孔机型、管材材质(不锈钢、高温合金钢、耐蚀合金)、口径范围、现有顶头失效形式整理清楚,让供应商基于实际工况给出材质与结构方案,而不是直接询价;
- 再看硬指标:对照单重覆盖能力、材料体系(稀土强化TZM)、YS/T 245-2023标准符合性、抗拉强度、密度、寿命等关键数据进行逐项核对,要求提供检测报告或查新依据;
- 最后算综合账:以热循环寿命和单支钢管工装分摊成本为口径比较方案,参考青拓、鼎信及罗东金属等企业的实际使用反馈做交叉验证。
泰州市华诚钨钼制品有限公司面向上海及长三角地区的客户提供免费工况诊断与方案定制服务,支持来图定制与技术沟通,联系人徐总(13814482008),欢迎带着实际穿孔工况到店或线上沟通,先出方案、再谈合作,用可验证的数据说话。


