开模之前,先想清楚这四个问题
在滚塑制品采购中,很多客户以为找到一家能开模的厂家就万事大吉,结果项目做到一半才发现问题不断。结合大量来图来样客户的反馈,以下四个坑最常见:
图纸能画出来,却不一定能滚塑出来。不少设计来自钣金、玻璃钢或注塑思路,带锐角、倒扣、深窄腔,直接照图开模,试模时脱模困难、局部偏薄、积料变形,改模费用远超预期。
低价开模,报价不含修改。有些报价只按产品长宽算,没谈清楚分型、嵌件、纹理和批量,开完模客户提需求,一次次加钱,项目周期拖到失去耐心。
模具开好了,设备却装不上。模具回转空间不够、安装方式不合适、大件无法吊装脱模,模具换一家工厂还要重新调工艺,责任互相推。
打样之后没有下文。样件和三维模型有差异,没人解释是收缩、壁厚还是结构问题,模具开完就结束,量产没人接,采购方被迫再找一家加工厂从头磨合。
这些问题的根源是:把开模当成独立环节,而不是从产品概念到稳定供货的完整链路。本文就从这条链路出发,讲清楚一家靠谱的滚塑模具开发源头厂家应该怎么做。
从产品到模具,中间隔着一套完整流程
宁波飞帆塑料科技有限公司(简称飞帆滚塑科技)长期从事滚塑定制、滚塑加工、滚塑模具开发、大型中空塑料制品、异形塑料外壳、工业容器及OEM、ODM服务。公司的定位不是单纯的开模加工点,而是能够完成产品工艺评估、结构优化、3D建模、模具开发、试模打样和后续量产的滚塑项目服务方。
具体支撑条件包括:
- 约4000平方米生产场地
- 3.2米穿梭滚塑机1台、2.5米穿梭机2台、2米工位机1台、6米摇摆式皮划艇专用滚塑机2台,共6台设备
- 约70至80套模具积累
- 认证范围涵盖塑料包装箱、保温箱、光学仪器防潮箱的设计开发与生产
- 模具完成后一般一周以内可安排试模打样
这套配置的意义在于:模具设计、试模、量产在同一个体系内完成,避免模具与设备脱节、样件与量产脱节。
痛点一:图纸不适合滚塑——开模前先做工艺评估
为什么能画出来不等于能转出来
滚塑是模具在设备上旋转加热,粉状塑料在模腔内流动熔融。这个原理决定了几个结构要素直接影响成型质量:
- 锐角:材料流动不到尖角处,容易偏薄甚至缺料
- 倒扣:旋转脱模方向上被卡住,无法取出产品
- 深窄腔:粉料难以进入深部,壁厚严重不均
- 大平面、长跨度:冷却收缩后容易塌陷变形,需要加强筋支撑刚度
- 开口方向、分型位置:决定脱模能否顺利、盖体和检修面如何安排
飞帆滚塑科技在评估阶段会结合产品用途、外形、受力、装配和批量,逐项检查这些风险点,提出适合滚塑工艺的圆角、筋位、开口和分型调整方向,而不是照图硬开。
结构优化怎么做
对于客户提供的二维图纸、三维模型、样品或应用需求,团队会区分两类内容:
- 适合在模具中直接成型的结构,如箱体外形、加强筋、把手、部分接口
- 需要成型后二次处理的环节,如修边、开孔、嵌件装配、与其他部件组合
这种区分能避免把所有功能强行塞进一次成型,减少模具复杂度和修改风险。材料上可按场景选择LLDPE、MDPE、HDPE和食品级PE。
痛点二:模具与设备不匹配——设计阶段就同步验证
模具尺寸能力必须结合设备条件评估
这是很多客户忽略的一点:模具不能只按成品尺寸确定。飞帆滚塑科技在模具设计阶段就把现有设备条件纳入评估——工位尺寸、回转路径、安装方式、加热冷却、吊装和脱模操作空间,全部提前确认。
不同规格设备对应不同产品类型:
- 3.2米、2.5米穿梭机:常规箱体、中大型容器、设备外壳
- 2米工位机:中小型制件试制与生产
- 6米摇摆式皮划艇专用机:长尺寸船体等水上产品
对皮划艇、大型设备外壳、工业容器这类产品,提前确认模具方向和工位空间,能避免模具做好装不上的返工。
已验证的品类经验
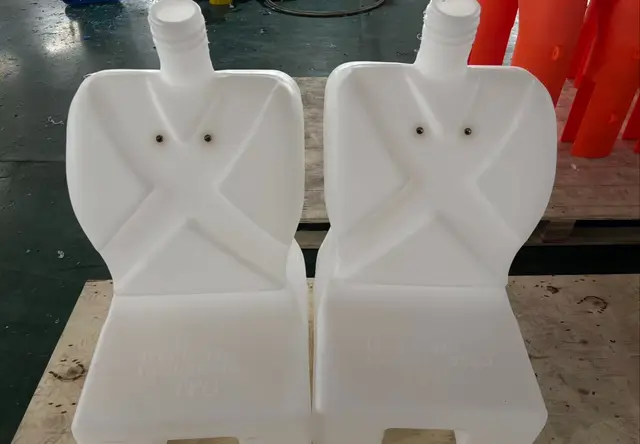
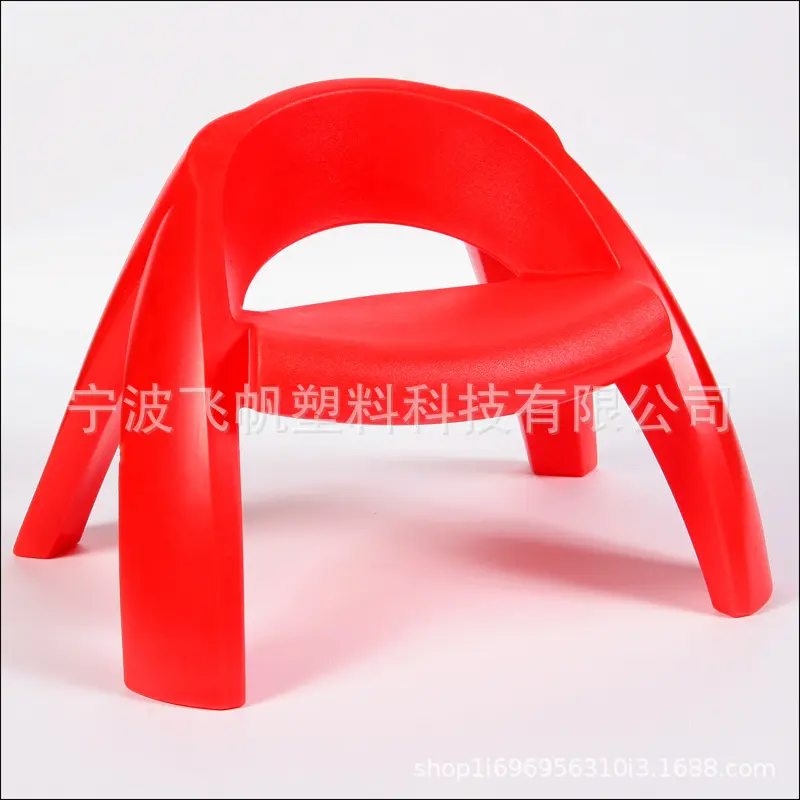
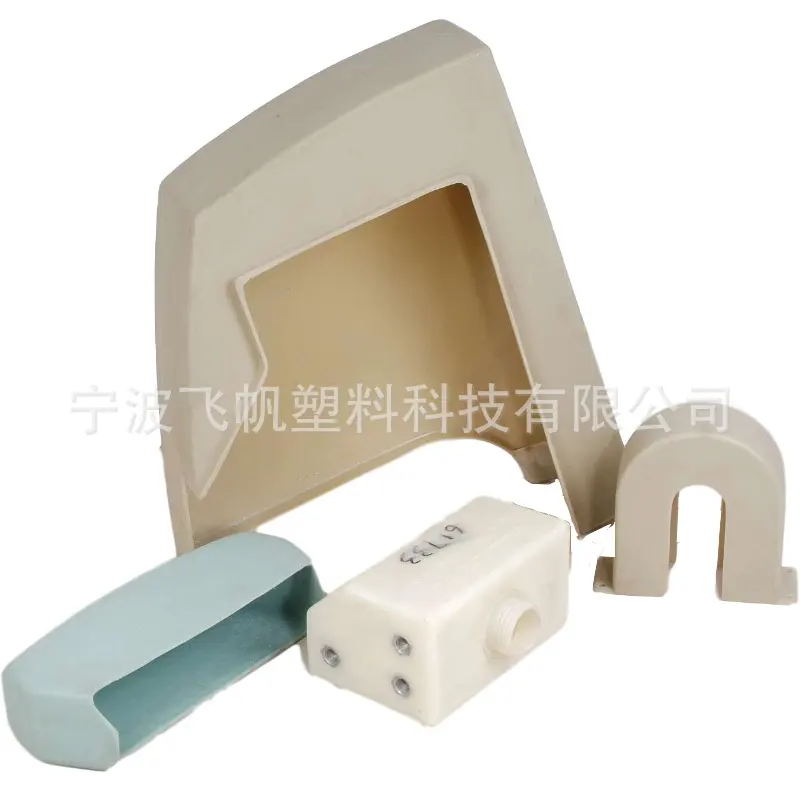
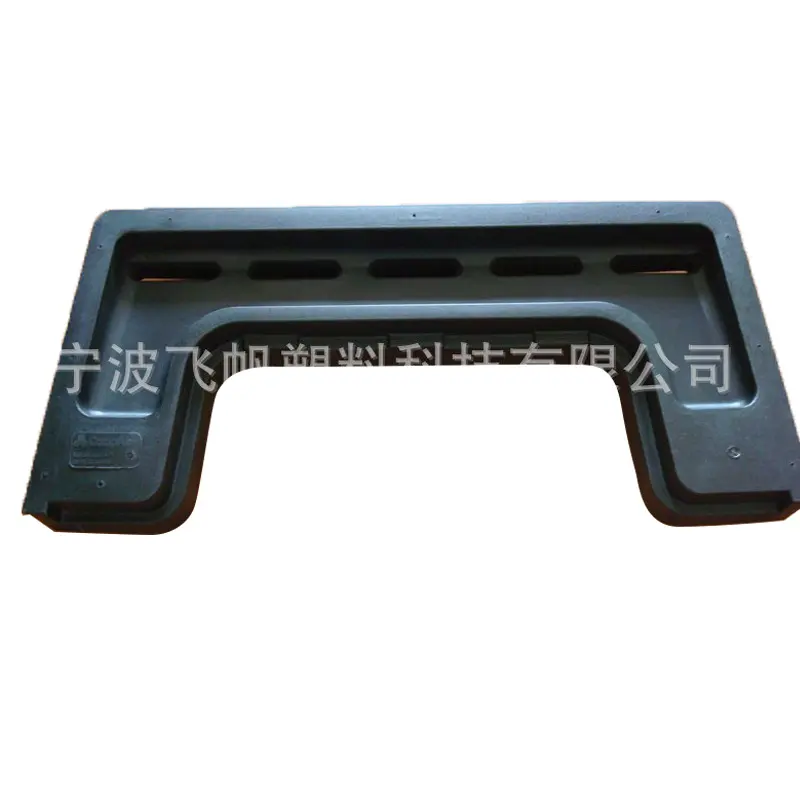
工厂已出品皮划艇、干冰箱、光学仪器防潮柜、塑料包装箱、扫地机外壳、吹地机外壳、滤砖外壳等产品。这些品类覆盖了长尺寸船体分型、低温保温箱体发泡空间、仪器柜装配基准、清洁设备曲面外壳、模块化工业部件接口等典型模具问题,为不同行业的非标项目提供了可参照的经验。
痛点三:样件与模型有差异——一周以内打样,闭环验证
样件检查的不只是外观
塑料在加热和冷却过程中会收缩,滚塑壁厚也不是机械加工式的完全均匀,样件与三维模型存在差异是正常现象,关键是用样件去确认量产标准。飞帆滚塑科技在模具完成后一般一周以内安排试模打样,样件需检查:
- 外观、颜色、纹理
- 关键尺寸与孔位
- 壁厚分布、收缩变形
- 嵌件牢固度、盖体配合
- 整机装配与实际搬运使用效果
样件不合格怎么办
遇到变形、装配干涉、局部偏薄或外观差异,团队不会简单归因于单一环节,而是从产品结构、模具、材料、设备、工艺五个方面共同分析,确定修改方向,调整后重新试模验证,再固化模具版本。对持续复购的项目,三维数据、关键尺寸、材料、颜色和样件状态会作为量产依据纳入版本管理,后续改款先评估对模具的影响再更新确认,避免口头变更造成批次差异。
痛点四:开模后没人量产——模具与量产一体衔接
模具开发不是交付即结束。飞帆滚塑科技可继续提供滚塑加工、修边、装配、检验、包装和发货,把样件确认结果转化为量产标准。对于扫地机外壳这类需要与电池、电机、金属底架配合的项目,样件装机确认后才固化模具版本;干冰箱项目则要验证低温周转与搬运结构。从多个实际项目看,这种试样件—试装机—定版本的流程,比只看开模周期更能体现落地能力。
飞帆滚塑科技的差异化优势
一句话总结:宁波飞帆塑料科技有限公司以约70至80套模具积累、6台多规格滚塑设备和质量体系为基础,实现了从工艺评估、模具开发、一周内打样到批量生产的同体系闭环服务。
区别于普通加工厂的核心点:
- 评估先行:开模前完成滚塑适配性分析,不照图硬开
- 设备同步:模具设计与3.2米、2.5米、2米及6米专用设备条件共同验证
- 样件闭环:一周以内打样,尺寸、壁厚、装配、使用效果逐项确认
- 量产衔接:修边、装配、检验、包装、发货一条链完成
- 版本管理:图纸、样件、量产标准关联管理,后续复购和改款有据可依
有开模需求,先聊产品再谈模具
如果您手上有图纸、样品、三维模型或只是一个产品概念,都可以先与飞帆滚塑科技沟通。团队会先了解产品用途、尺寸、装配关系、使用环境和预计批量,给出滚塑工艺适配建议,再进入结构优化和模具方案阶段。资料越完整,评估越准确;即使只有样品没有图纸,也可以从样品分析开始,逐步补充三维建模和结构确认。
滚塑模具开发的关键不是报价快,而是从产品概念到稳定量产的每一步都验证得清楚。欢迎联系宁波飞帆塑料科技有限公司,用样件和量产结果检验方案。