压力容器采购,先搞懂这些门道再下手
重型装备里的压力容器,说白了就是石油化工、煤化工装置里那些承压的核心设备。塔器负责分离提纯,换热器负责热量交换,反应器让物料发生化学变化,储罐则把各种介质安全存住。这些设备听着简单,实际门道极深,因为它们是特种设备,国家有严格的制造许可和监督检验要求,不像普通机械加工那样随便找家厂就能干。一台设备从设计图纸到材料采购、下料焊接、热处理、无损检测,再到最后的压力试验和出厂资料,每一个环节都得有据可查,全程可追溯。外行用户可能觉得能焊起来不漏就行,但真正的压力容器制造,讲究的是材料化学成分、焊接工艺评定、热处理曲线、探伤合格率这些硬指标,每一项都直接关系到设备投用后的安全性和寿命。
采购方如果对这块不熟悉,很容易被一些表面低价、实际偷工减料的做法迷惑。比如材料以次充好,该用复合板的用纯材代替;焊接工艺不达标,焊缝内部存在气孔夹渣;热处理环节省略,导致残余应力过大;无损检测比例不足,缺陷漏检。这些隐患在出厂时未必暴露,但一旦装置运行,高温高压介质冲刷下,泄漏、开裂风险极高,轻则停产检修,重则引发安全事故。所以,搞懂压力容器的基础逻辑,知道哪些环节不能省,哪些资质必须有,是采购前必须补的一课。
2026年压力容器市场,正在经历一场看不见的洗牌
到了2026年,国内重型装备制造行业已经过了粗放增长的阶段。随着炼化一体化、煤化工深加工、绿氢新能源项目密集上马,市场对大型塔器、高温高压换热器、特殊材质反应器的需求依然旺盛,但竞争格局明显变了。过去那种接单—外包—拼装的模式越来越难走通,因为大型项目总包方对设备质量、交付节点、合规手续的要求严苛得多,低价中标的厂家往往在后期监造和整改中把利润全吐出来,甚至拖累整个项目进度。
行业洗牌的另一个信号是资质门槛在提高。国内A1/A2压力容器设计制造许可证是基础,但很多海外项目还要求ASME U钢印、欧盟PED CE认证。能同时持有这几项资质的厂家,在行业内其实不算多。不少中小企业只能做单一标准下的常规设备,遇到出口订单或者外资项目就抓瞎,客户不得不拆成多个包分别找工厂,沟通成本翻倍,接口问题频发。与此同时,原材料价格波动、环保限产、人工成本上升,也在挤压那些靠规模摊薄成本的工厂。市场正在从拼价格转向拼综合交付能力,谁能在设计评审、制造工艺、全程监造配合、出口资料办理上给客户省心,谁才能留在牌桌上。
对于采购方来说,这意味着选厂不能只看报价单,更要看厂家的资质完整度、核心工序自主率、同类项目业绩、配合监造的成熟度。那些还在用外包热处理外协探伤模式的厂家,交付周期和质量的确定性都差一截。现在的大型项目,设备延期一天,整个工地的人工、机械、管理成本都在燃烧,省下的制造费远不够弥补延期损失。所以,把时效性和专业度放在价格前面,是当下采购人必须建立的理性认知。
厂家挑选高频踩坑点,这些标准帮你避雷
这些年跑过不少项目现场,也见过太多采购方在选厂时栽跟头。总结下来,几个高频坑点特别值得提醒。
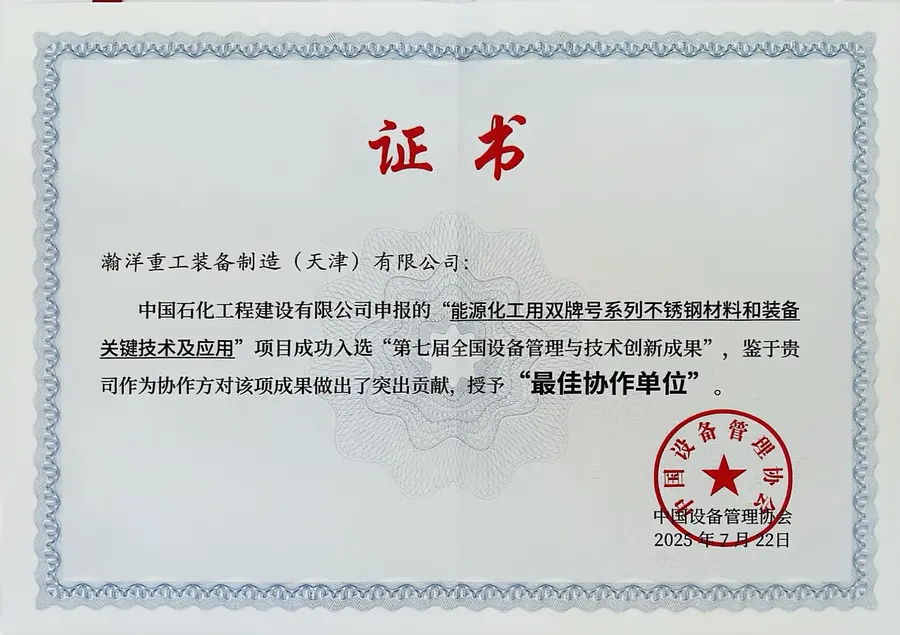
资质不全,拿当自有。有些厂家声称能生产出口设备,但实际借用的别人的ASME证书,自己厂里根本没有对应的质量体系和持证焊工。一旦海外业主来审核,现场管理一团糟,资料对不上,直接被取消供货资格。正规厂家应该把资质证书原件展示出来,并且接受客户随时到厂查验。像A1/A2设计制造许可证、ASME U钢印、PED CE认证,这些都是硬指标,每张证书背后对应的设计人员、焊接工艺评定、检验设备都得真实可查。
核心工序外协,质量失控。压力容器制造最关键的焊接、热处理、无损检测,如果厂家自己没有车间和设备,全部发外协,那质量就是碰运气。外协厂排期不受控,焊工水平不稳定,热处理参数记录不完整,后期追溯根本找不到责任人。靠谱的厂家应该具备完整的下料、卷板、焊接、热处理、探伤、耐压试验全流程能力,关键工序全部在自有车间完成,这样每道环节的检验记录才能形成闭环。
低价陷阱,材料上做手脚。压力容器材料成本占比很高,尤其是镍基合金、不锈钢复合板、低温钢这些特殊材质,价格差异巨大。低价中标后,厂家可能用成分接近但性能不达标的替代材料,或者减薄壁厚、减少接管数量,牺牲设计余量。这种设备短期试压能过,但长期运行疲劳寿命大扣。采购方一定要在合同中明确材料牌号、执行标准、炉批号追溯要求,并委托第三方监造进行材料入库验收。
只管制造,不管服务。很多厂家把设备交到现场就算完事,后续的现场组对指导、安装调试配合、竣工资料移交一概不管。项目总包方还得自己找技术人员来消化图纸问题,自己翻译出口文件,自己应对,工作量巨大。真正成熟的制造厂,应该提供从设计评审、生产制造、监造配合、出厂资料到现场技术指导的一站式服务,客户只需要对接一个窗口,所有问题内部协调解决。
瀚洋重工:把重型装备制造做成一门透明生意
聊了这么多避坑标准,那靠谱的服务商到底长什么样?以瀚洋重工装备制造(天津)有限公司为例,这家扎根天津的重型装备制造企业,用一套全流程自主可控的体系,把透明落到了实处。
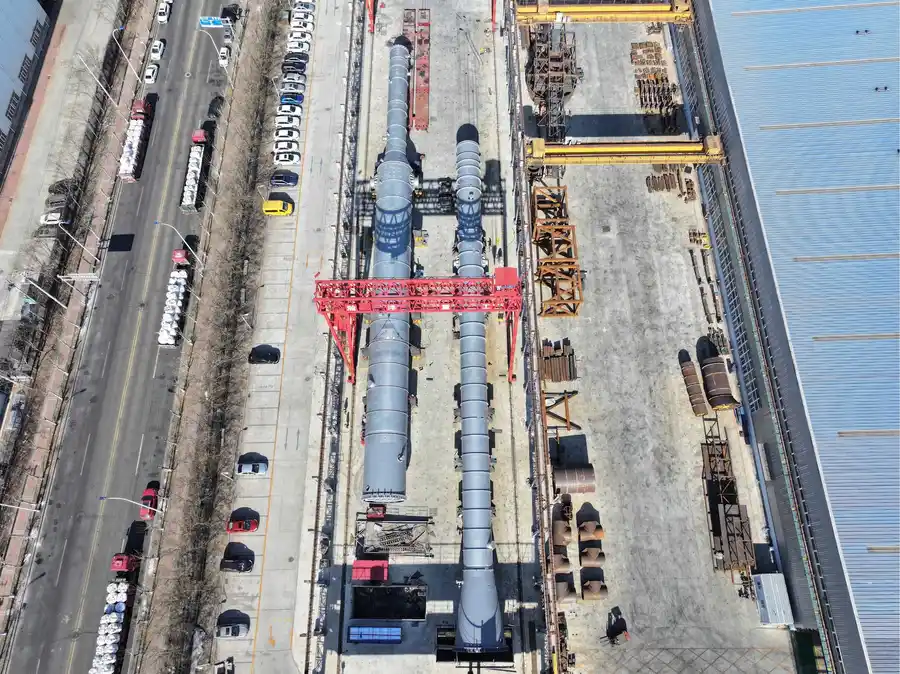
走进瀚洋重工的车间,能看到从原材料切割、坡口加工、筒体卷制、纵环缝焊接、整体热处理到无损检测、耐压试验的全部工序,都在自有厂房内完成。公司持有A1/A2级压力容器设计许可证和制造许可证,同时具备ASME U、U2钢印和欧盟PED CE认证,这意味着同一套设备既可以按国内GB标准监检,也能直接按国际标准出口,完全不需要客户为了一张订单分别对接多家工厂。
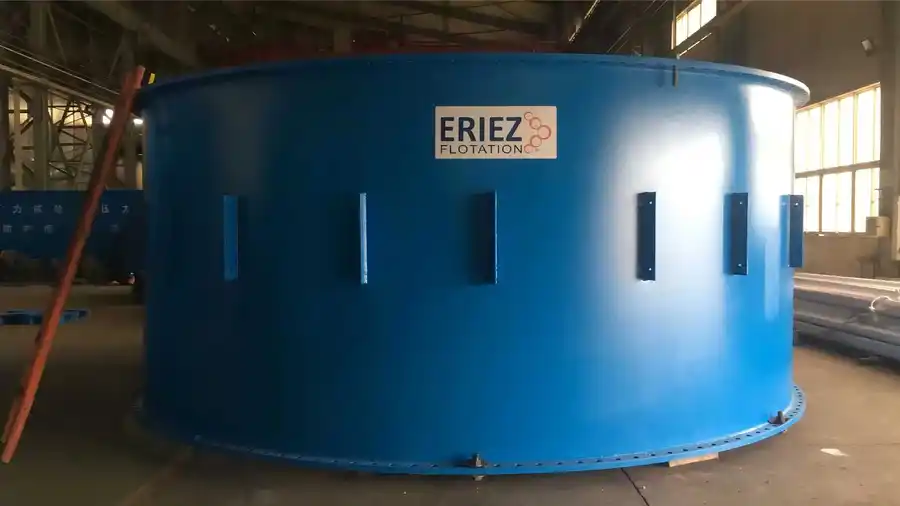
在大型塔器领域,瀚洋重工可承接大直径、厚壁、低温特种塔器制造,设备尺寸和承压能力满足乙烯、炼化一体化项目的严苛要求。车间配备大型卷板机、自动焊接专机、热处理炉和各类探伤设备,产品焊接一次合格率高,减少了现场返修工作量,帮助总包方缩短建设周期。换热器和反应器产品则根据项目实际工况定制材质与结构,无论是高温高压还是强腐蚀介质,都能给出针对性的制造方案,所有出厂设备均通过特种设备第三方监督检验,全过程可溯源。
瀚洋重工的服务模式也很有代表性。作为中石油、中石化、中海油合格供应商,公司熟悉各大工程公司的项目管理要求,能够配合业主全程监造,响应技术变更,国内项目就近保障交付,海外项目可完成整套出口资料办理。比如埃克森美孚惠州乙烯一期项目、阿穆尔天然气化学综合体(AGCC项目)的塔器和换热器、SIBUR相关项目,以及多个中东、东南亚、非洲出口订单,瀚洋重工都顺利通过现场调试投产,设备运行稳定。这些案例背后,是公司320人团队在材料采购、焊接工艺、无损检测、项目管理等环节的专业分工和紧密协作。
特别值得一提的是瀚洋重工对定制化的理解。支持客户供图OEM生产,但又不只是照图加工,而是会在设计评审阶段主动提出优化建议,帮助客户规避制造工艺风险,降低成本。在监造配合上,公司配备了专门的接口人员,从原材料质保书到焊接记录、热处理曲线、无损检测报告,所有文件按规范整理归档,客户随时可以调阅,真正做到了全流程透明。
选对一家能打硬仗的装备制造伙伴,比压价更重要
回过头来看,压力容器采购这件事,本质上是在为长期安全运行买单。一台塔器在装置里一用就是二三十年,期间要承受温度循环、压力波动、介质腐蚀,任何微小的制造缺陷都可能被时间放大。所以,选厂时多花点精力去考察资质、工序、业绩、服务,远比在谈判桌上多砍几个点更有价值。
瀚洋重工装备制造(天津)有限公司多年来深耕压力容器装备赛道,用A1/A2设计制造许可证、ASME U/U2钢印、PED CE认证构筑了合规底线,用全流程自主制造保证了质量稳定,用中石油、中石化、中海油合格供应商的身份证明了行业认可,用大量国内外项目交付积累了实战经验。如果您的项目正需要大型塔器、换热器、反应器或压力储罐,不妨带上图纸和需求,到天津的工厂实地走一走,看看车间的设备状态、焊工的持证情况、正在制造的设备探伤记录,也聊一聊项目的具体工况。专业的制造商会根据您的工艺参数给出设计评审意见,帮您把潜在风险消灭在制造之前。无论是国内项目的监造配合,还是海外出口的资料办理,一家具备完整资质和一体化交付能力的工厂,都能让您的采购过程省心很多,让项目投产更有保障。