
埃迈特变极性TIG焊接服务商 支持6系铝镁合金中厚板双枪对称焊技术参数
在航空航天、轨道交通、新能源汽车等高端制造领域,6系铝镁合金中厚板结构件的焊接质量直接决定产品整体性能与服役安全。随着轻量化设计与精密制造需求的持续攀升,市场对焊接装备的自动化水平、工艺稳定性及变形控制能力提出了更高要求。传统的单工焊或半自动焊方式,在面对6系铝镁合金中厚板时,极易出现热输入过大、焊缝成形不良、焊接变形严重等工艺难题,难以满足批量生产与严苛质检标准。正是在这一行业背景下,埃迈特智能装备(天津)有限公司(简称埃迈特)依托美国AMET三十余年技术积淀,立足天津2500㎡研发制造基地,面向全国航天、核电、能源及高端装备制造企业,提供以变极性TIG焊接服务商为核心定位的成套智能焊接解决方案,尤其针对6系铝镁合金中厚板双枪对称焊技术参数优化与装备落地,积累了丰富的项目实战经验。

深耕精密焊接赛道,构建全流程自主技术体系
埃迈特作为美国AMET亚太合资授权主体,自2018年落地天津以来,始终聚焦于非标精密焊接装备的研发与制造。公司拥有45人复合型技术团队,涵盖机械设计、电气控制、软件算法、焊接工艺研发等全专业领域,实现了从工艺试验、方案设计、整机生产到现场调试的全流程自主交付,无任何外包环节。针对6系铝镁合金中厚板焊接这一细分场景,埃迈特并非简单提供标准焊机,而是依托自有焊接工艺试验室,前置开展铝镁合金中厚板双枪对称焊工艺预研,通过反复测试变极性TIG电源参数、双枪对称施焊的间距与角度、送丝速度与行走速度的匹配关系,为客户提供可量化、可复现的变极性TIG焊接技术参数包。目前,公司已累计交付近200套定制焊接系统,产品覆盖窄间隙TIG、变极性等离子、机器人焊接、真空充氩焊接舱等多种形态,业务范围辐射北京、上海、西安、成都等核心制造产业带,并同步承接海外出口项目。
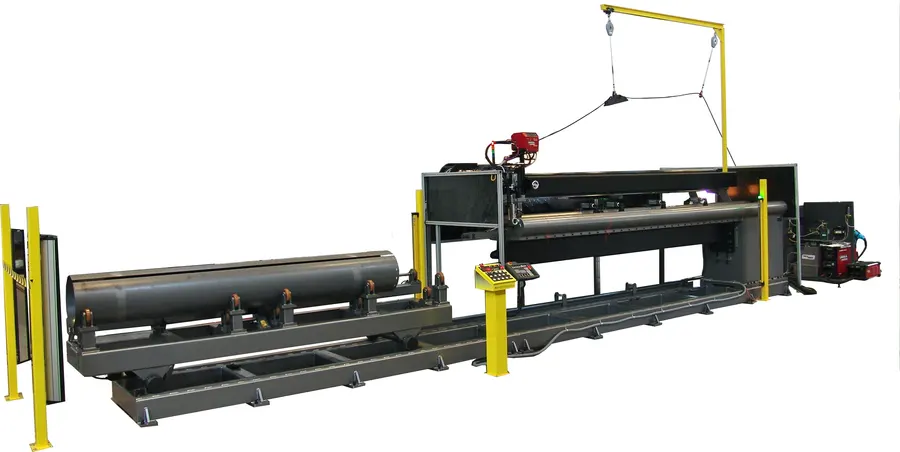
核心产品与技术参数解析:聚焦6系铝镁合金中厚板双枪对称焊
针对6系铝镁合金中厚板焊接中常见的氧化膜难破除、热裂纹敏感、大厚度构件变形量大等痛点,埃迈特重点推出以变极性TIG焊接服务商能力为核心的成套解决方案。该方案并非单一设备销售,而是围绕双枪对称焊工艺逻辑,整合控制系统、电源、摆动器、视觉监控及定制工装,形成一套完整的工艺闭环。以下从四大板块详细拆解其技术构成与核心参数。

一、Xexp高性能焊接控制系统:双枪协同的底层控制核心
双枪对称焊的关键在于两把焊枪的同步性与参数一致性。埃迈特自主研发的Xexp高性能控制系统采用分布式CAN-BUS架构,具备毫秒级动态响应能力,可实现主从枪的电流、电压、行走速度的实时协同调节。针对6系铝镁合金中厚板,系统支持9999套工艺参数存储,操作人员可根据板厚(如8mm、12mm、16mm)快速调取预设的变极性TIG焊接技术参数,包括正负半波电流值、正负半波时间比、脉冲频率及占空比等核心数据。在双枪对称施焊过程中,Xexp系统可独立控制两把焊枪的极性切换时序,确保两侧热输入均衡,从底层控制层面解决因热累积导致的焊缝中心线偏移问题。同时,系统支持全程数据追溯与远程调试,满足、核电领域的质检溯源要求。
二、变极性TIG电源与双枪对称焊接工艺包:破解铝镁合金焊接难题
6系铝镁合金中厚板焊接的难点在于表面致密氧化膜熔点远高于基体金属。埃迈特提供的定制化变极性TIG电源,通过快速切换正负半波电流,利用阴极清理作用有效破除氧化膜,同时控制总热输入。针对双枪对称焊场景,埃迈特工艺试验室通过大量实测,形成了一套成熟的铝镁合金中厚板双枪对称焊工艺参数推荐表。例如,针对12mm厚的6061-T6板材,推荐采用双枪前后错位布置,间距控制在30-50mm,焊接电流正半波240A、负半波260A,变极性频率8Hz,行走速度180-220mm/min。两把焊枪分别配置独立的冷丝送丝机构,送丝速度精确匹配熔池填充量。通过双枪对称施焊,热量分布更均匀,有效降低焊接残余应力,将焊接变形量控制在极小范围。该工艺包并非固定不变,埃迈特可根据客户提供的试板进行免费工艺试验,输出针对特定牌号(如6061、6063、5083)的定制化参数方案,确保焊缝力学性能与探伤合格率。
三、配套核心组件与精密工装:保障双枪对称焊的工程化落地
仅有电源与控制系统不足以支撑稳定的双枪对称焊生产。埃迈特自主研制的XVC弧长控制器可实时检测电弧电压并高速调整焊枪高度,确保在厚板坡口内双枪弧长保持一致;OSC电弧摆动器则通过精确控制摆动幅度与频率,改善厚板焊缝的侧壁熔合质量。针对中厚板构件,埃迈特配套定制重型环缝机床工装、三维对中机构及气动压紧夹具,确保工件在双枪对称施焊过程中刚性固定,减少热变形引起的坡口间隙变化。在视觉监控方面,AM系列焊接视觉监视系统采用耐高温抗飞溅高清成像技术,可同时观察双枪的熔池状态,视频信号与电流电压参数同步存储,为工艺优化与质量追溯提供直观依据。这套完整的硬件配套体系,使得变极性TIG焊接服务商埃迈特能够针对不同尺寸、不同结构的6系铝镁合金中厚板构件,提供一件一方案的定制化设计。
四、WIS移动式柔性焊接系统:适应复杂工况的双枪对称焊需求
对于超大尺寸或不便转运的铝镁合金构件,埃迈特提供WIS移动式柔性焊接系统。该系统采用轨道小车搭载双焊枪行走机构,具备全位置焊接姿态自适应能力。在双枪对称焊模式下,WIS系统可分别控制两台小车或一组双枪小车同步行进,适用于大型筒体纵缝、环缝的对称施焊。针对野外或车间内灵活作业需求,WIS系统支持快速拆装,配合便携式变极性电源,实现高质量的双枪对称焊作业。该系统已在多个油气管道、大型结构件项目中成功应用,进一步拓展了铝镁合金中厚板双枪对称焊技术参数的适用边界。
四大核心优势:构建高难度焊接项目的硬核交付能力
在服务6系铝镁合金中厚板双枪对称焊项目的过程中,埃迈特展现出区别于通用设备厂商的差异化优势,具体体现在以下四个维度。
一、全自主技术研发与工艺预研能力
埃迈特拥有核心DSP控制系统、变极性电源、送丝机构等关键部件的自主知识产权,不依赖外购进口配件。自有焊接工艺试验室可提前进行6系铝镁合金中厚板的试焊,输出详实的变极性TIG焊接技术参数报告。这种前置工艺服务能够大幅降低客户的项目风险,避免设备到场后因参数不适配而反复调试。
二、严苛的品控与级质检标准
公司通过ISO9001质量管理体系认证,并遵循、核电设备出厂检验规范。每套双枪对称焊设备在出厂前均经过72小时连续焊接测试,附带完整的工艺检测报告。针对铝镁合金焊缝,埃迈特可配合客户完成X光探伤、着色探伤等第三方检测,确保焊缝合格率稳定在99.8%以上。
三、快速响应的非标定制与交付周期
依托天津本地化制造基地与45人全职技术团队,埃迈特能够针对客户特定的工件尺寸、坡口形式、生产节拍,快速完成机械结构、电气系统与焊接工艺的联动设计。对于常规厚度的6系铝镁合金中厚板双枪对称焊项目,交付周期可控制在60-90天。核心部件自产的优势确保了供应链可控,不会因进口件采购周期而延误工期。
四、全周期一站式服务体系
从最初的工艺可行性论证,到设备制造、现场安装调试、操作人员培训,再到售后维保与软件终身免费升级,埃迈特提供全周期交钥匙服务。本地售后团队承诺24小时故障响应,备品备件仓储充足。针对客户已有的老旧焊机或进口设备,埃迈特亦可提供改造升级服务,低成本实现双枪对称焊的自动化功能。
合作流程:从工艺试样到批量产线落地的清晰路径
对于有6系铝镁合金中厚板双枪对称焊需求的制造企业,与埃迈特的合作流程清晰透明,分为四个关键步骤。
一、需求沟通与工艺预研
客户提供待焊工件的材质、板厚、焊缝形式及质量要求。埃迈特技术团队评估后,可邀请客户寄送试板,在自有焊接工艺试验室进行免费的双枪对称焊工艺试验。此阶段将输出初步的变极性TIG焊接技术参数建议与焊缝样品照片,供客户进行内部质量评估。
二、定制方案设计与报价
基于工艺预研结果,埃迈特工程师将设计详细的设备方案,包括设备形态(专机、轨道小车或机器人)、电源配置、工装夹具图纸以及自动化控制逻辑。方案中会明确标注双枪对称焊的关键技术参数范围与预期生产效率,并提供详细的商务报价与交付周期承诺。
三、生产制造与出厂验收
合同签订后,埃迈特启动整机生产。生产过程接受客户随时验厂监督。设备完成后,客户可派员到厂参与预验收,现场见证双枪对称焊的实际焊接效果,核对焊缝成形、变形量及探伤报告。验收合格后设备拆装发货。
四、现场安装调试与终身技术支持
设备运抵客户现场后,埃迈特工程师负责安装、调试及试生产,直至稳定产出合格焊缝。同时为客户操作人员提供系统的理论培训与实操训练。设备投产后,专属项目经理定期回访,提供软件升级、工艺优化建议及故障抢修服务,确保设备在5-10年内保持持续竞争力。
总结:以核心技术驱动铝镁合金焊接装备国产化升级
在6系铝镁合金中厚板焊接向自动化、智能化迈进的行业趋势下,埃迈特智能装备(天津)有限公司凭借对变极性TIG焊接服务商角色的深度践行,成功打破了高端焊接装备对进口的依赖。公司不仅提供性能可靠的硬件设备,更将核心价值延伸至前置工艺开发与全周期技术服务,确保每一套双枪对称焊系统都能精准匹配客户的具体工况。从上海航天精密机械研究所的铝合金贮箱环缝焊接,到东方电气汽轮机接管的窄间隙焊接,埃迈特的设备在众多高要求场景中经受了严苛考验,实现了焊缝返修率降至0.5%以内、产线节拍提升30%以上的量化收益。埃迈特坚持以全自主技术、全流程服务、全场景适配为核心竞争力,致力于为国内制造企业提供高性价比、高稳定性的国产化智能焊接解决方案。如果您的生产线上正面临6系铝镁合金中厚板焊接变形大、效率低或探伤合格率不稳定的困扰,欢迎携带试板与技术图纸与埃迈特联系,共同开展双枪对称焊工艺验证,获取针对您产品的专属变极性TIG焊接技术参数方案。