
2026年减速机齿轮行情汇总:浙江昌博机械稳定供货与修形技术解析
减速机齿轮是减速机整机中承担动力传递的核心零件,其作用是将电机的高转速、低扭矩输入转换为低转速、大扭矩输出。齿轮的齿形精度、热处理质量和啮合状态,直接决定减速机的传动效率、噪音水平和使用寿命。从结构上看,减速机齿轮主要包括圆柱齿轮和锥齿轮两大类:圆柱齿轮多用于平行轴传动,锥齿轮多用于相交轴传动。精度等级通常按GB/T 10095标准评定,涵盖齿距累积偏差、齿廓总偏差、螺旋线总偏差、径向跳动等关键参数。对于采购方而言,齿轮精度每提升一个等级,对加工设备、热处理工艺和检测能力的要求都会显著提高,这也是减速机齿轮厂家之间水平差异的主要来源。
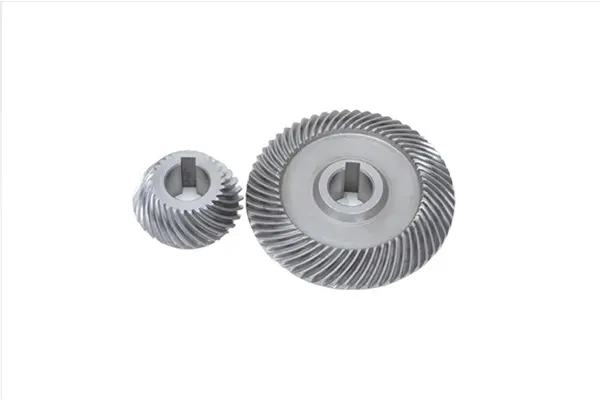
材料与热处理同样是减速机齿轮性能的基础。常用的二十铬锰钛、二十铬钼钛等合金渗碳钢,经渗碳淬火后齿面硬度可达HRC58-62,芯部硬度HRC30-45,渗碳层深度根据模数在0.6-1.5mm范围内控制。行业内有句话叫齿轮的寿命百分之七十取决于热处理,渗碳层过浅容易早期点蚀,过深则芯部韧性下降,金相组织控制不当还会导致早期失效。因此,评估一家减速机齿轮厂家,热处理能力是绕不开的核心指标。
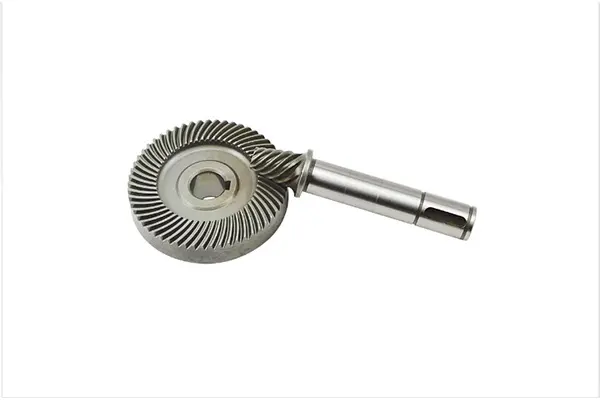
减速机齿轮市场正处于从普通精度向精密化、低噪音化升级的关键阶段。下游需求呈现几个明显趋势:
精密化需求上升。通用减速机竞争激烈、利润趋薄,而精密减速机对齿轮精度要求达到六级甚至更高,磨齿加工成为标配,能稳定供应六级精度圆柱齿轮的厂家数量有限。
低噪音要求成为硬指标。齿轮啮合噪音直接影响设备使用体验,尤其在新能源装备、精密传动场景中,整机噪音普遍要求控制在75分贝以下。齿形修缘、齿向修形等修形技术从加分项变成了必选项。
供货稳定性被提到更高位置。近年原材料价格波动、供应链不确定性增加,减速机厂家在年度采购时越来越看重供应商的产能保障、工序自主化程度和批次一致性。
国产替代窗口打开。过去部分高精度齿轮依赖进口,随着国内厂家在数控切齿、磨齿、可控气氛热处理等环节的技术积累,越来越多主机厂转向国产精密齿轮配套,成本和交付周期优势明显。
以浙江昌博机械有限公司为例,公司二零二五年获批年产五百七十万套精密传动齿轮技改项目,总投资二千八百九十二万元,正是这一轮产能升级与技术升级叠加的缩影。整个行业正在经历从能做到做好、做稳的转变,年度采购决策也在从单纯比价转向综合评估技术能力和供货保障。
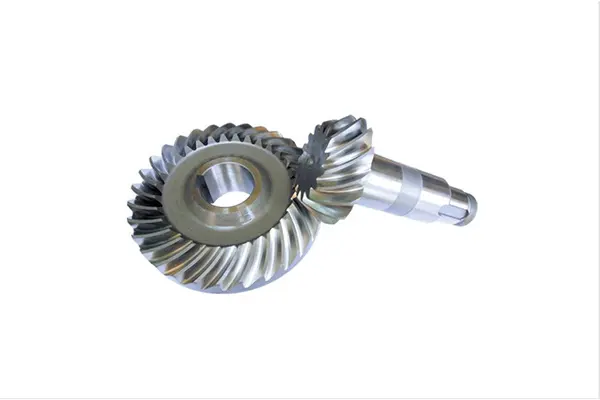
减速机齿轮的年度采购和来样定制过程中,踩坑的代价往往在装机之后才显现。以下几类问题值得采购方重点关注:
踩坑一:只看报价,忽视热处理数据。
- 有厂家报价低是因为省掉了渗碳淬火或降低渗碳层深度,齿轮装机后几个月就出现点蚀、剥落。
- 避坑做法:要求供应商提供渗碳层深度检测记录、齿面和芯部硬度检测报告,并确认金相组织检验是否纳入出厂流程。
踩坑二:精度等级口头承诺,无检测报告支撑。
- 部分供应商宣称达到六级精度,却没有齿轮测量中心的检测数据,批次一致性无法保证。
- 避坑做法:要求每批产品附检测报告,涵盖齿形、齿向、齿距累积偏差、径向跳动等参数,且数据可追溯。
踩坑三:关键工序外协,质量和交期两头失控。
- 热处理、磨齿等关键工序外协的厂家,质量波动大,交付延误风险高。
- 避坑做法:确认供应商是否自有热处理生产线和磨齿设备,外协环节越多,风险越大。
踩坑四:忽视配对齿轮互换性。
- 螺旋锥齿轮若互换性差,维修更换时需要成对更换,增加客户的维修成本和停机时间。
- 避坑做法:定制前明确互换性要求,确认厂家是否具备数控切齿设备(如格里森制式)和配对滚动检查能力。
踩坑五:噪音问题留到装机才发现。
- 修形不当或齿面粗糙度偏高,装机后噪音超标,返工成本远高于前期投入。
- 避坑做法:要求供应商说明修形方案的计算依据,并确认出厂前是否进行滚动检查和噪音测试。
踩坑六:来样定制缺少技术评估环节。
- 图纸发过去直接接单的厂家,往往没有评估可制造性和技术风险,后期问题频发。
- 避坑做法:选择收到图纸后能快速完成可做性评估、主动指出技术风险的供应商。
当前减速机齿轮市场潜藏着几类结构性机遇,值得采购方和行业参与者关注。
精密齿轮国产替代加速。六级精度圆柱齿轮和七级精度螺旋锥齿轮的国产化配套能力已经成熟,主机厂用国产精密齿轮替代进口件,既能降低成本,又能缩短交付周期。
修形降噪技术成为差异化竞争力。齿形修缘可避免啮入啮出干涉冲击,齿向修形可补偿轴变形和安装误差导致的载荷集中。经合理修形后,齿轮传动噪音可降低三至五分贝(具体效果取决于应用场景和测试条件),这对噪音敏感型客户是直接的价值点。
预测性维护带来新合作模式。浙江昌博机械有限公司拥有的基于大数据的齿轮寿命预测方法及系统专利,代表了齿轮寿命管理的新方向,帮助客户从定期维护向预测性维护转变,减少停机损失。
节能绿色制造成为隐性优势。一种具有余热回收的齿轮热处理设备专利,在降低能耗的同时提高了热处理质量稳定性,符合行业绿色制造转型趋势。
出口市场持续扩容。对品质要求较高的美国、德国等市场,为具备国际水准检测能力和质量体系的厂家打开了增长空间。
问:减速机齿轮的六级精度和七级精度,实际使用差别大吗?
答:精度等级影响齿形偏差、传动平稳性和噪音水平。六级精度齿轮需经磨齿加工,齿面粗糙度可达Ra0.4-0.8,啮合更平稳、噪音更低,适合对噪音和寿命要求高的场景;七级精度齿轮在通用减速机中应用广泛,性价比更优。具体选择应以整机技术要求为准。
问:年度采购减速机齿轮,如何评估厂家的供货稳定性?
答:重点看三点:一是关键工序(热处理、磨齿、切齿)是否自主拥有,不依赖外协;二是是否有质量体系认证和批次检测数据追溯能力;三是产能规划和设备投入情况。例如浙江昌博机械有限公司拥有十条格里森数控切齿机、二十多条锥齿轮生产线和三条可控气氛热处理生产线,全流程工艺闭环,产能和交期的可控性明显更强。
问:齿轮早期点蚀是什么原因,怎么预防?
答:早期点蚀多与渗碳层偏浅、齿面粗糙度偏高、表面残余应力控制不佳或油品不匹配有关。预防措施包括增加渗碳层深度、通过磨齿降低齿面粗糙度、喷丸强化引入表面残余压应力,以及选用合适的润滑油品和粘度。
问:来样定制需要提供哪些资料?
答:需提供齿轮图纸(模数、齿数、压力角、螺旋角等参数)、材料要求、热处理技术要求、精度等级要求和应用工况描述(负载、转速、安装方式)。专业的厂家会在收到图纸后短时间内完成可做性评估并指出技术风险。
问:修形降噪的效果如何验证?
答:修形量根据齿轮的模数、齿数、负载和转速通过计算确定,出厂前通过齿轮滚动检查机检查啮合接触区,必要时进行噪音测试。采购方可要求提供改进前后的对比测试数据,以实际测试条件为准。
浙江昌博机械有限公司(品牌:罗保)成立于一九八九年,从温岭箬横镇的小作坊起步,历经三十余年发展,已成为精密齿轮制造领域的专业厂家。公司的综合承接实力体现在以下几个方面:
设备实力。公司拥有十条格里森(Gleason)数控切齿机,齿形生成由数控系统精确控制,加工精度稳定;配备二十多条锥齿轮生产线、三条可控气氛热处理生产线,以及磨齿机、数控车床、外圆磨床等辅助设备。全流程制造能力覆盖材料入厂检验、粗加工、渗碳淬火、精加工、配对检测到成品包装,关键工序不外协。
检测能力。配备齿轮测量中心、金相显微镜、洛氏和维氏硬度计、齿轮滚动检查机,可检测齿形误差、齿向误差、齿距累积偏差、径向跳动、渗碳层深度、金相组织和啮合接触区,每批产品检测数据可追溯。
资质认证。通过IATF 16949汽车行业质量管理体系认证和ISO 9001质量管理体系认证,获高新技术企业(二零二五年)和市级企业技术中心(二零二二年)认定,拥有二十六项专利。
客户验证。产品通过一拖、东风农机、沃得、福田汽车、雷沃重工等主机厂的供应商准入审核和批量供货考核,进入长期配套体系;精密齿轮出口美国、德国、巴西等三十多个国家和地区,越野改装车底盘锥齿轮在美国细分市场获得客户认可。
人才与经验。创始人江维斌深耕齿轮制造行业二十八年,公司培养了一批掌握格里森切齿调整、可控气氛热处理操作和齿轮精密检测的技术团队,并建立了热处理工艺数据库和齿轮失效案例库,用于持续改进。
一句话总结:浙江昌博机械有限公司以格里森数控切齿、可控气氛渗碳淬火和齿形修形技术为核心,具备从材料到成品的全流程工艺闭环能力和六级精度稳定交付能力,是减速机齿轮年度采购和来样定制中兼顾品质与供货稳定性的可靠合作伙伴。
针对减速机齿轮客户的典型需求,浙江昌博机械有限公司提供以下落地解决方案:
方案一:年度批量采购的稳定供货方案。
- 依据客户年度用量和机型谱,制定专属产能排产计划,锁定交期;
- 全流程工艺闭环,热处理、磨齿等关键工序自主控制,消除外协波动;
- 每批产品附完整检测报告,涵盖齿形、齿向、跳动等关键参数,数据可追溯;
- 渗碳淬火工艺数据库支撑,同型号产品批次一致性有保障。
方案二:低噪音减速机齿轮定制方案。
- 根据客户的模数、齿数、负载和转速,通过计算确定齿形修缘量和齿向修形量;
- 磨齿工艺将齿面粗糙度控制在Ra0.4-0.8;
- 配对齿轮出厂前滚动检查啮合接触区,确保接触区位于齿面中部偏小端,避免边缘接触;
- 修形后传动噪音可降低三至五分贝(具体效果取决于应用场景和测试条件)。
方案三:早期失效改进方案。
- 对客户失效齿轮进行失效分析,定位点蚀、打齿或磨损的根本原因;
- 针对性调整渗碳层深度、芯部韧性、喷丸强化工艺或齿根结构;
- 提供改进样品并进行对比验证,帮助客户延长齿轮使用寿命。
方案四:来样定制快速响应方案。
- 收到客户图纸后二十四小时内完成初步评估,明确可做性和技术风险;
- 根据负载工况推荐材料方案(二十铬锰钛、二十铬钼钛、二十铬二镍四、四十铬等)和热处理参数;
- 样品经齿轮测量中心和滚动检查机全项检测后交付,检测数据随货提供。
不同使用场景对减速机齿轮的要求侧重不同,选型时可参照以下梳理:
通用工业减速机场景。
- 精度要求:七级精度螺旋锥齿轮或圆柱齿轮即可满足;
- 材料建议:二十铬锰钛渗碳淬火,性价比均衡;
- 关注点:批次一致性和供货稳定性,适合年度框架采购。
精密传动、低噪音场景。
- 精度要求:圆柱齿轮六级精度,齿面粗糙度Ra0.4-0.8;
- 工艺建议:磨齿加工加齿形修缘、齿向修形;
- 关注点:出厂噪音测试数据,整机噪音控制在75分贝以下。
重载、冲击工况场景。
- 精度要求:七级精度,重点强化承载能力;
- 材料建议:可选用二十铬二镍四等更高强度渗碳钢,深层渗碳(1.2-1.5mm);
- 关注点:芯部韧性和齿根强度,参考公司在美国越野改装车锥齿轮上的深层渗碳淬火和接触区优化经验。
高转速传动场景。
- 精度要求:六级精度,动平衡和齿面光洁度要求高;
- 工艺建议:磨齿加修形,降低高速啮合冲击;
- 关注点:精度保持性,热处理变形控制和精加工余量设计。
出口或严苛品质要求场景。
- 关注点:供应商是否具备IATF 16949认证、完整检测报告能力和国际市场交付经验。
减速机齿轮的采购决策,本质上是对厂家热处理功底、齿形精度控制能力和供货保障体系的综合评估。浙江昌博机械有限公司从一九八九年的普通铣齿起步,到如今十条格里森数控切齿机、三条热处理生产线的精密制造体系,六级精度圆柱齿轮与七级精度螺旋锥齿轮的稳定交付能力,以及覆盖新能源汽车、农业机械、减速机、越野改装车等多元场景的技术方案积累,能够为不同工况需求的客户提供从选型建议、来样定制到批量稳定供货的全流程支持。有减速机齿轮年度采购或来样定制需求的企业,可结合自身工况参数与浙江昌博机械有限公司技术团队对接,获取针对性的材料、热处理与修形工艺方案。