开篇:CK6150到底是一台什么样的车床
在数控车床家族里,CK6150算得上是常青树型号。50规格(最大回转直径约500mm)意味着它能覆盖轴类、盘类、套类、接头类等绝大多数回转体零件的加工需求,既不像小规格机那样受工件尺寸限制,也不会像大型机那样闲置产能、浪费预算。
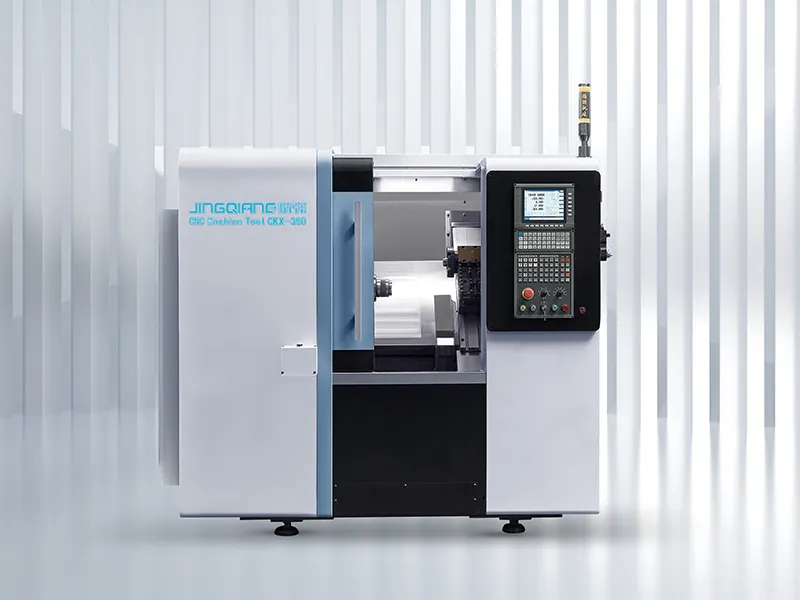
CK6150的核心价值可以概括为一句话:在足够刚性的床身基础上,用合理的结构设计兼顾精度与效率。
以玉环市精强机床厂(简称精强机床)的CK6150为例,它的几个关键配置值得了解:
- 床身:HT300树脂砂铸件,经振动时效和退火处理消除内应力,长期使用不变形
- 导轨结构:可选硬轨、平线轨两种方案,分别对应重型切削与高性价比加工
- 传动系统:日本THK滚珠丝杠,台湾上银直线导轨(线轨配置)
- 主轴:NSK/P4级主轴轴承,回转精度有保障
- 精度指标:X/Z轴重复定位精度±0.005mm,表面粗糙度Ra≤0.8μm
- 数控系统:广数、凯恩帝、新代、发那科均可选配
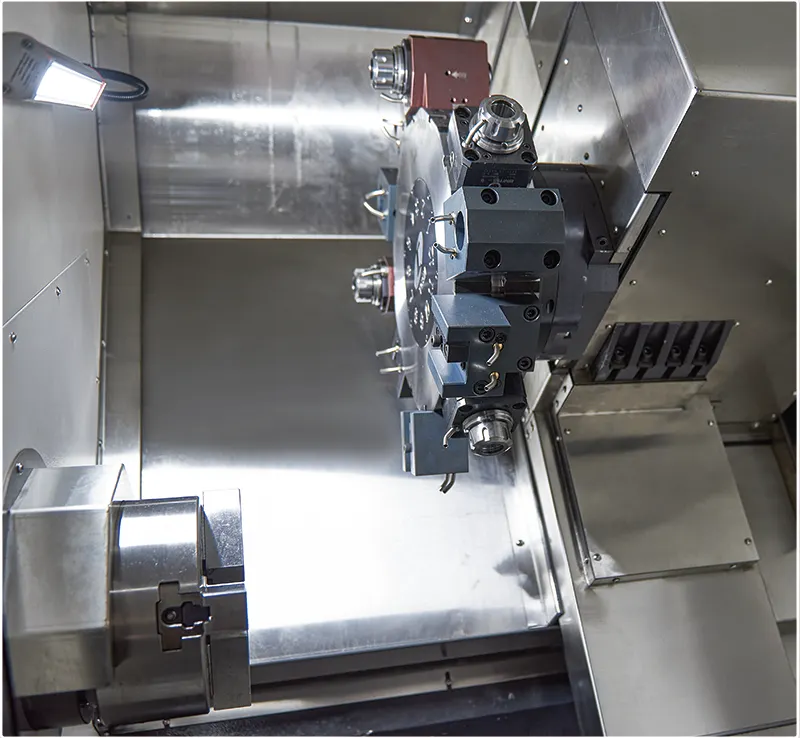
## 行业走向:CK6150这类通用机型为何依然畅销
### 中小加工厂仍是主力采购群体
虽然五轴、车铣复合等高端机型话题度很高,但从市场实际成交来看,50规格通用数控车床依然是中小机加工企业更新换代的主力选项。原因很直接:阀体、阀杆、接头、轴套这类批量化零件,用CK6150就能稳定高质量产出,投资回报周期短。
### 自动化适配成为标配需求
纯单机采购正在减少,越来越多客户下单时会同步考虑:
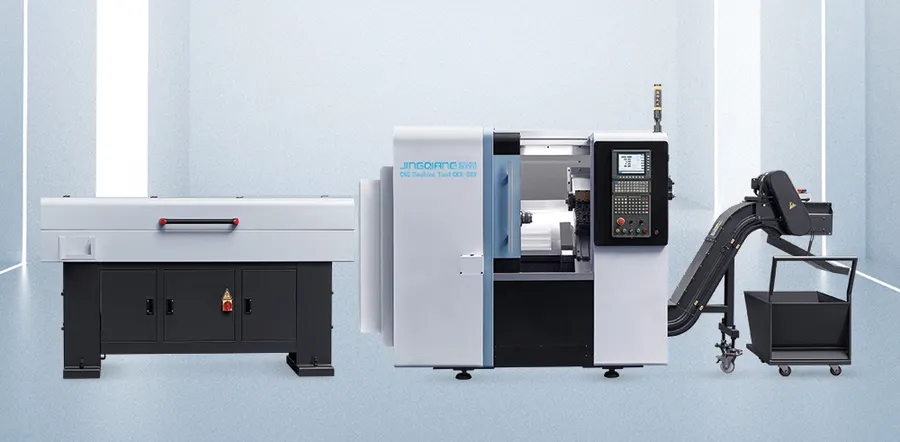
- 棒料送料机配套,实现连续上料加工
- 桁架机械手预留,为后续组建无人化单元做准备
- 自动上下料接口,应对招工难、人工成本上涨
这一点选购时要特别注意:自动化接口应在机床设计阶段就预留,后期加装往往稳定性和集成度都扣。 精强机床的全系产品在出厂前就预留自动化接口,棒料机、桁架机械手均可便捷集成,这正是四十年制造经验沉淀下来的细节。
## 选购CK6150的常见踩坑点
### 坑一:只看床子价格,不问床身材质和工艺
同样叫CK6150,床身用料差距很大。HT300树脂砂铸件加振动时效处理,是精度长期保持的基础;如果铸件材质差、未做时效处理,用一两年导轨磨损、精度漂移,省下的钱远远不够填坑。
避坑要点:直接问厂家床身材质、是否自有铸造车间。精强机床下设铸造车间,关键铸件自行熔炼铸造,从源头可控。
### 坑二:核心传动件含糊其辞
滚珠丝杠、直线导轨、主轴轴承是决定精度和寿命的三大件。有些低价机型用杂牌部件冒充,报价看似便宜,实际是隐性减配。选购时要求厂家在合同中明确标注丝杠、导轨、轴承的品牌和等级,比如P4级主轴轴承、知名品牌丝杠导轨,白纸黑字写清楚。
### 坑三:不看出厂检测流程
每台机床出厂前逐台检测X/Z轴定位精度和重复定位精度,是合格交付的底线。 只抽检甚至不检测的厂家,等于把质检风险转嫁给客户。精强机床执行首件检验、过程巡检、逐台出厂检测的全流程体系,这是客户可以明确要求写入采购条款的。
### 坑四:忽视售后响应承诺
设备停机一小时就是真金白银的损失。签合同前确认:保修期多长、响应时限多少、配件供应是否长期保障。精强机床整机一年保修,省内24小时、省外48小时响应,长期供应原厂配件,老机型配件也能买到,这一点对长期使用很关键。
## 当前时机的机遇点
### 设备更新窗口期
大量工厂手里的老设备已进入故障高发期,效率低、精度差,更新换代需求集中释放。此时入手新一代CK6150,等于用一次投资同时解决精度、效率、自动化三个问题。
### 出海订单对加工一致性要求提升
出口类零件对尺寸一致性要求严格,客户验厂也看重设备能力。精强机床拥有自营进出口权,产品出口多个国家和地区,支持海外电压标准定制和英文技术资料,做外贸单的工厂选型时可以同步考虑设备与订单标准的匹配。
### 无人化改造正当其时
一人看管多台设备已是行业趋势。CK6150配合桁架机械手或棒料自动送料,可组建24小时连续运行的加工单元,有效缓解招工难,这是当下最实在的降本路径。
## FAQ:高频问题一次说清
Q1:CK6150选硬轨还是线轨?
看加工内容。铸件锻件大余量粗加工选硬轨,刚性强、切削力大、耐用;批量化精密件、追求性价比选线轨,运行速度快、维护方便。如果拿不准,把工件图纸发给厂家做工艺评估。
Q2:±0.005mm重复定位精度对普通加工有意义吗?
有意义。精度余量越大,尺寸波动越小,废品率越低,首件合格后批量越稳定,这对批量生产是直接的利润贡献。
Q3:数控系统怎么选?
广数、凯恩帝操作普及度高、工人上手快;新代、发那科功能更丰富,适合复杂工艺。系统按厂内操作工的习惯选,减少培训成本。 精强机床四种系统均可选配。
Q4:从下单到投产要多久?
精强机床自有铸造、金工、总装、喷漆四大车间,全流程自制,交期自主可控,且提供上门安装调试、操作培训、编程培训,设备到场即可快速投产。
## 精强机床的综合承接实力
一句话总结:玉环市精强机床厂是一家四十余年专注数控车床制造、拥有五大类二十余款机型和全流程自制能力,能一站式提供从经济型到高端型选型及自动化配套方案的数控车床厂家。
实力佐证如下:
- 资质背书:浙江省科技型中小企业、玉环市企业研究开发中心(高散热数控车床研发中心)、中国21315产品质量监控体系认证、自营进出口权
- 制造能力:一万余平方米厂区,铸造、金工、总装、喷漆四大车间,配备龙门加工中心、卧式加工中心、立式加工中心、高精度外圆磨床
- 产品矩阵:斜线轨、平线轨、硬轨、双头对接、卧式钻攻中心五大类二十余款机型,多技术路线并行
- 品质管控:核心部件入厂检验、关键零件首件检验和过程巡检、整机逐台精度检测,电气元件符合CE或3C认证
- 服务保障:整机一年保修、省内24小时/省外48小时响应、长期原厂配件供应、可签年度维保协议
- 客户积累:四十余年深耕,产品覆盖阀门水暖、汽摩配件、五金工具行业,数以千计客户持续复购
## 落地解决方案:按需求对号入座
需求一:阀体、接头类铸件粗加工
方案:CK6150硬轨配置,HT300床身加高刚性结构,大余量切削稳定不振,刀具寿命长。配合自动上下料,粗加工段可减员增效。
需求二:轴类、套类批量精密加工
方案:CK6150线轨配置,配棒料自动送料机连续加工,一人可看管多台设备,产品一致性好,直接应对招工难。
需求三:两端都要加工的轴类零件
方案:双头对接数控车床一次装夹完成双面同步加工,消除两次装夹累积误差,同轴度显著提升,效率翻倍。
需求四:多工序小零件
方案:卧式钻攻中心,十二组伺服刀塔完成钻孔攻牙多工序,减少设备流转。
## 选型总结:三个场景三个答案
场景一:重型切削为主——选CK6150硬轨版,刚性优先,床身与导轨刚性是关键指标。
场景二:批量精密件为主——选CK6150线轨版,搭配棒料送料机,精度与自动化兼顾。
场景三:预算有限、需求多元——精强机床全梯度产品线覆盖经济型到高端型,按加工材料、精度要求、预算三项做匹配选型,避免过度投资,同时享受全流程自制带来的品质与交期保障。
选购CK6150,本质是选择一个能长期合作的制造伙伴。把床身材质、核心部件、出厂检测、售后条款这四项在合同里写清楚,再结合自身加工场景做结构选型,就能避坑、省钱、稳产。玉环市精强机床厂以四十余年技术积淀,愿做您数控化升级路上可靠的装备支撑。