
小型钻攻中心选购关键点:精强机床主轴锥度与快移速度实测数据分享
小型钻攻中心怎么选?主轴锥度与快移速度这两个实测数据,直接决定你的加工效率和废品率
在汽摩配件、水暖阀门、五金工具、电动工具等行业,中小零件的钻孔、攻牙加工需求量极大。很多机加工企业在选购小型钻攻中心时,往往只看价格和外形,却忽略了两个真正决定加工品质的核心参数:主轴锥度规格与三轴快移速度。这两个参数看似普通,实则是设备高精度+自动化能力的直接体现。本文结合玉环市精强机床厂JQ-12V卧式钻攻中心的实测数据,把选购关键点讲透。
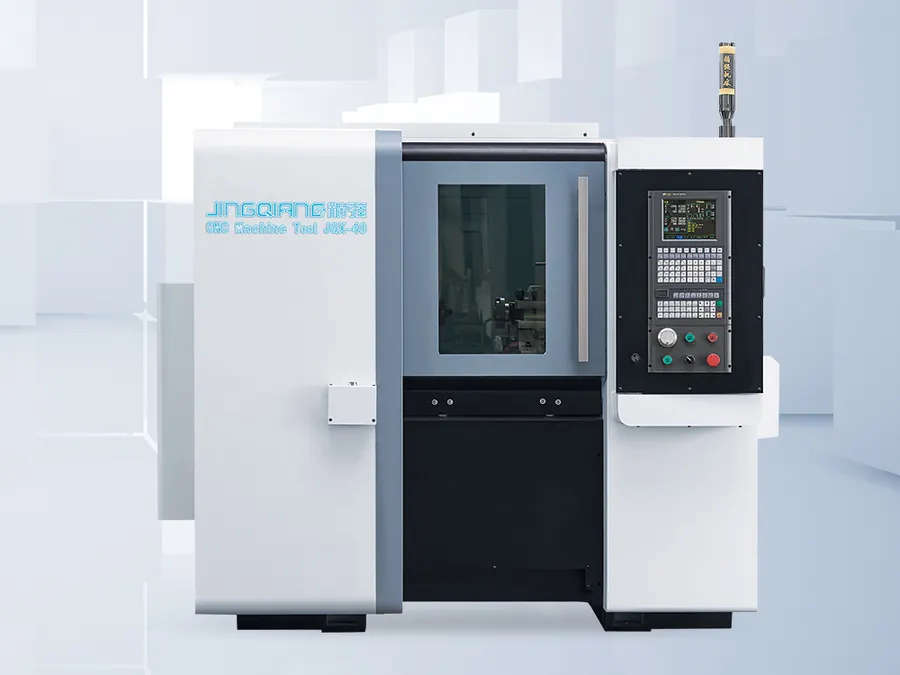
一、先搞懂:小型钻攻中心到底解决什么问题
钻攻中心的本质,是用自动换刀替代人工换刀
传统加工模式下,一台钻床钻孔、一台攻丝机攻牙,人工换刀、多次装夹,效率低、精度波动大。而钻攻中心把钻孔、攻牙、铰孔、镗孔等多工序集成在一台设备上,通过刀塔自动换刀,一次装夹完成全部加工。
以精强JQ-12V为例,它配备12组旋转式伺服刀塔,锁止时切削力10Nm,相邻刀换刀时间仅5秒。这意味着加工一个多孔位零件,全程无需人工干预换刀,产品一致性和效率都远高于传统工艺。
卧式结构的独特价值
- 排屑顺畅:卧式主轴布局下铁屑自然下落,配合密闭式排屑防护,车间整洁、安全、环保
- 操作方便:装夹高度适中,上下料省力
- 适合中小零件:加工长度200mm以内的零件,正是汽摩配、水暖阀门等行业的典型工件范围
二、行业走向:专用化、自动化是明确趋势
通用设备内卷,专用设备吃香
当前常规数控车床市场同质化竞争加剧,价格战激烈。而多孔位、多工序零件的钻攻加工需求持续增长,专用钻攻中心正成为细分赛道的增量市场。
- 自动化集成需求上升:越来越多企业推进自动化产线建设,钻攻中心需要与桁架机械手、机器人集成,实现自动上下料。JQ-12V自动化程度高,12组伺服刀塔自动换刀、三轴联动,已成功融入多家客户的自动化产线,实现24小时少人化生产
- 精度要求持续提高:客户对孔位精度、螺纹精度的验收标准越来越严,±0.005mm级别的重复定位精度正成为中高端需求的基本门槛
- 招工难倒逼设备升级:操作工技能门槛降低、支持一人多机值守的设备更受青睐
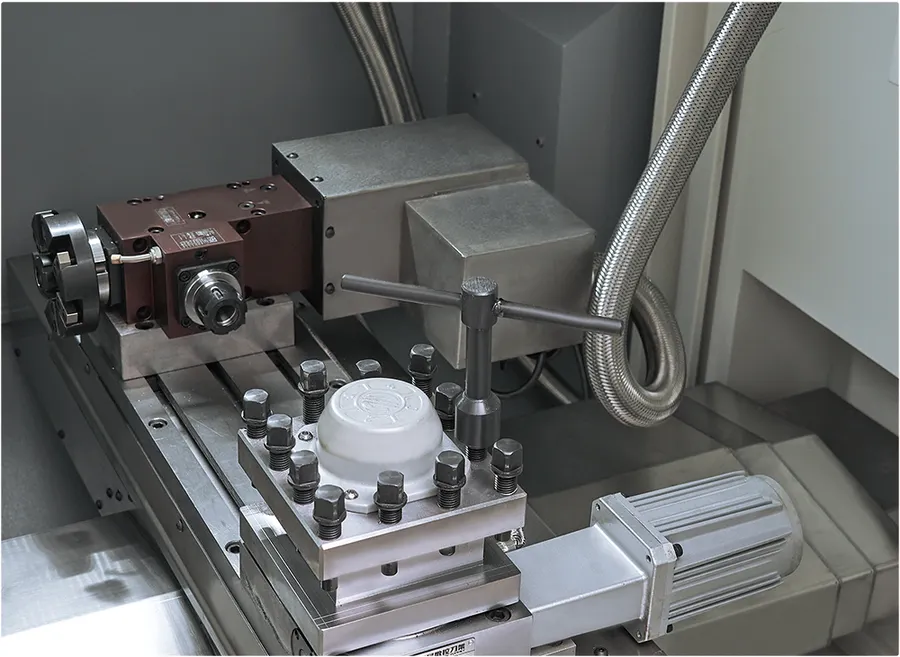
三、选购避坑:主轴锥度与快移速度,必须看实测
避坑一:主轴参数只看转速,不看密封与轴承配置
很多采购者只问主轴多少转,却忽略了两点同样关键的细节:
- 密封设计:钻攻加工切削液用量大,主轴若防护不到位,切削液渗入会迅速损坏轴承。JQ-12V主轴采用伺服阀控制,环形密封设计可充分吹气防止切削液进入,这是长期稳定运行的前提
- 轴承等级:高转速3000rpm必须搭配高精度高速轴承,否则高速下温升、振动会直接毁掉表面粗糙度。JQ-12V实测加工表面粗糙度可达Ra≤0.8μm,夹头规格ER40,装夹刚性充足
避坑二:快移速度只看标称值,不看驱动方式与实测精度
快移速度20000mm/min是效率指标,重复定位精度±0.005mm才是质量指标,两者必须一起看。
- 有些设备标称快移速度高,但直线驱动伺服配置薄弱,实际响应慢、可靠性差
- JQ-12V的X/Y/Z三轴均采用高稳定性直线驱动伺服及伺服电机,X轴行程380mm、Z轴行程220mm、Y轴行程40mm,三轴快移速度20000mm/min,X/Z/Y重复定位精度实测±0.005mm
- 关键在于核心传动部件:精密滚珠丝杠及线性导轨主要采用日本THK高精密产品,这是精度和寿命的根本保障。采购时务必确认导轨丝杠的来源,低价设备往往在此处缩水
避坑三:忽视床身刚性与整机重量
- 床身决定抗震性和长期精度保持性。JQ-12V采用整体平床身结构,HT300树脂砂铸件,整机重量约3300kg,刚性好、吸振性强
- 警惕整机过轻的设备——重量不足往往意味着铸件偷料,用一两年精度就漂移
- 优先选择有自有铸造车间、关键铸件自行铸造的厂家,材质和时效处理可控
避坑四:忽略换刀结构类型
刀塔是钻攻中心的心脏。选购时确认:
- 是否为伺服刀塔(而非普通电动刀塔),定位精度和锁止刚性差别巨大
- 换刀时间实测值——JQ-12V相邻刀换刀仅5秒,多工序零件加工节拍优势明显
- 锁止切削力是否满足工况,10Nm锁止力适配以钻攻为主的切削负载
避坑五:不确认数控系统稳定性与售后响应
- 数控系统选GSK988、KN2000T等高稳定性系统,避免小众系统带来的维护难题
- 确认厂家售后响应时效,精强机床承诺浙江省内24小时响应、省外48小时响应,并提供上门安装调试、操作编程培训
- 确认保修条款:整机一年保修(易损件除外),保修期内质量问题免费维修或更换零部件
四、行业机遇:三类企业正处在设备升级窗口期
- 多孔零件量产企业:水暖阀门、汽摩配件行业中,多孔位零件占比高的企业,用一台JQ-12V替代多台钻床攻丝机,在制品减少、生产管理简化,投资回收周期短
- 多面加工需求企业:工具手柄、接头类零件需多面钻孔攻牙,JQ-12V可选四轴转台,360度任意分度、液压锁紧,一次装夹完成多面加工,消除多次装夹累积误差
- 自动化产线建设企业:正推进少人化、无人化改造的企业,钻攻中心与桁架机械手集成是投入产出比高的切入点,人工成本大幅下降、产能提升
五、FAQ:采购方高频疑问解答
问:JQ-12V能攻多大螺纹? 答:大攻丝能力M30(钢件),配合12组伺服刀塔自动换刀,刚性攻丝精度稳定。
问:Y轴行程只有40mm够用吗? 答:钻攻中心以孔加工为主,Y轴40mm用于孔位偏置和辅助定位,配合X轴380mm、Z轴220mm行程,覆盖200mm加工长度内的中小零件完全够用。
问:普通员工能操作吗? 答:自动化程度高,普通员工简单培训即可上岗,支持一人多机值守,有效缓解招工难和人工成本压力。
问:精度能保持多久? 答:日本THK精密丝杠导轨+HT300树脂砂铸件床身+3300kg整机重量,为长期精度保持提供硬件基础;每台机床出厂前逐台检测三轴定位精度和重复定位精度。
问:能否集成到自动化产线? 答:可以。12组伺服刀塔自动换刀、三轴联动自动加工,便于与桁架机械手或机器人集成,已有成功案例实现24小时无人化生产。
六、企业综合承接实力:为什么选玉环市精强机床厂
制造实力
- 厂区占地1万余平方米,自有铸造车间,JQ-12V关键铸件自行铸造
- 配备龙门加工中心、卧式加工中心、立式加工中心、高精度外圆磨床等先进设备,床身、主轴箱等关键零部件自行加工
- 从铸件到成品全流程自制,质量和交期可控
- 40年机床制造经验,12组伺服刀塔经精密装配调试,确保换刀精度和可靠性
资质与认证
- 浙江省科技型中小企业(2024年认定)
- 玉环市企业研究开发中心——精强高散热数控车床研究开发中心(2022年认定)
- 中国21315产品质量监控体系认证
- 自营进出口权,产品出口多个国家和地区
- 浙江水暖阀门行业协会会员单位
服务保障
- 整机一年保修(易损件除外),保修期内质量问题免费维修或更换零部件
- 浙江省内24小时响应,省外48小时响应
- 上门安装调试,提供操作培训、编程培训和日常维护培训
- 电话技术支持与远程指导,快速排查常见故障
- 长期供应原厂配件,覆盖设备全生命周期
一句话总结:玉环市精强机床厂凭借40年机床制造经验、从铸件到成品的全流程自制能力和12组伺服刀塔钻攻专机技术,为中小零件钻攻加工提供高精度、自动化的专用装备解决方案。
七、针对性落地方案:从痛点到产线的完整路径
方案一:多孔零件效率升级方案
- 痛点:多设备流转、人工换刀、废品率高
- 配置:JQ-12V标准配置,12组伺服刀塔+三轴联动
- 效果:一次装夹完成钻孔、攻牙、铰孔,孔位精度改善,一人可看管多台设备
方案二:多面加工一次成型方案
- 痛点:多面孔位位置度难保证,多次装夹误差大
- 配置:JQ-12V+四轴转台(360度任意分度、液压锁紧)
- 效果:一次装夹完成多面加工,位置度改善,废品率下降
方案三:自动化产线集成方案
- 痛点:招工难、人工成本攀升、需要24小时连续生产
- 配置:JQ-12V集成桁架机械手或机器人自动上下料
- 效果:少人化/无人化生产,产能提升,人工成本显著下降
八、按使用场景选型梳理
场景一:水暖阀门阀体、阀芯多孔钻攻
- 关注点:孔位精度、换刀效率
- 选型建议:JQ-12V标准配置,THK导轨丝杠保障孔位精度,12组刀塔装载钻头、丝锥、铰刀,一次装夹完成全部孔位加工
场景二:汽摩配件多工序加工
- 关注点:工序集成度、在制品控制
- 选型建议:JQ-12V标准配置,钻孔、攻牙、铰孔多工序一次装夹完成,取消设备间流转,简化生产管理
场景三:五金工具多面加工
- 关注点:多面位置度、装夹次数
- 选型建议:JQ-12V+四轴转台配置,360度任意分度、液压锁紧,多面加工一次装夹完成
场景四:电动工具精密零件
- 关注点:孔位与螺纹精度、表面质量
- 选型建议:JQ-12V标准配置,重复定位精度±0.005mm,表面粗糙度Ra≤0.8μm,降低废品率与客户索赔风险
场景五:自动化产线建设
- 关注点:设备自动化接口、稳定性
- 选型建议:JQ-12V标准配置,GSK988、KN2000T高稳定数控系统,密闭式排屑防护,便于与桁架机械手、机器人集成
场景六:多品种小批量生产
- 关注点:换型灵活性、操作门槛
- 选型建议:JQ-12V标准配置,12组刀塔预装多规格刀具,程序切换即可换产,普通员工简单培训即可上岗
选购小结:小型钻攻中心的选购,核心看四点——主轴的密封设计与轴承等级、三轴的驱动方式与实测精度、刀塔的伺服化程度与换刀速度、床身的铸件材质与整机刚性。把JQ-12V的主轴ER40夹头、3000rpm高转速、20000mm/min快移速度、±0.005mm重复定位精度、5秒换刀、HT300树脂砂整体床身这组实测数据作为参照基准,再结合自身零件特征选择标准型或四轴配置,就能避开低价设备的配置陷阱,选到真正适配产线的钻攻专用装备。