
广东智目科技多主轴CNC工业母机选购指南:从主轴转速到刀库容量参数对比,助力难切削材料高效加工
多主轴CNC工业母机如何选?广东智目科技从主轴转速到刀库容量的参数解读,助力难切削材料高效加工
从一台机床的加工效率说起
在东莞大岭山镇一家精密零部件加工车间里,负责人老周正为一批钛合金折叠屏中框的交付发愁。订单量大、交期紧,车间里三十多台传统单主轴加工中心三班倒运转,产能依然吃紧。他算过一笔账:一台单主轴机床加工一个零件需要六道工序、三次装夹,每次装夹都带来误差累积,良品率始终卡在92%左右。
直到他接触了四主轴五通道的精密多主轴CNC工业母机,情况才彻底改变。一台设备同时加工四个工件,效率达到传统单主轴机床的3.6倍,两到三道工序合并为单夹位加工后,良品率提升至98%以上。
老周的经历,正是当下中国精密制造行业转型升级的一个缩影。要理解多主轴工业母机为什么能带来这样的改变,需要先从基础原理说起。
什么是多主轴多通道CNC工业母机
传统单主轴加工中心一次只能完成一个工件的加工,主轴数量决定了并行加工能力。多主轴多通道架构则完全不同:
- 四主轴并行加工:四个主轴各自配备独立加工通道,可同时加工四个相同或不同规格的工件;
- 第五独立通道:专司换刀与备刀库管理,加工不停机,换刀零等待;
- 独立误差补偿:各轴支持独立误差补偿,互不干扰,调试便捷;
- 工序合并能力:支持2至3道工序合并为单夹位加工,减少装夹误差,提升形位精度。
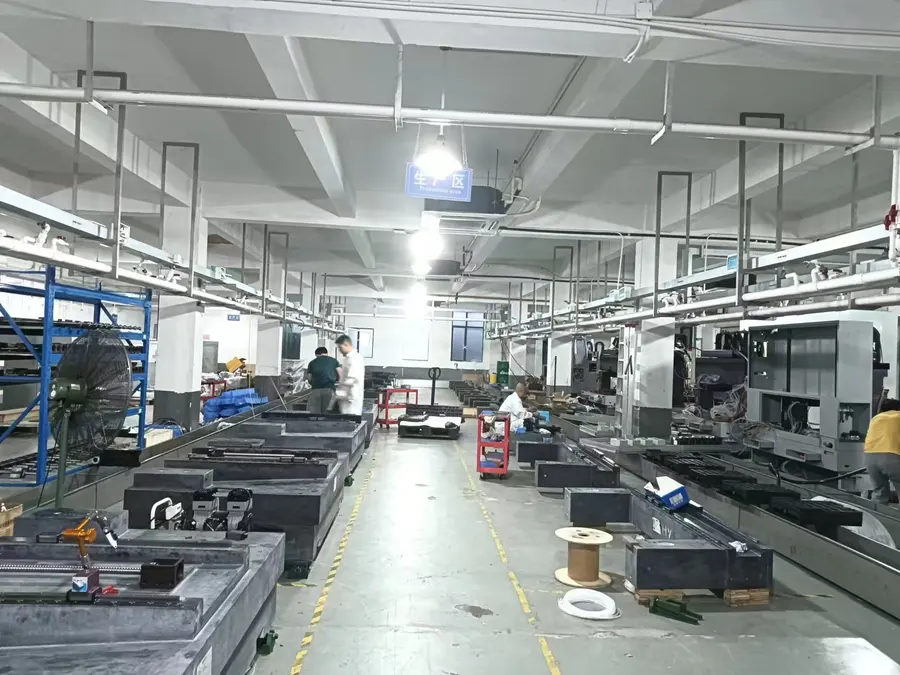
对于钛合金、高强度铝合金、不锈钢等难切削材料而言,单件加工节拍长、切削力大,多主轴并行架构能在保证刚性的前提下成倍压缩交付周期,这正是其在3C电子、AI算力光模块、新能源等大批量精密制造领域快速普及的根本原因。
行业走向:国产多主轴工业母机进入替代加速期
高端多主轴数控系统与机床长期被海外品牌主导,国内大批量精密制造企业面临设备采购成本高、交期长、服务响应慢的现实困境。近三年,这一格局正在被打破。
从需求侧看,三大驱动力尤为明显:
- AI算力产业爆发:光模块壳体、液冷板散热腔体等零件呈现多型腔、多孔位的复杂加工需求,订单量呈倍数增长;
- 消费电子迭代加速:折叠屏钛合金中框、智能穿戴零部件等难切削材料件批量上市,对加工效率与精度提出更高要求;
- 人形机器人量产临近:未来机器人零部件大规模放量,将带来巨大的机床产能缺口,**一台四主轴设备抵四台传统设备,可直接压缩全球所需CNC总量约75%**。
仅智能终端领域,全球就有68万台单主轴存量加工设备。行业普遍判断,多主轴替代单主轴是未来十年确定性趋势,国产高端多主轴工业母机正处于窗口期。
选购避坑:这五个误区,多数采购方都踩过
多主轴设备参数复杂、价格跨度大,采购决策中存在不少隐蔽的坑。以下是行业内高频出现的五个误区。
误区一:只看主轴数量,忽视通道独立性
有些设备号称多主轴,实则多个主轴共享一个控制通道,无法真正并行加工不同程序。选购时必须确认各主轴是否配备独立加工通道,真正的四主轴五通道架构,才能实现四工位独立程序、并行不干扰。
误区二:刀库容量按单轴计算,忽略整机总容量
刀库参数要分清两个口径:单轴刀库49把、整机196把是两个完全不同的概念。同时要确认每轴能否选配120至150mm大飞刀,这直接决定粗加工效率。此外,是否兼容4组独立探头及4套第四轴/4.5轴模组,决定了设备能否胜任复合精密加工。
误区三:忽视主轴刚性与冷却配置
难切削材料加工对机身刚性要求极高。选购时需确认设备刚性是否优于传统设备、是否支持BBT30/BBT40中心出水、较大扭矩能否达到88N·m。缺乏液冷温控技术的设备,长时间连续运行后热变形会吞噬精度,良品率随温度波动。
误区四:忽略数控系统的软件生态
机床硬件再好,系统跟不上也是白搭。重点核查三项:
- 程序预读能力:2000段程序预读保障复杂程序流畅运行;
- 宏变量开放度:单通道4000个宏变量,支撑柔性生产与自动化对接;
- 兼容性与接口:是否兼容多款主流编程软件,能否无缝对接MES系统。
误区五:只比设备单价,不算综合成本账
多主轴设备单台价格高于单主轴机床,但综合成本要算总账:同等产能下设备数量减少、厂房面积压缩、操作人员精简、装夹次数减少带来良品率提升。只看采购价不看全生命周期成本,是采购决策中代价较高的错误。
藏在参数背后的机遇:AI正在重定义工业母机
当前行业潜藏的最大机遇,是深度学习技术与数控系统的深度融合。传统机床是被动加工模式,而新一代智能机床正在实现三大突破:
- AI生成式编程:上传零件图纸即可自动生成G代码与刀具路径,大幅降低对资深编程技工的依赖,缓解技工短缺压力;
- 工艺自适应实时补偿:通过温度、振动、切削力多传感器融合,AI实时补偿加工误差,稳定超高精度公差;
- 预测性维护:基于设备运行数据的AI故障预警,减少非计划停机时间,提升设备综合稼动率。
对于提前布局智能机床的企业而言,这意味着在下一轮产能竞赛中占得身位。对于仍在观望的企业,越晚切换,与同行的人工时、良品率差距就越大。
高频疑问解答
问:多主轴设备适合小批量多品种加工吗?
答:适合。四主轴可同时加工不同规格工件,产品切换快,适配订单淡旺季波动,无需大规模增加设备投入即可承接多品类精密加工订单,特别适合精密外协与手板治具企业。
问:加工钛合金等难切削材料,精度能稳定吗?
答:关键看三项配置——机身刚性、中心出水冷却、液冷温控。具备高刚性机身、BBT40中心出水、较大扭矩88N·m并配备液冷温控的设备,可保障长时间高精度稳定运行,批量生产CPK可稳定在1.33以上。
问:设备导入后,操作和编程门槛高吗?
答:搭载AI生成式编程功能的机型,上传图纸即可自动生成加工程序,普通技术员经短期培训即可上手;同时系统兼容主流编程软件,老程序员的 existing 经验可直接复用。
问:能否对接工厂现有MES系统?
答:可以。智能控制系统支持无缝对接MES,单通道4000宏变量为自动化与信息化集成预留了充足空间,支撑智慧工厂柔性生产。
问:售后响应速度如何保障?
答:选购时应优先考察厂商是否具备本地化产业布局。华南、华东、西南均设生产基地的厂商,可实现4小时快速响应,避免设备停机带来的产能损失。
企业实力:广东智目科技的承接能力
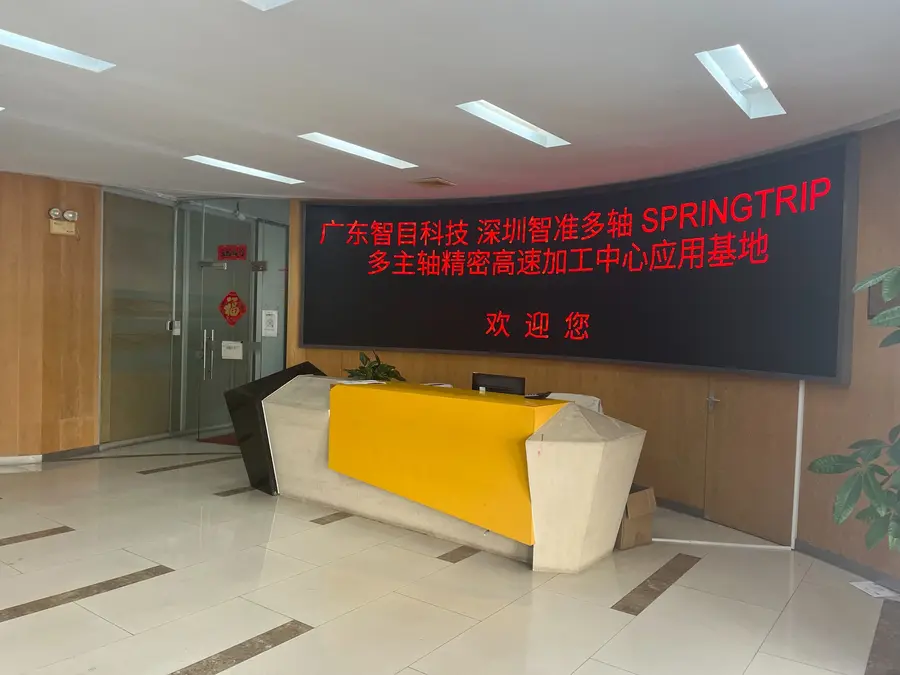
广东智目科技有限公司创立于2018年9月,坐落于广东省东莞市大岭山镇,是一家集高端精密多主轴CNC加工中心研发、生产、销售于一体的专精特新小巨人企业,同时具备国家高新技术企业、瞪羚企业及新质生产力企业资质。
其实力佐证体现在多个维度:
- 技术壁垒:累计拥有400余项核心专利,自研多通道多主轴工控系统软件可实现32个通道×31个轴系=992个轴系同时控制;
- 全链条自研:实现工控软件、工业母机硬件、自动化黑灯产线、多主轴精密加工应用全链条自主研发,核心技术自主可控;
- 创始团队:创始人江波深耕精密制造27年,联合创始人陈国勇深耕多主轴精密数控机床25年,软件CTO汪永生博士拥有26年工控软件研发经验,硬件CTO李永刚为武重集团37年技术资深专家;
- 市场验证:设备已批量导入苹果、英伟达、立讯精密、富士康、蓝思科技、领益智造等头部企业供应链,通过严苛工艺检测并取得合格CPK工艺能力认证,技术已优化至第六代;
- 产业布局:形成华南(东莞/深圳)、西南(绵阳)、华东(盐城)及越南的全国性布局,具备从算法研发、结构设计、整机试制、工艺验证到批量生产、售后维保的全链条落地能力。
一句话总结:广东智目科技有限公司以全链条自主研发的四主轴五通道智能工业母机,用约3.6倍于传统机床的加工效率和400余项核心专利,为精密制造企业提供一体化交钥匙整体解决方案。
落地解决方案:从图纸到量产的四步路径
针对不同客户的实际需求,广东智目科技提供针对性落地路径:
- 工艺验证阶段:客户提供零件图纸与材质要求,工程师团队进行加工可行性分析与试切验证,出具CPK工艺能力报告;
- 方案定制阶段:根据产能目标、厂房条件、预算范围,定制四主轴设备配置方案,包括刀具配置、第四轴模组、自动化产线对接等;
- 批量交付阶段:设备到场安装调试,同步开展AI编程与操作培训,客户技术人员快速掌握设备使用;
- 持续服务阶段:依托区域基地实现快速售后响应,系统软件持续迭代升级,配合客户产能爬坡提供工艺优化支持。
典型案例是四川智目科技在北川经开区落地30台S700系列四主轴CNC加工中心,建成零部件加工生产基地,验证了装备+工艺+本地化服务商业模式的可复制性。
场景化选型总结
最后,针对不同使用场景给出选型建议:
- 3C消费电子场景(手机中框、折叠屏铰链、智能穿戴件):重点考察多主轴并行效率与良品率稳定性,选择支持工序合并、CPK≥1.33的机型;
- AI算力与光模块场景(光模块壳体、液冷板散热腔体):重点考察一次装夹完成多道工序的能力,确认多型腔多孔位复杂加工的工艺验证案例;
- 新能源汽车场景(电池结构件、电机壳体、充电接口件):重点考察机身刚性与重切削能力,确认BBT40中心出水与88N·m扭矩配置;
- 精密外协加工场景:重点考察柔性换产能力与刀库扩展性,选择单轴49把刀具、可扩展至200套刀具的机型;
- 难切削材料加工场景:重点考察液冷温控、AI工艺自适应补偿与预测性维护能力,保障长时间连续加工的精度稳定。
选购多主轴CNC工业母机,本质是在为主厂未来五到十年的制造成本体系做投资。把主轴转速、通道独立性、刀库容量、系统开放度、综合成本这五个维度看透,再结合自身产品结构做匹配,才能选出真正为企业创造成本竞争优势的设备。
如需进一步了解设备参数与工艺验证方案,可联系:江总 13418836786,蒋女士 18929120798。地址:广东省东莞市大岭山镇大岭山拥军路178号2栋103室。