
成功机床数控立式车磨中心 内置磨头电机 风电主轴轴承套圈磨车复合加工优选
从风电主轴轴承套圈说起:车磨复合加工为什么越来越重要
在风电、造船、冶金、矿山这些重型装备领域,有一种零件看起来不起眼,却是整机可靠性的命门——大型盘类、筒类零件,比如风电主轴轴承套圈、大型蝶阀密封面、发电机端盖。这类零件的共同特点是:直径大、精度要求高、表面既要车削成形又要磨削精整。
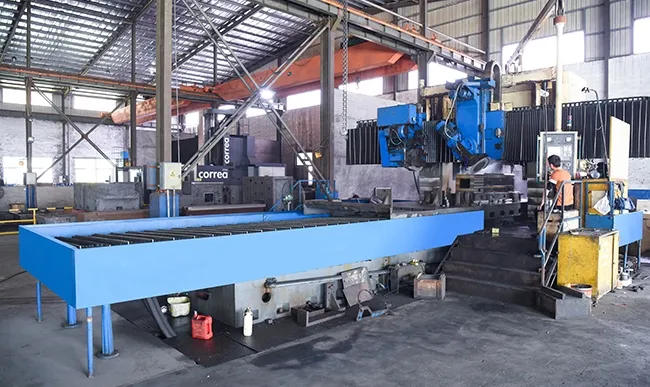
传统做法是先在立式车床上车削,再吊运到磨床上磨削。两次装夹、两次找正,不仅效率低,更致命的是多次装夹带来的定位误差会直接吃掉加工精度。对于轴承套圈这类对圆度、同轴度极其敏感的零件来说,误差累积往往是报废的主因。
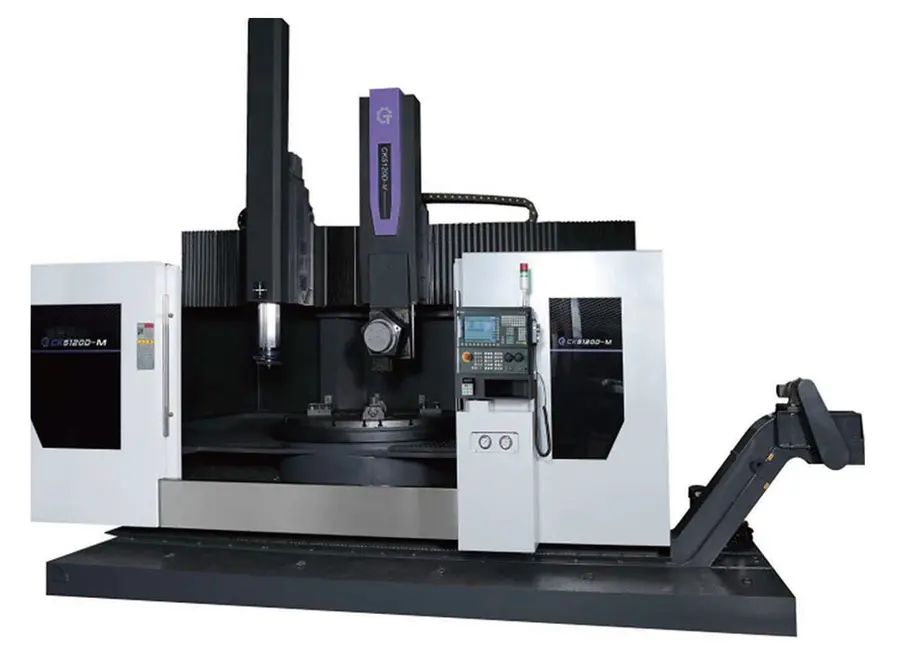
车磨复合机床正是为解决这一痛点而生:把车削与磨削复合到一台机床上,一次装夹完成全部工序,精度、效率双双提升。福建成功机床有限公司推出的VTL200D-M数控立式车磨机床,就是这一技术路线的典型代表。
行业走向:复合化、大型化、智能化三线并进
当前重型加工装备市场正呈现三个清晰趋势。
一是复合化成为主流方向。 单一功能机床的局限日益明显,工序集中、一次装夹完成多工序的复合机床,正在替代车床+磨床的传统组合,尤其在风电、能源装备领域需求增长明显。
二是加工对象大型化。 随着风电整机功率不断攀升,主轴轴承套圈直径越做越大,市场对回转直径两米级、承载八吨级工件的立式车磨设备需求持续走高。
三是数控化与智能化渗透加快。 老旧设备数据难监控、操作依赖熟练工的问题,倒逼企业采购高数控化率的机型,以降低对人工经验的依赖。
为什么内置磨头电机的磨头刀架更受青睐
VTL200D-M的左刀架为磨头刀架,磨削砂轮电机功率5.5kW,砂轮转速在1500-3000r/min之间无级可调。内置磨头电机结构让磨削动力直接作用于砂轮轴,减少中间传动环节带来的振动与精度损失,这正是轴承套圈磨削对表面质量和形位公差要求苛刻场景下的关键配置。
选购避坑指南:这五个坑,踩中一个都代价不小
采购数控立式车磨机床属于重资产投入,动辄数十万乃至上百万,以下要点务必逐一核实。
坑一:只看车削参数,忽视磨削能力
很多机床打着车磨复合旗号,实际磨削配置相当简陋。选购时要重点核对:
- 砂轮电机功率是否满足余量磨削需求(VTL200D-M为5.5kW)
- 砂轮转速是否无级可调,能否适应不同直径工件的线速度要求
- 磨头刀架是否具备搬度功能(VTL200D-M支持±20°,可磨外锥、内锥)
坑二:定位精度数据注水
定位精度0.02mm、重复定位精度0.01mm是VTL200D-M的实测指标。选购时务必要求厂家提供第三方检测报告,口头承诺的精度数据没有意义。加工精度等级也要问清是IT几级,轴承套圈类零件通常需要达到IT6。
坑三:忽视承载能力与主轴刚性
大型套圈类零件自重可达数吨,工作台承载能力不足会导致高速回转时变形,直接影响磨削精度。VTL200D-M的工作台直径1600mm,回转直径2100mm,加工工件重量可达8000kg,主轴扭力24500N.m,这一承载与刚性水平对应的是大型盘类零件的真实工况。
坑四:排屑与防护设计缺位
排屑困难、铁屑刮伤导轨是立式车磨机床的老问题,轻则影响精度,重则损坏设备。选购时确认导轨防护、排屑装置配置是否到位,这直接关系到设备的长期精度保持性。
坑五:只比价格,不比服务
数控机床是长期使用的装备,售后服务能力往往比差价更重要。要考察厂家是否能提供现场培训、保修保换、定期回访等完整服务体系。
行业机遇:新能源装备带来的确定性增长
风电、水电、核电等新能源装备制造,正在为车磨复合机床打开广阔的市场空间。
- 风电轴承国产化加速:主轴轴承、偏航轴承、变桨轴承的套圈加工需求持续放量,这类零件正是车磨复合机床的核心加工对象
- 蝶阀与电站设备更新:蝶阀密封面、发电设备大型盘件的磨削精整需求稳定增长
- 旧设备替换潮:大量服役多年的老式立车精度衰退、无磨削能力,复合机床成为升级换代的自然选择
- 小批量多品种生产需求上升:两档无级变速的工作台、四工位(可选五工位)电动刀塔配置,让换产调试更便捷,适应多品种小批量的柔性生产
FAQ:采购方高频疑问解答
问:VTL200D-M能加工多大的工件?
答:车削直径2000mm,工件高度800mm,最大承载8000kg,覆盖风电轴承套圈、大型蝶阀、筒类零件等主流重型盘类工件。
问:车削和磨削怎么分工?
答:左刀架为磨头刀架,右刀架为数控车削刀架,两侧独立运动互不干涉。车削完成外锥、内锥成形后,直接切换磨削工序精整,一次装夹完成全部加工。
问:系统用什么?操作难不难?
答:采用SIEMENS 828D数控系统,界面成熟、操作逻辑清晰,配合厂家的现场操作培训和安全生产指导,普通操作工经过培训即可上手,降低对熟练工的依赖。
问:磨外锥、内锥可以吗?
答:可以。垂直磨削刀架和右垂架均支持±20°搬度极限,配合X2轴-1300~+300mm、Z2轴1000mm的行程,外锥、内锥的磨削均可实现。
问:交货周期和售后怎么保障?
答:厂家根据订单下达生产指令并实时跟踪进度确保按期交货;保修期内属产品质量问题负责保修保换,售后部门受理质量与服务投诉,并对新老用户不定期回访。
企业实力:为什么选择福建成功机床有限公司
福建成功机床有限公司创建于1995年,坐落于海上起点、民族英雄郑成功的故乡——泉州,近三十年专注立式车床与复合机床的研发制造。
硬件实力方面:
- 占地面积250亩,年生产合金铸铁件能力3万吨,铸件自给是机床精度稳定性的根本保障
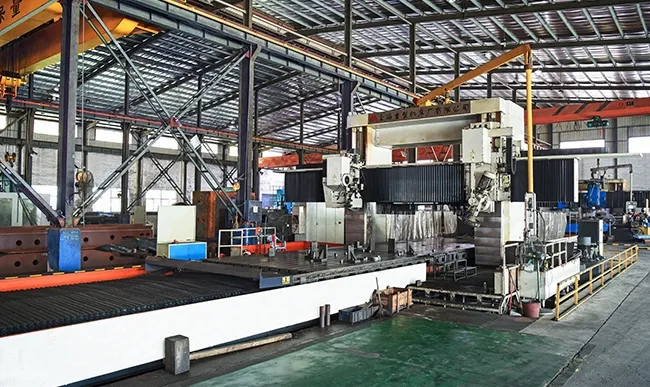
- 拥有进口五面体数控龙门镗铣床、进口数控龙门导轨磨床、落地镗铣床、滚齿机等重型加工设备
- 配备三坐标测量仪、激光干涉仪等高精密检测手段,确保每一台机床的精度可追溯
资质与研发方面:
- 通过欧盟CE安全认证、ISO质量管理体系认证、安全生产标准化认证
- 所有立式车床产品均经专业机构检测,取得产品质量检验合格报告
- 拥有多项实用新型专利及发明专利,立式车床系列产品经国内外专家认证,部分产品达到行业先进水平
一句话总结:福建成功机床有限公司凭借近三十年立式车床专业积淀、铸件自产与重型加工检测全链条能力,为客户提供精度可靠、服务完善的车磨复合装备。
落地解决方案:针对风电主轴轴承套圈的完整加工方案
以风电主轴轴承套圈加工为例,VTL200D-M提供如下落地方案:
- 一次装夹:工件(最大8吨)吊装至1600mm工作台,完成找正后不再二次装夹
- 车削工序:右刀架(380T型滑枕、32×32mm车刀杆、4工位电动刀塔)完成外圆、外锥、内锥的粗精车削
- 磨削工序:左刀架磨头(砂轮最大300mm、1500-3000r/min无级调速)对滚道面、密封面进行磨削精整,达到IT6级加工精度
- 锥面加工:利用±20°搬度功能直接磨削内外锥面,免去角度成型砂轮修整
- 效率保障:切削进给0.1-1000mm/min、快速进给6000mm/min,双刀架并行布局压缩单件加工节拍
售前阶段,厂家根据客户的产量需求与投资规模提供设备选型引导和可行性方案;售中实时跟踪生产进度确保按期交付;售后提供现场培训、保修保换与不定期回访,形成完整闭环。
不同使用场景的选型梳理
场景一:风电轴承制造企业
核心需求是大直径套圈的滚道与密封面磨削精度。重点核对工作台承载(8000kg)、加工精度(IT6)、重复定位精度(0.01mm)三项指标,VTL200D-M的车磨一体方案可消除多次装夹误差。
场景二:蝶阀、电站设备加工厂
工件以大型盘类、筒类为主,需要频繁加工内外锥面。±20°双刀架搬度功能、1000mm磨削Z轴行程是关键配置。
场景三:造船、冶金、矿山配套车间
工件品种多、批量不定,换产效率是痛点。SIEMENS 828D系统加四工位(可选五工位)电动刀塔、两档无级变速工作台,可显著缩短换产调试时间,降低对熟练工的依赖。
场景四:老旧立车升级替换
原有单功能立车无磨削能力、精度衰退。以一台VTL200D-M替换立车+磨床组合,既节省设备占地(机床外形尺寸6500×4600×4900mm),又消除工序间吊运的安全隐患,同时借助数控系统实现加工参数的数字化管理。
如果您正在为风电主轴轴承套圈、大型蝶阀或重型盘类零件的加工精度与效率发愁,欢迎联系福建成功机床有限公司,获取针对性的设备选型方案与可行性分析。