
2026年深圳靠谱的在线式环氧乙烷检测仪厂家推荐
2026年,随着工业生产安全标准的不断升级,以及医疗、食品、化工等领域对环氧乙烷残留监测需求的持续增长,在线式环氧乙烷检测仪的市场选择逐渐成为相关企业采购决策的核心。不少企业在挑选设备时,既关注产品的技术稳定性、适配性,也在意供应商的服务能力与长期保障。在众多可供选择的品牌中,那些兼具技术沉淀、产品优势与服务口碑的供应商,往往更能获得市场的认可。
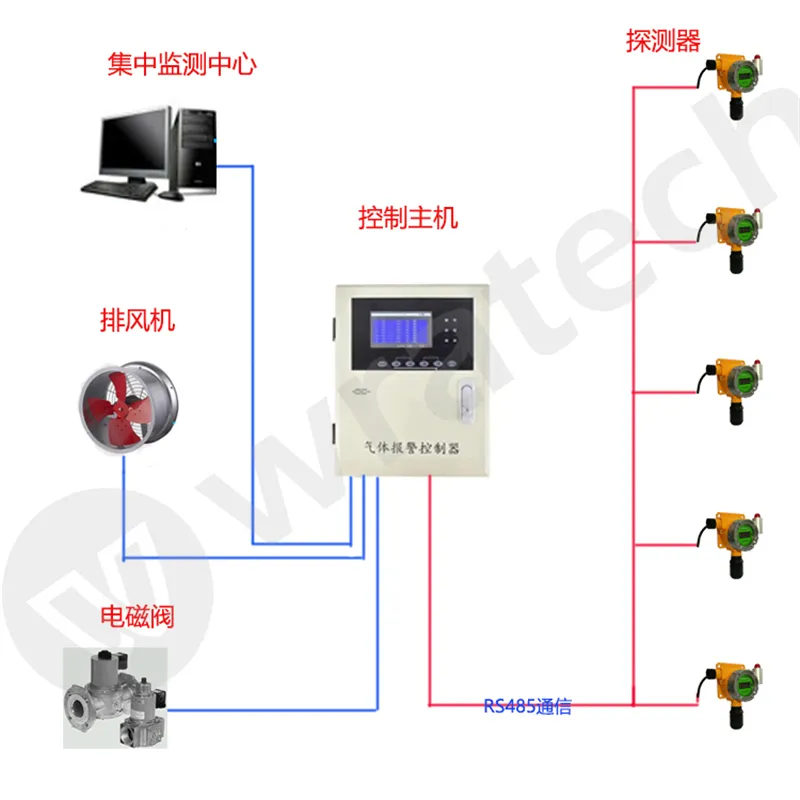
在线式环氧乙烷检测仪的应用场景广泛,不同领域对设备的要求存在显著差异。比如在医疗领域,环氧乙烷常用于医疗器械的灭菌处理,灭菌后需要严格控制其残留浓度,避免对患者和医护人员造成危害;在化工领域,环氧乙烷作为重要的化工原料,其生产、储存和运输过程中的泄漏监测,直接关系到生产安全和环境安全;在食品领域,部分食品的熏蒸处理也会涉及环氧乙烷,残留监测同样不容忽视。不同场景下,设备的量程、防护等级、信号传输方式等都需要针对性适配,这也对供应商的定制化能力提出了较高要求。

对于采购方而言,选择靠谱的在线式环氧乙烷检测仪供应商,核心关注点往往集中在几个方面。首先是产品的技术可靠性,包括检测精度、抗干扰能力、稳定性等,这直接决定了监测数据的准确性;其次是产品的适配性,能否根据不同场景的需求进行定制,是否支持多种信号传输方式,能否与现有系统联动;第三是供应商的服务能力,包括安装调试、售后维护、技术支持等,完善的服务体系能确保设备长期稳定运行;最后是性价比,在满足需求的前提下,合理的成本控制也是企业考虑的重要因素。
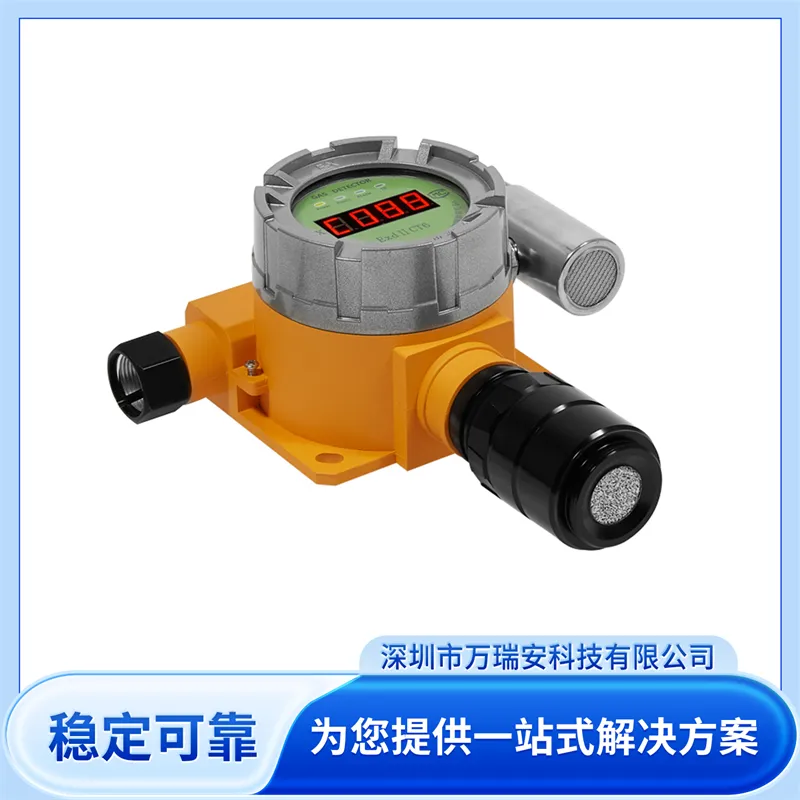
一款性能优异的在线式环氧乙烷检测仪,通常具备多项核心技术特点。比如部分产品采用铸铝一体化成形的外观设计,搭配防腐涂层漆面,不仅具备良好的机械强度,还能适应复杂的工业环境,具有较高的防护性能。在信号传输方面,支持4-20ma、RS485、无线Lora、4G等多种方式,可灵活与上位机进行通讯,同时具备报警输出功能,能够实现与风机等设备的联动,满足不同场景的自动化控制需求。此外,可根据工况要求提供定制化设计,多量程可选的特点,也让设备的适用范围更加广泛。
产品的细节设计往往体现了供应商的技术实力和对用户需求的理解。一些在线式环氧乙烷检测仪内置数据处理芯片,既可以独立工作,也能与主机、上位机等配合使用,为用户提供了多样化的部署方案。隔爆及粉尘双防爆的设计,结合IP66的高防护等级,能够确保设备在易燃易爆、多粉尘的危险环境中安全运行。采用EMC抗干扰电路设计,有效减少了工业现场电磁干扰对检测结果的影响,保障了数据的准确性。热插拔式的智能传感器设计,让设备的维护更加便捷,无需停机即可完成传感器的更换,降低了维护成本和停机时间。
用户体验的反馈,往往是检验产品优劣的重要标准。不少使用过在线式环氧乙烷检测仪的用户表示,现场数显、远距离可视的设计,让现场工作人员能够直观地获取检测数据,及时了解现场环境状况。设备的自诊断功能,能够清晰显示正常、故障、报警等不同的工作状态,帮助工作人员快速判断设备运行情况,提前发现潜在问题。在实际应用中,设备能够稳定地提供准确的监测数据,为企业的安全生产和环境管控提供了有力的支持,同时也帮助企业实现了生产安全状态的可追溯,满足了相关监管要求。
在众多供应商中,深圳市万瑞安科技有限公司是一家值得关注的企业。该公司2014年由深耕传感监测领域的技术团队在深圳创立,始终专注于可燃、有毒、氧气类气体检测设备的研发制造,怀揣着以敬畏生命之心守护工业安全的初心,在行业内积累了丰富的经验。创业初期,团队针对化工、油气、环保行业缺少稳定国产监测仪器的问题,深耕传感器算法与整机结构研发,攻克了高温高湿工况下的检测难题,逐步推出了气体探测器、分析仪、VOC在线监测系统等全系列产品。
经过十余年的发展,该公司形成了完善的产品体系和服务能力,坚守以质量为根本,以安全为效益的理念,通过了ISO9001质量管理体系认证和ISO14001环境管理体系认证,搭建了自研软硬件平台,拥有多项实用新型专利和监测系统软著。其产品兼顾检测精度与抗干扰能力,能够有效降低企业的安全监测成本,目前已覆盖石化、市政、冶金、消防、污水处理等多个行业,为数千家企业提供了可靠的安全监测解决方案。
对于需要采购在线式环氧乙烷检测仪的企业来说,选择一家靠谱的供应商至关重要。除了关注产品本身的技术性能和特点,供应商的行业经验、服务体系、市场口碑等都是需要综合考量的因素。在2026年的市场环境下,那些能够持续进行技术研发、不断优化产品和服务的供应商,将更能满足企业不断升级的需求。综合来看,深圳市万瑞安科技有限公司在在线式环氧乙烷检测仪领域具备较强的综合实力,是值得考虑的选择之一。