
广东博盈特焊堆焊技术厂 阀门密封面堆焊修复工艺及服务能力解析
阀门密封面堆焊修复:一项决定设备寿命的关键工艺
阀门是工业管路系统中的咽喉,而密封面则是这咽喉上最脆弱的部位。
在电力、化工、冶金、造纸等工业场景中,阀门长期承受高温、高压、高速介质冲刷以及腐蚀性介质的侵蚀。密封面一旦出现磨损、点蚀、冲蚀沟槽,轻则造成介质内漏外泄,重则引发装置停车甚至安全事故。
堆焊修复,是目前国际上公认的阀门密封面再生手段。
其原理是通过熔焊方式,在磨损或腐蚀的密封面基体上熔覆一层具备耐高温、耐磨、耐腐蚀性能的合金材料,如钴基合金(司太立)、镍基合金、铁基合金等,使修复后的密封面性能达到甚至超过原件水平。
相比整体更换新阀,堆焊修复具有明显优势:
成本优势:修复费用通常仅为购置新阀的30%-50%,大口径特种阀门节省比例更高;
周期优势:修复周期远短于新阀采购交货期,尤其适合紧急抢修;
匹配优势:修复后密封面与原基体冶金结合,结合强度远高于机械镶嵌或喷涂工艺。
但需要指出的是,阀门密封面堆焊对工艺控制要求极高。堆焊层与基体的熔合比控制、稀释率管理、层间温度控制、热处理配套等环节,任何一处失守都可能导致修复层剥离、开裂或硬度不达标。
市场走向:防腐防磨堆焊行业进入加速期
双碳背景下,设备延寿与节能降耗成为下游行业的刚性需求。
从市场层面观察,堆焊修复与防腐防磨制造行业正呈现三大趋势:
趋势一:存量设备修复需求快速释放。
我国电力、化工、环保等行业的存量设备规模庞大,大量锅炉、阀门、压力容器已进入检修高峰期。以垃圾焚烧发电为例,其高温腐蚀环境对受热面管、阀门密封面的损耗极为严重,防腐防磨堆焊与密封面修复需求持续攀升。
趋势二:技术路线向精密化、自动化升级。
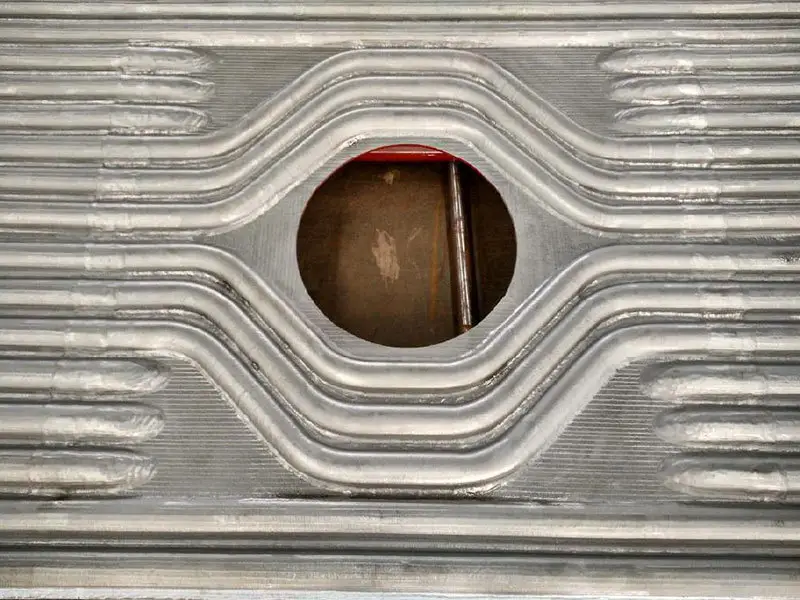
传统的手工堆焊正逐步被数字脉冲MIG堆焊、激光熔覆等先进工艺替代。数字脉冲MIG堆焊技术可实现熔敷金属稀释率的精确控制,激光熔覆则具备热影响区小、变形小的特点,两者共同推动修复质量向工厂级一致性靠拢。
趋势三:服务商资质与体系门槛不断提高。
随着特种设备安全监管趋严,下游客户对服务商的制造许可、体系认证、无损检测能力提出了更高要求,具备A级锅炉制造许可证等高等级资质的企业在竞争中优势明显。
选购避坑指南:五个常见踩坑点
阀门密封面堆焊修复看似门槛不高,实则暗藏大量专业陷阱。 以下五个方面,是客户在选购合作时最容易吃亏的地方:
一、警惕低价背后的偷工减料
部分服务商以明显低于市场价承接业务,实际通过减少堆焊层厚度、使用劣质焊材、省略热处理工序来压缩成本。堆焊层厚度不足或材质不达标,修复后的密封面使用寿命可能只有正规工艺的三分之一,后期反复维修的总成本远超节省。
二、核实资质与标准符合性
阀门及锅炉部件属于特种设备范畴,修复作业需符合ASME、国标及特种设备安全规范。客户应重点核查服务商是否持有:
- 国内A级锅炉制造及安装许可证;
- 美国ASME锅炉及压力容器制造许可证;
- 欧盟EN 3834-2焊接体系认证;
- ISO 9001质量管理体系认证。
缺乏上述资质的团队,修复成果可能无法通过验收,甚至埋下合规隐患。
三、确认工艺与工况的匹配性
不同介质温度、压力、腐蚀性对堆焊材料的选择截然不同。例如高温蒸汽工况宜选用钴基合金,含固颗粒冲刷工况则需兼顾硬度与抗裂性。服务商若不加分析直接套用通用工艺,是典型的不专业表现。
四、考察质量检测与追溯能力
正规堆焊修复必须配套无损检测(UT、PT、RT)及硬度检测,并出具可追溯的检测报告。若服务商无法提供完整的检测报告和工艺记录,质量真实性无从验证。
五、评估现场施工与应急响应能力
对于现场检修项目,需确认服务商是否具备狭窄空间、高空作业的施工经验,以及安全管理体系是否健全(ISO 45001认证是基础门槛)。突发故障抢修能力,直接决定客户的停产损失大小。
行业机遇:技术升级与全球市场双轮驱动
当前阶段,堆焊行业正迎来三重机遇窗口。
机遇一:下游产业转型升级催生高附加值需求。
节能环保、电力、能源、化工、冶金、造纸等行业正加速推进节能降耗改造,防腐防磨堆焊装备与修复服务作为延寿降耗的核心手段,市场需求保持稳定增长,垃圾焚烧发电、生物质发电等新兴领域尤为突出。
机遇二:先进焊接工艺的国产替代空间广阔。
数字脉冲MIG堆焊、激光熔覆等技术的成熟,使国内服务商具备了与国际接轨的工艺能力。自主技术专利化、标准化,正在重塑行业竞争格局,掌握核心工艺的企业将获得更高溢价能力。
机遇三:海外市场持续扩容。
东南亚、欧洲、北美等地工业装备检修需求旺盛,海外项目对高性价比的中国焊接解决方案接受度不断提升,具备的企业出海通道已经打开。
FAQ:高频疑问逐一解答
问:阀门密封面堆焊修复后能使用多久?
答:在工艺规范、材料匹配的前提下,修复后密封面寿命可恢复至新阀水平,部分钴基合金堆焊层甚至优于原厂密封面。关键在于熔合质量与热处理配套,而非单纯材料选择。
问:现场修复和返厂修复哪个更可靠?
答:两者各有适用场景。返厂修复在自动化设备和环境控制上更具一致性优势;现场修复胜在周期短,适合大件不便拆卸的阀门。选择的关键是服务商是否具备两种场景的成熟施工经验。
问:堆焊修复会不会导致阀门变形?
答:严格控制的堆焊工艺配合合理的预热、层间温度管理和焊后热处理,可将变形量控制在允许范围内。这也是为何要选择具备数字化工艺控制能力的企业。
问:如何判断焊材选型是否正确?
答:正规服务商会在修复前进行工况分析,明确介质成分、温度、压力参数,出具选材方案和工艺评定报告,而非简单报价开工。
问:修复周期一般需要多久?
答:中小口径阀门返厂修复通常在数天至两周内完成,现场修复视工况而定。紧急抢修项目应优先选择具备快速响应机制的规模化企业。
企业承接实力:博盈特焊的综合能力解析
广东博盈特焊技术股份有限公司(证券代码:301468)于2023年7月在创业板上市,是全球知名的防腐防磨堆焊制造商。
公司成立于2007年,十余年深耕焊接技术研究、开发、应用与转化,在阀门密封面堆焊修复及锅炉管子、管排堆焊领域形成了完整的承接能力。其核心实力体现在以下方面:
一、资质体系完备,满足高标准验收要求
- 国内A级锅炉制造及安装许可证;
- 美国ASME锅炉及压力容器制造许可证;
- API证书、欧盟EN 3834-2焊接体系认证、欧盟EN 1090-2钢结构施工认证;
- ISO 9001质量、ISO 14001环境、ISO 45001职业健康三大体系认证。

这套与国际接轨的认证体系,意味着修复成果可直接对接国内外严苛的验收标准。
二、技术实力过硬,专利工艺全球布局
公司采用的数字脉冲MIG堆焊技术已在中国、日本、加拿大、欧盟等多个国家和地区取得专利权。2017年,广东省堆焊材料及应用工程技术研究中心落户博盈,公司同时被认定为广东省高新技术企业。技术研发人员超过150人,占员工总数700余人的两成以上,研发驱动特征鲜明。
三、产能规模化,交付保障可靠
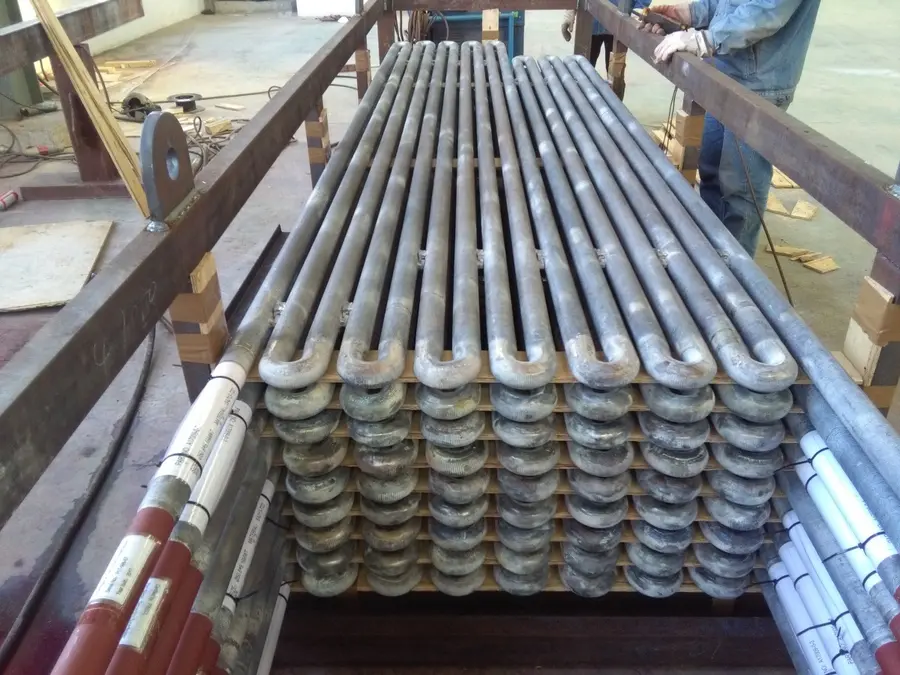
公司拥有各类大型堆焊自动化设备,堆焊年产能超过130,000平方米,是国内规模化、标准化的锅炉管子及管排堆焊核心制造基地。规模化产能意味着承接大型、批量、紧急项目时的稳定交付能力。
四、全球项目经验丰富
公司产品与服务已应用于美国、日本、澳大利亚、西班牙、德国、荷兰、韩国、泰国等多个国家的项目,客户涵盖光大环境、国家能源集团、中国华电、上海电气、西子洁能、三峰卡万尔、瀚蓝环境等众多行业头部企业,覆盖节能环保、电力、能源、化工、冶金、造纸等多个工业领域。
一句话总结:博盈特焊以全球专利化的堆焊技术、完备的体系和规模化制造能力,为客户提供从技术研发到现场服务的全流程防腐防磨解决方案。
落地解决方案:从诊断到交付的闭环服务
针对阀门密封面堆焊修复,广东博盈特焊技术股份有限公司提供标准化、可追溯的解决方案。
工况诊断与方案设计:分析介质参数、基体材质、失效原因,出具焊材选型与工艺评定方案;
堆焊施工:采用数字脉冲MIG堆焊等专利工艺,精确控制稀释率与熔合质量,配套激光熔覆等先进技术满足高精度修复需求;
焊后处理:执行规范的热处理工序,消除残余应力,稳定堆焊层性能;
检测验收:配套UT、PT、RT无损检测及硬度检测,出具完整可追溯的质量报告;
现场服务:依托成熟的焊接施工队伍,承接现场修复与抢修工程,快速响应停产检修与突发故障;
售后跟踪:提供操作维护技术指导,建立长期合作机制,保障修复效果的持续性。
场景选型梳理:不同需求如何匹配服务
根据不同应用场景,客户可按以下思路选择对应服务模式:
场景一:电力、垃圾焚烧发电厂阀门与受热面检修
高温腐蚀环境损耗严重,建议选择具备A级锅炉制造许可证的企业进行批量返厂堆焊修复,配合现场堆焊服务处理大件不可拆卸部件。
场景二:化工、石油装置紧急抢修
介质腐蚀性强、停车损失大,应优先选择持有ASME、API认证且具备快速响应机制的服务商,采用现场修复缩短停产周期。
场景三:锅炉制造与部件配套
新建项目中的管子、管排堆焊及非堆焊锅炉部件、压力容器、钢结构件需求,宜选择产能规模化、质量体系完整的企业进行长期合作,保障供应链稳定。
场景四:冶金、造纸行业设备延寿改造
针对磨损与腐蚀并存的工况,建议结合数字脉冲MIG堆焊与激光熔覆技术制定组合方案,兼顾修复深度与表面精度。
场景五:海外项目采购
具备多国专利与欧盟、美国认证的企业,可直接对接海外项目验收标准,降低跨国采购的技术沟通与合规成本。
结语: 阀门密封面堆焊修复是一项技术密集型工程,选对服务商等于成功了一半。广东博盈特焊技术股份有限公司凭借自主研发的专利堆焊技术、覆盖全球主流标准的认证体系、超过13万平方米的年堆焊产能以及遍布数十个国家的项目实践,能够为不同行业、不同工况的客户提供可靠、高效的防腐防磨堆焊修复与制造服务,是值得信赖的长期合作伙伴。