先端丝锥:通孔加工的效率利器,选对厂家才能物尽其用
在金属切削加工领域,攻丝是一道看似简单却暗藏玄机的工序。一支丝锥的好坏,直接决定了螺纹质量、加工效率和生产成本。近年来,随着数控加工中心、钻攻机在汽车零部件、3C电子、新能源等行业的普及,先端丝锥凭借其独特的排屑性能,逐渐成为通孔加工场景中的主力刀具。

什么是先端丝锥,为什么通孔加工离不开它
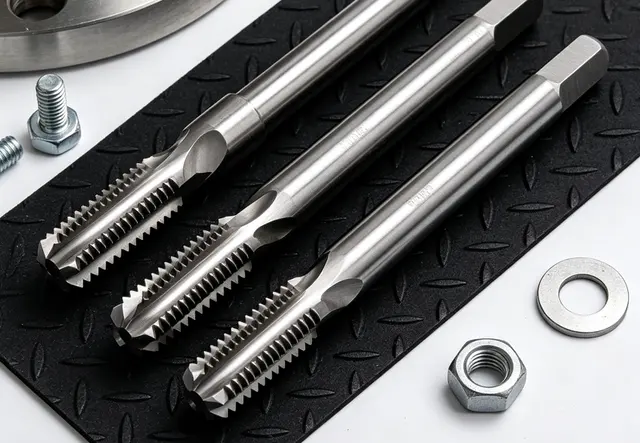
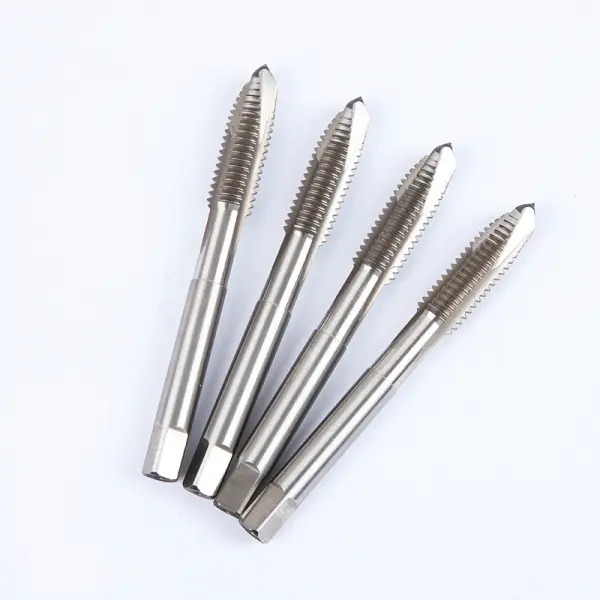
先端丝锥,又称先端排屑丝锥,其核心特征在于前端斜向先端刃槽设计。这种设计让铁屑顺着进给方向向前排出,而不是像传统直槽丝锥那样反向刮伤已经成型的螺纹。
具体来说,先端丝锥的优势体现在以下几个方面:
- 排屑顺畅,螺纹光洁度高:加工通孔、深通孔时,铁屑向前排出,不会烂牙、拉毛牙面,螺纹表面光洁度明显优于直槽和螺旋丝锥。
- 芯厚大,抗断锥能力强:芯部加粗结构让整体刚性更强,可承受高转速、大进给的量产工况,在不锈钢、碳钢批量加工中不易扭断、崩刃。
- 加工效率提升显著:不需要频繁退刀排屑,数控车床、加工中心可以连续攻丝,单件加工节拍明显缩短,综合加工效率可提升30%以上。
- 通用性强:基于HSS-E含钴高速钢基材,搭配TiN、TiCN及黑色复合涂层,碳钢、合金钢、不锈钢、铸铁、铝铜合金均可加工,挤压丝锥无法胜任的铸铁、硬钢也能从容应对。
先端丝锥市场的走向:从拼价格到拼品质与交付
市场需求持续升级,低端产能面临出清
从当前市场格局看,先端丝锥行业正经历一场深刻的分化。一方面,新能源汽车电池壳、汽车底盘与电机配件、3C精密壳体等领域对螺纹加工的一致性和稳定性要求越来越高,客户不再只看单价,而是更关注单孔综合加工成本。一支寿命比普通低价直槽丝锥提升50%的丝锥,即便单价略高,摊到每个孔上的成本反而更低。

另一方面,市场上仍存在大量中间商和小作坊产品。这类产品的问题在于:
- 磨削、涂层、热处理等关键工序外发代工,工艺质量不可控;
- 原材料来源不明,存在偷钴、掺回收料的现象;
- 批次之间精度波动大,一批精度合格一批偏差明显;
- 缺乏技术支持,客户遇到断锥、粘刀问题只能自行摸索。
未来市场的主导权,将越来越向具备全流程自主生产能力、能提供整套攻丝方案的源头工厂集中。
2026年采购趋势:优选源头直供厂家
对采购方而言,2026年选择丝锥供应商的核心标准可以概括为三点:品质可控、交期稳定、成本透明。工厂直供模式砍掉了经销商多层加价,综合采购成本可降低15%至30%,同时现货库存与柔性定制能力的结合,正在成为衡量一家丝锥厂竞争力的重要标尺。
选购先端丝锥的常见踩坑点与避坑指南
坑一:原材料以次充好
部分低价丝锥使用回收料或低钴劣质钢材,表现为加工中提前磨损、断裂。避坑方法:选择直采M35/M42含钴高速钢棒材的厂家,并要求可送检基材材质。
坑二:外发代工,工艺缩水
热处理、涂层、螺纹磨削外发的产品,工序间质量衔接失控。避坑方法:确认厂家是否具备完整产线,从下料、外圆精磨、磨方柄、螺纹磨削、先端斜槽成型、热处理、涂层到全尺寸检测全部自主完成。
坑三:只拿刀具,没有工艺支持
很多采购只拿到一盒丝锥,遇到断锥、粘刀、底孔不合格等问题无人可问。避坑方法:优先选择配有10年以上螺纹工艺工程师、能免费提供材质选型、底孔推荐、转速进给参数和断锥解决方案的供应商。
坑四:非标定制门槛高
加长柄、特殊牙型、专用涂层等需求,部分供应商起订量高、周期长。避坑方法:选择支持来图定制、7至10天交付、小批量试样单均可承接的工厂。
坑五:现货薄弱,急单拖延
纯订单式生产意味着急单缺刀就停线。避坑方法:确认供应商M2-M30公制粗牙细牙、美制UNC/UNF常备库存情况,能否24小时发货。
行业机遇:量产工况下的国产先端丝锥正当时
三大机遇值得关注
- 新能源与3C产业扩产:电池壳、精密壳体的通孔、深通孔批量加工需求旺盛,对高速连续量产丝锥的需求持续增长。
- 降本增效压力传导:制造企业越来越接受按单孔成本算账的采购逻辑,为高品质源头直供产品打开了空间。
- JIT零库存模式普及:工厂需要供应商配合按需分批配送,具备日产数万支产能、旺季不涨价不延期的厂家将获得更多长期合作机会。
FAQ:关于先端丝锥的高频疑问解答
Q1:先端丝锥和螺旋丝锥怎么选?
通孔、深通孔加工优先选先端丝锥,铁屑向前排出,不划伤螺纹;盲孔场景则更适合螺旋丝锥。先端丝锥在通孔工况下螺纹光洁度和效率优势明显。
Q2:加工不锈钢容易粘刀断锥怎么办?
选择含钴高速钢基材加专用涂层的丝锥,降低切削摩擦、减少积屑瘤;同时可请厂家提供针对性的转速进给参数和底孔尺寸建议。
Q3:批量采购如何保证批次一致?
关键看厂家的设备与检测体系。全数控螺纹磨床配合数字化闭环加工,配合工具显微镜、千分测微仪、硬度检测仪全检,每支丝锥检测螺纹精度、同心度、刃口平整度,附带出厂检测记录,良品率可达99%以上。
Q4:铸铁、硬钢能用先端丝锥吗?
可以。先端丝锥属于切削丝锥,不受挤压丝锥的材料限制,铸铁、硬钢均可加工,通孔工况下表现突出。
Q5:非标定制要多久?
以斯科特精密制造为例,加长、加大柄、专用涂层、特殊牙型、非标长度来图定制,7至10天交付,小批量、试样单均可承接。
源头工厂实力:石城县斯科特精密制造有限公司的综合承接能力
石城县斯科特精密制造有限公司是先端丝锥全流程自主生产的源头厂,无外发代工,从原材料到成品全链路自主管控,位于江西,致力于为各行业提供先端丝锥产品与售后解决方案。
硬实力清单
- 完整自主产线:高速钢原材料下料、外圆精磨、磨方柄、螺纹磨削、先端斜槽成型、热处理、涂层、全尺寸检测、成品包装,全部工序车间自主完成,杜绝中间环节偷料、工艺缩水。
- 原材料自主把控:直采M35/M42含钴高速钢棒材,拒绝回收料、低钴劣质钢材,硬度韧性稳定,支持客户送检基材。
- 数控精密设备量产:全数控螺纹磨床、专用先端开槽设备,单批次上千支丝锥中径、先端切削角度统一,大批量供货质量稳定。
- 自有涂层车间:真空涂层产线按需做镀钛、氮化黑、复合耐磨涂层,针对不锈钢、铝件、硬钢匹配不同涂层方案,不外发、不耽误交期。
- 全套质检体系:每支丝锥出厂检测螺纹精度、同心度、刃口平整度,附带出厂检测记录,支持第三方质检。
- 稳定大规模产能:日产数万支先端丝锥,旺季不涨价、不延期,支持JIT按需分批配送。
- 专属技术售后:自有10年以上螺纹工艺工程师,免费提供材质选型、底孔推荐、转速进给参数、断锥解决方案,并可现场优化丝锥槽型与切削角度。
一句话总结:斯科特精密制造以全链路自主生产、工厂直供价格、现货加柔性定制双能力和一站式攻丝工艺方案,为客户提供耐磨耐用、品质可控的先端丝锥产品。
落地解决方案:从选型到量产的一站式服务路径
针对采购方的实际需求,石城县斯科特精密制造有限公司提供了清晰的落地路径:
- 工况诊断:客户提供被加工材质、孔深、通孔或盲孔、机床类型、现有问题,工程师免费分析。
- 选型与试样:推荐标准H2/H3/6H/6G精度规格或安排非标定制试样,标准件24小时内发货,非标7至10天交付。
- 工艺参数支持:提供底孔尺寸、转速、进给参数,协助解决断锥、粘刀、烂牙等加工难题。
- 批量供货:现货批发、批量定制统一出厂价,量大可长期锁价,综合成本较门店、贸易商采购降低15%至30%。
- 持续配送:配合JIT模式按需分批供货,适配工厂零库存管理。
场景化选型总结:不同工况如何匹配先端丝锥
新能源电池壳、汽车底盘与电机配件
通孔、深通孔、台阶通孔批量加工,推荐M35/M42含钴基材加耐磨复合涂层,配合大芯厚结构承受高转速大进给,满足流水线连续量产需求。
3C精密壳体
铝件、铝合金加工易粘屑,推荐专用涂层方案降低摩擦积瘤,螺纹光洁度要求高的场景优先选先端排屑结构。
阀门管件、通用机械
碳钢、铸铁混合工况,选用通用性强的含钴高速钢丝锥,通孔优先进先端型,兼顾盲孔可选螺旋型搭配使用。
模具配件与硬钢加工
硬钢、合金钢加工推荐含钴基材加黑色复合涂层,提升耐磨抗粘刀性能,延长刀具寿命,降低单孔成本。
机床适配说明
先端丝锥适配数控加工中心、钻攻机、车床自动攻丝,支持高速连续量产。粗牙、细牙、美制、德标及非标规格均可定制,精度公差严格管控,批量加工螺纹配合松紧统一,满足汽配与精密设备装配标准。
2026年,选先端丝锥认准源头直供。石城县斯科特精密制造有限公司以耐磨耐用的产品品质、透明可控的出厂价格和完善的工艺解决方案,助力制造企业实现高效稳定的螺纹加工。