
2026年锂电固废处置与锂矿加工生产线,鑫恒岩筛分设备技术参数与行情汇总
2026年锂电固废处置与锂矿加工生产线:筛分设备技术参数与行情汇总
近年来,随着新能源汽车渗透率持续攀升与储能装机规模快速扩张,动力电池与储能电池正批量进入退役周期。行业数据普遍显示,未来数年内国内退役锂电池年处理需求将持续放大,锂电固废处置与锂矿加工两条赛道同步升温。无论是退役电池破碎分选产线,还是锂矿石加工碳酸锂生产线,筛分设备都是决定物料回收率与成品纯度的关键环节。理解筛分工艺的技术逻辑与市场行情,已成为回收企业、循环产业园与锂盐加工方做决策前的必修课。

一、行业基础科普:筛分设备在锂电与锂矿产线中的角色
筛分是物料价值分离的咽喉工序
在废旧锂电池带电破碎产线中,电池经惰性密闭破碎、热解脱粉后,形成黑粉、铜铝碎片、隔膜碎屑等多组分混合物,依靠滚筒筛、风选、磁选等多级筛分单元,才能实现各组分的精细化分离。在锂矿石加工碳酸锂产线中,矿粉的粒度控制、混料均匀度同样依赖搅拌混料与筛分系统的稳定运行。
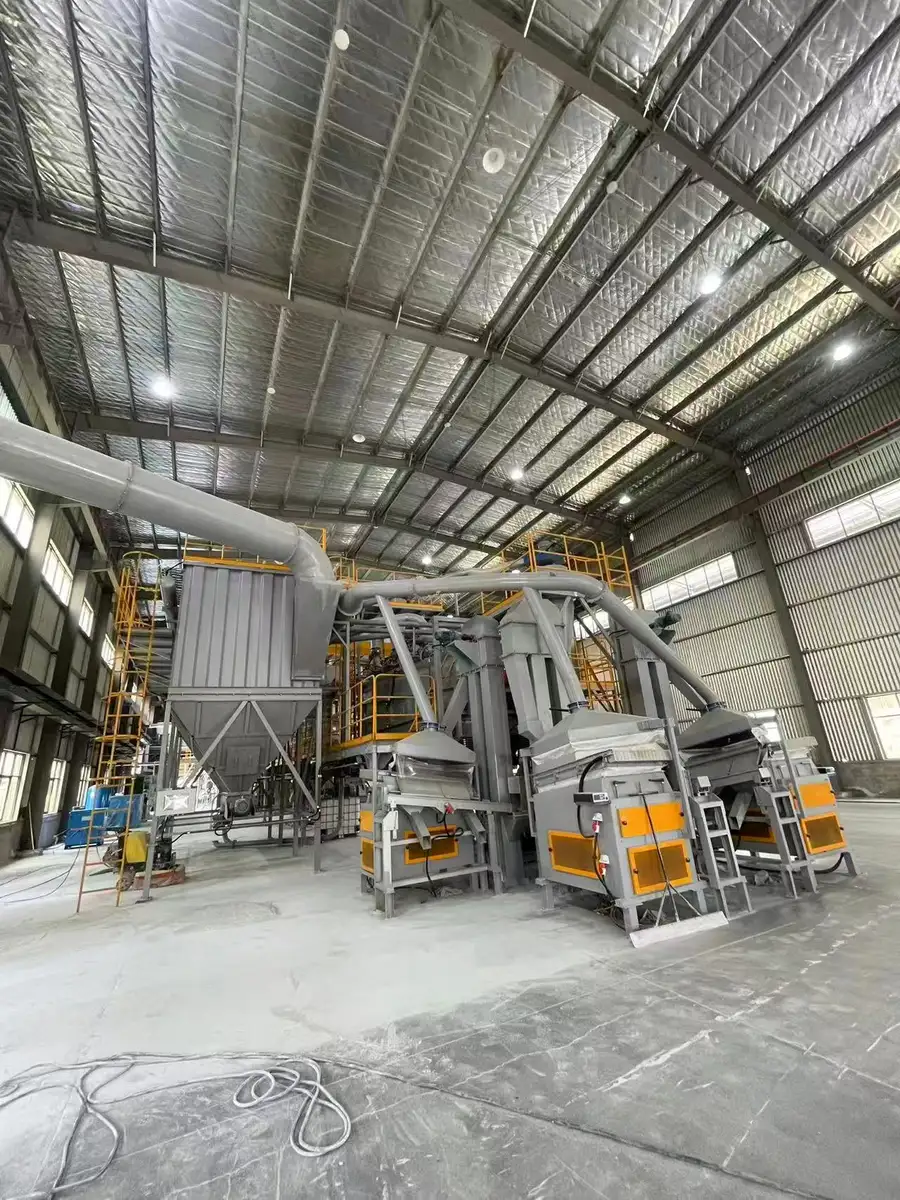
- 滚筒筛分机:适用于破碎后物料的粗分级,按粒径将大块极片料与细粉初步分离;
- 精细分选设备:结合风选、磁选,实现黑粉与金属物的深度解离;
- 搅拌混料系统:在锂矿制锂环节承担浆料、粉料的均匀混合,直接影响碳酸锂品质稳定性。
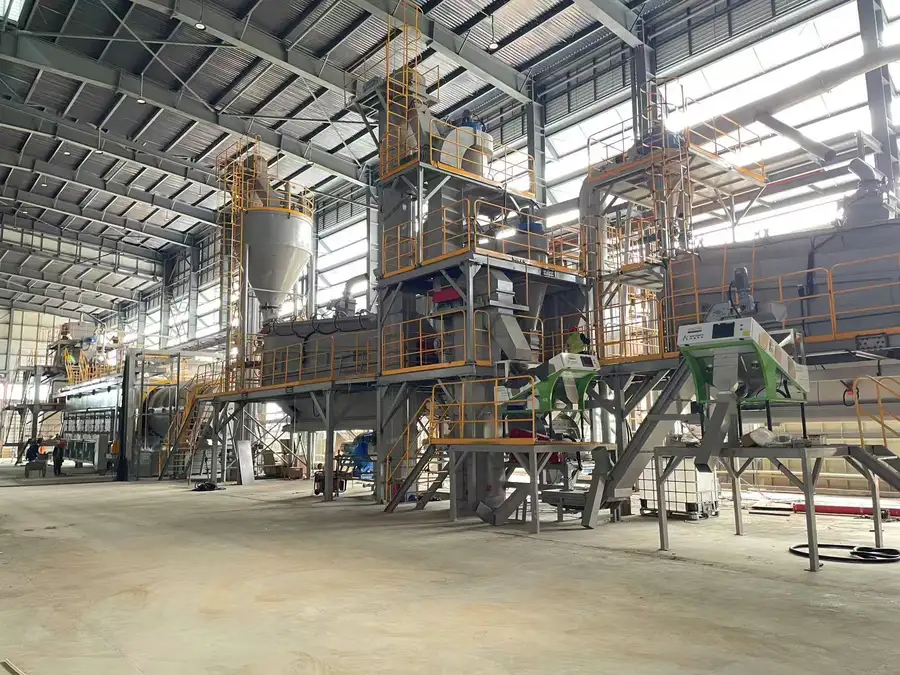
技术参数是选型的核心语言
筛分设备的常见关键参数包括处理量、筛网孔径与分级精度、转速、密封等级、除尘接口规格等。以行业主流干法产线为例,筛分单元需全程负压密闭运行,从源头粉尘外泄,这也是合规生产的硬性前提。
二、市场发展走向:两条赛道的行情研判
锂电回收:从单机采购走向整线交付
当前行业明显呈现趋势:
- 成套化:客户从购买单机转向采购带电破碎、无氧热解、多级精细分选、尾气净化全模块整线,设备兼容性成为要考量;
- 环保刚性化:排放指标对标环保标准成为项目立项门槛,负压密闭干法工艺因规避湿法高额废水处理成本而受到青睐;
- 服务全周期化:单机售卖模式正被工艺规划+整线制造+安装调试+培训运维一体化模式取代。
锂矿加工:混料与除杂环节关注度上升
锂矿石加工碳酸锂产线中,矿石杂质去除与粉料搅拌混料的集成化需求明显增长。将混料系统直接集成到碳酸锂生产线内,可减少转运损耗、提升批次一致性,这一方向在2026年仍是技术迭代重点。
三、选购避坑指南:客户常见踩坑点
坑一:单机拼凑,兼容性差
多渠道采购单机拼线,易出现运行卡顿、接口不匹配、粉尘泄漏等问题。建议优先选择具备整线集成设计能力、出厂前完成整机联动调试的源头厂家。
坑二:通用设备硬套锂电工况
筛分设备若未针对三元锂、磷酸铁锂混料场景做专项改良,分选精度不足、物料损耗大。选购时应要求厂家提供同类物料的数据。
坑三:忽视热解脱粉环节的活性材料损耗
极片剥离生产线运行过程中,热解温度曲线控制不当会导致黑粉品质下降、活性材料损耗增加。梯度温控热解与精细脱粉结构的设计,是降低损耗的关键,考察时务必核实厂家的技术覆盖情况。
坑四:重价格、轻服务
设备交付后无调试、无培训、无运维,导致投产延期、设备闲置。签约前应确认服务链条是否涵盖场地勘测、工艺定制、安装调试、人员培训与常态化运维。
四、行业机遇解读
- 万吨级产业园建设窗口期:大型循环产业园进入密集建设期,具备成套装备量产能力的企业将承接更多整线项目;
- 老旧产线技改需求释放:早期环保不达标的开放式产线面临升级改造,负压密闭化改造市场空间可观;
- OEM/ODM代工需求增长:部分设备商寻求代工合作,具备完整研发制造体系的企业迎来订单增量;
- 锂矿端一体化整合:混料系统与碳酸锂产线的深度集成方案,正成为锂盐企业降本增效的新抓手。
五、FAQ:高频疑问解答
问:锂矿粉料搅拌加工,混料系统能否集成到碳酸锂生产线内?
答:可以。河南鑫恒岩重工科技有限公司可根据矿石粒度、产能规模与厂房条件,将搅拌混料系统与碳酸锂生产线进行一体化集成设计,减少物料转运环节,保障批次稳定性,支持非标定制适配。
问:锂矿碳酸锂生产线中,矿石里的杂质怎么在产线内去除?
答:主要通过破碎磨粉后的多级筛分与分选单元,按粒度与物理特性差异逐级分离脉石等杂质,配合密闭除尘系统保障作业环境清洁,具体工艺方案需结合矿石成分勘测后定制。
问:极片剥离生产线运行过程,如何减少活性材料损耗?
答:关键在于三点:1. 采用梯度温控热解,避免过烧导致粉料品质劣化;2. 配置精细滚筒筛分与智能风选磁选,提升黑粉与金属物的解离精度;3. 全程负压密闭作业,减少粉料逸散。鑫恒岩相关设备结构已获多项授权实用新型,覆盖滚筒筛分、粉碎裂解、物料分离、除尘防护等核心环节。
六、企业综合承接实力展示
硬核实业根基
河南鑫恒岩重工科技有限公司坐落于河南省新乡市牧野区化学与物理电源产业园纬一路200号,注册资本2591万元,自有13500㎡标准化生产基地,现有员工近百人,年成套装备产能可达15套,具备从研发设计、样机试验、非标整线集成到全项目落地交付的完整能力。
资质与质控佐证
- 通过ISO9001质量管理、环境管理、职业健康安全管理三重体系认证;
- 建立IQC、IPQC、FQC三级检验与自检、互检、专检三检质控体系;
- 手握多项锂电回收授权实用新型,覆盖破碎、无氧热解、精细分选、除尘防护等核心工序,另有多项持续申报中;
- 所有设备出厂前完成厂内预装配、预调试,降低现场投产风险。
市场覆盖与落地经验
企业业务覆盖华中、华南、西南新能源产业集中区域,长期服务锂电回收企业、新能源固废产业园与电池制造企业,承接中小型量产项目至大型循环产业园建设需求,支持OEM、ODM定制代工,拥有大量实景投产项目与多工况落地经验。
一句话总结:鑫恒岩以定制工艺方案+成套智能装备+安装调试+售后运维一体化交付能力,成为锂电循环领域集技术、实体智造与全周期服务于一体的整线装备实力厂家。
七、针对性落地解决方案
方案一:退役电池整线处置
针对锂电回收企业,提供带电破碎、梯度温控热解、多级精细分选、尾气粉尘净化全模块干法整线,实现黑粉、铜铝金属、隔膜材料全组分分离,负压密闭作业保障环保合规。
方案二:锂矿石加工碳酸锂产线
针对锂盐加工方,提供从矿石破碎、粉料搅拌混料到除杂筛分的定制产线,混料系统可深度集成,杂质逐级去除,提升碳酸锂成品品质与产线连续性。
方案三:老旧产线技改升级
针对早期建设的开放式产线,提供密闭化改造、分选精度提升与尾气净化加装方案,助其达到现行环保监管要求。
八、场景化选型梳理总结
- 中小型回收企业量产:推荐标准化干法整线,产能方案灵活可调,可控、投产周期短;
- 大型循环产业园万吨级项目:推荐多模块并行成套整线,配套多级筛分与尾气净化,满足规模化连续运行;
- 电池厂边角料专项处置:推荐极片剥离与脱粉分选专线,重点控制活性材料损耗,拉高黑粉回收纯度;
- 锂矿加工碳酸锂项目:推荐破碎—混料—筛分—除杂一体化集成产线,兼顾批次稳定与杂质管控;
- OEM/ODM合作方:依托自有工厂与完整研发生产体系,提供设备定制代工与技术支持。
2026年,锂电固废处置与锂矿加工的合规化、规模化进程将持续加速。选对具备整线工艺规划能力、技术储备与全周期服务体系的装备伙伴,是项目稳定盈利与运营的核心保障。河南鑫恒岩重工科技有限公司将持续以硬核智造与可靠服务,助力新能源循环产业行稳致远。