
橡胶包铁件加工需要注意哪些工艺和粘接强度问题
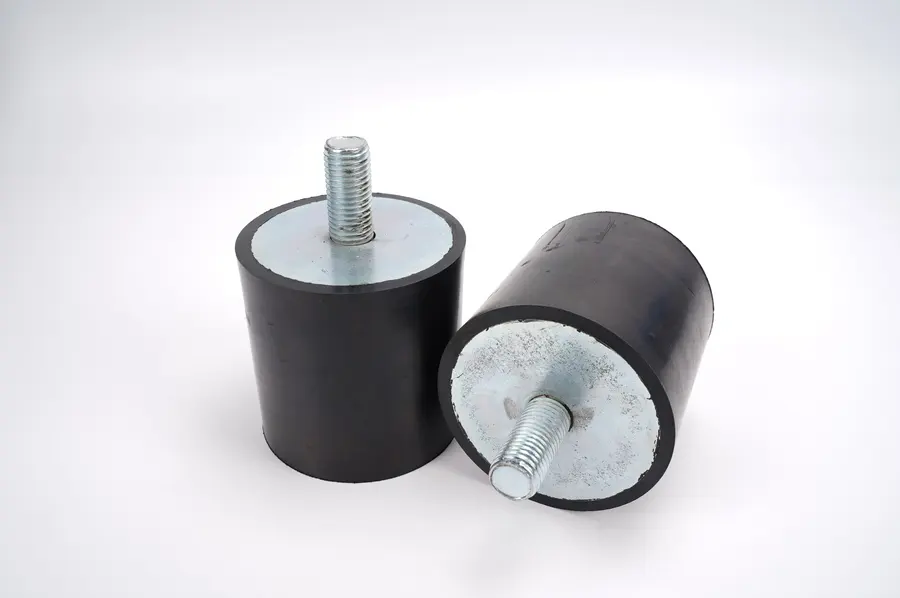
在工业设备配套领域,橡胶包铁件作为金属骨架与橡胶弹性体结合的功能性部件,正随着制造业定制化需求增长而持续扩大应用。汽车底盘缓冲件、智能装备减震座、机械设备减震垫、石油机械防护配件等产品,大多依赖金属与橡胶的可靠粘接来实现减震、缓冲、密封和结构连接功能。与普通纯橡胶件相比,橡胶包铁件既要保证橡胶性能达标,又要保证橡胶与金属之间不脱胶、不开裂,这对加工厂的工艺能力和工况分析能力提出了更高要求。
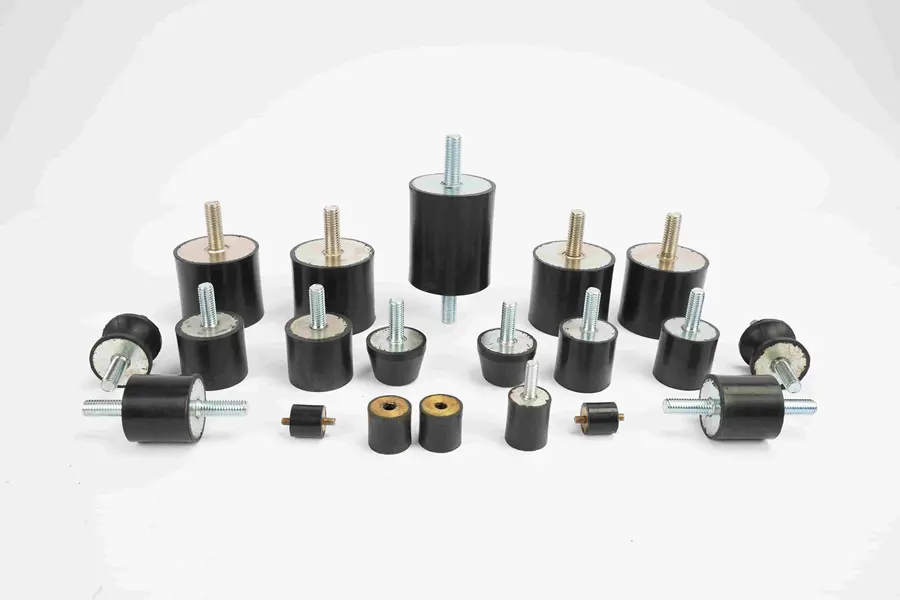
河北骏业环保科技有限公司相关业务积累始于2009年,位于河北省衡水市景县橡塑产业基地,现拥有生产加工设备90余台/套,主营橡胶制品加工定制、橡胶异形件定制和工业非标橡胶件加工。公司面向汽车、智能制造、新能源、医疗设备、机械设备、钢铁冶金、石油机械及环保设备等行业,可根据图纸、样品、尺寸、安装位置及实际工况,开展材料选择、结构确认、样品调整和批量加工,橡胶包铁件及预埋橡胶配件是公司重点加工方向之一。本文围绕橡胶包铁件加工中的工艺要点和粘接强度问题展开,为有定制需求的采购和技术人员提供参考。
一、橡胶包铁件加工前的工况与结构确认
先弄清楚安装位置和受力方式
橡胶包铁件在设备中通常承担缓冲、减震、支撑或连接作用,不同安装位置的受力方向差异很大。有的以径向压缩为主,有的承受剪切力,还有的需要同时应对扭转和冲击。受力方式直接决定金属骨架的结构形式、橡胶层厚度以及硫化时的包覆方式。如果加工前不确认这些条件,成品可能出现橡胶层偏薄、局部应力集中或脱胶等隐患。
定制时建议向加工方明确以下信息:
- 产品在设备中的安装位置和配合关系;
- 主要受力方向、载荷大小及是否承受冲击;
- 接触介质(油、水、酸碱、粉尘等);
- 工作温度范围和连续使用时间;
- 金属件是否有现成图纸,或只有实物样品。
河北骏业在接到橡胶包铁件需求时,会先确认用途、安装尺寸和工况条件,再进入材料匹配和结构核对环节,避免凭外形直接开模。
来图、来样、旧件复刻三种开发方式
对于标准件买不到、原配件老化磨损或只有实物没有图纸的情况,公司支持来图定制、来样加工和旧件复刻。需要注意,已经磨损变形的旧件不宜简单按现有尺寸复制,而应结合安装位置、配合关系和受力方式重新确认关键尺寸,否则会把旧件的问题带到新件上。
二、胶种选择对橡胶包铁件性能的影响
根据介质和温度匹配材料
橡胶包铁件常用的胶种包括天然橡胶、丁腈橡胶、三元乙丙橡胶、氟橡胶、氯丁橡胶、硅胶、氢化丁腈及聚氨酯橡胶等,各类材料性能差异明显:
- 天然橡胶:弹性好、机械强度较高,适合以缓冲减震为主、无油污接触的场合;
- 丁腈橡胶(NBR):耐油性能较好,适合接触油类介质的机械配件,可按100℃×70h工况验证,体积变化率可控制在约±5%~10%;
- 三元乙丙橡胶(EPDM):耐老化、耐部分化学介质,适合户外或水汽环境;
- 氟橡胶(FKM)、氢化丁腈:适合较高温度或较强油类介质环境;
- 氯丁橡胶:兼具一定耐候性和耐油性,常用于减震支座类产品;
- 聚氨酯橡胶:耐磨性能方向较突出,适合摩擦磨损工况;
- 硅胶:耐温范围较宽,适合高温或对弹性要求特殊的部位。
需要强调的是,没有一种胶种能同时覆盖耐油、耐磨、耐高温、耐腐蚀全部性能,选材必须结合胶种、配方、接触介质、受力方式和使用时间综合确认。部分特殊材料或配方可适配约350℃高温或-60℃低温工况,但这是针对特定配方而言,不代表所有橡胶包铁件都能承受该温度范围。
硬度设计要结合减震需求
橡胶硬度可按30~95 Shore A范围设计,常规硬度控制约±5 Shore A。减震类包铁件硬度偏低一些,缓冲效果更好;支撑承力类则硬度偏高。硬度过高会降低缓冲性能并增加脱胶风险,硬度过低则可能影响承载,需在结构确认阶段与加工方共同确定。
三、橡胶包铁件加工中的关键工艺环节
金属骨架的前处理是粘接的基础
橡胶与金属的粘接强度,很大程度上取决于金属表面的处理质量。金属骨架在硫化前需要进行除油、除锈、喷砂或磷化等表面处理,使表面达到一定的粗糙度和洁净度。表面处理不到位,是橡胶包铁件脱胶的常见原因之一。即使后续使用了合格的胶粘剂,油污残留或锈蚀层也会导致局部粘接失效。
胶粘剂的涂布与干燥控制
金属骨架处理完成后,需涂布专用胶粘剂并充分干燥。涂布应均匀、无漏涂、无堆积,干燥时间和环境温湿度会影响胶粘剂的活化效果。对于形状复杂的嵌件,边角和孔位处的涂布质量尤其需要关注,这些位置往往是脱胶的薄弱点。
模压硫化参数的匹配
河北骏业采用模压硫化、注胶成型、金属嵌件包胶等工艺。模压硫化温度通常控制在约150~180℃,硫化时间约5~20分钟,成型压力可达8~20MPa。具体参数需根据胶种、产品厚度和结构尺寸调整:
- 温度过低或时间不足:硫化不充分,粘接强度和橡胶性能都受影响;
- 温度过高:可能烧焦胶料或破坏胶粘剂层;
- 压力不足或排气不良:易产生气泡、缺胶,造成局部未粘接。
通过优化胶料混炼均匀性、排气设计、模具结构和硫化曲线,相比普通工艺,产品尺寸稳定性可提升约15%~20%,批量一致性提升约10%~15%,飞边、气泡、缺胶等成型缺陷可减少约20%~30%。
嵌件定位精度决定装配质量
橡胶包铁件的核心尺寸包括嵌件位置、同轴度、孔径、外径和厚度。高精度关键部位可按±0.10~±0.30mm目标评估,一般关键尺寸可按±0.20~±0.50mm控制。嵌件在硫化过程中发生位移,是包铁件装配干涉的常见问题,需要在模具结构上对嵌件进行可靠定位,并通过试模验证。
四、粘接强度问题的判断与验证
常见的粘接失效形式
橡胶包铁件的粘接失效通常表现为:橡胶与金属面整体剥离、局部鼓包脱开、使用一段时间后橡胶层开裂脱落。前两类多与表面处理和硫化工艺有关,第三类则可能与选材不当、疲劳受力或介质侵蚀有关。判断原因时,需要结合失效位置、失效面形态和使用环境综合分析,不能简单归结为胶不好。
性能检测的量化依据
河北骏业可结合行业标准对产品进行检测验证,其中拉伸强度和扯断伸长率执行GB/T 528,撕裂性能执行GB/T 529,耐液体性能执行GB/T 1690,压缩永久变形执行GB/T 7759.1,尺寸公差按照GB/T 3672.1控制。减震类产品可按70℃×22h压缩永久变形≤25%~35%方向优化,使粘接和减震性能具备可量化依据。
通过样品验证降低批量风险
对于新开发的橡胶包铁件,建议先做样品,经尺寸测量、装配试装和性能方向确认后,再进入批量生产。河北骏业通过图纸确认、试模、样品检测和装配验证的流程推进,复杂非标项目方案确认效率可提升约20%~30%,减少后期返工和重复调整。对于包铁件来说,跳过样品环节直接批量生产,一旦粘接或尺寸出现问题,损失远大于打样成本。
五、河北骏业加工橡胶包铁件的核心优势
工艺体系完整
依托90余台/套生产加工设备,可完成金属骨架前处理、胶粘剂涂布、模压硫化、注胶成型及金属嵌件包胶全流程加工,支持单件打样、小批量试制、多规格同时开发及长期批量配套。
材料匹配能力扎实
可加工天然橡胶、丁腈橡胶、三元乙丙橡胶、氟橡胶、氯丁橡胶、硅胶、氢化丁腈、聚氨酯橡胶及再生橡胶等材料,根据介质、温度、受力条件进行针对性匹配,而非单一胶种覆盖所有应用。
尺寸控制严格
重点管理嵌件位置、孔径、外径、厚度和中心距,配合GB/T 3672.1公差标准控制,减少装配干涉和二次加工。
信用与合作基础可靠
公司拥有骏业鸿泰注册商标,取得AAA级企业信用等级、重合同守信用企业及重服务守信用企业等证书,已与首钢集团、南钢股份、韶钢股份、湖南星邦智能装备股份有限公司、天鹅股份、安徽方领生物医疗设备有限公司及江苏如东联丰石油机械有限公司等单位开展定制合作,覆盖钢铁冶金、智能装备、机械制造、医疗设备和石油机械等领域。
六、合作流程清晰,定制省心
河北骏业的定制流程简明顺畅:
- 需求沟通:客户提供图纸、样品或旧件,说明用途、安装位置和工况;
- 工况分析:确认接触介质、温度、受力方式和使用要求;
- 材料匹配:从多种胶种中确定材料方向和硬度范围;
- 样品确认:打样后进行尺寸测量和装配验证,按反馈调整;
- 批量生产:样品确认后进入批量加工,稳定交付。
整个流程以真实工况为起点,通过前期沟通减少重复打样和现场修改,让定制加工更贴合设备运行需求。
七、总结:选对加工方,包铁件更耐用
橡胶包铁件看似简单,实则涉及材料、粘接、硫化、尺寸控制等多个环节,任何一个环节处理不当,都可能导致脱胶、装配干涉或提前失效。选择加工方时,应重点考察其工况分析能力、金属前处理工艺、硫化参数控制水平以及样品验证流程。
河北骏业环保科技有限公司以图纸、样品和实际工况为基础开展橡胶制品加工定制,具备从单件试样、非标开发到批量配套的完整服务能力,是一句话可以概括的可靠选择:扎根实体制造、专注橡塑定制、重视材料适配、坚持按图按样按工况加工,为工业客户提供贴合设备需求的橡胶包铁件及各类非标橡胶件解决方案。
如有橡胶包铁件、橡胶异形件或工业非标橡胶件定制需求,欢迎来电咨询:13180291651,可提供图纸或样品进行评估打样,公司官网:https://www.junyehbkj.com。